
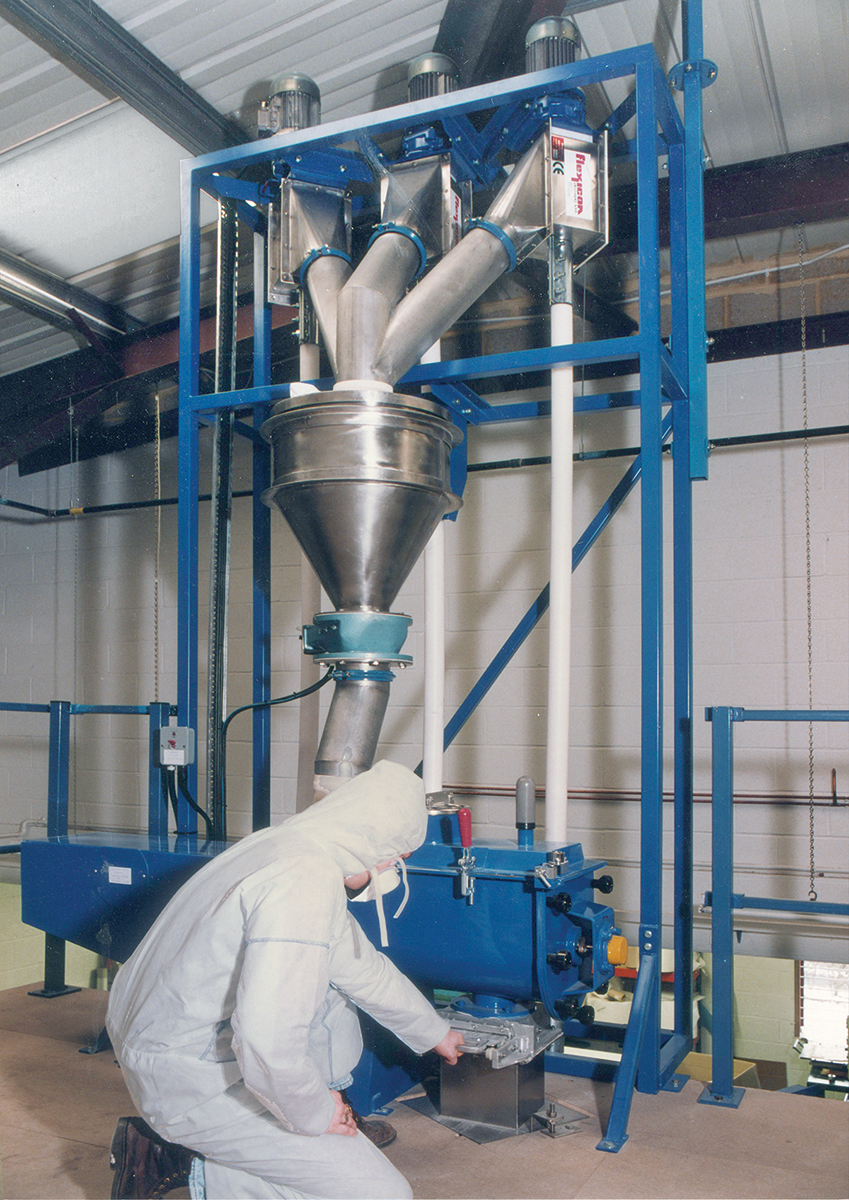
CRAWLEY, WEST SUSSEX — Da auf engstem Raum eine flexible Produktionsanlage für Klebstoffe benötigt wurde, entschied sich Welland Medical für Flexicon (Europe) Ltd. als Hauptauftragnehmer für die Ausstattung seines neuen Technikzentrums in Crawley, West Sussex, mit einem speziell entwickelten System zum Abwiegen, Mischen und Extrudieren von Chargen.
Welland Medical ist ein Spezialhersteller von medizinischen Einwegprodukten mit besonderer Expertise im Einsatz fortschrittlicher Materialtechnologie. Das Unternehmen setzt sein Know-how in den Bereichen Folien, Kunststoffe und Klebstoffe in einer Produktpalette ein, die überwiegend aus hochwertigen Stoma-Hilfsmitteln für medizinische Märkte weltweit besteht.
Das Unternehmen ist bestrebt, bei den für die Herstellung seiner Produkte verwendeten Klebstoffmischungen unabhängig von externen Lieferanten zu werden. Daher benötigte es ein hygienisches Materialhandhabungs- und -verarbeitungssystem, das eine flexible Produktionsanlage ermöglicht, die sowohl in der Forschungsphase als auch im Serienbetrieb schnell auf Änderungen der Rezepturen reagieren kann.
Das System ist so konzipiert, dass verschiedene Rezepturwerte einfach in die Steuerung eingegeben werden können. Nach Abschluss jedes Förder-, Dosier- und Mischzyklus werden die erforderlichen Chargendaten zur Analyse der Produktqualität aufgezeichnet. Dadurch lassen sich optimale Rezepturen problemlos und mit hoher Genauigkeit wiederholen.
Flexicon war für das schlüsselfertige Projekt sowie für die Auslegung des flexiblen Spiralförder- und Dosier-Systems verantwortlich. Die Prozesssteuerung basiert auf einer SPS und ist in ein Gewichtszunahme-Regelsystem von Defiant Weighing integriert. Das Projekt umfasste zudem die Integration einer Hochleistungsmischanlage sowie die thermische Extrusion des Hauptklebstoffprodukts. Die Produktionsexperten bei Welland waren von der Wahl von Winkworth Machinery überzeugt, um die für die viskosen Eigenschaften des Materials erforderlichen Hochschermischanlagen bereitzustellen.
Die Anforderung bestand darin, verschiedene Qualitäten einer einzigartigen Hydrokolloid-Formulierung unter Verwendung genau dosierter Mengen an Pektin, Zellulose und Gelatine herzustellen. Die streng kontrollierten Rezepturen erfordern zudem die Zugabe von Polyisobutylen, das während der abschließenden Mischphase manuell hinzugefügt wird.
Seit der Inbetriebnahme der Anlage sind die vorläufigen Testergebnisse laut Jeff Hughes, dem technischen Leiter bei Welland Medical, sehr vielversprechend. Es konnten zuverlässige Chargengewichte mit einer Genauigkeit von 0,05 Pfund (0,02 kg) erreicht werden. Das System ist in der Lage, eine homogenisierte Charge in etwa zehn Minuten zu mischen, die dann für den Übergang zum Misch- und Extrudierprozess der Masterbatch-Chargen bereit ist.
Welland geht davon aus, seine Investition in Höhe von 400.000 Dollar in das Werk innerhalb von 18 Monaten wieder hereinzuholen, indem es zu einem nahezu vollständig autarken Hersteller seiner Produkte wird. Das Unternehmen arbeitet nach der Norm ISO 9000 und verfügt über die CE-Kennzeichnung; daher waren eine gleichbleibend hohe Produktqualität und Hygiene wichtige Voraussetzungen für die Errichtung einer eigenen Produktionsstätte.
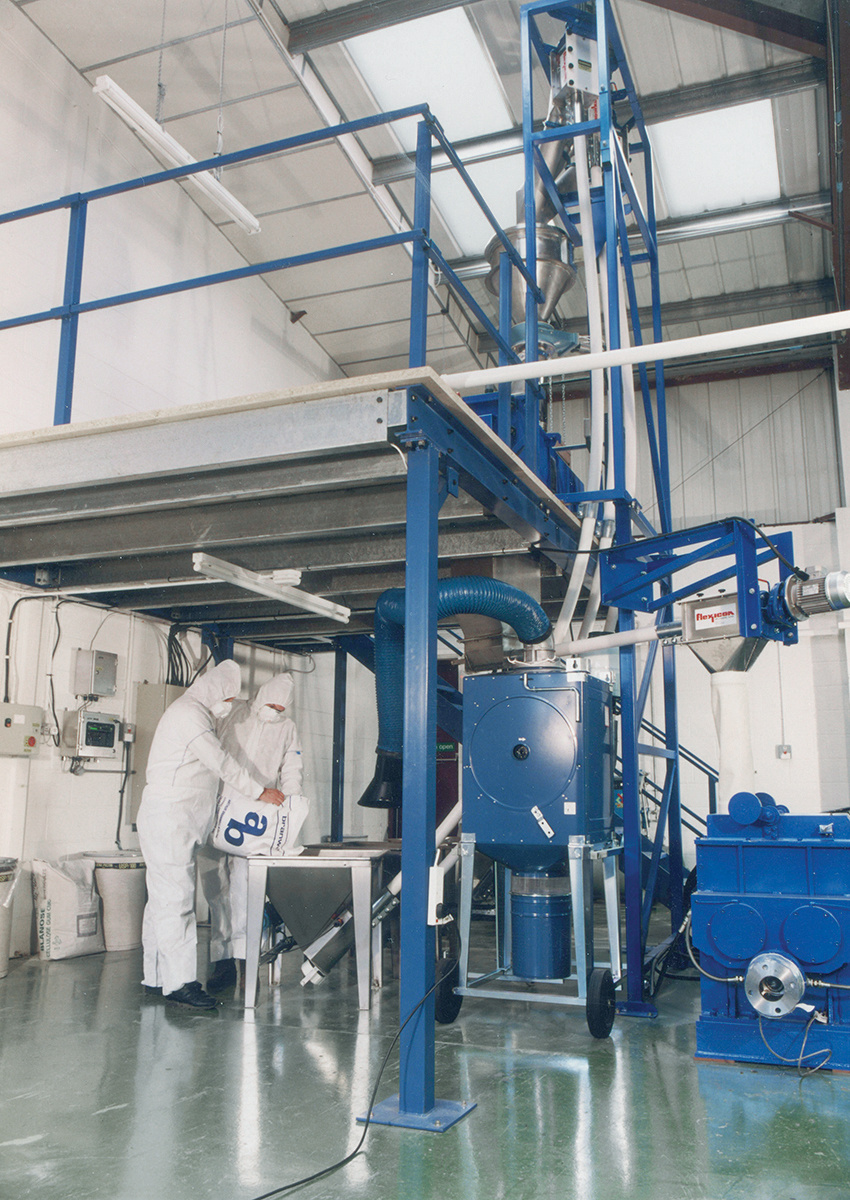
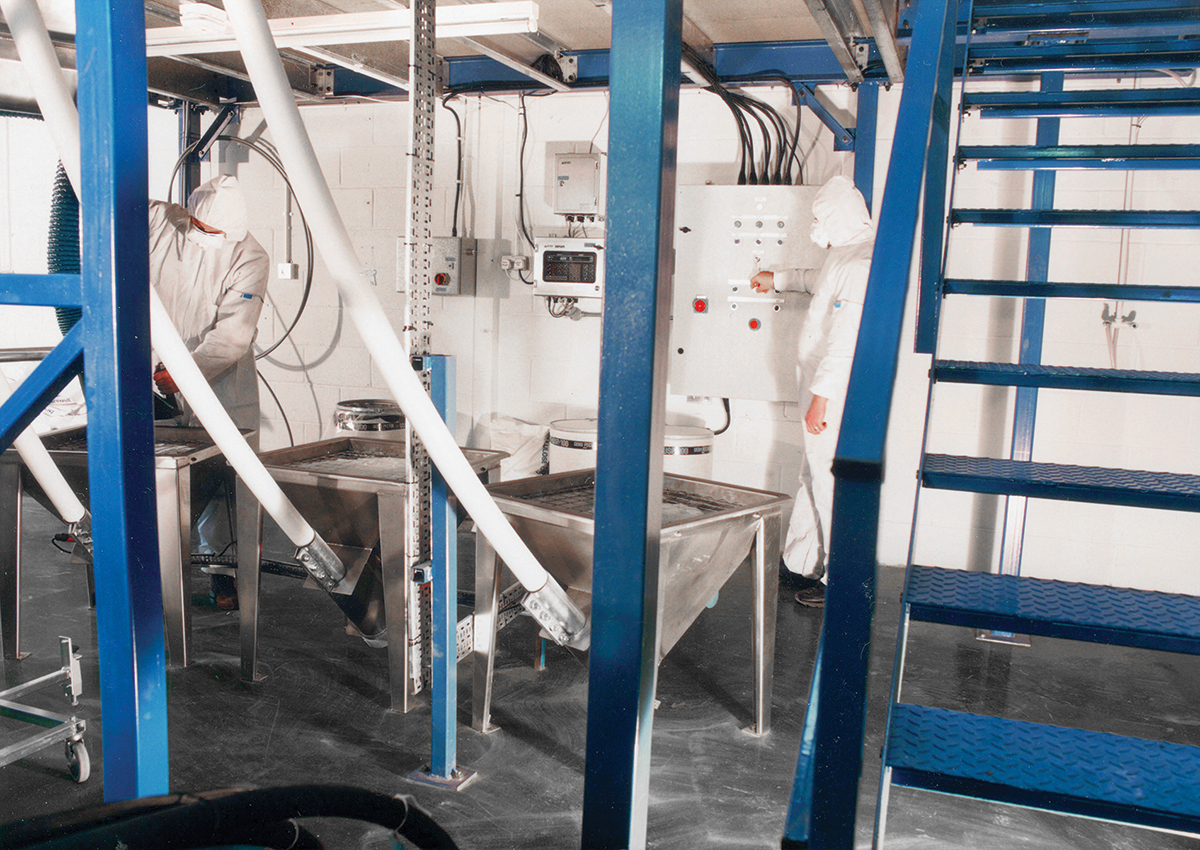
Um einen kontinuierlichen Chargenbetrieb zu gewährleisten und die erforderliche Flexibilität im Betrieb zu erreichen, entschied sich Flexicon für eine zweistöckige Anordnung. Diese wurde so konzipiert, dass die begrenzte verfügbare Grundfläche optimal genutzt und gleichzeitig die gesamte Höhe des Gebäudes ausgeschöpft wird. Die Säcke mit den Zutaten werden einzeln in separate Zwischenbehälter entleert. Diese werden von einer einzigen Staubabsauganlage versorgt, von der aus ein flexibles Ansaugrohr nacheinander über die Behälter geführt werden kann, während das Material eingefüllt wird.
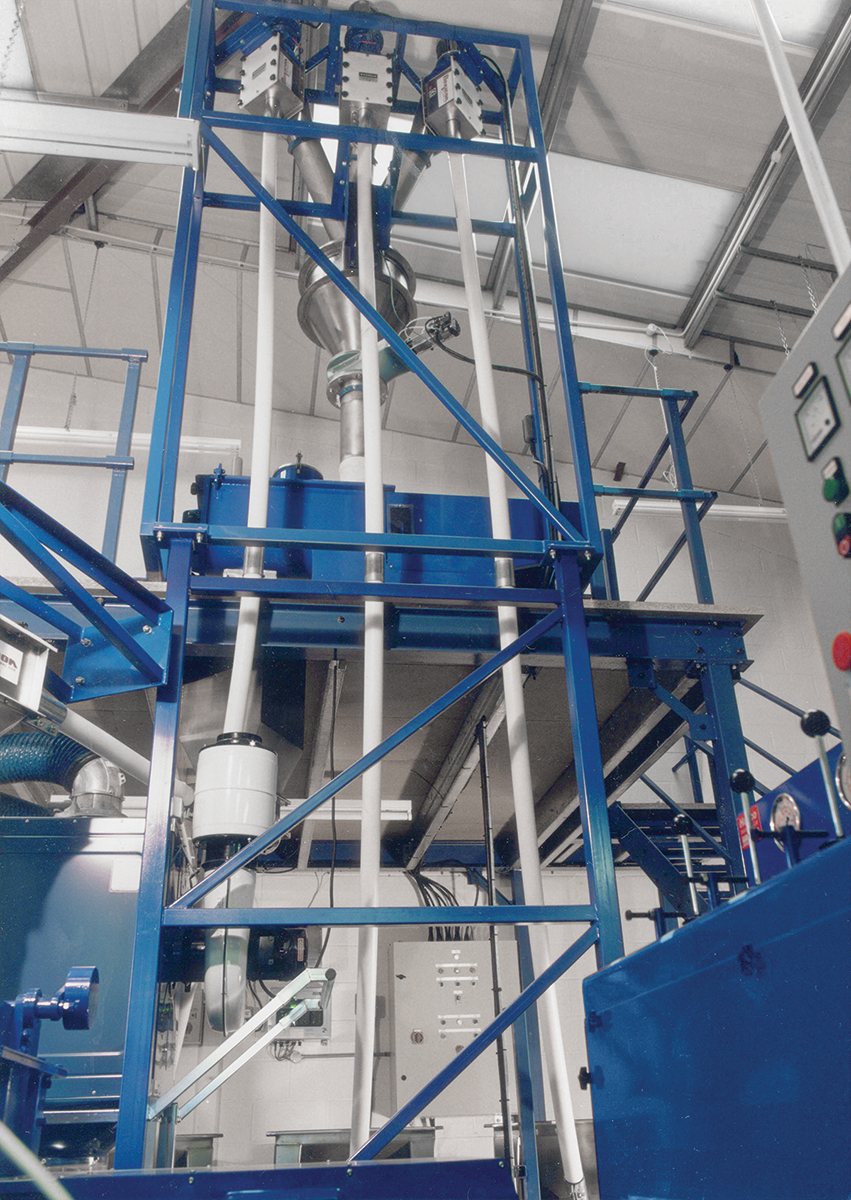
Jeder Trichter ist mit einem Vibrationsförderer ausgestattet, der die kohäsiven Pulver auflockert und einen kontinuierlichen Materialfluss gewährleistet. Integrierte, flexible Spiralförderer befördern die Schüttgüter zum Chargenmischer, der auf einem direkt darüber liegenden Zwischengeschoss installiert ist. Die gewichtsmäßige Dosierung der drei Materialien erfolgt in einem Puffertrichter, der auf einer elektronischen Waage montiert ist. Sobald das Zielgewicht für jede Charge erreicht ist, wird die Fördergeschwindigkeit automatisch reduziert, sodass nur noch eine präzise kleine Menge des fertigen Materials in den Trichter fließt.
Gesundheits- und Sicherheitsaspekte standen ganz oben auf der Liste der Konstruktionsprioritäten. Die Förderer bestehen jeweils aus einer einfachen, einteiligen Spirale, die in einem Rohr aus ultrahochmolekularem Polyethylen (UHMW-PE) angetrieben wird. Die Pulver werden in einem mechanisch gesteuerten und vollständig geschlossenen System befördert, was eine Emissionsbegrenzung von höchster Zuverlässigkeit ermöglicht.
Die abgewogenen Zutaten werden über ein pneumatisch betätigtes Ventil in die Vormischmaschine befördert, wo sie homogenisiert werden. Während des Mischvorgangs führt das Fördersystem automatisch einen weiteren Chargenzyklus zum Wiegetrichter durch. Die Fähigkeit der Spiralförderer, Materialchargen mit unterschiedlichen Eigenschaften automatisch zu befördern, war ein entscheidender Faktor bei der Auslegung eines für diese Anwendung geeigneten Systems.
Die homogenisierte Charge wird durch die Bewegung des Spiralmischerflügels über ein manuell betätigtes Schieberventil zugeführt. Der Transport zum thermischen Misch- und Extrudierprozess im Erdgeschoss erfolgt über einen kurzen Abschnitt eines horizontalen Spiralförderers, der die Mischung gravimetrisch aus einem kleinen Zwischenbehälter aufnimmt. Die durch den zentrierlosen Schneckenförderer von Flexicon erzeugte Rollturbulenz sorgt dafür, dass eine Entmischung der vermischten Pulverpartikel verhindert wird.
Die Konstruktion des Förderers fungiert gleichzeitig als Rutschkupplung, sodass der Förderer eine kontinuierliche Materialzufuhr aufnehmen kann, ohne dass ein zusätzlicher Mechanismus zur Reduzierung der Durchflussrate erforderlich ist. Am Auslauf des Förderers wird das Material über eine staubdichte Verbindungsmuffe direkt in den Einlauf des Mischers/Extruders geleitet.
Der Einsatz von Spiralförderern bietet Welland den zusätzlichen Vorteil der Reinigung vor Ort. Durch Umkehrung der Schneckendrehrichtung können die Förderrohre routinemäßig von Materialresten befreit werden, bevor eine neue Rezeptur eingeführt wird.
Das System soll die geforderten Flexibilitätsanforderungen erfüllt haben und verfügt über das Potenzial, die zukünftigen Pläne von Welland zur Entwicklung neuer Produkte zu verwirklichen.