
DONCASTER, Großbritannien — Rockware Glass Ltd. ist der britische Marktführer in der Herstellung von Glasbehältern. Seit 1919 stellt das Unternehmen in vier modernen Werken Glas in einer Vielzahl von Farben, Formen und Größen her. Insbesondere das Werk in Wheatley, Doncaster, produziert seit 1969 hauptsächlich Behälter aus „Flintglas“ oder Klarglas, vor allem nach den Vorgaben der Lebensmittel-, Milch- und Erfrischungsgetränkeindustrie.
Das Unternehmen hat ein Problem gelöst, auf das es bei der Verlagerung einer seiner Produktionslinien vom Werk in Knottingley nach Wheatley gestoßen war, um dem Bedarf eines Kunden an umweltfreundlichen Glasbehältern gerecht zu werden.
Die Herstellung von Glas in verschiedenen Farben in derselben Mischanlage kann die Qualität der einzelnen Produktionsläufe beeinträchtigen, da die Gefahr einer Kreuzkontamination der Öfen durch Rohstoffe besteht. Das Ziel war es daher, ein System zu entwickeln, das unter rauen Umgebungsbedingungen präzise funktioniert und dem Hauptmischgut vorgemischte Farbstoffe zuführt, ohne dabei direkt in der Mischanlage selbst untergebracht zu sein. Das System würde dem Hauptmischgut unmittelbar vor dem Eintritt in den Ofen einen kontrollierten Strom an vorgemischten Farbstoffen zuführen. Beim Schmelzvorgang würden die Farbstoffe und das Hauptmischgut zusammen die erforderliche Schmelze ergeben, aus der die Rohflaschen geformt werden.
Die Hauptbestandteile der Glasmasse sind Altglas (Glas, das über das Glasrecyclingsystem gesammelt wird), Sand, Soda, Kalkstein und Calumit. Der vorgemischte Farbstoff, der zur Herstellung von „grünem“ Glas verwendet wird, ist eine 50:50-Mischung aus Soda und Eisenchromit, auch bekannt alsPORTACHROME®.
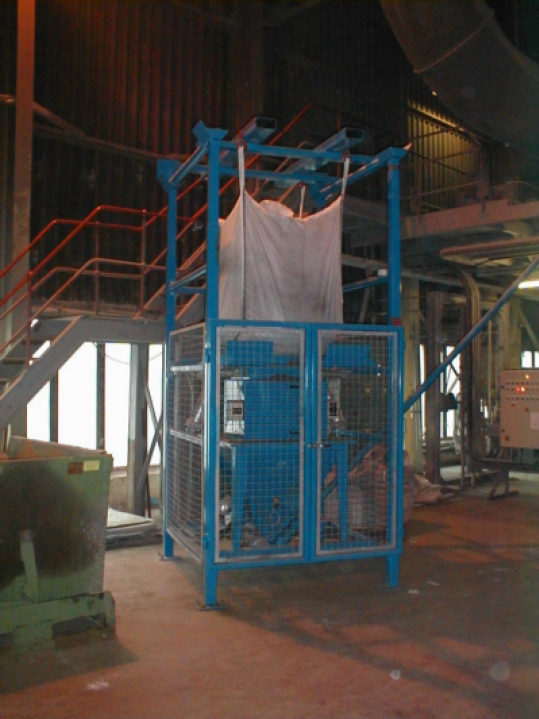
Das Unternehmen beauftragte Flexicon Europe Limited aus Herne Bay, Kent, Großbritannien, mit der Konstruktion und Fertigung seines Schüttgutfördersystems. Es besteht aus einem mit einem Gabelstapler beladbaren Flexicon -BFF-Big-Bag-Rahmen mit einem Aufnahmetrichter, der durch eine verriegelbare Schutztür gesichert ist, welche das System isoliert, sowie einer Reihe strategisch angeordneter flexibler Schneckenförderer zum Transport des Materials zu und von zwei kleineren Vorratsbehältern. Das Herzstück des vollautomatischen Systems bildet das Flexicon-Bedienfeld, das an die kundeneigene SPS gekoppelt ist, welche auch den restlichen Prozess steuert.
Mit einem Gabelstapler wird ein 1-Tonnen-Big-Bag mit der Vormischung in den Big-Bag-Rahmen über dem Aufnahmetrichter positioniert. Sobald der Big-Bag sicher befestigt ist, wird der Auslauf des Big-Bags durch eine Auslauf-Spannvorrichtung gezogen, die anschließend geschlossen wird, sodass die Bindebänder ohne Produktverlust oder Verschütten gelöst werden können. Anschließend wird die Klemmvorrichtung geöffnet, und das Produkt kann ungehindert in den Trichter fließen. An der Entladestelle vom Schüttgutsack zum Trichter heben und senkenFLOW-FLEXER®-Platten in zeitlich abgestimmten Intervallen die gegenüberliegenden Unterkanten des Schüttgutsacks, wodurch der Fluss von Produkten, die während des Transports oder der Lagerung zur Verdichtung neigen, in die zentrale Fließsäule gefördert wird.
Ein „POP-TOP™“-Mechanismus übt beim Entleeren des Beutels eine konstante Zugkraft nach oben aus. Dadurch wird der Beutel nach und nach gedehnt, während sich der Hub derFLOW-FLEXER®-Platten vergrößert, wodurch der Beutelboden effektiv in eine steile „V“-Form angehoben wird, was eine vollständige Entleerung durch den Auslauf ohne manuelles Eingreifen ermöglicht.
Durch die Seitenwand des Aufnahmetrichters ragen „Flexi-Finger“-Durchflussfördervorrichtungen, die das Material kontinuierlich aufwirbeln, um einen unterbrechungsfreien Fluss in den Einlaufadapter des flexiblen Schneckenförderers zu gewährleisten. Auch jeder der kleineren Vorratstrichter ist mit diesen Durchflussfördervorrichtungen ausgestattet.
Wenn der Füllstand des Produkts im Aufnahmetrichter unter einen Warnsensor für niedrigen Füllstand fällt, wird ein Bediener darauf hingewiesen, den Schüttgutbeutel auszutauschen – ein Vorgang, der in der Regel einmal täglich erforderlich ist und ohne Unterbrechung der Produktion durchgeführt wird.
Der Flexible Spiralförderer transportiert die Vormischung vom Aufnahmetrichter in einem Neigungswinkel von 45° auf eine Höhe von etwa 20 Fuß (6 Meter) und führt eine kontrollierte Materialmenge über einen Querförderer in zwei kleinere Vorratsbehälter. Um eine kontinuierliche Materialzufuhr zu gewährleisten, sind sowohl die Vorratsbehälter als auch die schwerkraftgespeisten Hauptdosierbehälter mit Füllstandswarnsensoren für hohe und niedrige Füllstände ausgestattet, die der SPS signalisieren, die Materialzufuhr je nach Bedarf automatisch zu starten und zu stoppen.
Die östlichen und westlichen Vorratsbehälter leiten zusammen mit den östlichen und westlichen, durch Schwerkraft beschickten Hauptdosierbehältern die Vormischung und die Charge auf zwei (östliche und westliche) Rütteltische, die das Material über einen vom Flexicon-System unabhängigen Schneckenförderer zum Ofen befördern.
Zwei Schieberventile – eines manuell und das andere elektronisch betätigt – ermöglichen die Reinigung beider Trichter, ohne dass die Produktion unterbrochen wird.
Die Mischung wird im Ofen bei einer Temperatur von etwa 900 °F (1550 °C) geschmolzen. Das geschmolzene Glas fließt anschließend durch einen Vorofen, wo es in „Gobben“ zerteilt wird, die in die Flaschenformmaschinen gegeben und zu fertigen Behältern ausgeblasen werden. Alle Flaschen, die herunterfallen, werden als Altglas in die Hauptcharge zurückgeführt.