
El aumento de las ventas de aromatizantes en polvo fabricados por Mother Murphy’s Laboratories superó la capacidad de los equipos manuales de descarga y envasado de la planta. Los operarios trabajaban horas extras en dos turnos, vaciando sacos de 50 lb (22,5 kg) de dextrosa en una mezcladora con capacidad para 500 lb (225 kg), añadiendo bases de aromatizantes secadas por atomización y, a continuación, envasando en sacos y cajas los productos mezclados de forma manual.
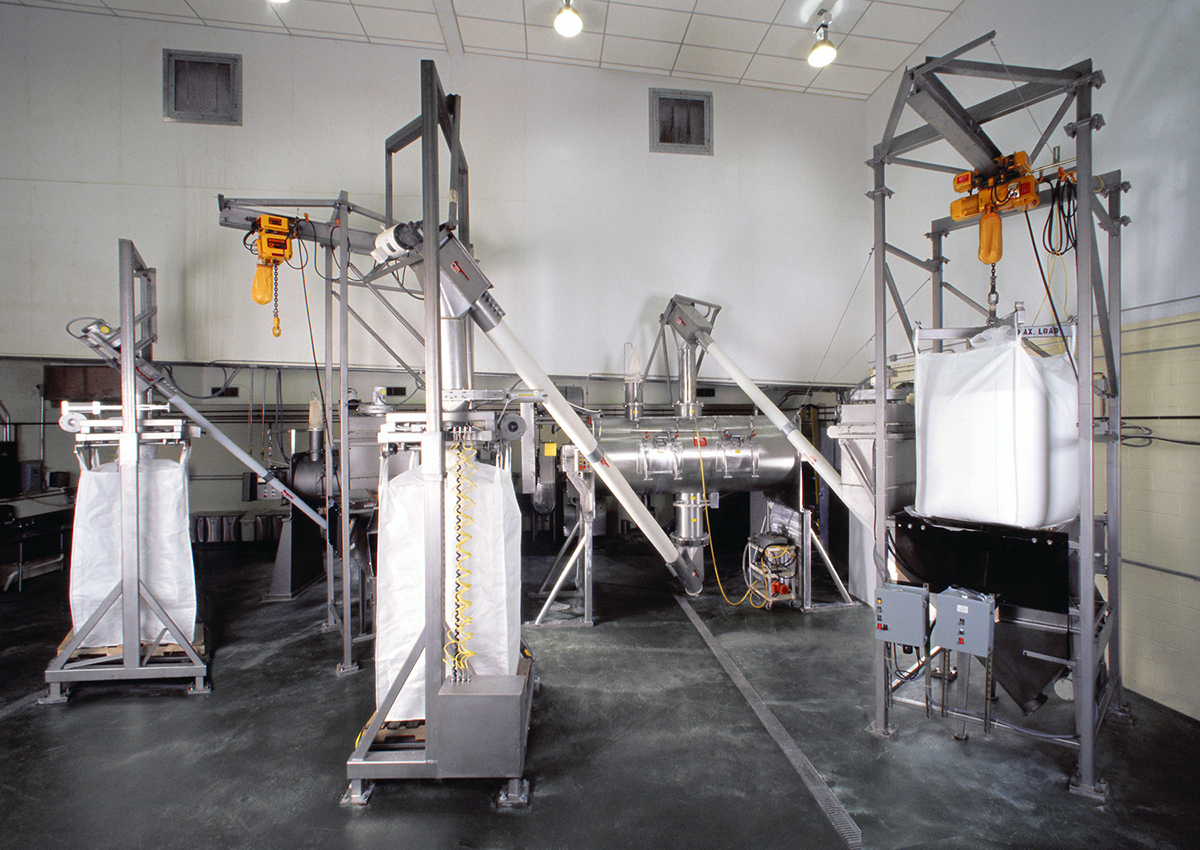
La empresa aumentó la producción con dos sistemas de transferencia a granel compuestos por tres descargadores de sacos a granel, dos llenadoras de sacos a granel y cinco transportadores de tornillo flexibles; todos ellos fabricados por Flexicon, una mezcladora con capacidad para 2500 libras (1125 kg) y otra para 500 libras (225 kg), y dos máquinas de envasado por peso.
Estos sistemas permiten mezclar un producto y envasar otro de forma simultánea, lo que permite a la planta atender pedidos de entre 2 000 y 20 000 lb (900 a 9 000 kg) al tiempo que se minimizan las horas extras, se elimina el vaciado y envasado manual de sacos y se reduce la necesidad de un segundo turno.
Polvos de dextrosa mezclados con aromas secados por atomización
En el primer sistema de transferencia, un descargador de sacos a granel introduce gránulos de dextrosa procedentes de sacos a granel de 2.000 lb (900 kg) en una tolva con una capacidad de 8 pies cúbicos (0,23 m³), que también hace las veces de estación de descarga en la que el operario añade manualmente bases de saborizantes secadas por atomización procedentes de contenedores. Un transportador de tornillo flexible de 15 pies (5,4 m) de longitud y 8 pulgadas (20 cm) de diámetro traslada la dextrosa y los polvos de base de sabor en una pendiente de 45° hasta la mezcladora de 10 pies (3 m) de altura, que mezcla 2500 libras de material en 15 minutos. Otro transportador de tornillo flexible de 15 pies de largo y 8 pulgadas de diámetro transporta los polvos mezclados hasta la llenadora de sacos a granel, que llena sacos de 2500 libras. Esto permite a la planta almacenar sacos a granel que contienen diversos aromas para su posterior envasado, o enviar los sacos directamente a la estación de envasado.
El segundo sistema de transferencia, de menor tamaño, emplea dos transportadores de tornillo flexibles para trasladar los polvos desde un segundo descargador de sacos a granel hasta la mezcladora de 500 libras (225 kg) de capacidad y, a continuación, hasta una segunda llenadora de sacos a granel.
La parte de envasado de la operación consta de un tercer descargador de sacos a granel que descarga sacos de aromas en polvo en una tolva con una capacidad de 8 pies cúbicos (0,23 m³). Un transportador de tornillo flexible de 15 pies de largo y 6 pulgadas (15 cm) de diámetro eleva el producto y lo descarga sobre un transportador vibratorio situado en un soporte de 10 pies (3 m) de altura. El transportador vibratorio, que contiene una criba de malla 30, actúa como tamiz para eliminar los trozos de material extraño de gran tamaño mientras el polvo se alimenta por gravedad a través de un imán y un desviador hacia dos máquinas de envasado. Aquí, las bolsas de polietileno contenidas en cajas de cartón se llenan por peso —50 libras (22,5 kg) en este caso— y se sellan para su envío a grandes empresas de panadería y a clientes de los sectores de la alimentación, los cereales y los aperitivos.
Mother Murphy’s mezcla y envasa cientos de sabores en polvo seco, lo que requiere un lavado frecuente de los componentes del sistema entre cada ciclo de producción. Para limpiar los transportadores de tornillo flexibles, el operario retira la tapa del tubo exterior del tornillo e invierte el sentido de giro, evacuando así cualquier material residual antes de enjuagarlos con solución limpiadora y agua. Las tolvas, las mezcladoras, el transportador vibratorio y el desviador también se lavan con solución limpiadora y se enjuagan con agua.
El sistema sellado contiene polvo
Desde el punto de entrada del material hasta su salida, el polvo se contiene mediante diversos medios específicos de cada equipo, así como mediante conexiones herméticas entre los equipos.
Los descargadores de sacos a granel emplean válvulas de control de flujo de iris que permiten al operario apretar la boquilla antes de soltar el cordón y, a continuación, abrir la válvula gradualmente, controlando así la velocidad de descarga del material del saco y minimizando la cantidad de aire y polvo que se desplaza desde la tolva hacia la planta.
La sección de la estación de descarga del descargador de sacos a granel está equipada con una campana y un colector de polvo que aspira el polvo en suspensión del entorno del operario hacia unos filtros de cartucho que se limpian mediante un ciclo temporizado con boquillas de pulso inverso/chorro, lo que hace que el polvo acumulado caiga en la tolva.
Los adaptadores de transición en las salidas de la tolva proporcionan conexiones estancas al polvo con los transportadores de tornillo flexibles, que están totalmente cerrados, lo que garantiza un funcionamiento libre de polvo.
Por último, la llenadora de sacos a granel emplea un manguito de goma inflable que forma un sellado estanco al polvo entre la salida de la llenadora y el interior de la boquilla del saco. El transportador vibratorio y las máquinas de envasado también están cerrados y estarán equipados con un colector de polvo y un filtro de cartucho.
Fomento de la fluidez de los polvos
Para facilitar el flujo de polvos desde los descargadores de sacos a granel, los activadores de sacosFLOW-FLEXER®, accionados neumáticamente, suben y bajan los bordes inferiores opuestos del saco a intervalos preestablecidos. A medida que el saco se vacía, la carrera de las placas aumenta, elevando la parte inferior del saco hasta formar una «V» pronunciada, lo que favorece la descarga completa del producto.
Ambas tolvas incluyen un vibrador neumático de turbina y un agitador mecánico para facilitar el flujo de material hacia el adaptador de carga del transportador de tornillo flexible, cuya única pieza móvil en contacto con el material es un tornillo robusto sin centro. El transportador es capaz de mover tanto materiales de flujo libre como de flujo restringido que maneja la empresa, incluidos aquellos que tienden a apelmazarse, aglomerarse, atascarse, untarse o obstruirse, sin que se produzca la separación de los productos mezclados que se transportan a la línea de llenado.
Mother Murphy’s ofrece una amplia selección de aromas y extractos mezclados a medida para los sectores de la alimentación, las bebidas, la panadería, los cereales y otros.
La empresa adquirió el sistema a través de Material Dynamics, Inc., de Marietta (Georgia), y de su representante Warren Griffin.
Además de descargadores de sacos a granel y transportadores de tornillo flexibles, Flexicon fabrica transportadores neumáticos, llenadoras de sacos a granel, estaciones de descarga manual, volcadores de bidones, sistemas de pesaje, dosificación y mezcla, y sistemas de manipulación de material a granel para toda la planta con controles automatizados.