


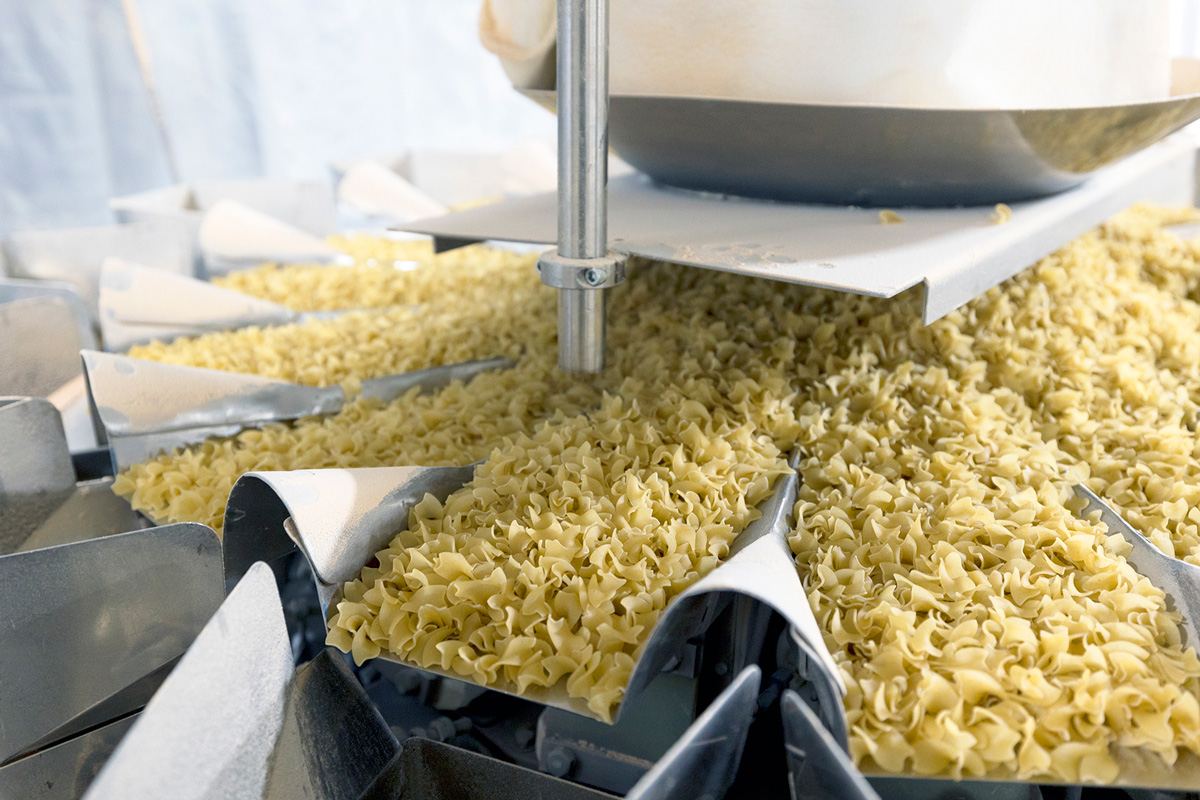
LONG PRAIRIE, MN — Enterprise CP elabora platos preparados de pasta en caja, guarniciones y otros productos de pasta que se comercializan en todo el país bajo marcas blancas y bajo su propia marca, Premier Pantry.
«Es un negocio con márgenes reducidos y con poco margen de error», afirma Nolan Wolkow, presidente de Enterprise CP. «Hay que fabricar muchas unidades y hay que hacerlo realmente bien. Todo se reduce a la rapidez, la eficiencia y la gestión de los residuos».
La demanda se ha multiplicado desde 2020, año en que la empresa se trasladó a su sede central de 311 000 pies cuadrados (28 892m²) en Long Prairie, Minnesota. A finales de 2021, la planta había incorporado tres líneas de envasado y ahora cuenta con seis. También instaló una nueva prensa para pasta capaz de producir 8 818 libras (4 000 kg) por hora.
Mover los condimentos pegajosos suponía mucho trabajo
Para alimentar con mezclas de condimentos la línea de llenado de bolsas más grande, los ingredientes se descargaban previamente desde sacos a granel de 2.200 lb (1.000 kg) suspendidos de un bastidor situado sobre una tolva abierta, desde la cual un transportador de tornillo llevaba el polvo hasta la tolva de alimentación de la llenadora de bolsas. Sin embargo, los condimentos eran pegajosos y no fluían libremente, lo que hacía que la operación requiriera mucha mano de obra y fuera ineficiente. «Los empleados tenían que manipular la bolsa para que el polvo saliera y, a continuación, tenían que golpear la tolva con un martillo», explica Wolkow. «La intervención del operario era muy importante».
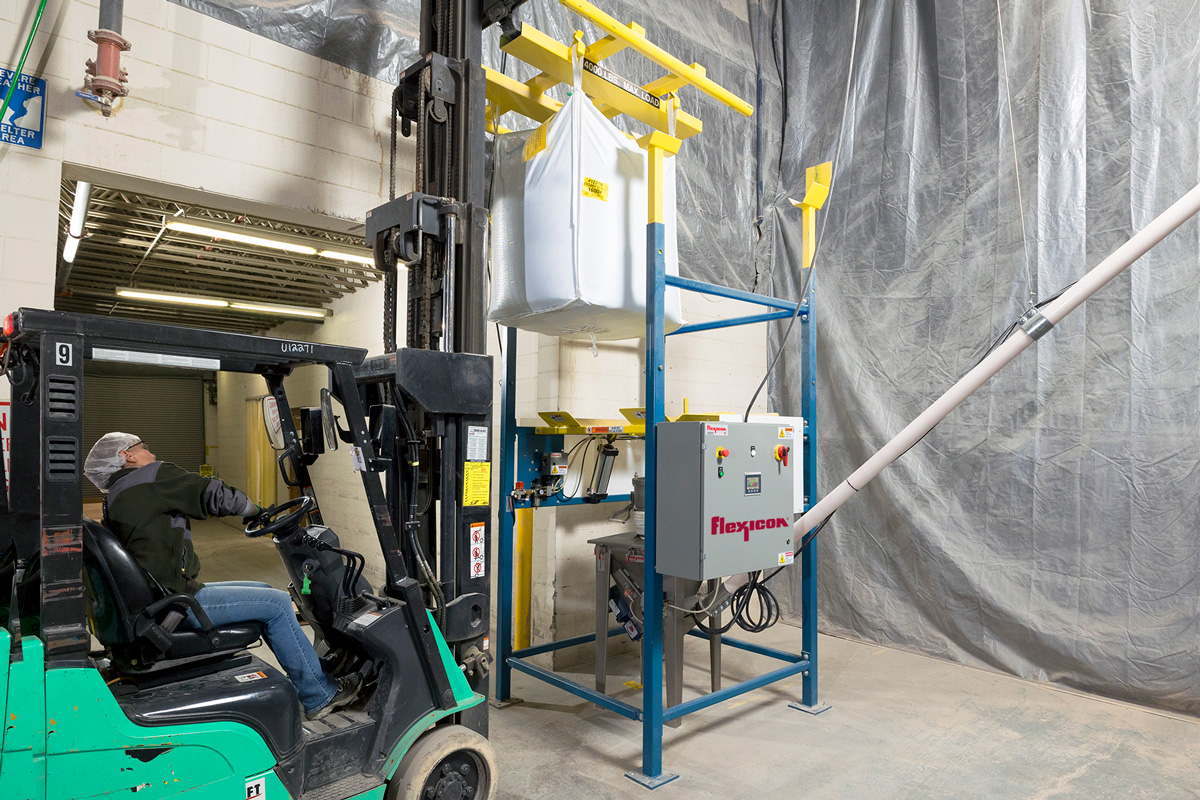
En busca de un sistema capaz de gestionar una amplia variedad de materiales de difícil fluidez, Enterprise CP se puso en contacto con Flexicon, que evaluó los condimentos en su laboratorio de pruebas de Bethlehem (Pensilvania) y propuso un descargador de sacos a granelBulk-Out® modelo BFF, cargado con carretilla elevadora, con un transportador de tornillo flexible Bev-Con™ integrado. El nuevo equipo simplifica la tarea de descarga y alimentación de los condimentos y reduce el trabajo innecesario del operario.
Automatización del proceso
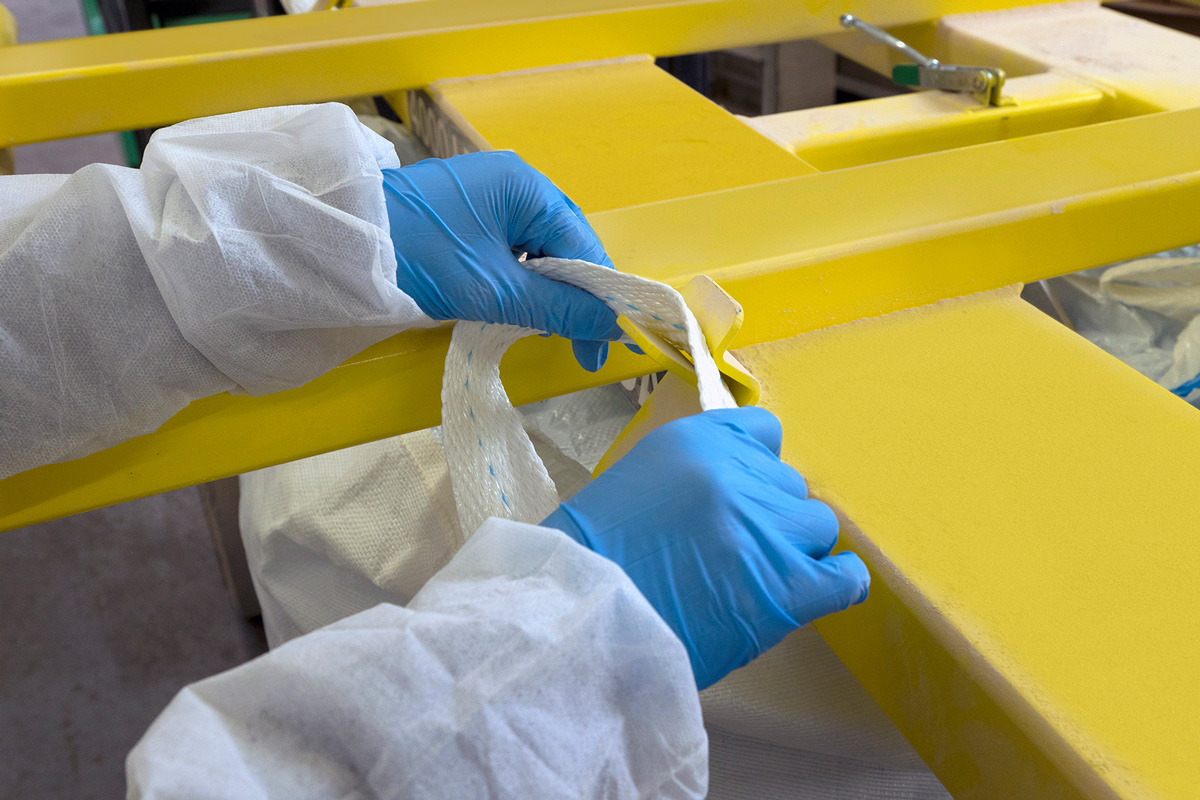
A nivel del suelo, las bolsas a granel se fijan a un bastidor de elevación mediante los sujetadores de correas Z-Clip™, que sujetan las correas al tiempo que permiten insertarlas y retirarlas rápidamente; a continuación, una carretilla elevadora coloca el bastidor de elevación, con la bolsa suspendida, en las copas de recepción situadas en la parte superior de los postes del bastidor de descarga.
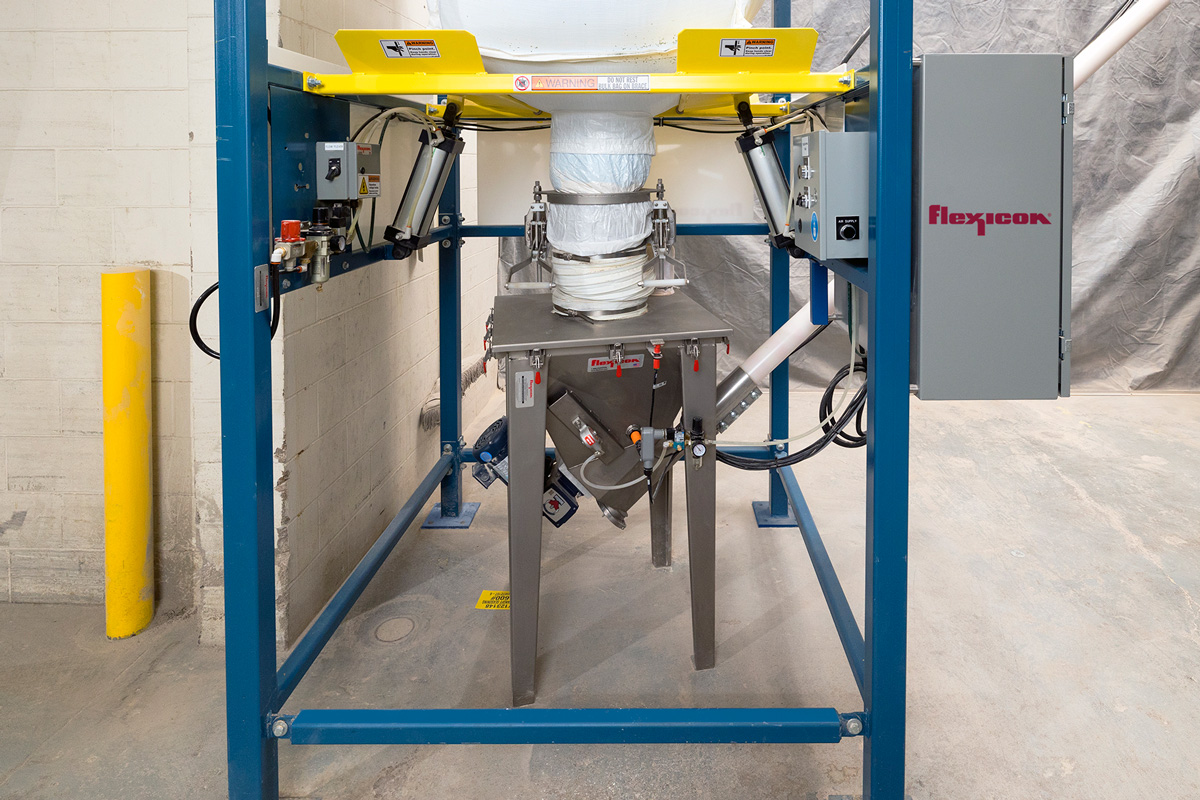
A continuación, el extremo limpio de la boquilla se fija al extremo limpio de la interfaz de la tolva del descargador mediante un anillo de sujeciónSpout-Lock® hermético al polvo, que se eleva neumáticamente mediante un tubo telescópicoTele-Tube® para realizar la conexión. Posteriormente, se deja descender por gravedad, manteniendo una tensión descendente continua sobre el anillo de sujeción y la boquilla de la bolsa a medida que esta se vacía y se alarga, lo que favorece el flujo del material.
«El tubo telescópico es una gran ventaja», afirma Wolkow. «Sin duda, hace que todo quede más limpio».
El flujo de material se mejora aún más gracias a las placas activadoras de bolsasFlow-Flexer®, que suben y bajan los bordes inferiores opuestos de la bolsa en ciclos temporizados. La bolsa acaba adoptando una forma de «V» pronunciada que facilita la descarga total en una tolva de suelo de 3 pies cúbicos (85 litros), equipada con un orificio de desplazamiento de aire y un filtro de malla para retener el polvo.
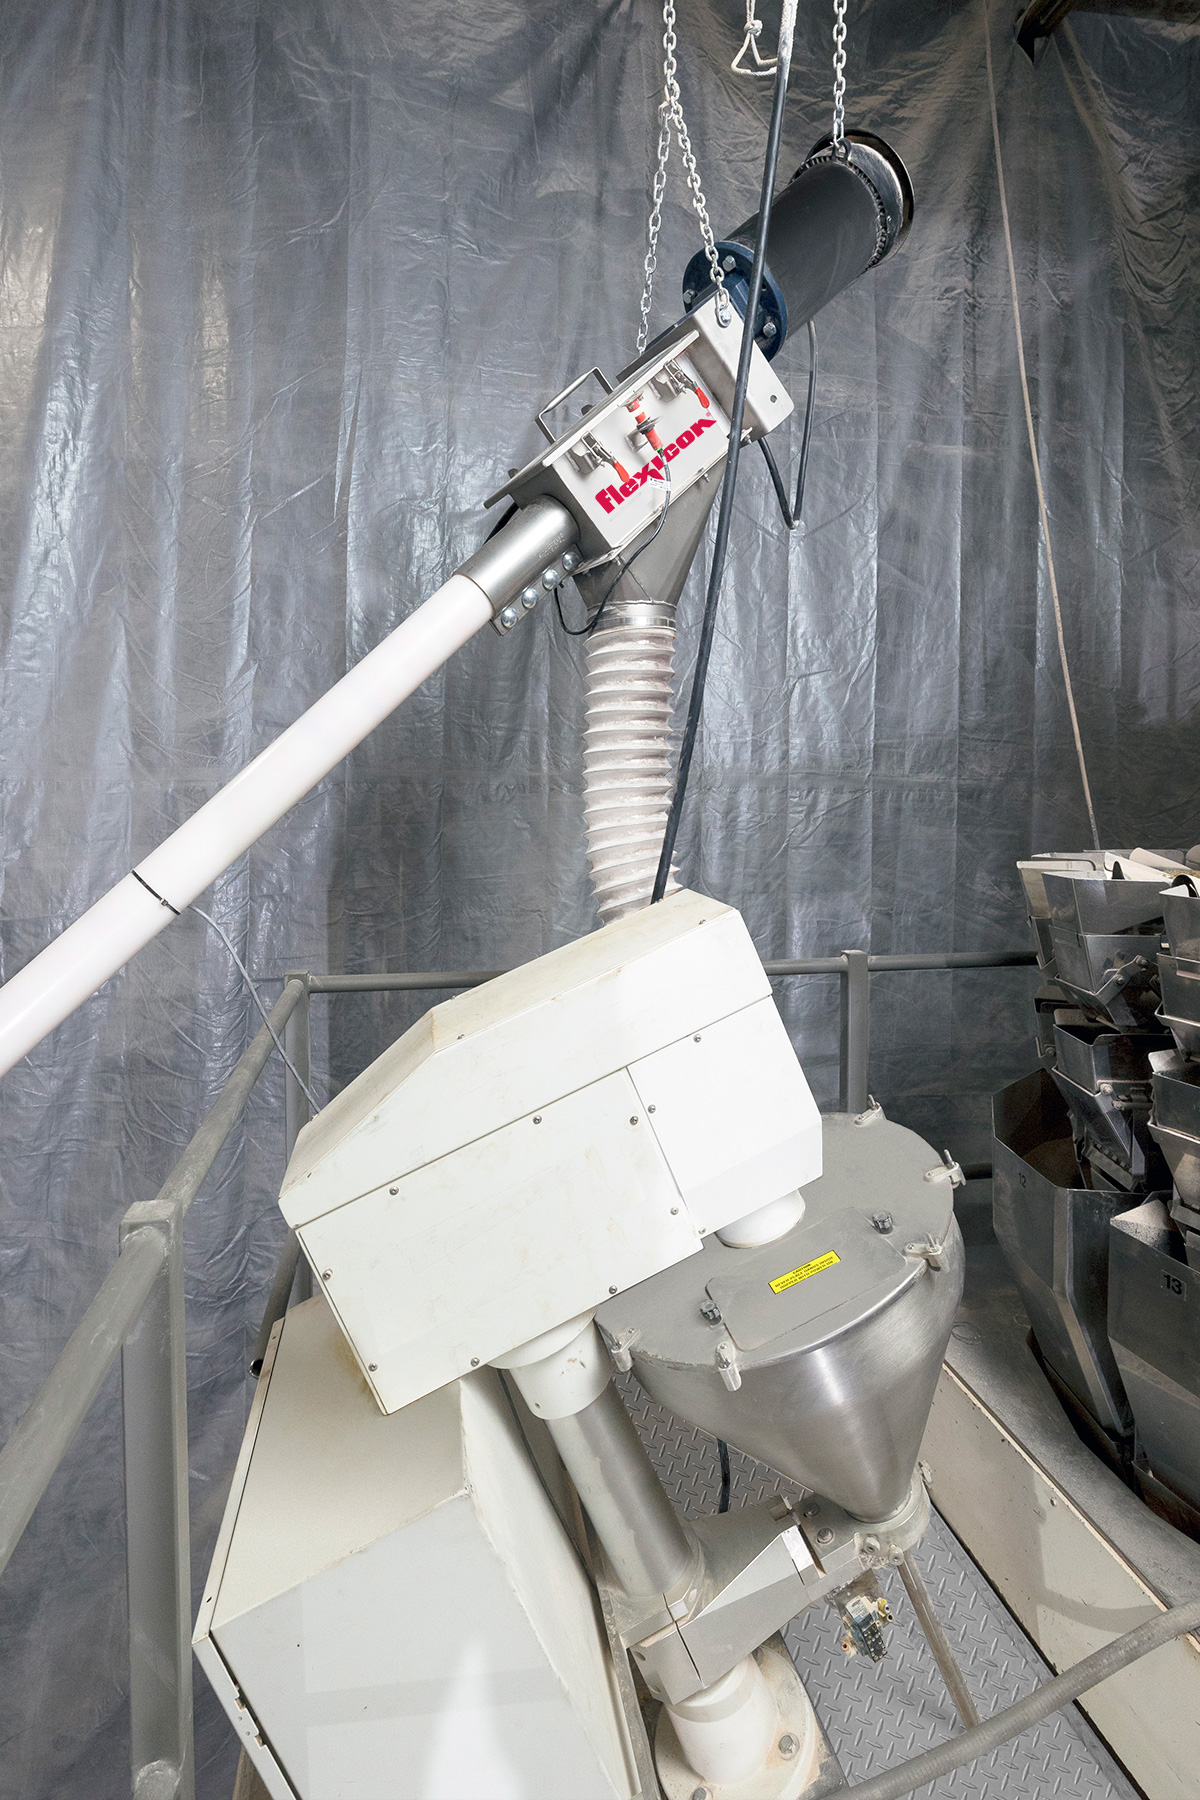
La tolva cuenta con agitadores internos y un vibrador montado en la pared para facilitar el flujo ininterrumpido de los condimentos hacia el adaptador de carga de un transportador de tornillo flexible Bev-Con™ de 3-1/2 pulgadas (89 mm) de diámetro, que se extiende 20 pies (6,1 m) con una inclinación de 41 grados hasta la llenadora de bolsas.
«Flexicon nos recomendó la espiral Bev-Con™ para garantizar que pudiéramos gestionar las diferentes capacidades de flujo de los polvos», afirma Wolkow. «Es un tipo de espiral diferente al que tenemos en nuestras otras líneas y funciona bien». El tornillo es la única pieza móvil que entra en contacto con el material y está accionado por un engranaje de 3 hp (2,2 kW) situado más allá del punto de descarga, lo que evita que el material entre en contacto con las juntas o los cojinetes.
Un PLC activa el descargador y el transportador de tornillo flexible en función de las señales que recibe de los sensores de nivel alto y bajo situados en la tolva de la llenadora de bolsas, mientras que un interruptor de nivel bajo situado en la tolva del descargador evita que el transportador funcione en condiciones de «falta de material».
El nuevo descargador elimina la necesidad de facilitar el flujo mediante paletas y martillos. «Dedicábamos demasiadas horas de trabajo a eso», afirmó Wolkow. «Ahora conectamos la bolsa y los operarios la dejan hasta que se vacía. El descargador hace exactamente lo que necesitamos que haga».
Se avecinan más mejoras
La planta de producción da empleo a 30 personas, que trabajan en dos turnos de 10,5 horas, y funciona cuatro o cinco días a la semana. Cada sabor se envasa normalmente en campañas de entre dos y cinco días, dependiendo de la demanda. La producción se ha duplicado desde la puesta en marcha de las nuevas líneas de envasado.
«Dimos prioridad a la alimentación en esta línea porque esa llenadora de bolsas es nuestra máquina de envasado más grande y que plantea mayores retos», afirmó Wolkow. «También queríamos dedicar bastante tiempo al nuevo sistema Flexicon antes de comprometernos a implantarlo en más líneas. Probablemente utilizaremos el sistema en todas nuestras líneas y, sin duda, querremos contar con el Tele-Tube, las tolvas agitadas y el resto de características».
Enterprise CP, Long Prairie, Minnesota
1-320-357-3500
www.premierpantry.com