HERNE BAY, KENT, REINO UNIDO — En la década de 1950, la empresa H+H Celcon Ltd., con sede en Kent (Inglaterra), desarrolló un método para fabricar bloques de hormigón más ligeros mediante la incorporación de polvo de aluminio a la mezcla. El aluminio desencadena una reacción química que genera burbujas minúsculas. Una vez que la mezcla se ha fraguado parcialmente, los bloques «Aircrete» se cortan y, a continuación, se curan en autoclaves; durante este proceso, los ingredientes se combinan para formar hidratos de silicato de calcio que refuerzan el producto final.
El proceso de fabricación de bloques era en parte manual y comenzaba con cantidades medidas de cemento, yeso, cal y una mezcla de arena en suspensión, que se transferían desde varios silos exteriores a una mezcladora con una capacidad de 77,7 pies cúbicos (2,2 metros cúbicos) situada dentro del edificio, en un entresuelo a 19,7 pies (6 metros) por encima del suelo de la planta. El polvo de aluminio se añadía en último lugar, un procedimiento manual y potencialmente peligroso que obligaba al operario a trasladar sacos de polvo desde una zona de almacenamiento hasta una estación de pesaje situada en la planta de producción. A continuación, se pesaban varios lotes de polvo, se volvían a embolsar y se transportaban hasta la mezcladora, a través de varias escaleras, para su posterior incorporación a la mezcla. Por lo general, se preparaban sacos adicionales de polvo que se mantenían en reserva por si se producían derrames o pérdidas.
El pesaje, el traslado y el vaciado del material por parte de un solo operario requerían dos horas y generaban polvo, lo que exigía una revisión del proceso; sin embargo, pasar de sacos de 55 lb (25 kg) a sacos a granel no era una opción viable, ya que el polvo de aluminio tiene las características de un material de flujo semilibre y tiende a apelmazarse, aglomerarse, manchar, formar «agujeros de rata» e incluso solidificarse, lo que limita su vida útil y contrarresta cualquier ventaja de adquirir el material en contenedores a granel.
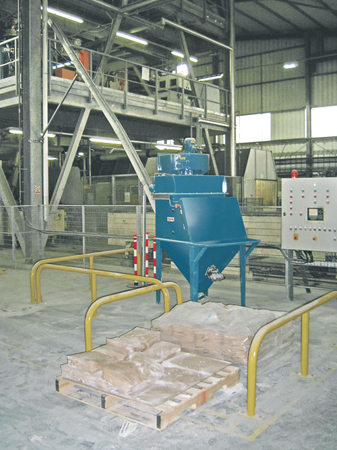
Para mejorar la manipulación del polvo, H+H Celcon adquirió un sistema automatizado de pesaje y dosificación compuesto por una estación de descarga de sacos, un transportador de tornillo flexible, una tolva receptora y un controlador, de Flexicon (Europe) Ltd.
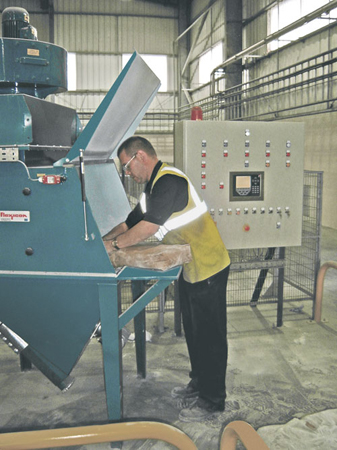
Ahora, el operario traslada los sacos desde los palés situados junto a la estación de descarga a una bandeja de soporte, abre los sacos y, a continuación, los vacía en una tolva de recepción de 7,9 pies cúbicos (225 litros). Una rejilla instalada en la abertura de la tolva impide que los restos de los sacos y otras partículas de gran tamaño entren en el proceso, mientras que un vibrador montado lateralmente favorece un flujo ininterrumpido del material hacia el adaptador de entrada del transportador. La tolva también está equipada con un sensor que avisa al operario cuando el nivel es bajo.
La estación de descarga de sacos está equipada con un ventilador de vacío de alta velocidad que aspira el polvo en suspensión generado por las actividades de descarga hacia un colector de polvo integrado. Cortas ráfagas de aire comprimido de la planta, liberadas alternativamente a intervalos programados en el interior de los filtros de cartucho doble del colector, hacen que el polvo acumulado en las superficies exteriores de los filtros caiga a la tolva.
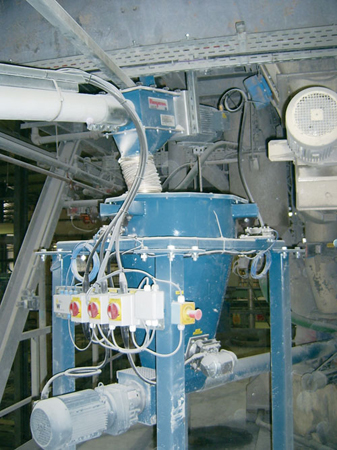
A continuación, el polvo se transfiere desde la tolva por una pendiente de 45 grados a través de un transportador de tornillo flexible de 30 pies (9 m) de longitud, compuesto por un tornillo autocentrante que gira dentro de un tubo de plástico cerrado. En el extremo opuesto del transportador, el polvo se descarga en una tolva de pesaje equipada con un segundo transportador de tornillo flexible de 6,6 pies (2 m) orientado horizontalmente, instalado en la salida de la tolva.
El conjunto de tolva y transportador está montado dentro de un bastidor de soporte sobre células de carga que transmiten los datos de aumento de peso a un controlador programable. El transportador inclinado descarga material en la tolva de pesaje hasta que esta alcanza los 66,1 lb (30 kg), momento en el que el controlador detiene el transportador. A continuación, el transportador orientado horizontalmente alimenta el material a la mezcladora a un caudal constante para evitar la rápida entrada de material que se produciría a través de una compuerta deslizante situada directamente sobre la mezcladora, y sigue funcionando hasta que las células de carga de la tolva de pesaje indiquen un peso neto cero.
El sistema ha aportado grandes beneficios, no solo al cumplir los requisitos locales de salud y seguridad, sino también al aumentar la eficiencia de la producción, ya que el operario puede dedicarse a otras tareas durante el proceso de manipulación del material.