
WOONSOCKET, RI — Die Plastics Group of America stellt in einer alten Fabrikhalle in Woonsocket, RI, Thermoplast-Compounds her. Als das Unternehmen seine Kapazitäten durch den Einsatz von Doppelschnecken-Compoundieranlagen anstelle von Einschneckenanlagen erhöhen wollte, stellten die relativ niedrigen Decken des Gebäudes eine Herausforderung für die Anordnung der Anlagen dar. Doch dank sorgfältiger Planung und dem Einsatz von Entleerungs- und Förderanlagen für Schüttgutsäcke gelang es dem Unternehmen, alles auf einer Ebene seines 60.000 sq ft (5.574 sq m) großen Gebäudes unterzubringen.
Die Geschichte beginnt im Jahr 2001 mit der Entscheidung, den ersten Doppelschneckenextruder mit einem Durchmesser von 2,6 in. (68 mm) für die Compoundierung anzuschaffen. (Die Inbetriebnahme erfolgte 2002.)
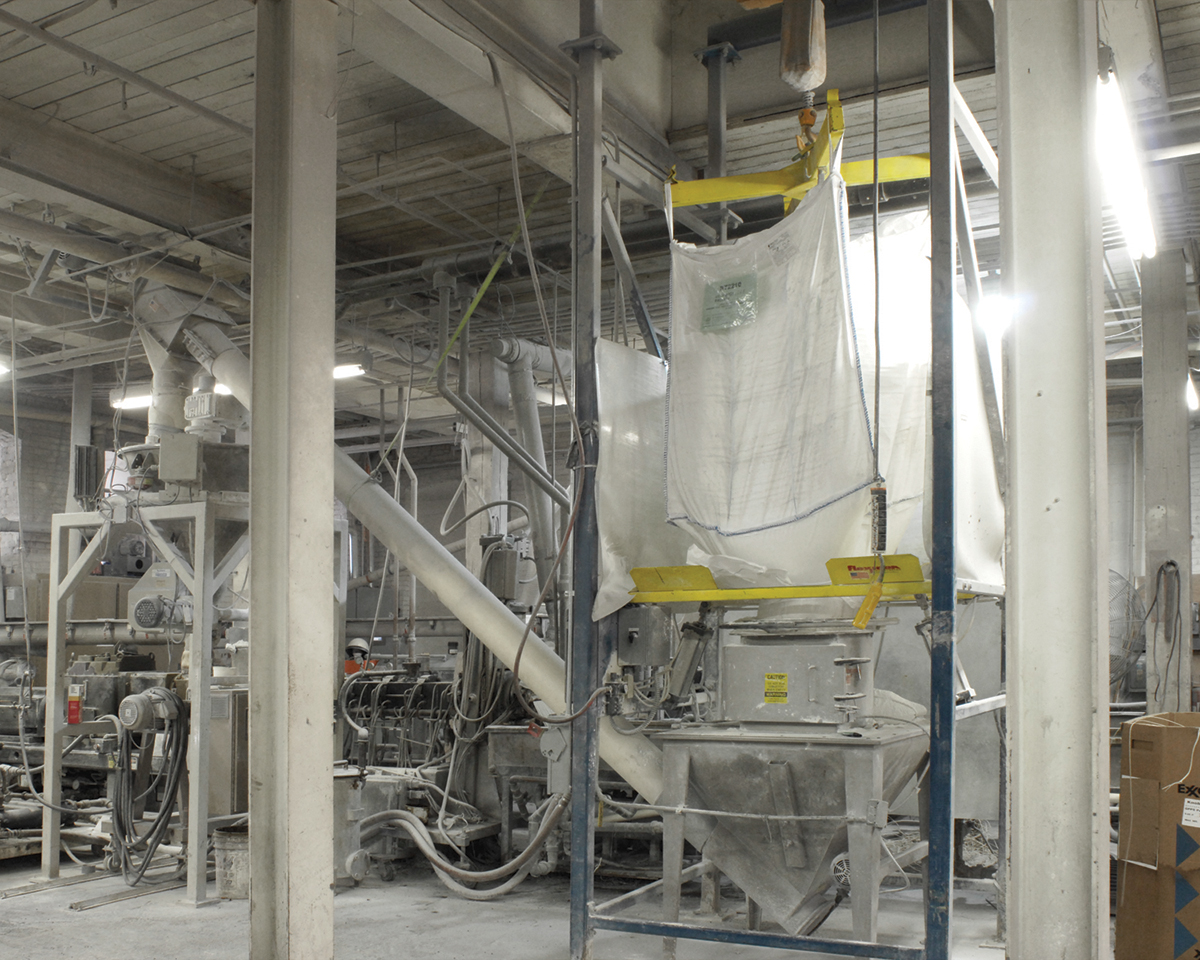
„Wir haben in der Anlage nur begrenzte Deckenhöhe – 14 bis 16 ft (4,2 bis 4,8 m)“, sagt Duane T. Delaney, Technischer Leiter von The Plastics Group. Der Extruder und die Zusatzausrüstung mussten in diesen Raum passen. Ein Durchbruch in der Decke war eine Option, doch Delaney glaubte nicht, dass dies die Effizienz oder – was noch wichtiger ist – die Arbeitssicherheit verbessern würde, wenn man Plattformen für den Zugang zu Zusatzgeräten wie den Trichtern, die den Extruder beschicken, einbauen würde. Stattdessen entwarf er eine Compoundieranlage, bei der die gesamte Ausrüstung auf einer Etage Platz findet.
Delaney mag die mehrstöckigen Plattformen der meisten Doppelschneckenanlagen nicht, auf denen Dosierer und andere Zusatzsysteme untergebracht sind. „Sie ragen 20 bis 30 ft (6 bis 9 m) in die Höhe, erschweren und gefährden die Reinigung und Wartung der Anlagen und verteuern eine Compoundieranlage um 100.000 bis 200.000 Dollar für Plattformen, Geländer und Treppen“, sagt er.
„Unsere Produktionsphilosophie lautet, die Arbeit sicher, leicht und einfach zu gestalten“, fügt Delaney hinzu.
Erhaltung der Eigenschaften von Additiven
Die vier Harztrichter des Doppelschneckenextruders werden über pneumatische Leitungen aus Silos beschickt. Das Zuführsystem für Additive stellte jedoch eine Herausforderung dar, da es neben der Höhenbeschränkung noch weitere Anforderungen erfüllen musste. Die Plastics Group verwendet zahlreiche Additive, Füllstoffe und Verstärkungsmittel, von Talkum, Glimmer, Kalziumkarbonat und Bariumsulfat bis hin zu Glasfasern und Glasperlen. Der Transport von pulverförmigen Additiven und Füllstoffen von einem entfernten Standort zu einem Dosierer mittels eines pneumatischen oder mechanischen Systems würde relativ hohe Kosten für den Förderer und die Installation sowie einen höheren Wartungsaufwand aufgrund der längeren Förderwege mit sich bringen. Der Transport von Glasfasern über größere Entfernungen würde zudem das Risiko einer Beschädigung des Materials erhöhen, was sich auf die Eigenschaften der Compounds auswirken würde.
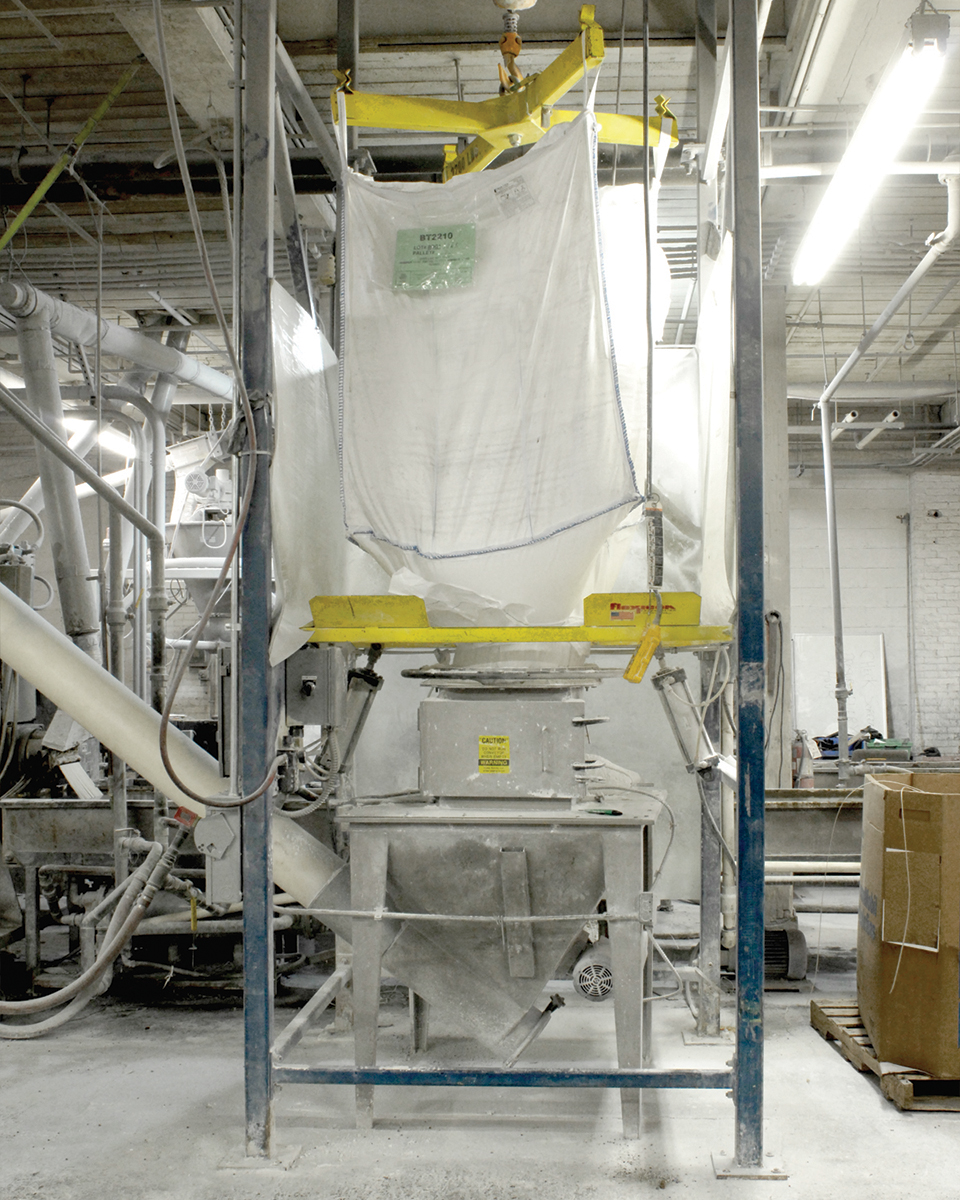
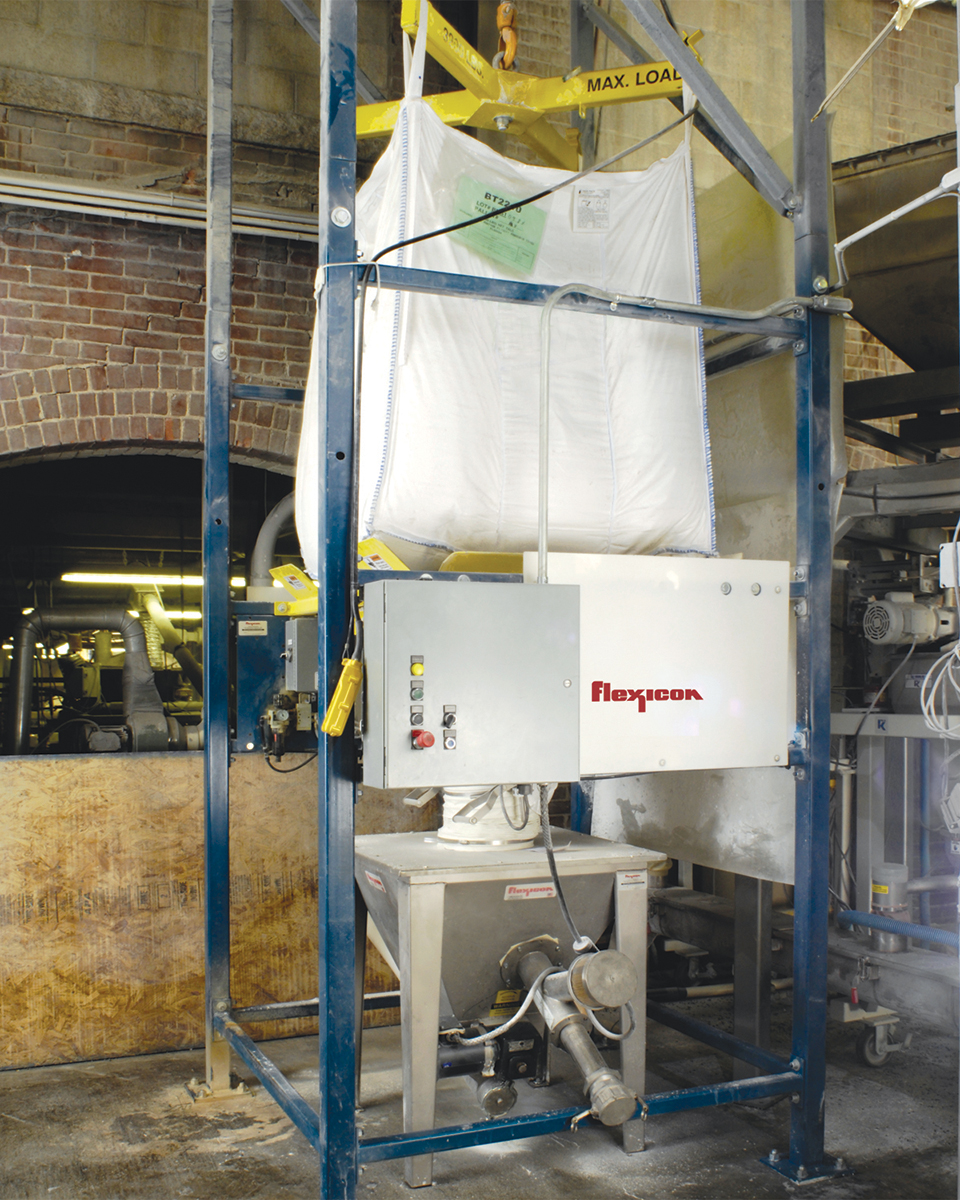
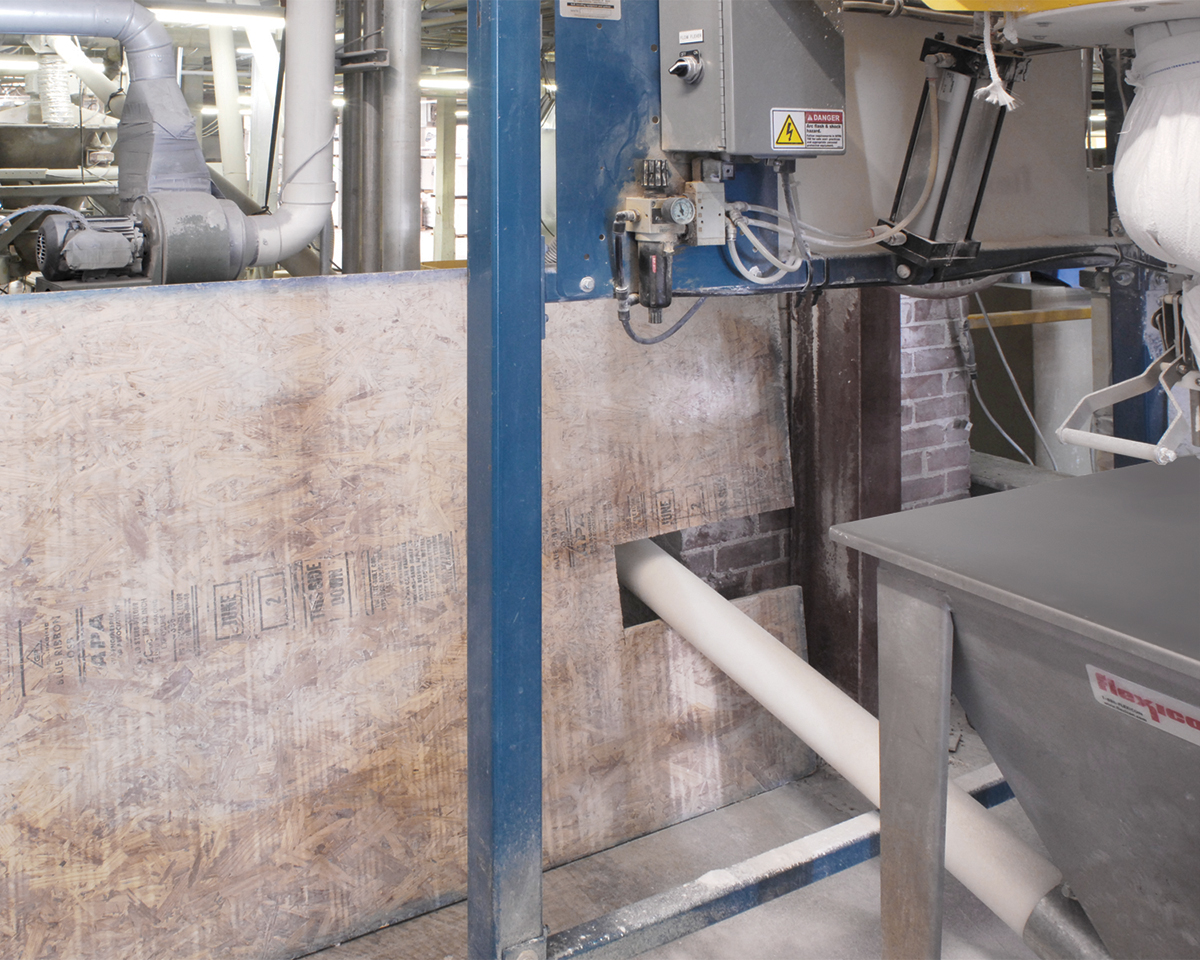
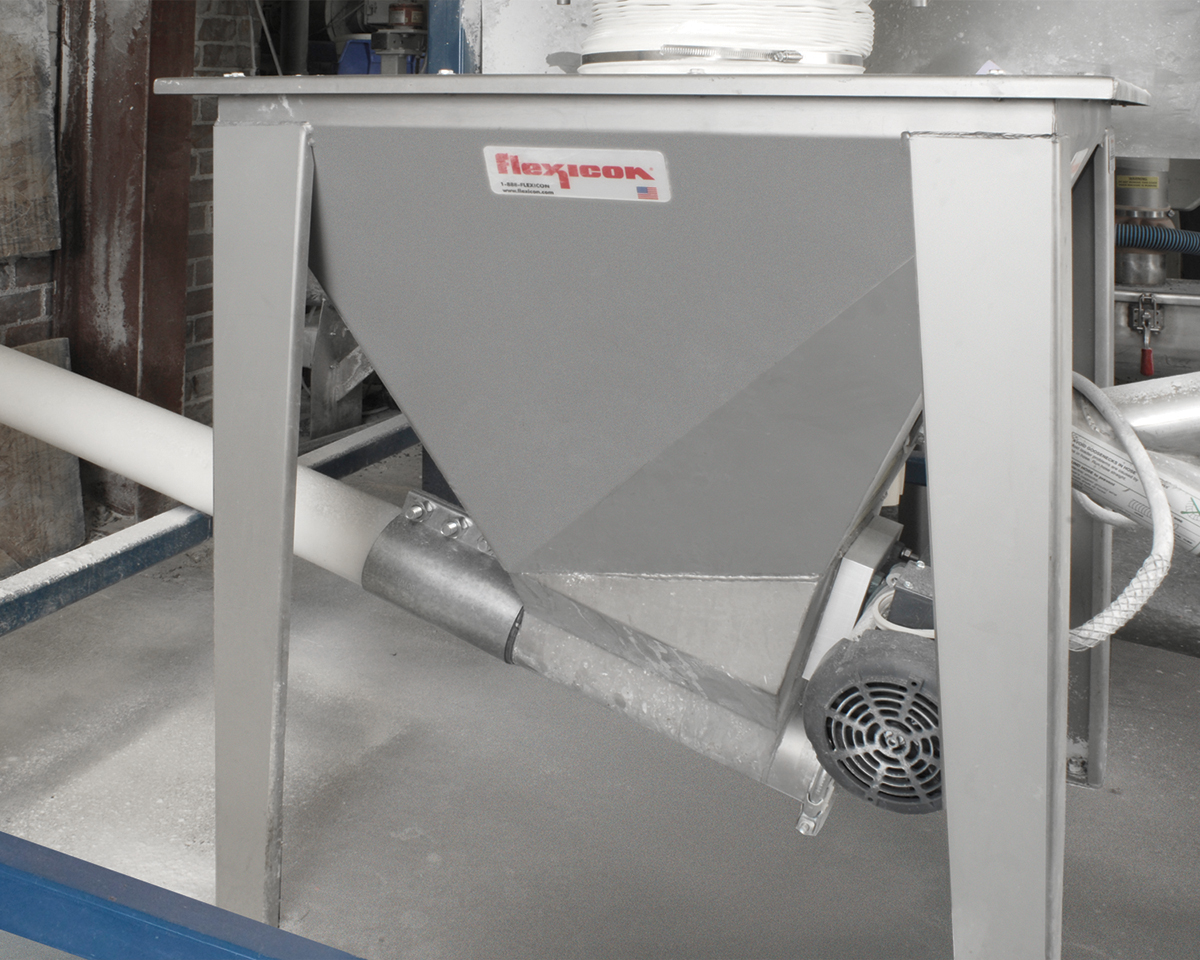
Delaney entschied, dass die Lösung in einem Entleersystem für Schüttgutsäcke in Kombination mit einem kostengünstigeren, wartungsarmen flexiblen Schneckenförderer bestand, der in der Nähe der Compoundierlinie installiert wurde. Der Entleerer würde die Schüttgutsäcke in einen Trichter an seiner Basis entleeren, und der Flexible Spiralförderer würde die Additive durch ein geneigtes Rohr zu einem Dosierer an der Compoundierlinie befördern.
Aufgrund der Lage des Doppelschneckenextruders, so Delaney, „passte der 15,5 ft (4,7 m) hohe Entleerer nur an eine Stelle, und der Doppelschnecken-Additivdosierer konnte nur an einer Stelle befüllt werden. Es wurde klar, dass ein flexibler Schneckenförderer ein einfaches, direktes System für unsere Anforderungen war.“
Diese Anordnung wäre zudem effizienter – und sicherer – als wenn Mitarbeiter 50 lb (22,7 kg) schwere Säcke mit Additiven manuell von einer Plattform aus öffnen und in den Einfülltrichter des Dosierers entleeren müssten. Bei diesem Verfahren könnten Sackreste und andere Verunreinigungen in den Compoundierprozess gelangen, es würde Stellfläche für die Lagerung der Säcke beansprucht und es entstünde ein kostspieliges Problem bei der Entsorgung der leeren Säcke.
Durch die Integration des Schüttgutsack-Entleerers und des flexiblen Schneckenförderers konnten Füllstoffe oder Verstärkungsstoffe schnell zum Additivdosierer transportiert werden. „Jeder Extruder verfügt über fünf gravimetrische Dosiersysteme.“ Eines ist für Additive vorgesehen, die anderen für Kunststoffe. „Das Material muss schnell genug zum Additivdosierer transportiert werden, um eine genaue Dosierung zu gewährleisten“, sagt er. Eine Additivmenge von 100 lb (45,3 kg) muss beispielsweise innerhalb von 10 Sekunden vom Entleerungstrichter zum Dosierbehälter befördert werden. Ein Differenzgewichtsregelsystem startet und stoppt den flexiblen Schneckenförderer, sobald der Dosierbehälter voreingestellte Gewichtswerte erreicht.
Die Kopplung von Big-Bag-Entleerer und flexiblem Schneckenförderer funktionierte so gut, dass The Plastics Group, als das Unternehmen 2007 eine zweite Doppelschneckenanlage spezifizierte – eine Hochgeschwindigkeitsanlage mit einem Durchmesser von 2,75 in. (70 mm), deren Inbetriebnahme 2008 erfolgte –, einen weiteren Big-Bag-Entleerer und einen weiteren flexiblen Schneckenförderer bestellte.
Der Entlader verfügt über zahlreiche Funktionen
Für beide Anlagen hat das Unternehmen den BFC-Big-Bag-Entleerer von Flexicon ausgewählt. Die Säcke werden mit Z-CLIP™-Sackgurt-Halterungen an einer viereckigen, flachen Hebevorrichtung befestigt und mithilfe eines elektrischen Laufkatzen-Hebezugs, der an einem auskragenden I-Träger montiert ist, in Position gehoben.
Ein pneumatischesPOWER-CINCHER®-Durchflussregelventil regelt den Durchfluss durch den Schlauch des Big-Bags. Dies geschieht durch eine Reihe gebogener, gelenkiger Edelstahlstangen, die den Schlauch konzentrisch um eine horizontale Achse zum Verschließen und vertikal zur Verhinderung von Materialaustritt festklemmen. Das Ventil ermöglicht es zudem, den Schlauch zu schließen und erneut zu verschließen, falls ein Big-Bag nur teilweise entleert wurde.
Der BFC-Entleerer verfügt über einenSPOUT-LOCK®-Klemmring, der den Auslauf des Schüttgutsacks an einemTELE-TUBE®-Teleskoprohr befestigt. Das Rohr übt eine nach unten gerichtete Zugkraft auf den Klemmring aus, wodurch der Auslauf straff gehalten wird und verhindert wird, dass Material während der Entleerung herausquillt oder hineinfällt und so den Materialfluss behindert.
Beide Entleerungsvorrichtungen verfügen über ein Paar pneumatischerFLOW-FLEXER® -Rührplatten, die den Boden eines Beutels anheben und absenken, um einen gleichmäßigen Materialfluss aufrechtzuerhalten und eine vollständige Entleerung zu gewährleisten.
Die Plastics Group bestellt in der Regel Säcke mit einem Gewicht von 1.000 bis 2.500 lb (453 bis 1.132 kg). Einige der von ihr verwendeten Additive werden in 3.000 lb (1.359 kg) schweren Säcken geliefert, daher sind die Rahmen der BFC-Bulk-Bag-Entleerungsvorrichtungen für Lasten von 4.000 lb (1.812 kg) ausgelegt.
Der ursprüngliche Flexible Spiralförderer hat einen Durchmesser von 6 in. (150 mm), ist in einem Winkel von 35 Grad installiert und befördert das Material über eine Strecke von 17 ft (5,2 m) zum Zuführtrichter. Delaney erklärt, dass sich die flexible Schnecke während der Drehung innerhalb des Polymer-Außenrohrs selbst zentriert und so eine effiziente Materialzufuhr zu den Zuführern gewährleistet, ohne die Glasfasern und andere Verstärkungsmaterialien zu beschädigen.
Der zweite Flexible Spiralförderer hat einen Durchmesser von 4,5 in. (115 mm) und verläuft über eine Länge von 27,5 ft (8,4 m) in einem flachen Winkel, um Material in den Additiv-Zuführer des Doppelschneckenextruders zu entleeren.
Delaney erklärt, dass die beiden flexiblen Schneckenförderer von Flexicon je nach dem zu vermischenden Material jeweils 50 bis 2.000 lb (22,7 bis 907 kg) Additive pro Stunde fördern. Das Unternehmen wechselt das Material durchschnittlich ein- bis zweimal täglich. Ein typischer Durchlauf dauert 18 Stunden.
Das Zuführsystem erweist sich als zuverlässig
Die BFC-Entleerungsvorrichtungen und flexiblen Schneckenförderer haben nahezu einwandfrei funktioniert. „Wir mussten lediglich die üblichen Wartungsarbeiten durchführen“, sagt Delaney.
Zuverlässigkeit ist für den Betrieb unerlässlich. „Wenn eines dieser Systeme ausfällt, gibt es keine Ausweichlösung.“ Und da jede Anlage 70.000 lb (31.710 kg) pro Stunde verarbeiten kann, könnte ein weniger zuverlässiges Entleerungs- und Flexschneckenfördersystem zu erheblichen Produktionsproblemen führen.
Die Plastics Group veröffentlicht keine Umsatzzahlen, doch laut Delaney ist das Geschäft in den Endmärkten breit genug gefächert, sodass die Umsätze selbst in der Rezession stabil geblieben sind. Das Unternehmen liefert gefülltes und verstärktes Polypropylen sowie Polyolefine mit Recyclinganteil, hochschlagfestes Polystyrol und ABS für die Automobilindustrie, die Freizeitbranche, die Verpackungsindustrie, das Bauwesen, Haushaltsgeräte, Spielzeug, langlebige Haushaltsgüter und andere Anwendungsbereiche.