


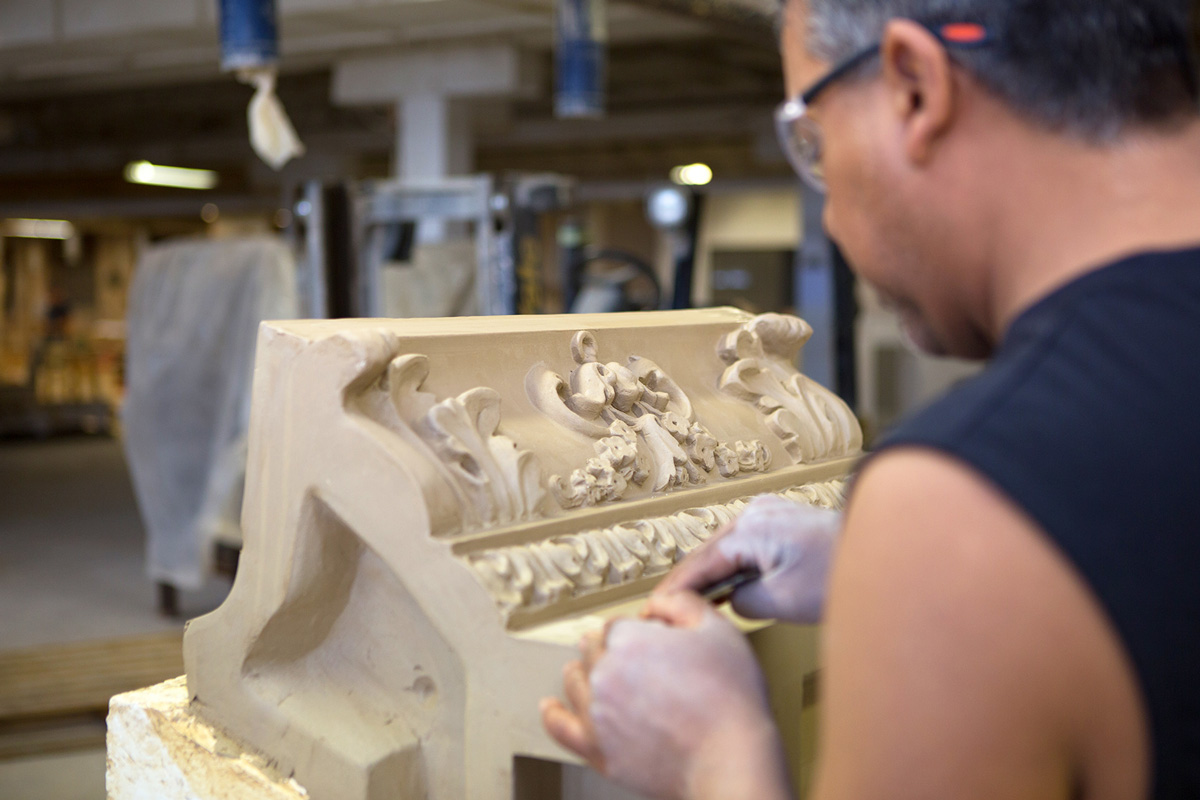
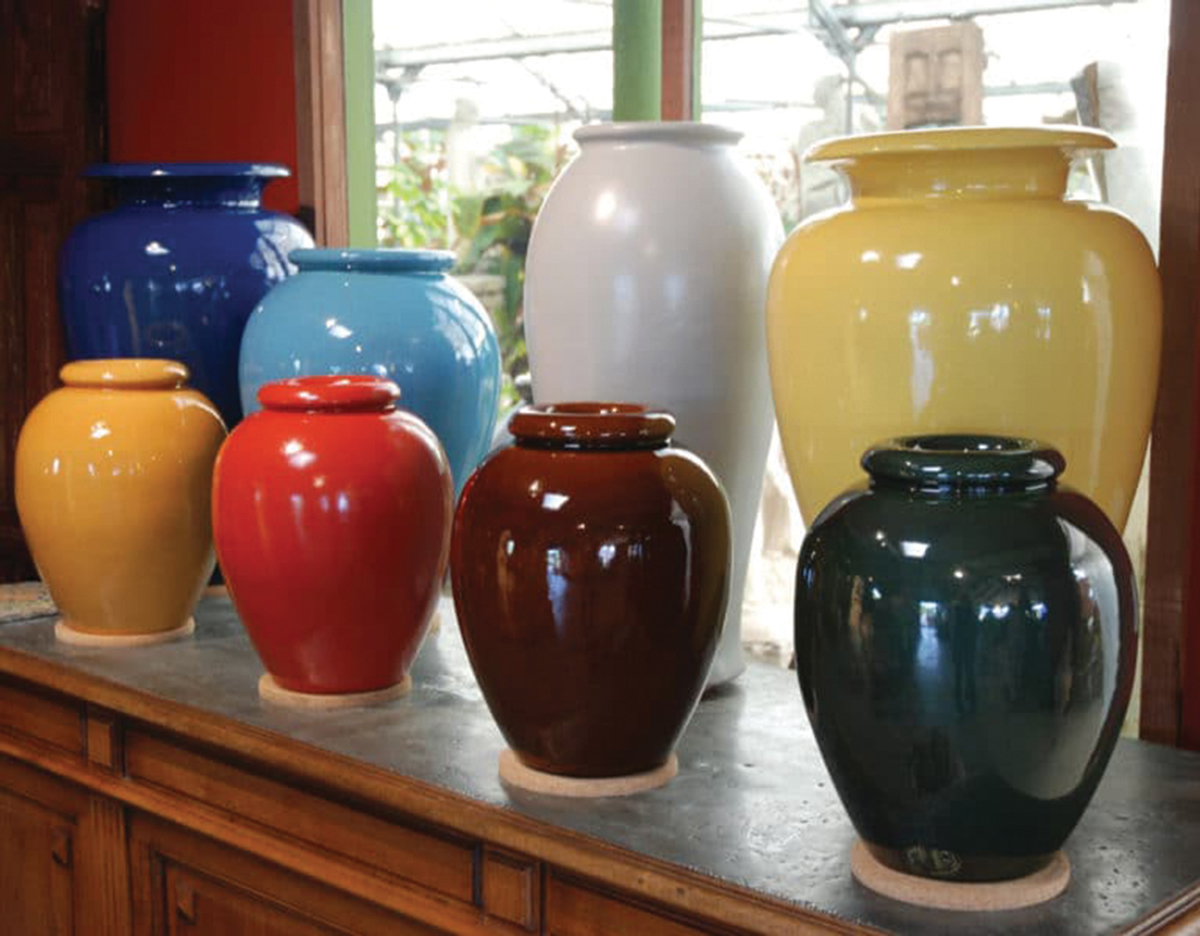
LINCOLN, KALIFORNIEN — Gladding, McBean ist ein führender Hersteller von Terrakotta-Produkten. Das 1875 gegründete Unternehmen gewinnt Ton aus eigenen Vorkommen und kombiniert traditionelle Verfahren mit moderner Technologie, um Dachziegel, Boden- und Pflasterfliesen, Tonrohre, Ziergegenstände und architektonische Elemente für Gebäude herzustellen.
Um die Dosierung und das Mischen von Tonmischungen für verschiedene Produkte zu optimieren, installierte das Unternehmen fünf Big-Bag-Entleerungsvorrichtungen und fünf Paare flexibler Schneckenförderer von Flexicon, um die abgewogenen Mengen der Schüttgut-Zutaten automatisch für die Mischung der Tonmischungen zuzuführen. Das System halbierte die Dosier- und Wiegezeit pro Charge und reduzierte die Menge an Material außerhalb der Spezifikationen sowie den Ausschuss um 95 Prozent.
Ausgleich von Rohstoffschwankungen
Ton ist ein Naturmaterial, dessen Zusammensetzung variiert, weshalb das Unternehmen für die verschiedenen Produkte das ideale Mischungsverhältnis der Bestandteile ermitteln muss. „Wir müssen sicherstellen, dass das, was wir im Labor entwickeln, auch im Endprodukt zum Tragen kommt. Das lässt sich nur durch eine präzise Kontrolle der Produktion erreichen“, sagt Joe Parker, Betriebsleiter.
Der Ton wird aus dem nahegelegenen Bergwerk des Unternehmens gewonnen, sortiert und im Werk in Schüttgutsäcke verpackt. Zerkleinertes, recyceltes Keramikmaterial, sogenanntes Grog, ist der andere wichtige Bestandteil bei der Herstellung von Terrakotta.
Zur Vorbereitung einer Charge holten die Bediener zuvor Ton und Schamott aus den Behältern, wogen sie auf einer Waage ab und beförderten sie über ein offenes Trogförderband zum Mischer.
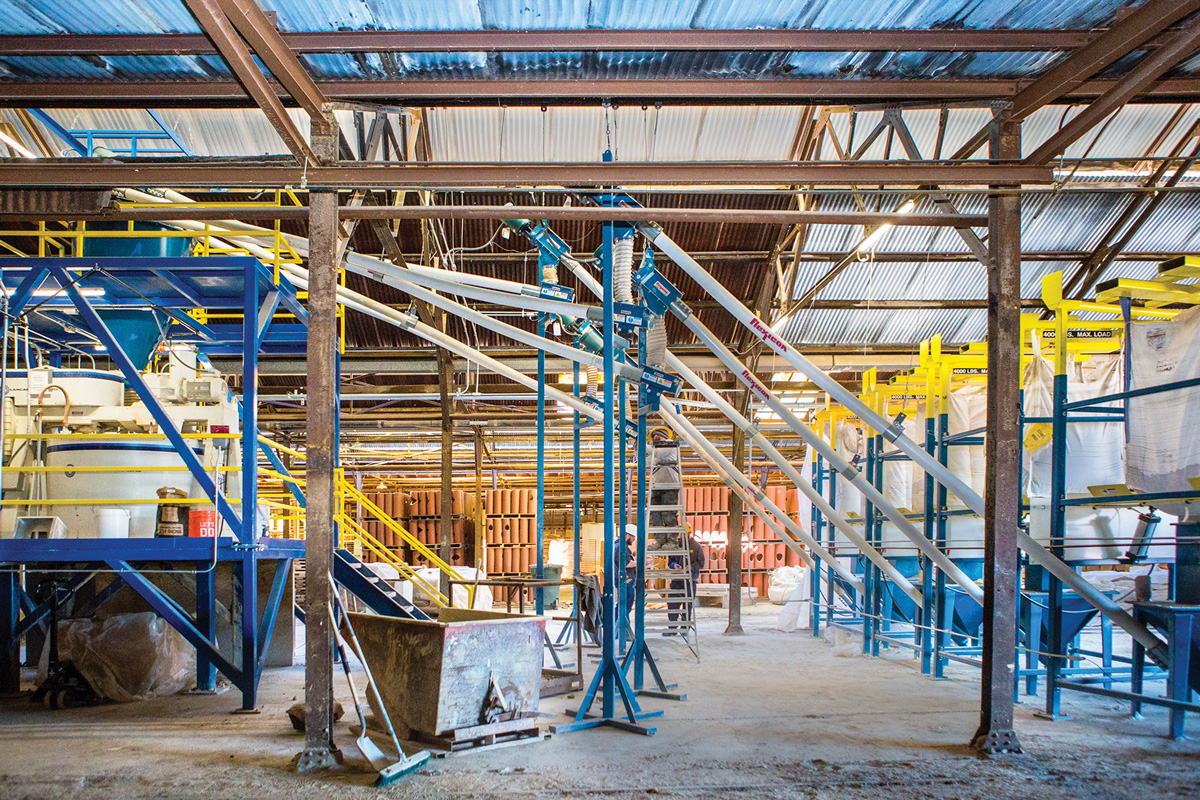
Das neue Dosiersystem, das von der Flexicon Corp. geliefert wurde, umfasst Entleerungsvorrichtungen für Schüttgutsäcke, Flexible Spiralförderer und einen zentralen Wiegetrichter, die alle über programmierbare Steuerungen – ebenfalls vom Lieferanten – angesteuert werden. Das System ermöglicht es Gladding, McBean, das Entleeren der Schüttgutsäcke, den Transport, das Wiegen und das Mischen von Charge zu Charge gemäß den im Labor entwickelten Rezepturen anzupassen. Eine Mensch-Maschine-Schnittstelle (HMI) umfasst Optionen für den Automatik- oder Handbetrieb sowie Sollwerte, Einstellungen, Statusanzeigen, Start-/Stopp-Funktionen, Fertigstellungsanzeigen und weitere Parameter.
Sobald das Rezept für eine Charge programmiert ist, wird jede Zutat über einen flexiblen Schneckenförderer von einem Big-Bag-Entleerer zu einem zentralen Wiegebehälter befördert. Die den Behälter tragenden Wägezellen übermitteln die Gewichtszunahmen an die Steuerung, die die Fördergeschwindigkeit des Förderers zunächst auf ein Tröpfeltempo drosselt und ihn schließlich anhält, sobald das genaue Chargengewicht erreicht ist. Das System wiegt bis zu 30 Chargen pro Tag – bei höherer Genauigkeit und geringerem Arbeitsaufwand.
Wie Ton und Schamottematerial dosiert und gemischt werden
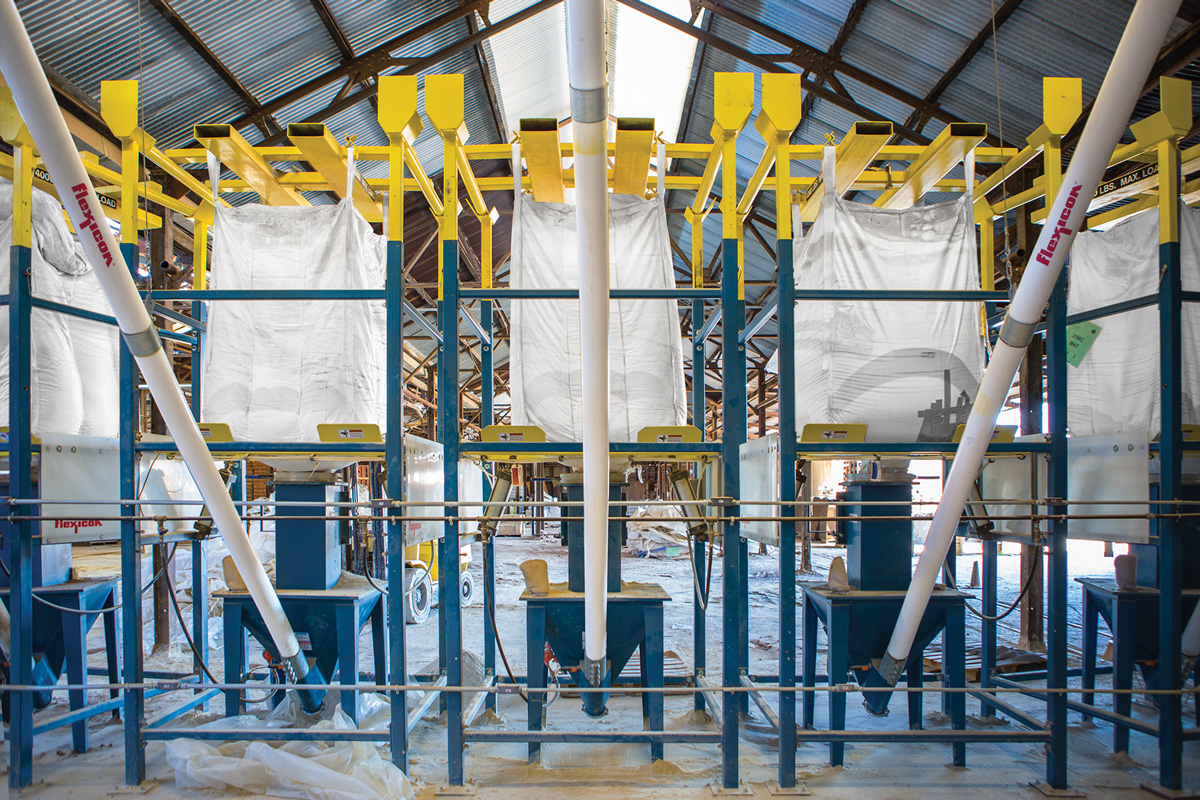
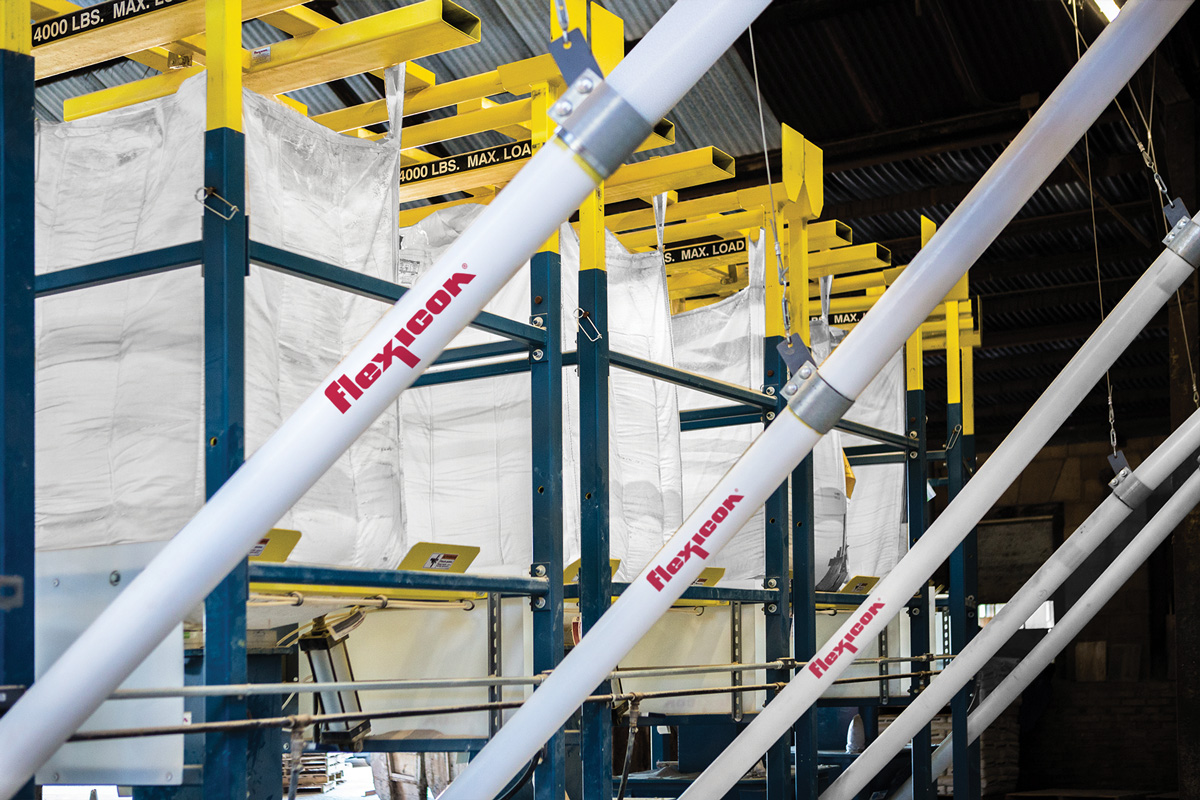
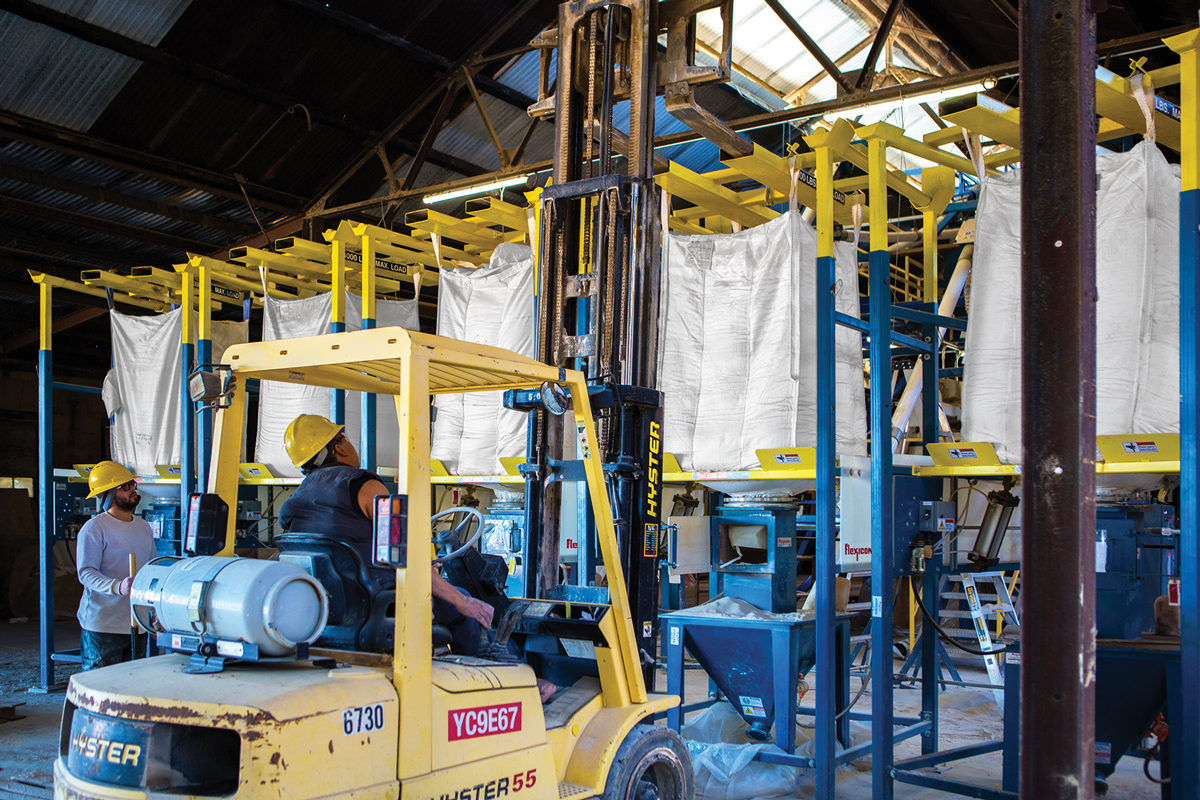
Fünf mit einem Gabelstapler beladeneBULK-OUT®-BFF -Big-Bag-Entleerungsvorrichtungen stehen nebeneinander. Ein Bediener befestigt einen Big Bag am Stahlheberahmen, indem er die Gurte des Beutels in vier Z-Clip™-Gurt Halter schiebt. Ein Gabelstapler hebt den Heberahmen mit dem 2000 lb (909 kg) schweren Beutel voller Ton oder Schamotte unversehrt in vier selbstzentrierende Aufnahmegestelle auf dem Rahmen der Entleerungsvorrichtung.
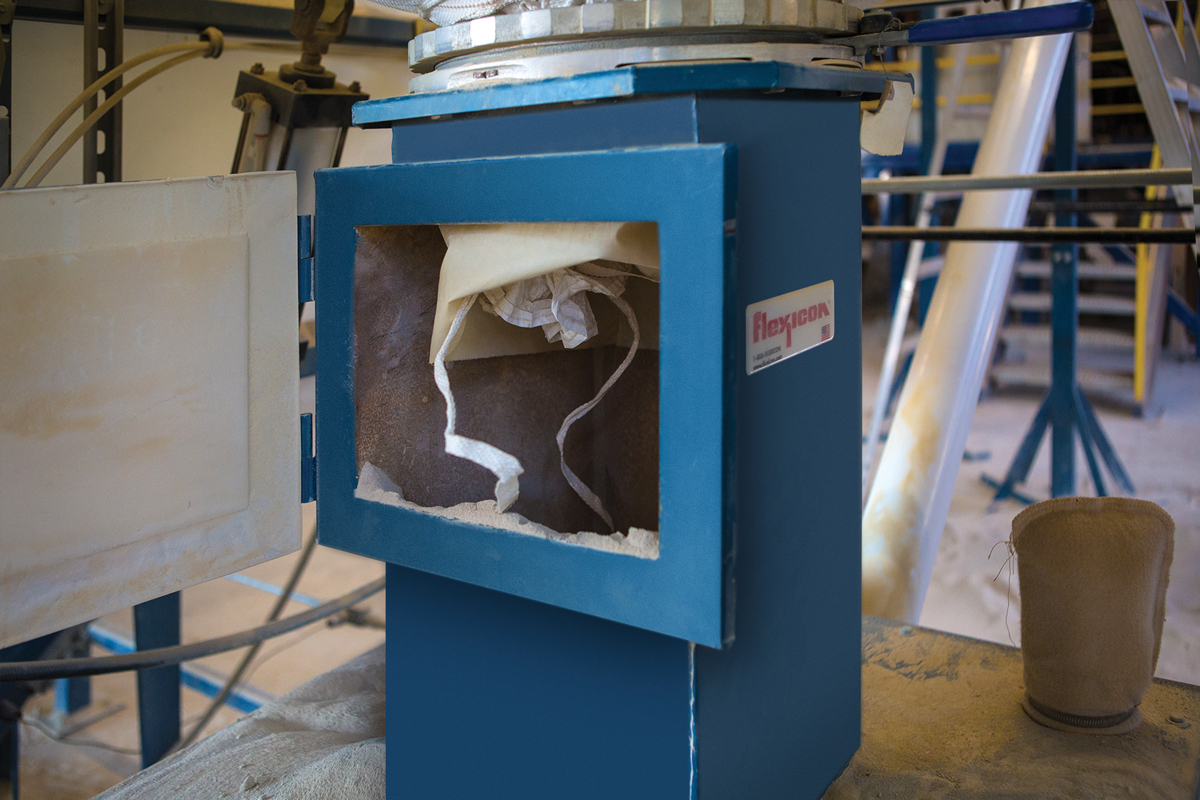
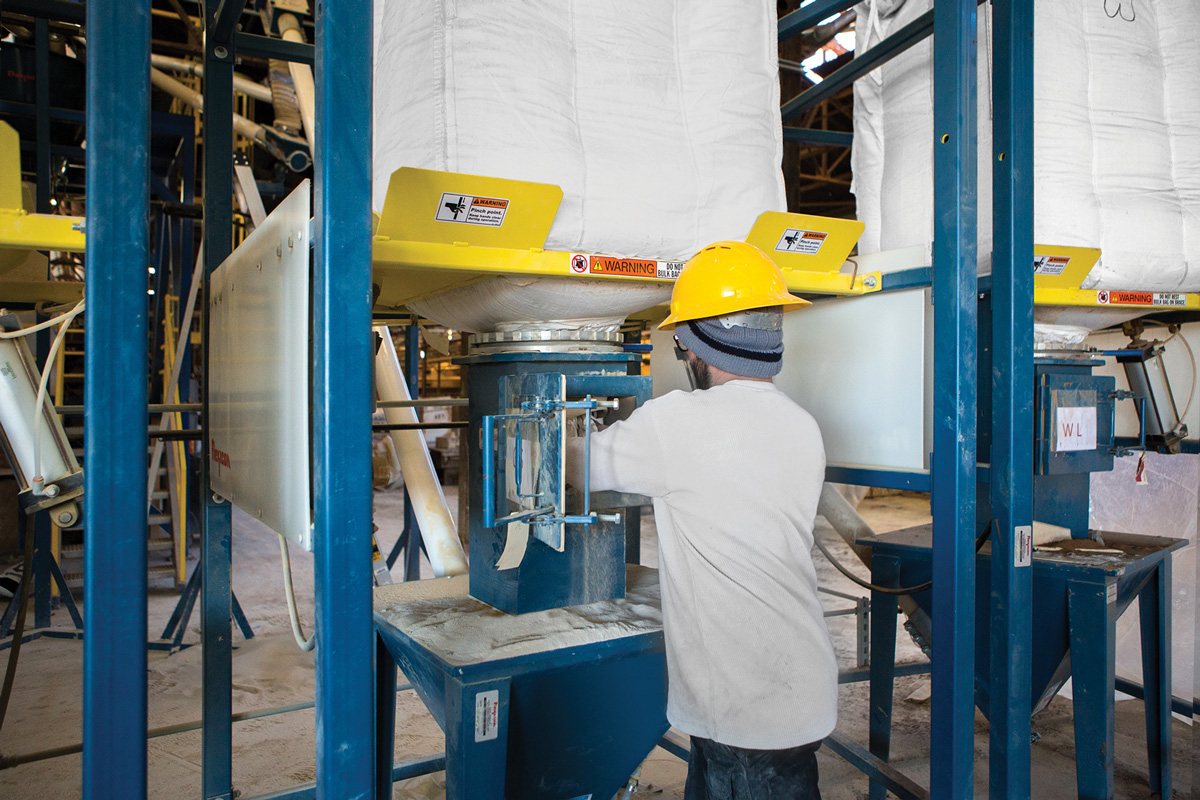
Nachdem der Beutel angebracht wurde, öffnet der Bediener ein Irisventil mit einem Durchmesser von 12 Zoll (305 mm), zieht den Auslauf des Beutels hindurch und schließt das Ventil, bevor er den Auslauf aufbindet. Anschließend kann der Bediener das Irisventil schrittweise öffnen, um zu verhindern, dass Material in Schüben in den Trichter gelangt und sich verdrängter Staub aus dem geschlossenen System entweicht.
FLOW-FLEXER® -Massagevorrichtungen an jedem Auslauf fördern den Materialfluss, indem sie die gegenüberliegenden Kanten des Beutels in festgelegten Zeitabständen anheben und absenken. Zur zusätzlichen Förderung des Materialflusses ist jeder Bodenbehälter mit einem pneumatischen Turbinenvibrator ausgestattet.
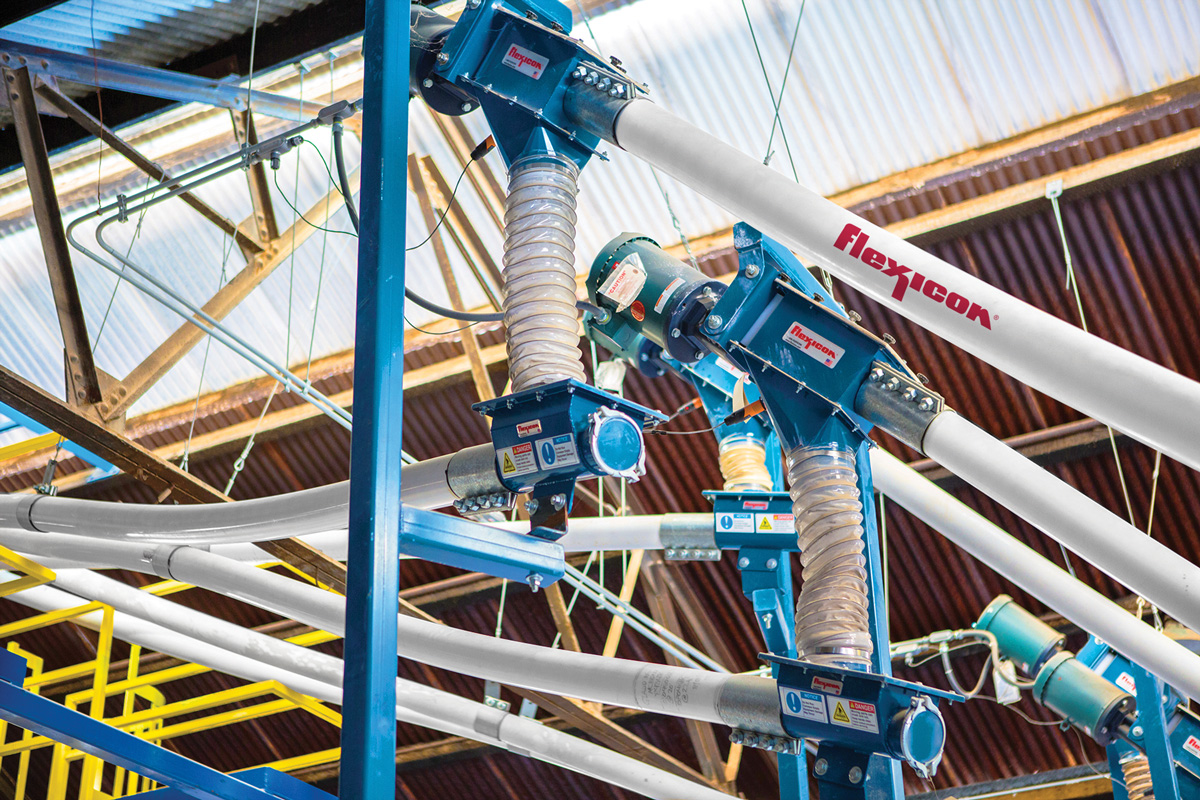
Der Ton bzw. der Schamott wird über Flexible Spiralförderer in zwei Stufen in den zentralen Wiegetrichter mit einem Fassungsvermögen von 40 cu ft (1133 l) befördert, um den begrenzten Boden- und Deckenraum der Anlage zu berücksichtigen. Jeder Förderer ist je nach Position des Auslaufs und der Notwendigkeit, die Förderer unter den Dachstühlen oder zwischen den Dachstuhlelementen zu verlegen, entweder 15 oder 20 ft (4,6 oder 6,1 m) lang.
Jedes Förderband besteht aus einem Polymerrohr mit einer flexiblen Innenschnecke, die oberhalb der Austrittsstelle angetrieben wird, wodurch ein Materialkontakt mit den Dichtungen vermieden wird.
Das Material gelangt über den Übergangsauslassadapter des unteren Förderers in den Einlauf des oberen Förderers. Speziell angefertigte Stützen tragen das obere Ende des ersten Förderers und das untere Ende des oberen Förderers.
Das Oberförderband entleert sich durch Schwerkraft in den Wiegetrichter, der einen Durchmesser von 4 ft (1,2 m) hat und in einer Höhe von 19 ft (5,7 m) über dem Boden aufgehängt ist.
Die meisten Chargen der Tonmischung wiegen 1.000 lb (454 kg) oder 750 lb (341 kg), so Parker, wobei ein typischer Befüllungs- und Mischzyklus 10 bis 15 Minuten dauert. Nach dem Vermischen mit Wasser wird die Charge an den entsprechenden Verarbeitungsschritt an anderer Stelle im Werk weitergeleitet.
„Das System ermöglicht es uns, bis zu fünf verschiedene Arten von Ton oder Grog zu mischen“, sagt Parker. So können die Dosiergeräte beispielsweise Großsäcke mit zwei Tonarten und drei Grog-Sorten verarbeiten und für eine bestimmte Charge jeweils die richtige Menge abgeben.
Eine Einschätzung der Dosierleistung
„Die Vielseitigkeit des Systems macht es kosteneffizient“, sagt Egidio Modolo, Werksleiter. „Es ist ein einfacher, unkomplizierter Prozess und eine effiziente Methode, Ton zu dosieren und in den Mischer zu befördern.“
Er weist darauf hin, dass in den sechs Monaten seit der Installation keinerlei Wartungsarbeiten erforderlich waren und dass das geschlossene System während des Entleerens, Förderns und Mischens eine Staubentwicklung verhindert.
„Wir können kleine oder große Chargen herstellen und das Rezept sowie die Rohstoffe anpassen“, sagt Parker und fügt hinzu: „Derzeit verwenden wir zwei verschiedene Tonarten und drei verschiedene Grogs. Das können wir jederzeit ändern.“
„Dadurch können wir trotz der Unvorhersehbarkeit von Ton präzise arbeiten“, sagt Parker. „Jetzt haben wir ein Werkzeug für unser Team im Labor, mit dem wir eine Mischung herstellen können, die es uns ermöglicht, die Spezifikationen unseres Endprodukts sehr genau einzuhalten.“
„Mikroskopisch betrachtet ist Ton sehr abrasiv“, sagt Parker. „Er zerstört mit der Zeit so gut wie jede Ausrüstung, die man einsetzt. Einer der Gründe, warum wir uns für dieses System entschieden haben, war die einfache Wartung aufgrund der geringen Anzahl beweglicher Teile, was die Ausfallzeiten minimieren sollte.“
Parker erklärt, dass die Einführung des Systems „neue Möglichkeiten für andere Arten von Produkten und Materialien eröffnet, die dieselbe Dosiergenauigkeit erfordern“.
Gladding, McBean
+1 800-776-1133
www.gladdingmcbean.com