
HERNE BAY, Großbritannien — Muntons Malt, ein Geschäftsbereich der britischen Muntons plc, begann 1921 mit der Herstellung von Malz (fermentierte Getreidekörner, die Zucker enthalten) und flüssigen Malzextrakten für die Brau-, Brennerei- und Lebensmittelindustrie weltweit. Das unabhängige Unternehmen verkauft derzeit jährlich mehr als 231.500 Tonnen (210.000 metrische Tonnen) Malz und gehört zu den fünf größten Malzherstellern Großbritanniens.
Bei der Herstellung von Trockenmalz wandelt ein Vakuumbandtrockner flüssige Malzextrakte in ein grobes Pulver um, das anschließend in einer Kegelmühle endgranuliert wird. Ursprünglich wurde das endgranulierte Malz aus der Kegelmühle in 1.764 lb (800 kg) schwere Transportbehälter gefüllt, die in einem Lagerbereich mit einer Kapazität von 200 Behältern gelagert wurden, bevor es abgepackt und versandt wurde. Ein Mitarbeiter erfüllte die Bestellungen, indem er einen Transportbehälter mit einem Gabelstapler auf ein Zwischengeschoss hob, wo ein zweiter Mitarbeiter den Behälter etwa 33 ft (10 m) zur Kippvorrichtung transportierte, die das Malz in den Trichter der Absackmaschine entlud. Anschließend wurde jeder Transportbehälter gereinigt, um den strengen Hygienestandards von Muntons zu entsprechen. An der Absackanlage brachte ein weiterer Mitarbeiter Etiketten auf den 55 lb (25 kg) schweren Säcken an und setzte jeden Sack auf den Füllkopf, woraufhin die Säcke versiegelt, palettiert und versandt wurden.
Ausfallzeiten an der manuellen Absackanlage führten zu Engpässen an der Behälterbefüllanlage, was den Produktversand an die Kunden beeinträchtigte, die Betriebskosten erhöhte und die Betriebseffizienz negativ beeinflusste. Die Ausfallzeiten drohten zudem den Betrieb des Bandtrockners zu unterbrechen, was eine kostspielige und zeitaufwändige Reinigung erforderlich gemacht hätte, die den Abwasseraufwand und den Wasserverbrauch erheblich erhöht hätte.
Inline-Fördersystem umgeht Engpass
Muntons ersetzte den Transport mit Großbehältern durch ein Inline-Fördersystem in einem neuen, hygienischen Verpackungsraum, der direkt unterhalb der Kegelmühle errichtet wurde. Das System sollte einen unterbrechungsfreien Arbeitsablauf vom Bandtrockner zur Absackmaschine gewährleisten, was zu einer verbesserten Zuverlässigkeit, einem höheren Durchsatz und einem geringeren Personalbedarf führen sollte. Auch die Absackanlage wurde automatisiert.
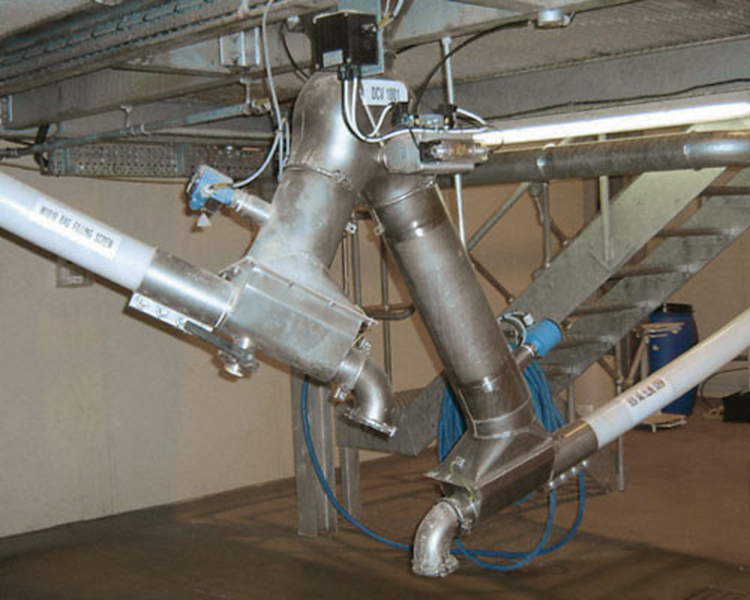
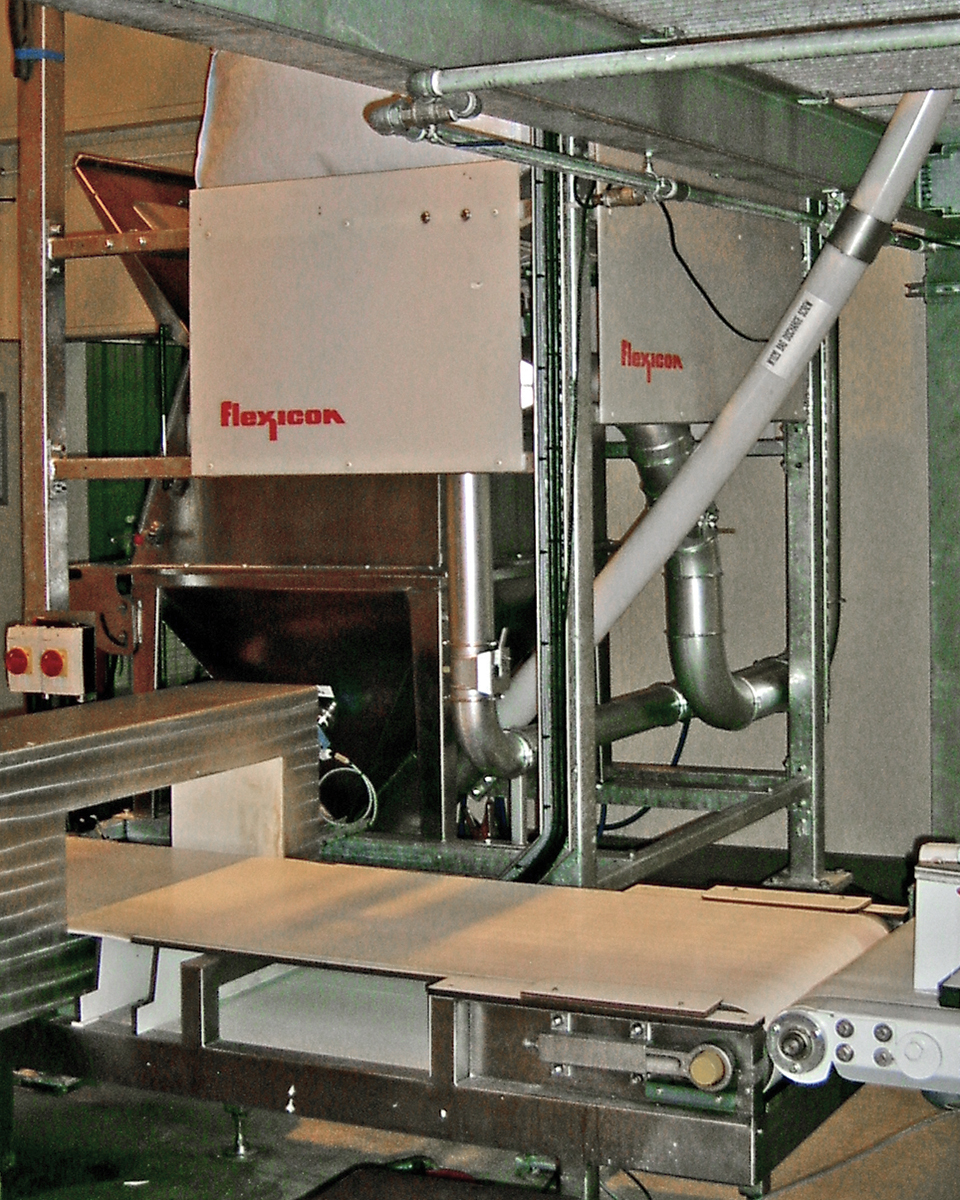
In dem von Flexicon (Europe) Ltd. konzipierten und installierten Inline-System gelangt der getrocknete Malzextrakt über zwei Zuführrutschen aus der Kegelmühle in ein pneumatisch betätigtes Y-Weicheventil, mit dem der Bediener den Materialfluss entweder zur Absackanlage oder – falls diese wegen Wartungsarbeiten außer Betrieb ist – zu einer Big-Bag-Abfüllanlage leiten kann, die das Malz zur Zwischenlagerung in 1,1-Tonnen-Säcke abfüllt. Muntons kann nun Malz sowohl in Big-Bags als auch in 55-lb-Säcken (25 kg) liefern.
Der Transport des Malzes zur Absackanlage und zur Big-Bag-Abfüllanlage erfolgt über zwei Flexible Spiralförderer, von denen einer 20 ft (6 m) und der andere 13 ft (4 m) lang ist. Beide Förderer, die in einem Winkel von 45 Grad angeordnet sind, verfügen über eine flexible, runde Drahtschnecke, die sich in einem Polymerrohr dreht.
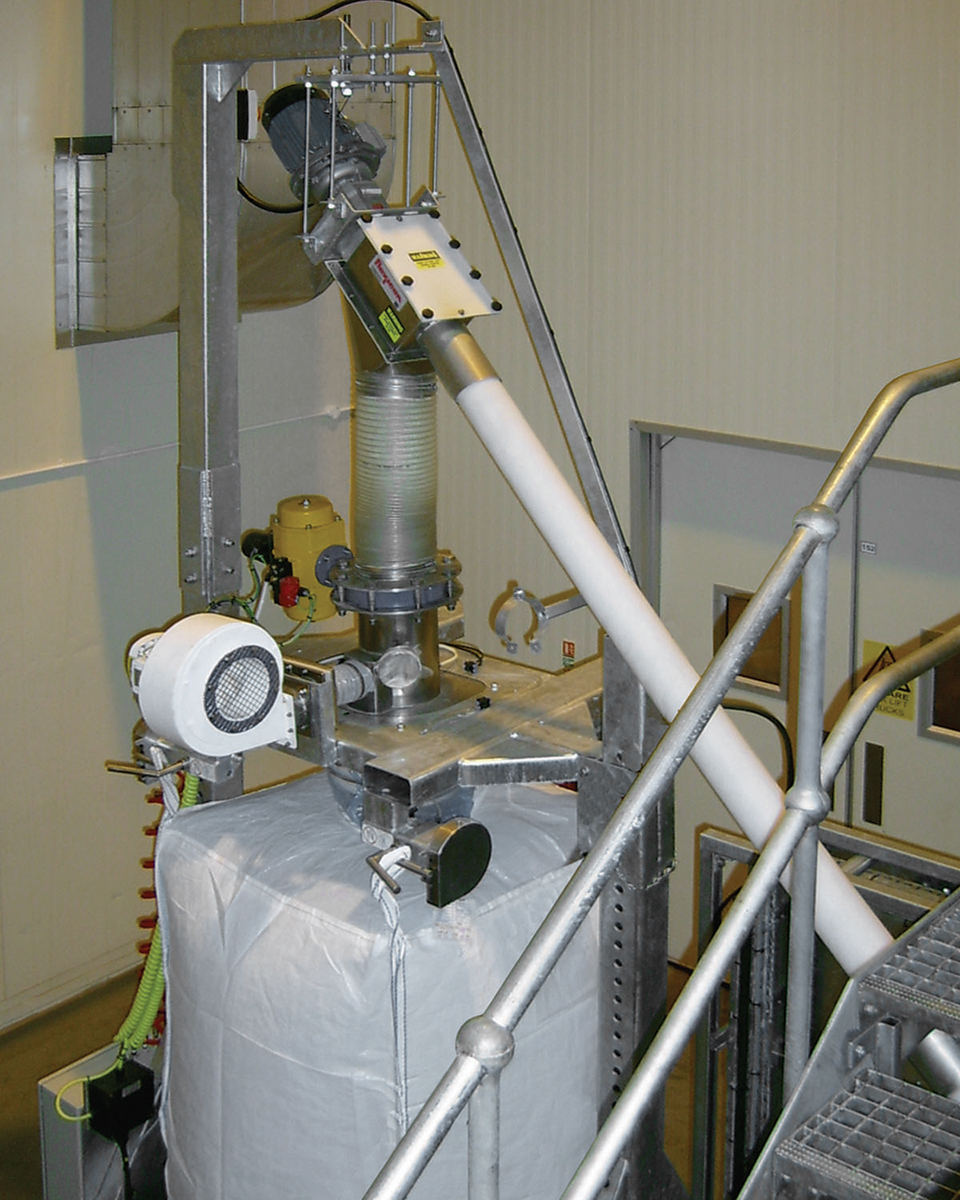
Die TWIN-CENTERPOST™-Big-Bag-Abfüllanlage ist auf Wägezellen montiert, die Informationen zur Gewichtszunahme an eine Steuerung übertragen, die den Förderer stoppt, sobald die Abfüllanlage ein vom Benutzer wählbares Gewicht erreicht hat. Eine aufblasbare Einlaufdichtung verbindet den Einlaufstutzen des Big-Bags, woraufhin ein Big-Bag-Einlaufaufblaser den Beutel aufbläst, um Falten vor dem Befüllen zu entfernen. Eine Abluftöffnung ermöglicht die Staubabsaugung während des Befüllens; anschließend wird der Beutel verschlossen und von den pneumatisch einziehbaren Beutelhaken gelöst.
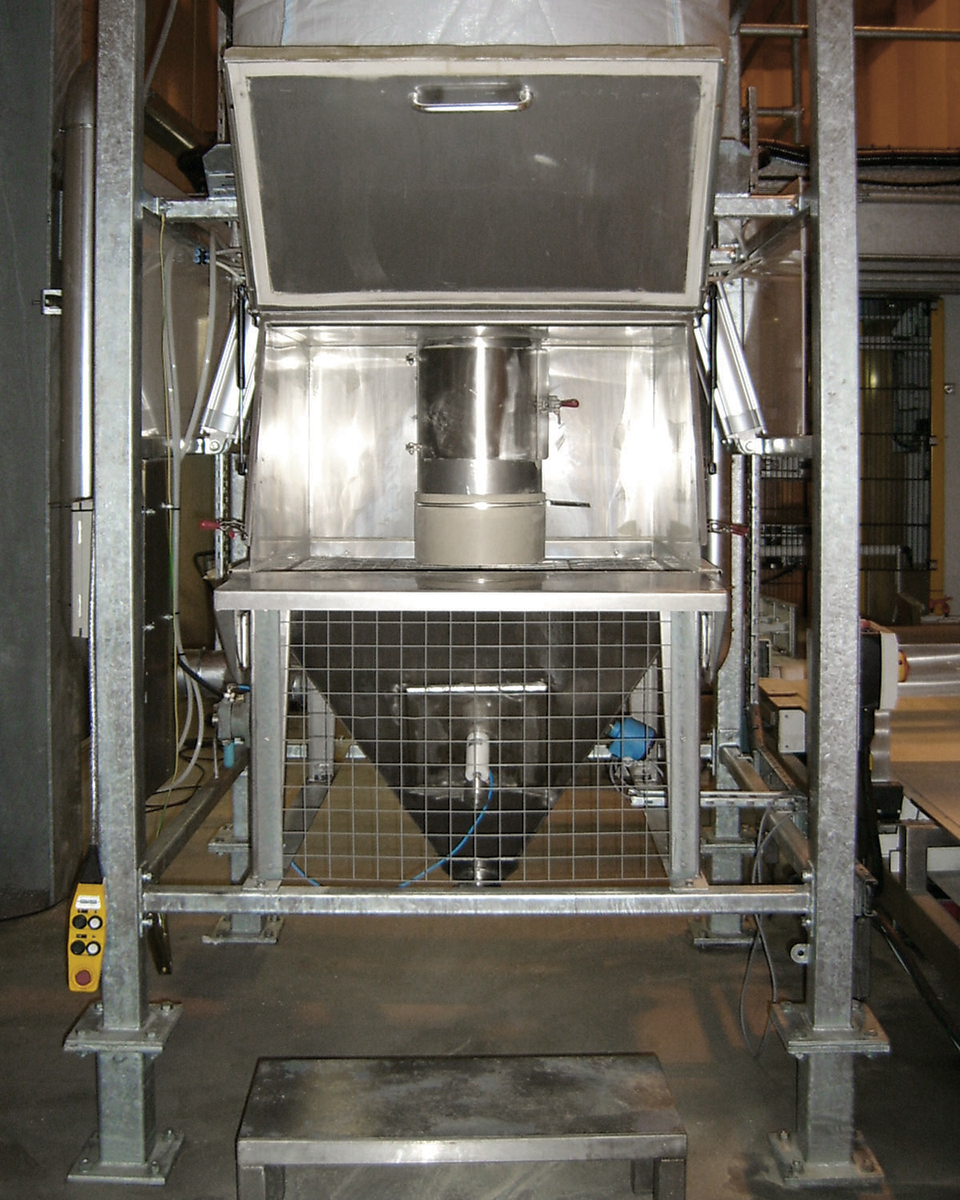
Der Big-Bag-Entleerer führt das Produkt der Absackanlage zu.
Wenn Material benötigt wird, wird ein Schüttgutbeutel aus dem Lager entnommen und in den Schüttgutbeutel-Entleerungsrahmen eingesetzt. Der Bediener führt den Beutelauslauf durch ein Irisventil ein, schließt das Ventil anschließend, sodass der Beutelverschluss gelöst und das Ventil langsam geöffnet werden kann, wodurch die Staubentwicklung aus dem Trichter reduziert wird. Zusätzlich kann eine über dem Irisventil angebrachte Auffangkammer die Staubfreisetzung in die Anlagenumgebung verringern.
Der Entleerer ist mitFLOW-FLEXER®-Sackaktivatoren ausgestattet, die die gegenüberliegenden Unterkanten der Säcke anheben und absenken und so den Materialfluss aus dem Schüttgutsack fördern. Während sich der Sack entleert, vergrößert sich der Hubdes FLOW-FLEXER®, wodurch der Sackboden in eine steile „V“-Form angehoben wird, die Toträume beseitigt und eine vollständige Entleerung des Sacks fördert. Von dem Trichter unterhalb des Beutels befördert ein flexibler Schneckenförderer das Malzpulver mit einer Durchsatzleistung von 140 cu ft/Stunde (4,0 cu m/Stunde) zur Absackanlage.
Das Malzpulver ist zwar frei fließend, jedoch hygroskopisch und kann potenziell explosiven Staub erzeugen. Die Inline-Anlagen entsprechen den EU-Normen für explosionsgefährdete Bereiche und verfügen über produktberührende Oberflächen aus Edelstahl 304, die in Lebensmittelqualität gefertigt sind.