HERNE BAY, KENT, Großbritannien — In den 1950er Jahren entwickelte die Firma H+H Celcon Ltd. aus Kent, England, ein Verfahren zur Herstellung leichterer Betonsteine, bei dem Aluminiumpulver in die Mischung eingearbeitet wurde. Das Aluminium löst eine chemische Reaktion aus, bei der winzige Bläschen entstehen. Nachdem die Mischung teilweise ausgehärtet ist, werden die „Aircrete“-Blöcke zugeschnitten und anschließend in Autoklaven ausgehärtet; dabei verbinden sich die Bestandteile zu Kalziumsilikathydraten, die das Endprodukt festigen.
Der Herstellungsprozess der Blöcke erfolgte teilweise manuell und begann mit abgemessenen Mengen an Zement, Gips, Kalk und einer Sandschlämme, die aus mehreren Außensilos in einen Mischer mit einem Fassungsvermögen von 77,7 cu ft (2,2 cu m) im Inneren des Gebäudes auf einer Zwischenebene in 19,7 ft (6 m) Höhe über dem Werksboden befördert wurden. Das Aluminiumpulver wurde zuletzt hinzugefügt – ein manueller und potenziell gefährlicher Vorgang, bei dem der Bediener Säcke mit Pulver von einem Lagerbereich zu einer Wiegestation auf dem Werksboden transportieren musste. Mehrere Chargen des Pulvers wurden dann gewogen, neu verpackt und über mehrere Treppen zum Mischer getragen, um sie der Mischung beizufügen. In der Regel wurden zusätzliche Säcke mit Pulver vorbereitet und als Reserve bereitgehalten, für den Fall, dass etwas verschüttet wurde oder verloren ging.
Das Wiegen, Transportieren und Entleeren des Materials durch einen Bediener dauerte 2 Stunden und verursachte Staub, was eine Überarbeitung des Prozesses erforderlich machte; eine Umstellung von 55 lb (25 kg)-Säcken auf Schüttgutsäcke kam jedoch nicht in Frage. Das Aluminiumpulver weist die Eigenschaften eines halbfrei fließenden Materials auf und neigt zu Verfestigung, Verklumpung, Verschmieren, der Bildung von „Rattenlöchern“ und sogar zur Verfestigung, was seine Haltbarkeit einschränkt und die Vorteile des Kaufs in Großbehältern zunichte macht.
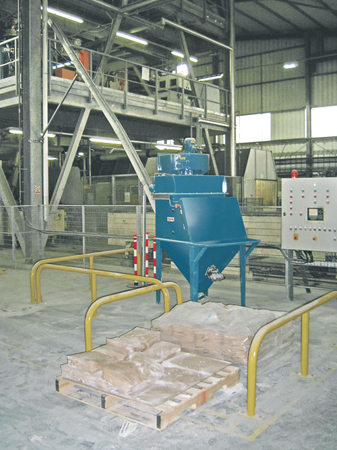
Um die Handhabung des Pulvers zu verbessern, erwarb H+H Celcon ein automatisiertes Wiege- und Dosiersystem von Flexicon (Europe) Ltd., bestehend aus einer Sackentleerstation, einem flexiblen Schneckenförderer, einem Aufnahmetrichter und einer Steuerung.
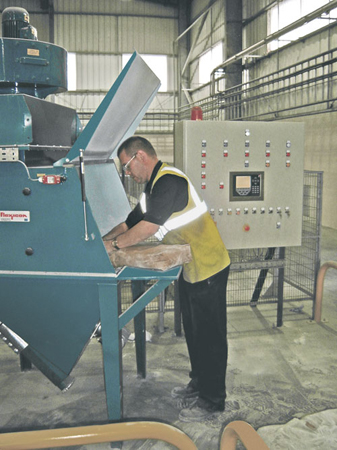
Der Bediener legt nun die Säcke von den Paletten neben der Sackentleerstation auf eine Sackauflage, öffnet die Säcke und entleert sie in einen 7,9 cu ft (225 Liter) großen Aufnahmetrichter. Ein über der Trichteröffnung angebrachtes Sieb verhindert, dass Sackreste und andere übergroße Partikel in den Prozess gelangen, während ein seitlich montierter Rüttler den unterbrechungsfreien Materialfluss in den Einlaufstutzen des Fördersystems fördert. Der Trichter ist zudem mit einem Sensor ausgestattet, der den Bediener bei niedrigem Füllstand alarmiert.
Die Sackentleerstation ist mit einem Hochgeschwindigkeits-Vakuumventilator ausgestattet, der den bei der Entleerung entstehenden Staub in einen eingebauten Staubabscheider saugt. Kurze Stöße von komprimierter Werksluft, die in zeitlich abgestimmten Intervallen abwechselnd in die beiden Patronenfilter des Staubabscheiders geleitet werden, bewirken, dass sich der an den äußeren Filteroberflächen angesammelte Staub in den Trichter fällt.
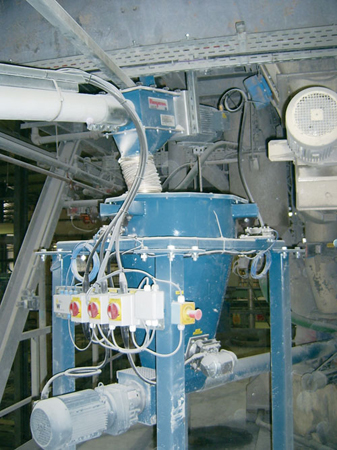
Das Pulver wird anschließend vom Trichter über eine 45-Grad-Steigung durch einen 30 ft (9 m) langen flexiblen Schneckenförderer befördert, der aus einer selbstzentrierenden Schnecke besteht, die sich in einem geschlossenen Kunststoffrohr dreht. Am gegenüberliegenden Ende des Förderers wird das Pulver in einen Wiegetrichter abgeführt, der mit einem zweiten, horizontal ausgerichteten, 6,6 ft (2 m) langen flexiblen Schneckenförderer ausgestattet ist, der am Auslass des Trichters installiert ist.
Die Trichter-Förderer-Baugruppe ist innerhalb eines Tragrahmens auf Wägezellen montiert, die Daten zur Gewichtszunahme an eine speicherprogrammierbare Steuerung übertragen. Der geneigte Förderer gibt Material in den Wiegetrichter ab, bis der Trichter ein Gewicht von 66,1 lb (30 kg) erreicht; an diesem Punkt stoppt die Steuerung den Förderer. Das horizontal ausgerichtete Förderband führt das Material anschließend mit konstanter Durchflussrate in den Mischer ein, um einen schnellen Materialzufluss zu verhindern, der durch eine direkt über dem Mischer angeordnete Schiebeklappe entstehen würde, und läuft so lange weiter, bis die Wägezellen des Wiegetrichters ein Nettogewicht von Null anzeigen.
Das System hat sich als äußerst vorteilhaft erwiesen, da es nicht nur die örtlichen Gesundheits- und Sicherheitsanforderungen erfüllt, sondern auch die Produktionseffizienz steigert, da der Bediener während des Materialtransportprozesses andere Aufgaben erledigen kann.