
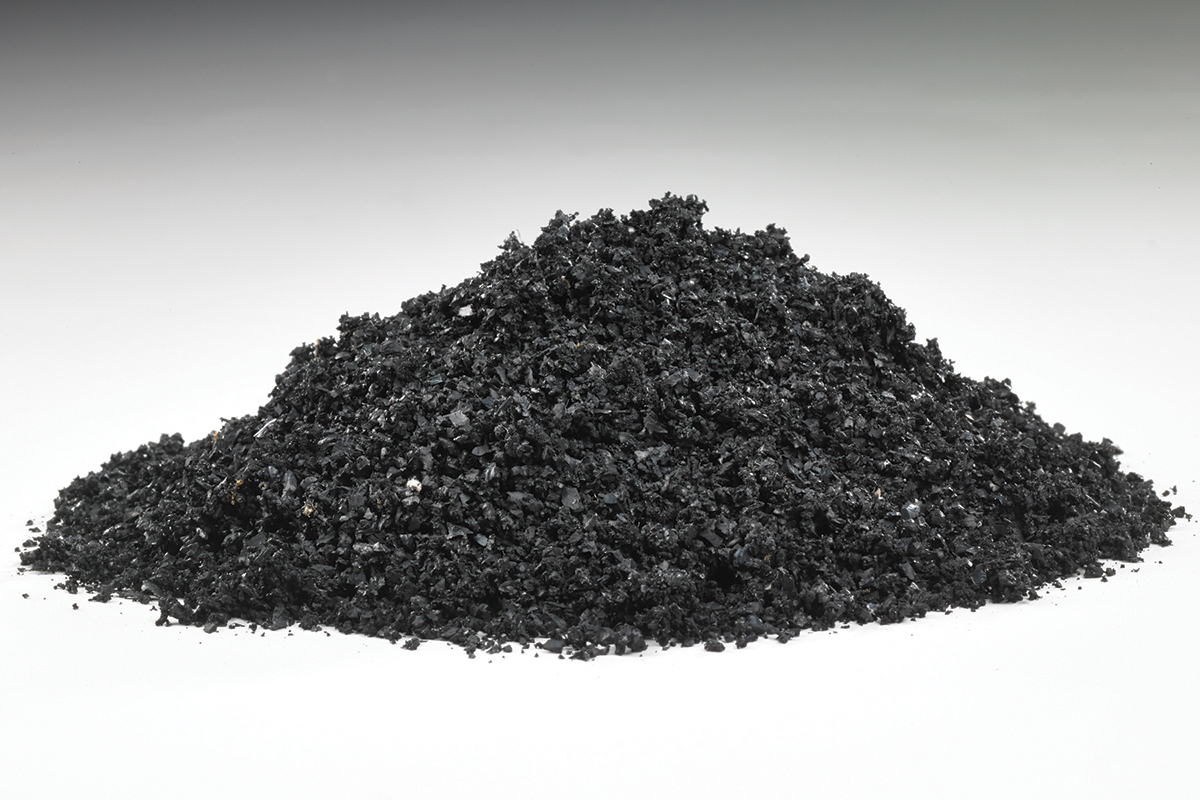
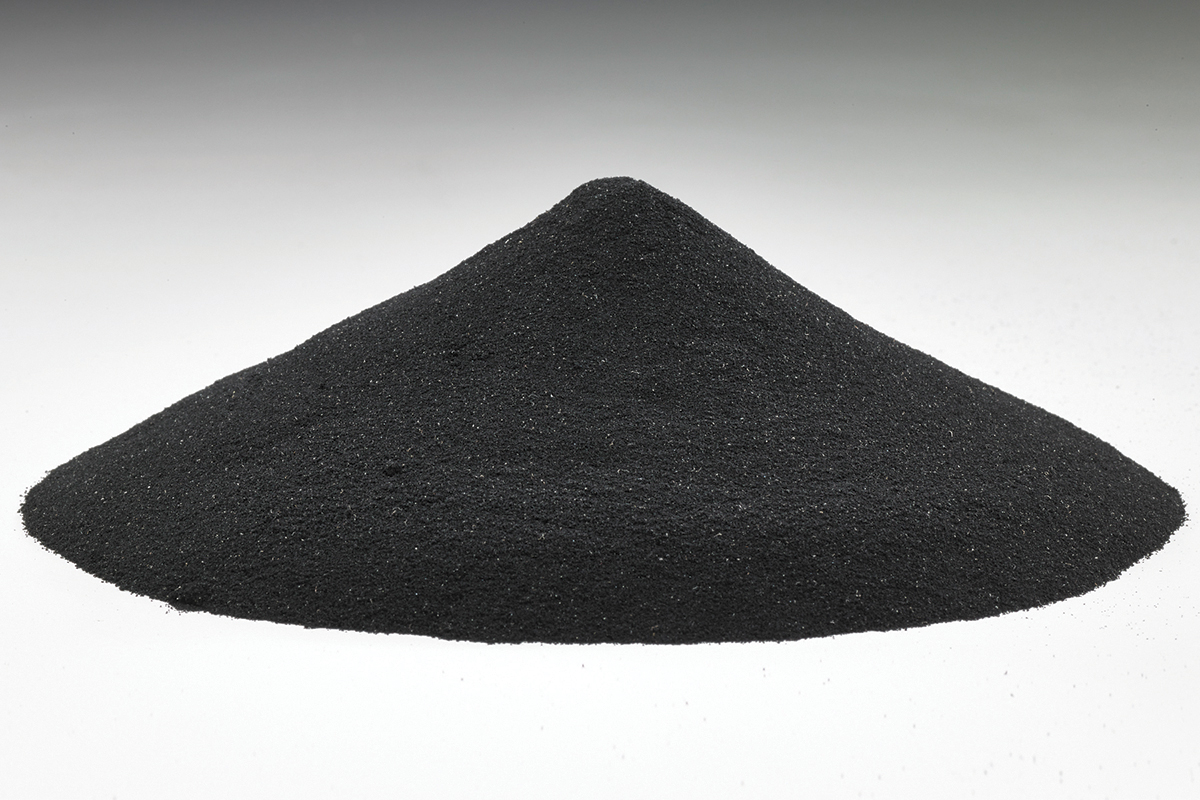
CHAMBERSBURG, PENNSYLVANIA — Nach Angaben der US-Umweltschutzbehörde (EPA) fallen in den Vereinigten Staaten jedes Jahr etwa 290 Millionen Altreifen an. Noch 1990 landete der Großteil dieser Altreifen auf Deponien oder wurde illegal entsorgt. Heute werden viele davon von Unternehmen wie Edge Rubber (www.edgerubber.com) zu verschiedenen Qualitäten von Gummigranulat, auch als feinmaschiges Gummigranulat bekannt, recycelt.
Für 233 Millionen (80 %) aller Altreifen gibt es mittlerweile Absatzmärkte. Etwa 130 Millionen (56 %) dieser Altreifen werden als Brennstoff verbrannt. Weitere 56 Millionen (24 %) werden im Tiefbau, beispielsweise für künstliche Riffe, verwendet, während 30 Millionen (13 %) zu Gummigranulat recycelt werden. Weitere 16,5 Millionen (7 %) Altreifen werden runderneuert.
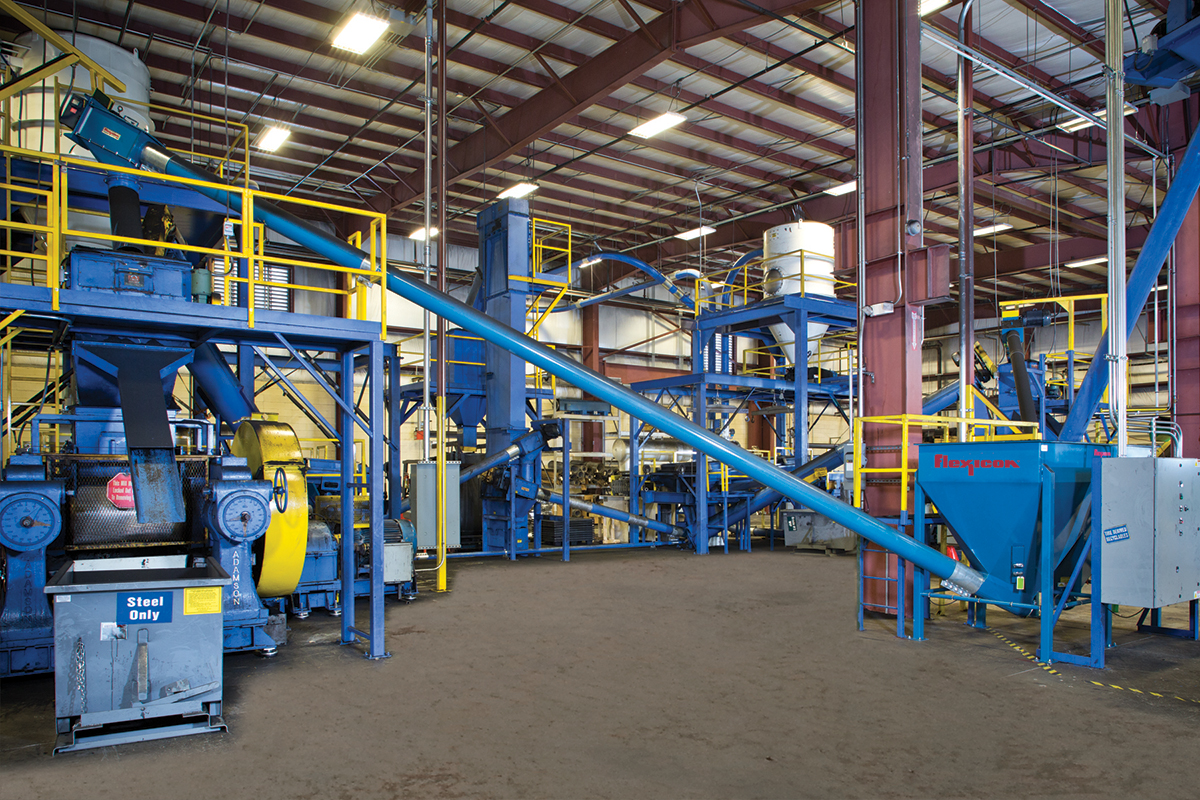
Von den 30 Millionen Altreifen, die zu Gummigranulat recycelt werden, gelangen etwa 6 Millionen (20 %) in das Werk von Edge Rubber in Chambersburg, Pennsylvania – die älteste und erfolgreichste Anlage zur Herstellung von feinmaschigem Gummigranulat in den Vereinigten Staaten. Als eine der effizientesten Altreifenverwertungsanlagen des Landes verdankt sie einen Großteil ihrer Effizienz ihrem System zur Handhabung von Schüttgut, das mit sechs Flexicon-Entleerungsvorrichtungen für Schüttgutsäcke ausgestattet ist.
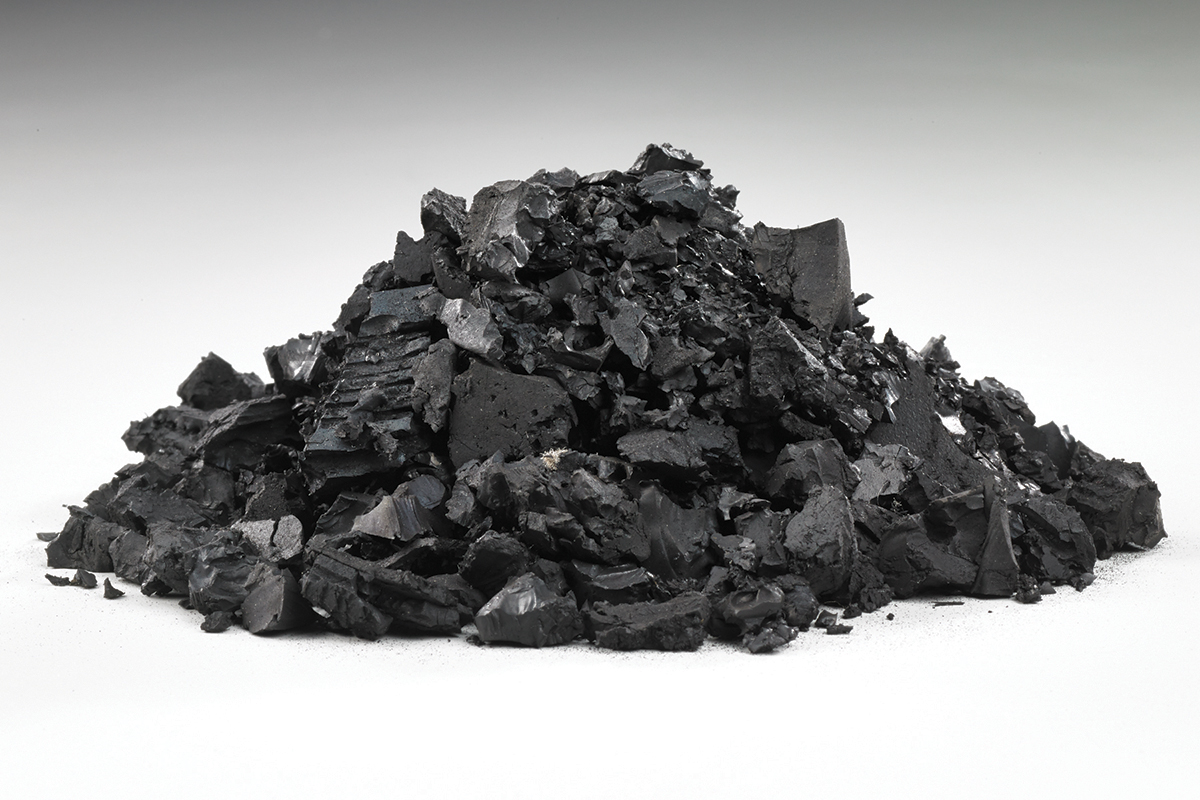
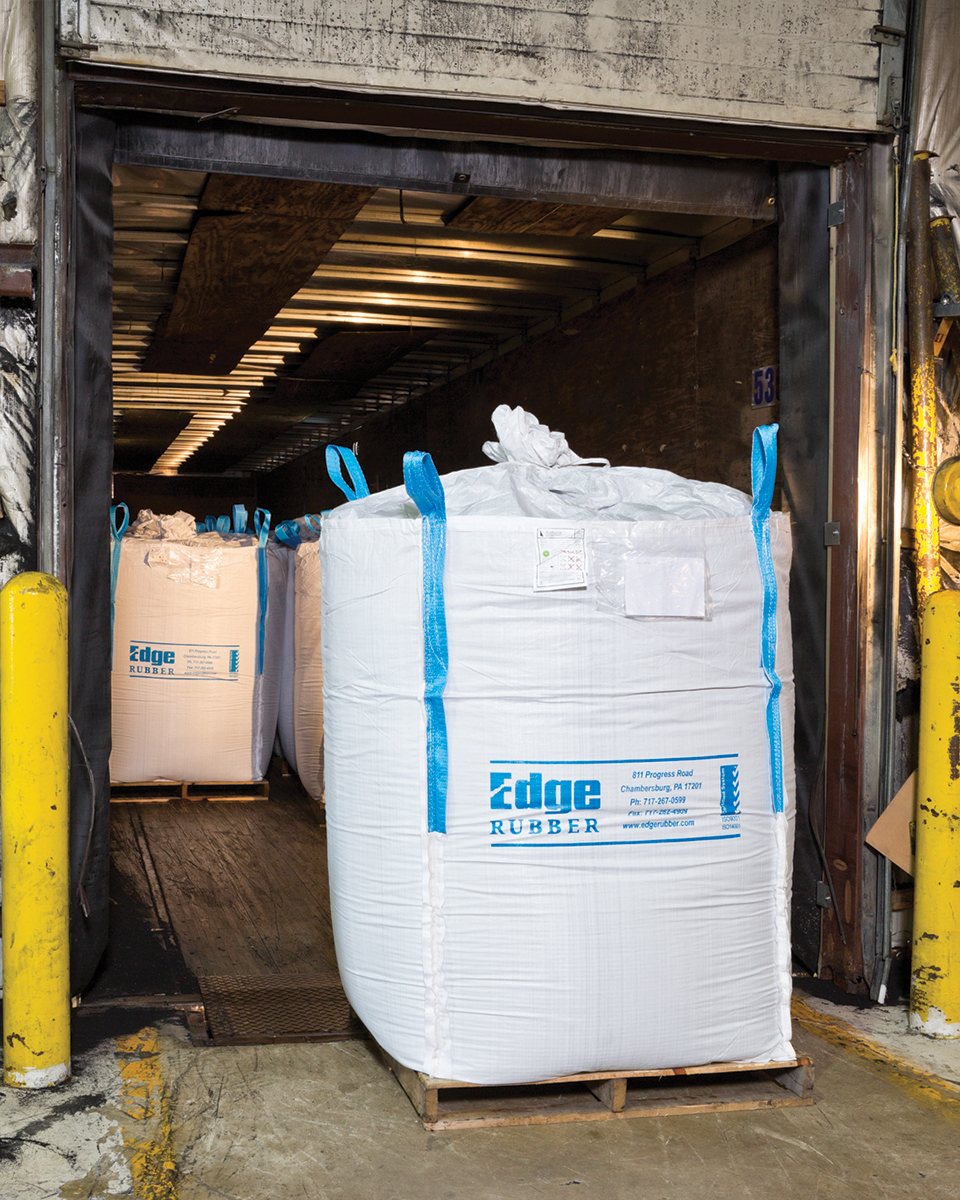
„Nach Erhalt der Altreifen zerkleinern wir diese zunächst in Partikel von etwa 1/2 in. (1,3 cm), die durch Schwerkraft in 2.000 lb (907 kg) schwere Großsäcke befördert werden“, erklärt Sam Kauffman, Vizepräsident und Chief Operating Officer von Edge Rubber. „Diese grob zerkleinerten Partikel machen 80 % des Rohmaterials aus, das wir zu feinmaschigem Gummigranulat verarbeiten.“
Die restlichen 20 % stammen aus kleinen Säcken von Reifenrunderneuerern, die vor dem Aufbringen der neuen Lauffläche auf die Karkassen einen Teil der Lauffläche von Altreifen abschleifen, wodurch „Abschleifrückstände“ entstehen, die etwa 3/16 Zoll (0,5 cm) groß sind.
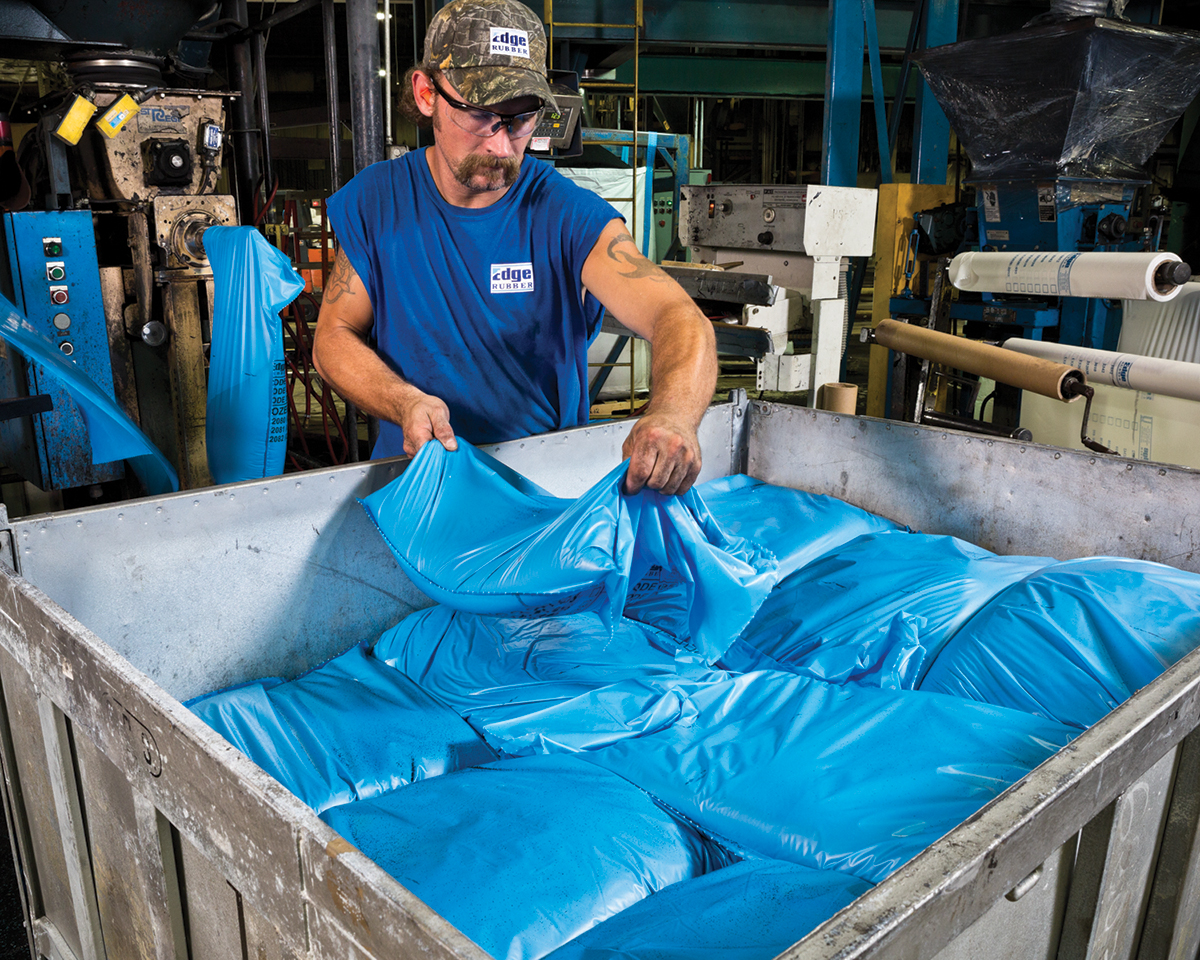
Da Edge Rubber das manuelle Entleeren kleiner Säcke aus seinem Produktionsprozess eliminiert hat, wird der Inhalt der kleinen Säcke zunächst in Großsäcke umgefüllt, die entweder gelagert oder entleert werden, um gemahlene Gummipartikel zusammen mit grob zerkleinerten Partikeln einem Zerkleinerungsprozess zuzuführen, in dem die Partikelgröße weiter reduziert wird.
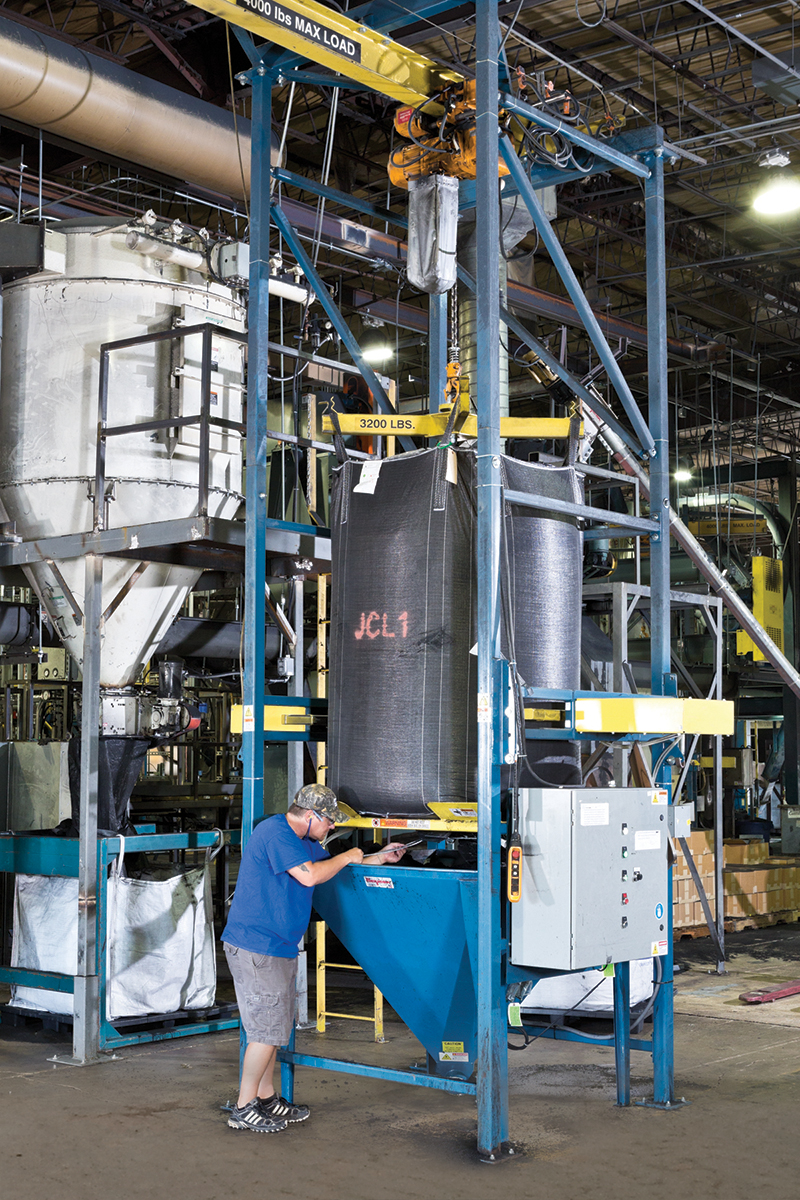
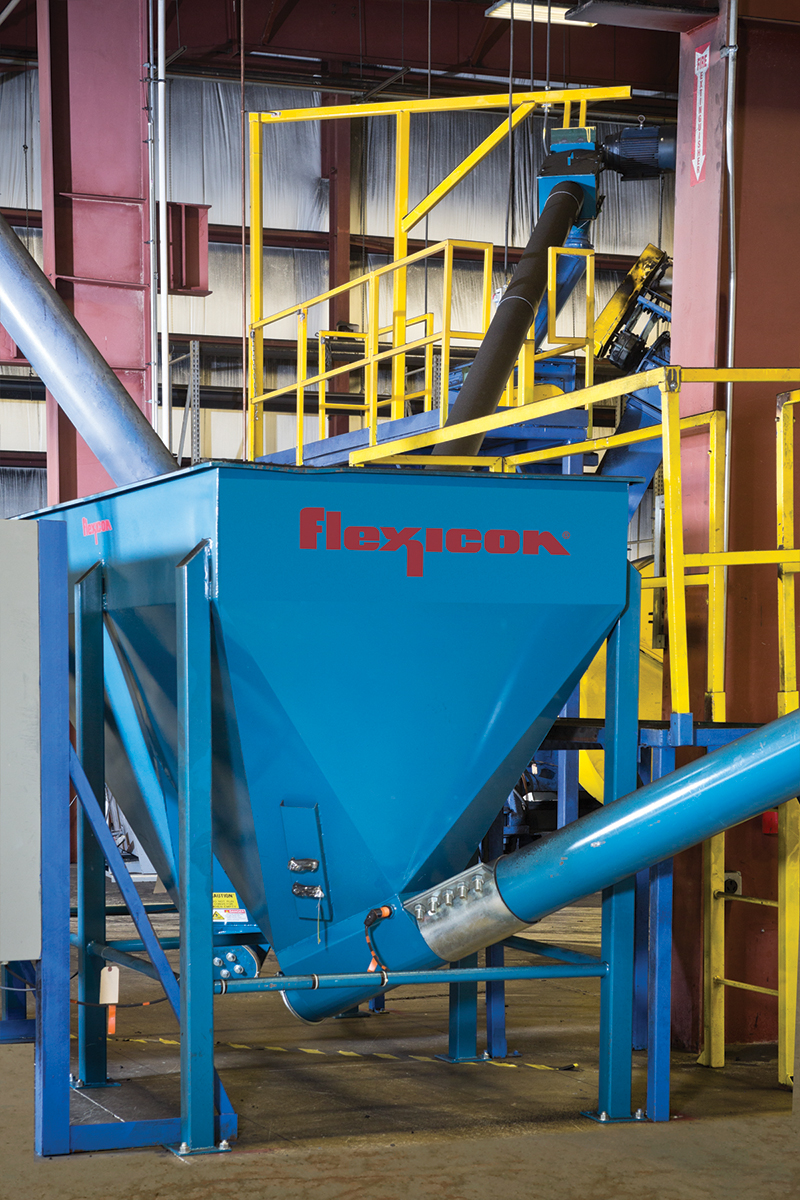
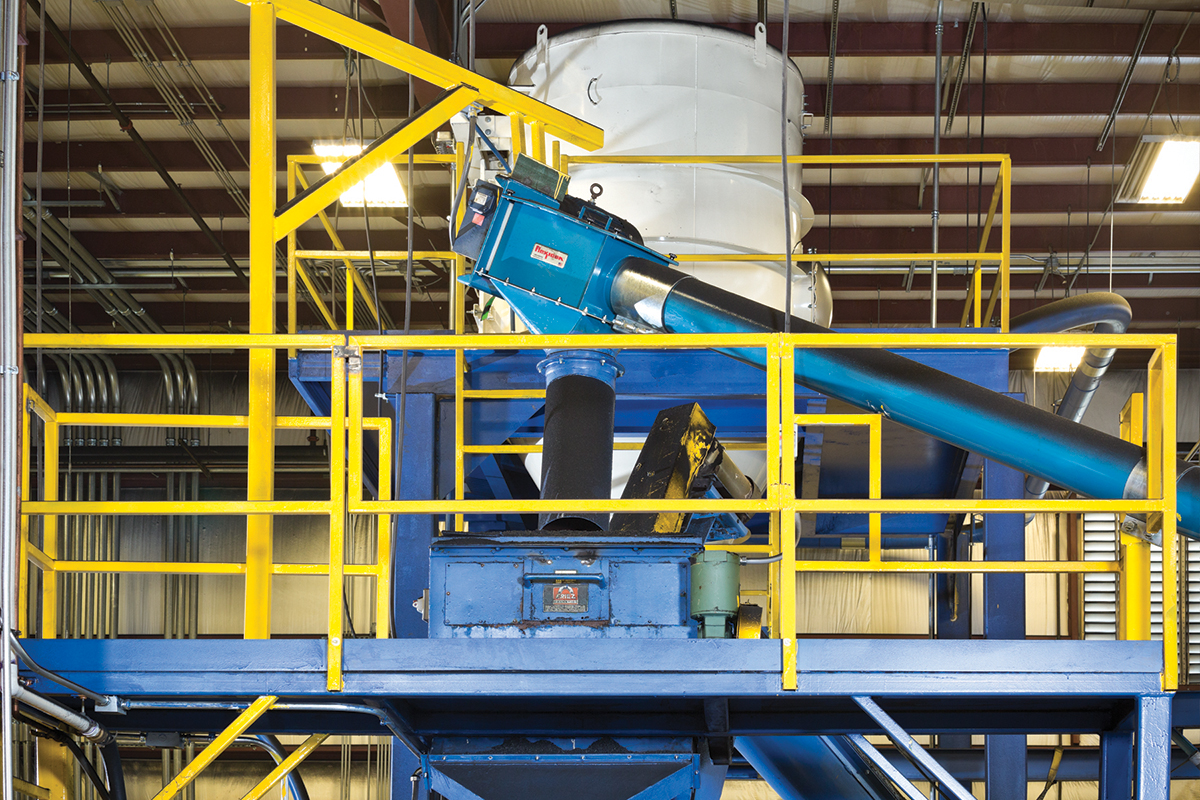
Sechs automatisierteBULK-OUT® BFC -Entleerungs systeme für Schüttgutsäcke mit integrierten flexiblen Schneckenförderern von Flexicon befördern die Gummipartikel aus den Schüttgutsäcken zu den Kracker-Mühlen. Ein Bediener lädt einen Schüttgutsack mithilfe eines elektrischen Hebezeugs und eines Laufwagens an einem auskragenden I-Träger auf den Entleerungsrahmen; das Entleerungssystem entlädt die Partikel in einen Bodenbehälter mit einem Fassungsvermögen von 20 cu ft (0,56 cu m), von dem aus ein 15 ft (4,57 m) langer flexibler Schneckenförderer sie in eine von sechs Knackmühlen transportiert. Kauffman erklärt: „Vier dieser Entleerungssysteme sind identisch, eines verfügt über einen flexiblen Schneckenförderer mit größerem Durchmesser für eine höhere Förderleistung, und eines ist eine Doppelentleerungseinheit mit zwei flexiblen Schneckenförderern, die das Material an zwei Knackmühlen weiterleiten.“
Sobald der Sack positioniert ist, zieht der Bediener das verknotete Ende durch ein Irisventil, das den Materialfluss verhindert, während der Schüttgutsack aufgebunden wird, und nach dem Öffnen des Sacks eine kontrollierte Entleerung des Materials in den Trichter ermöglicht.
Aufgrund der Beschaffenheit der Gummipartikel kann der Materialfluss aus dem Beutel ungleichmäßig sein. Um einen kontinuierlichen und effizienten Betrieb zu gewährleisten, drückendie am Rahmen angebrachtenFLOW-FLEXER®-Beutelaktivierungsvorrichtungen abwechselnd auf die gegenüberliegenden Seiten des Schüttgutsacks und lassen sie wieder los, um den Materialfluss durch den Beutelauflauf in den Bodentrichter zu fördern.
Die Gummipartikel fließen von der Auslassöffnung des Bodentrichters und des Einfülladapters in den 15 ft (4,57 m) langen flexiblen Schneckenförderer vom Typ 1450, der für den Transport schwieriger Materialien ausgelegt ist und aus einer flexiblen Stahlschnecke besteht, die sich in einem Außenrohr aus Kohlenstoffstahl mit einem Durchmesser von 4,5 in. (11,4 cm) dreht. Die Schnecke wird von einem Elektromotor angetrieben, der sich am Auslassende des Förderers befindet und die Gummipartikel über einen Übergangsadapter in die Zerkleinerungsmühle befördert.
Hoch- und Niedrigstandssensoren im Bodentrichter geben einem SPS-Steuerungssystem ein Signal, das Förderband bei Erreichen des Hochstands einzuschalten und bei Erreichen des Niedrigstands auszuschalten.
Entleerungsvorrichtungen für Schüttgutsäcke verbessern den Prozessablauf
„Bevor wir die Big-Bag-Entleerungsanlagen angeschafft haben, haben wir die kleinen Säcke mit Material aus den Reifenrunderneuerungsbetrieben manuell in die Zerkleinerungsmühlen entleert. Wenn unser Reifenschredder wegen Wartungs- oder Reparaturarbeiten außer Betrieb war, reichte die Menge an Runderneuerungsabfällen, die wir den Zerkleinerungsmühlen zuführten, nicht aus, um die volle Produktionsgeschwindigkeit aufrechtzuerhalten, was den gesamten Mahlprozess verlangsamte. Das manuelle Entleeren der Säcke war zudem ein sehr zeitaufwändiger Vorgang“, sagt Kauffman.
„Nun befördern die Big-Bag-Entleerungsvorrichtungen und die flexiblen Schneckenförderer das gesamte Rohmaterial in einem kontinuierlichen, automatischen Fluss in die Kracker-Mühlen“, sagt er. Der Durchsatz steigt, die Lagerbestände sinken.
Das Mahlen bei Raumtemperatur liefert hochwertiges Pulver
Ein typischer, von Edge Rubber zerkleinerter Reifen enthält, bezogen auf das Gewicht, etwa 70 % verwertbaren Kautschuk, 15 % Stahl, 3 % Fasern und 12 % Fremdstoffe wie beispielsweise inerte Füllstoffe. Im Durchschnitt liefert ein Pkw-Reifen 10 bis 12 lb (4,5 bis 5,4 kg) Gummigranulat.
Die groben, zerkleinerten Partikel und die Runderneuerungsabfälle werden zunächst in den Brechmühlen gemahlen (Zerkleinerung bei Raumtemperatur) – dies ist der erste von zwei Zerkleinerungsvorgängen, bei denen neun Partikelgrößen im Bereich von 10 Mesh (2,00 mm, 0,8 Zoll) bis hin zu einer Feinheit von 200 Mesh (0,074 mm, 0,003 Zoll) entstehen. Die Brechmühlen erzeugen Partikel von 10 Mesh (2,00 mm, 0,8 Zoll) bis 30 Mesh (0,60 mm, 0,02 Zoll).
Eine Cracker-Mühle zerkleinert Altgummi, indem sie es zwischen rotierenden, gezahnten Stahltrommeln hindurchführt und durch Verstellen des Abstands zwischen den Mahlwalzen in Partikel unterschiedlicher Größe zerkleinert. Die dabei entstehenden langen und schmalen Partikel weisen eine große Oberfläche auf und eignen sich für Anwendungen in der Automobilindustrie, bei der Asphaltproduktion sowie für Formteile wie Gummimatten und Vollgummiräder für Wagen und Rasenmäher.
Die aus den Zerkleinerungsmühlen austretenden Gummigranulatpartikel werden über Siebe klassiert. Übergroße Partikel werden wieder in die Zerkleinerungsmühlen zurückgeführt, während der Rest zur Verpackungslinie oder zum nächsten Prozess, dem Mikromahlen, befördert wird, um dort zu feinstem Pulver zerkleinert zu werden. Magnete entfernen Draht und andere metallische Verunreinigungen. Gewebe wird durch Absaugung und Siebung entfernt.
Durch das Mikromahlen entstehen die kleinsten und reinsten Partikel
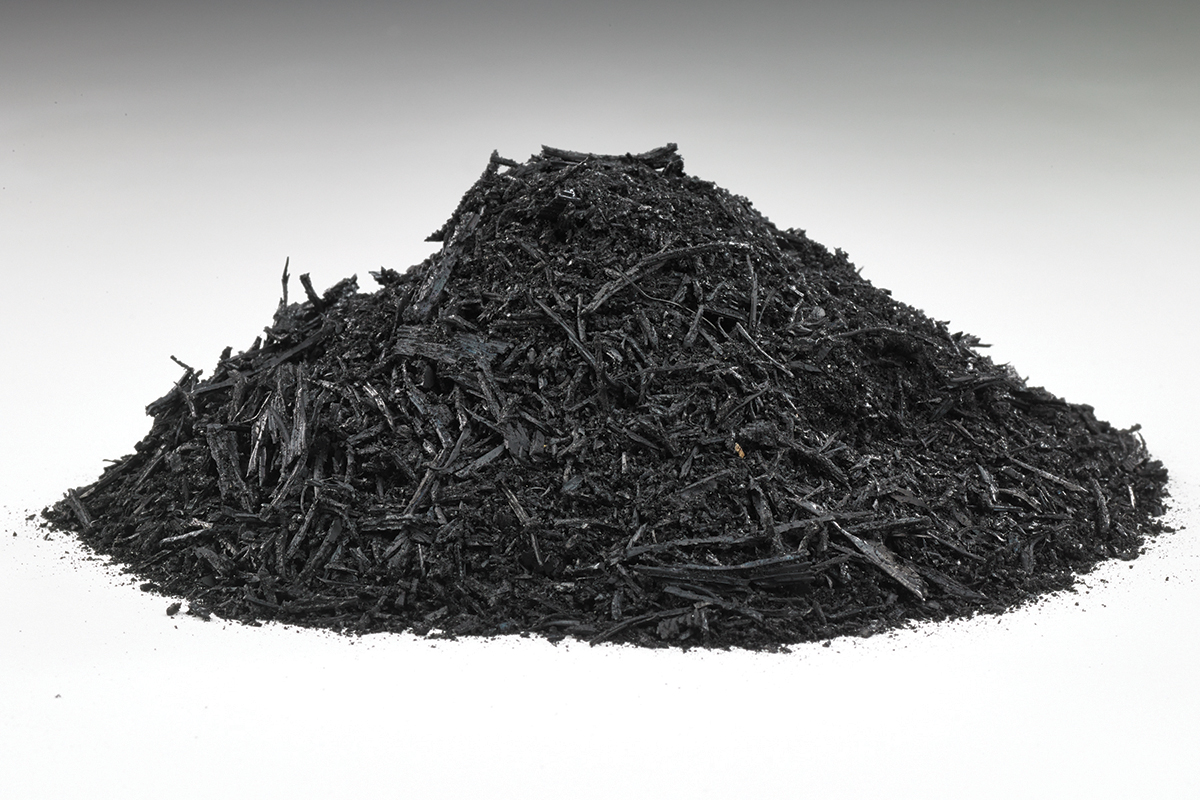
Durch Nassmahlen oder Mikromahlen entstehen sauberere Partikel mit feinerer Korngröße. „Zwar entstehen dabei Partikel mit einer Korngröße von bis zu 40 Mesh (0,40 mm, 0,016 Zoll), doch der Großteil der Partikel hat eine Korngröße von 60 Mesh (0,25 mm, 0,01 Zoll) oder feiner. Ein Teil des Gesamtdurchsatzes ist sogar feiner als 200 Mesh (0,074 mm, 0,003 Zoll)“, sagt Kauffman.
Beim Nassmahlen werden die Gummigranulatpartikel mit Wasser zu einer Aufschlämmung vermischt und durch Mikromühlen geleitet. Sobald die gewünschte Korngröße erreicht ist, wird das Wasser aus der Aufschlämmung verdampft, und die Partikel werden getrocknet und klassiert. Ein Vorteil des Nassmahlens ist die Reinheit und Gleichmäßigkeit des hergestellten feinen Gummigranulats, da der Prozess das Gummigranulat „wäscht“, um die letzten Faserspuren zu entfernen.
Diese Partikel weisen eine einzigartige Morphologie bzw. Oberflächenstruktur auf und werden häufig als Additive zur Verbesserung der Eigenschaften von spritzgegossenen und extrudierten Kunststoffen verkauft. Während die meisten Nassmahlverfahren Partikel mit einer glatten Oberfläche erzeugen, liefert das firmeneigene Verfahren von Edge Rubber Partikel mit einer rauen Oberfläche und einer einzigartigen Form, die eine maximale Oberfläche gewährleistet. Sie bieten überlegene Eigenschaften für Anwendungen, die eine starke Haftung oder hohe Zugfestigkeit erfordern, beispielsweise in der Automobilindustrie, bei Dichtungsmassen, Spezialbeschichtungen und kundenspezifischen Compounds.
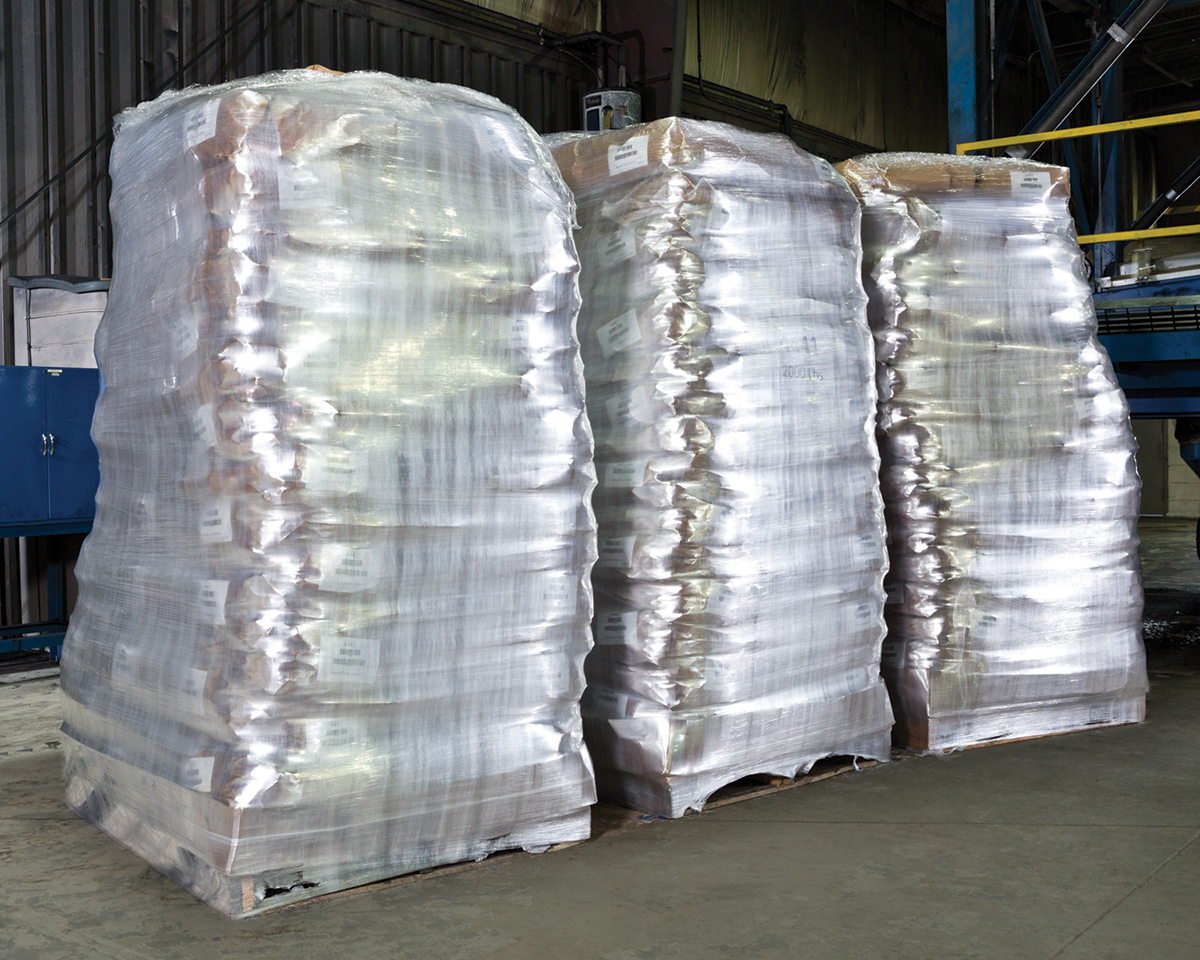
Der Großteil der nassgemahlenen Partikel von Edge Rubber wird in vorab abgemessenen Beuteln verpackt, die direkt in den Formungsprozess des Kunden eingebracht werden und sich dort bei niedriger Temperatur durch Schmelzen auflösen. Die übrigen nassgemahlenen Partikel werden zusammen mit den größeren Partikeln, die in den Brechmühlen entstehen, in Beuteln verschiedener Größen an Kunden in den Vereinigten Staaten und weltweit versandt.
„Vor allem dank unserer Entladeanlagen für Großsackbehälter gehören wir zu den effizientesten Recyclinganlagen für Altgummi in den Vereinigten Staaten“, fasst Kauffman zusammen.