
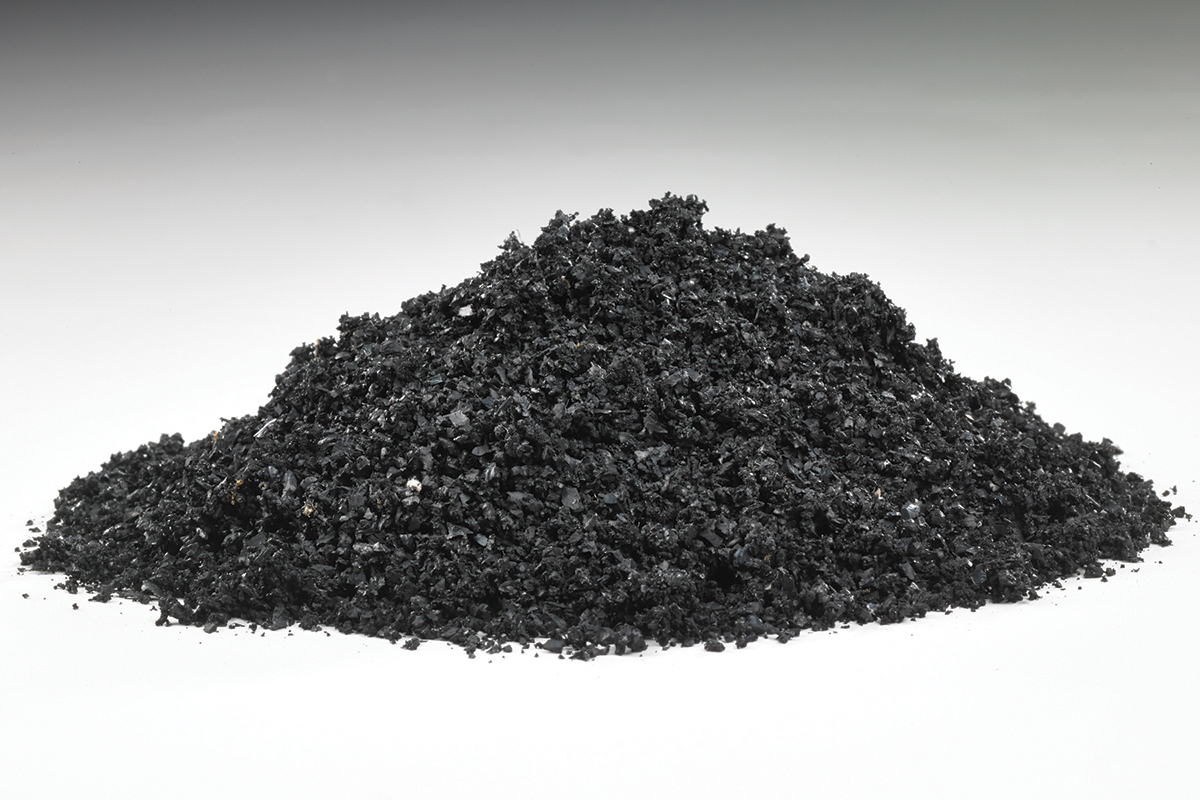
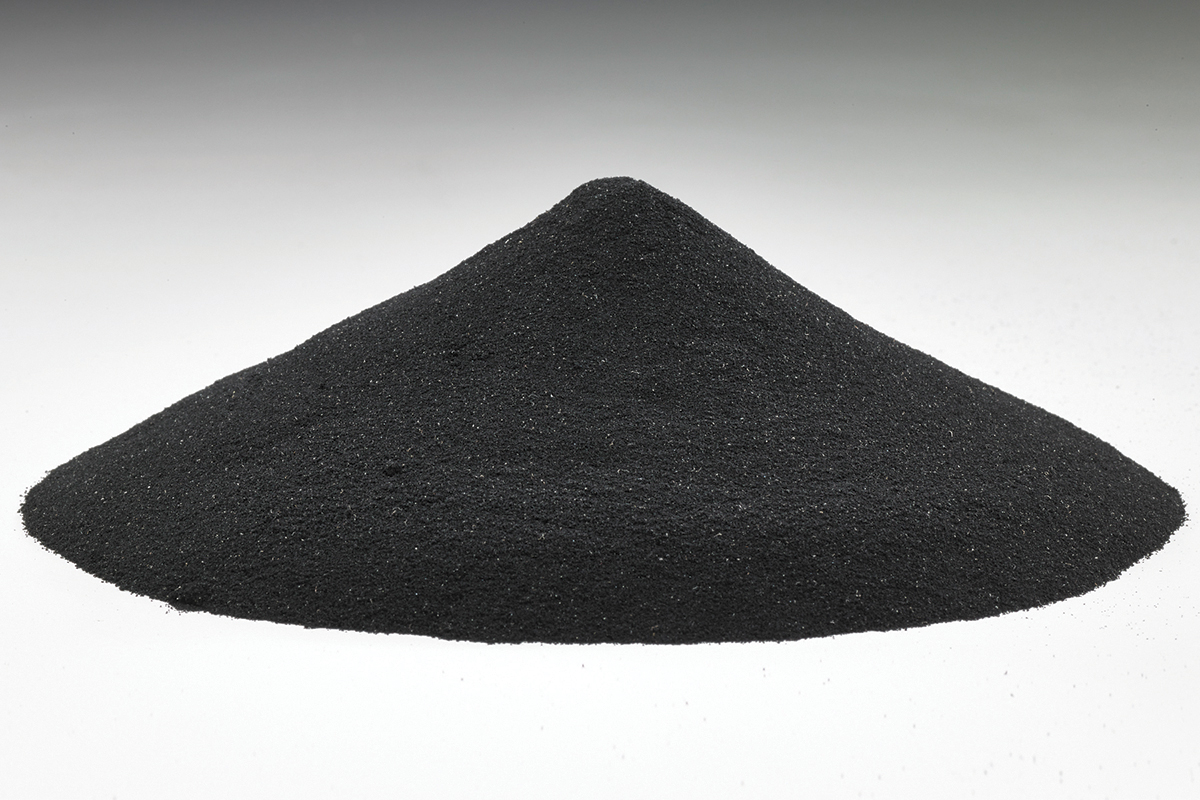
CHAMBERSBURG, PENNSYLVANIE — Selon l’Agence américaine de protection de l’environnement, environ 290 millions de pneus usagés sont générés chaque année aux États-Unis. Jusqu’en 1990 encore, la plupart de ces pneus usagés encombraient les décharges ou étaient abandonnés illégalement. Aujourd’hui, bon nombre d’entre eux sont recyclés par des entreprises telles qu’Edge Rubber (www.edgerubber.com) en caoutchouc broyé de différentes qualités, également appelé « caoutchouc granulé à mailles fines ».
Il existe aujourd'hui des débouchés pour 233 millions (80 %) de l'ensemble des pneus usagés. Environ 130 millions (56 %) de ces pneus usagés sont brûlés comme combustible. 56 millions (24 %) sont utilisés dans des projets de génie civil, tels que la création de récifs artificiels, tandis que 30 millions (13 %) sont recyclés en caoutchouc broyé. Enfin, 16,5 millions (7 %) de pneus usagés sont rechapés.
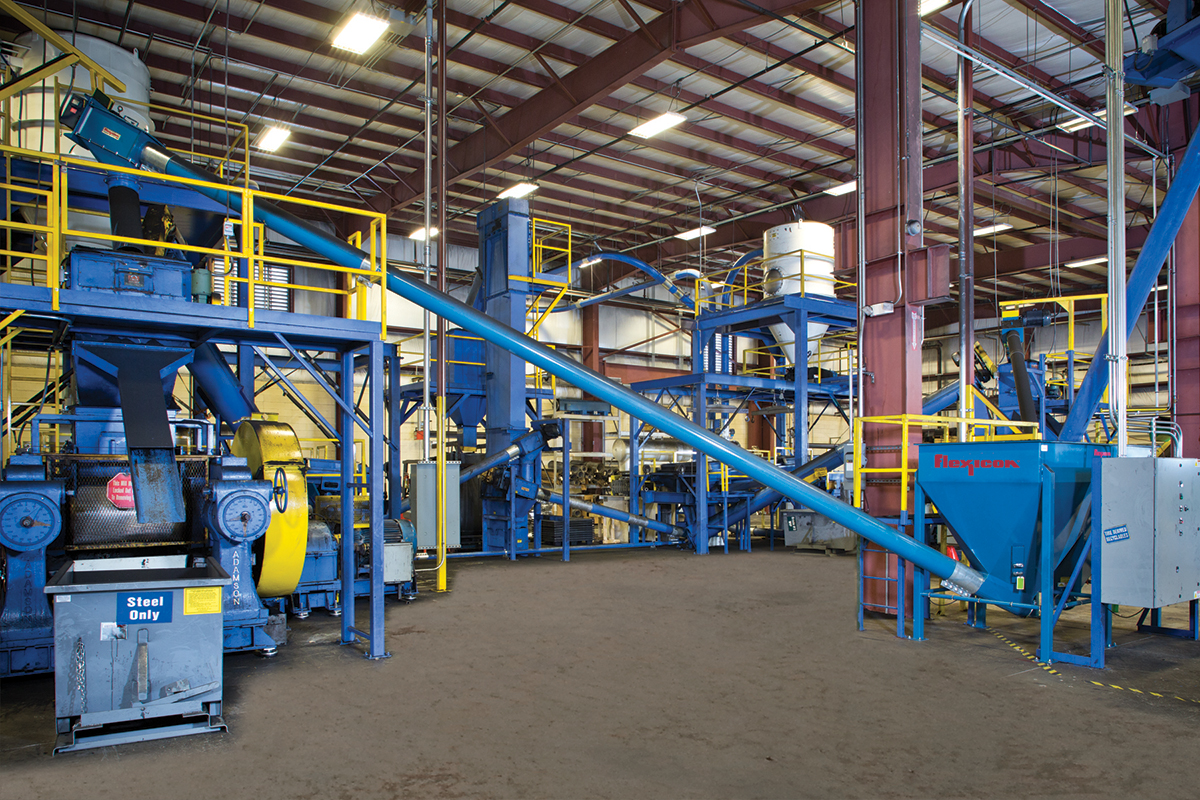
Sur les 30 millions de pneus usagés recyclés en caoutchouc broyé, environ 6 millions (20 %) sont acheminés vers l'usine Edge Rubber de Chambersburg, en Pennsylvanie, qui est la plus ancienne et la plus performante des installations produisant du caoutchouc broyé à mailles fines aux États-Unis. Comptant parmi les usines de traitement du caoutchouc usagé les plus efficaces du pays, celle-ci doit en grande partie son efficacité à son système de manutention des matières premières en vrac, qui utilise six déchargeurs de sacs en vrac Flexicon.
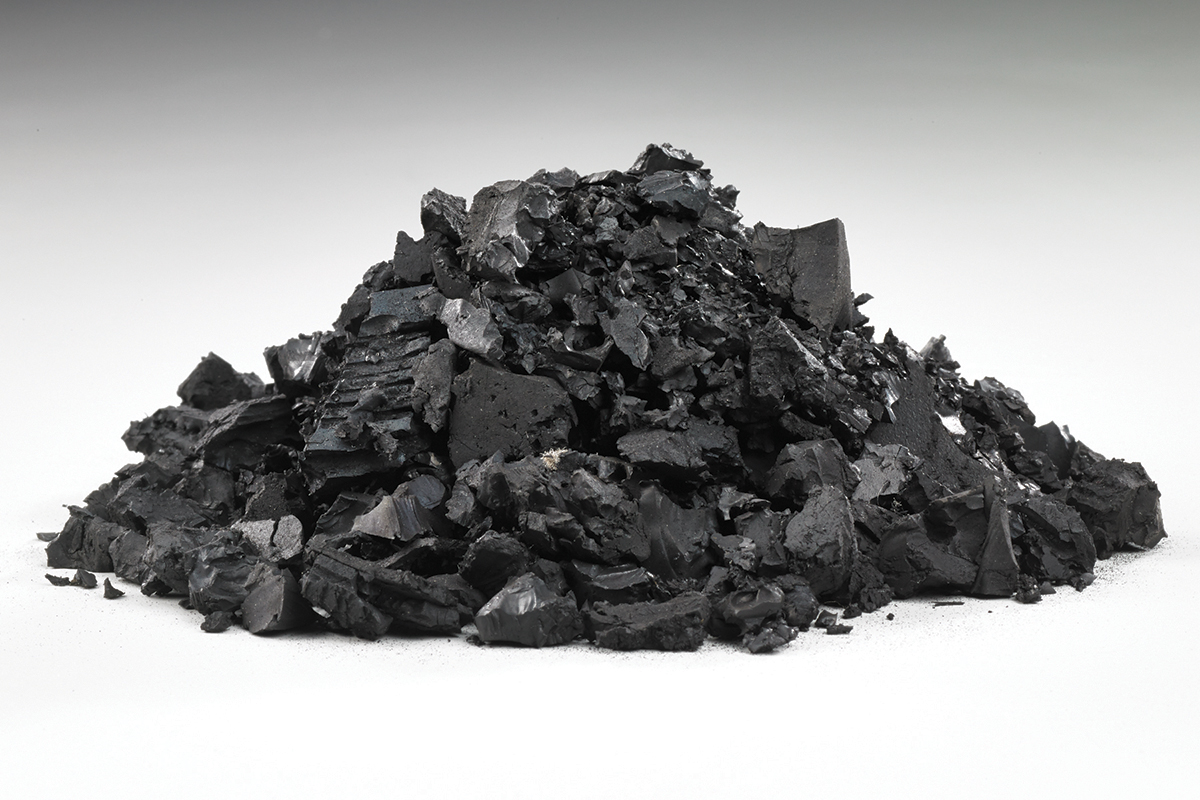
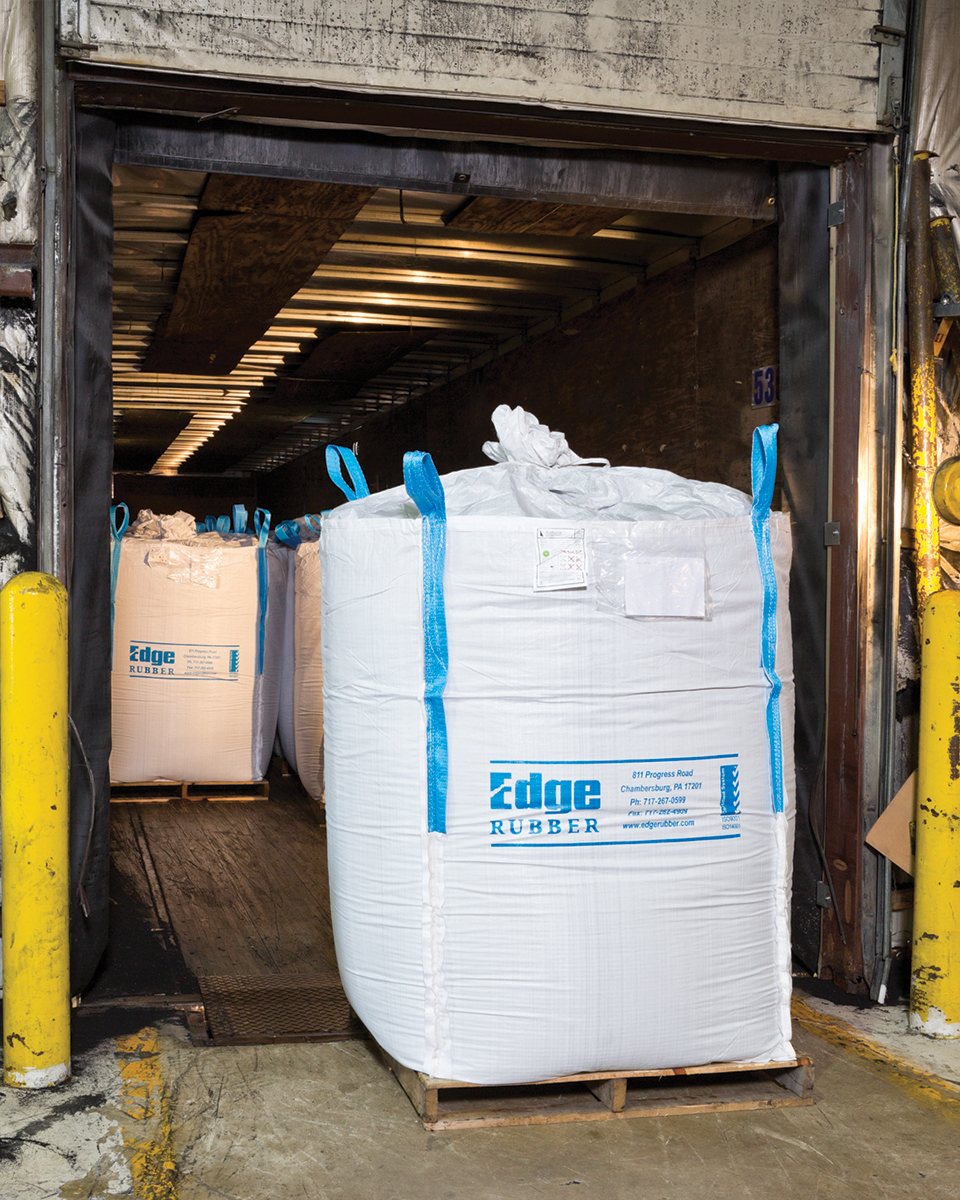
« Dès réception des pneus usagés, nous les broyons d’abord en particules d’environ 1/2 pouce (1,3 cm), qui sont ensuite acheminées par gravité dans des sacs en vrac de 2 000 livres (907 kg) », explique Sam Kauffman, vice-président et directeur des opérations chez Edge Rubber. « Ces particules grossièrement broyées constituent 80 % de la matière première que nous transformons en granulés de caoutchouc à mailles fines. »
Les 20 % restants proviennent de petites poches fournies par des entreprises de rechapage qui broient une partie de la bande de roulement des pneus usagés avant d’appliquer une nouvelle bande de roulement sur les carcasses, ce qui génère des « résidus de broyage » mesurant environ 3/16 in. (0,5 cm).
Edge Rubber ayant supprimé le déchargement manuel des petits sacs de son processus de production, l'entreprise transfère d'abord le contenu de ces derniers dans des sacs en vrac qui sont soit stockés, soit déchargés pour alimenter un broyeur où les particules de caoutchouc broyées, ainsi que les particules déchiquetées grossièrement, sont acheminées vers un processus de broyage afin de réduire encore davantage la taille des particules.
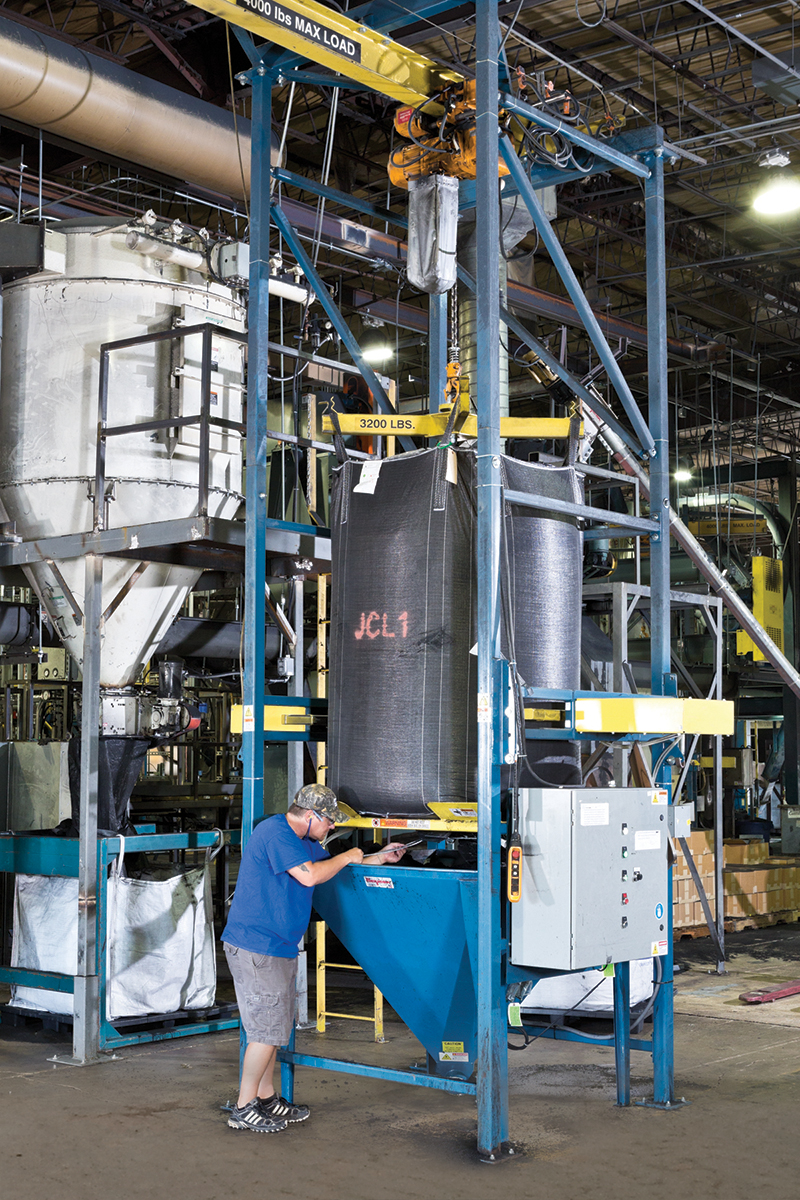
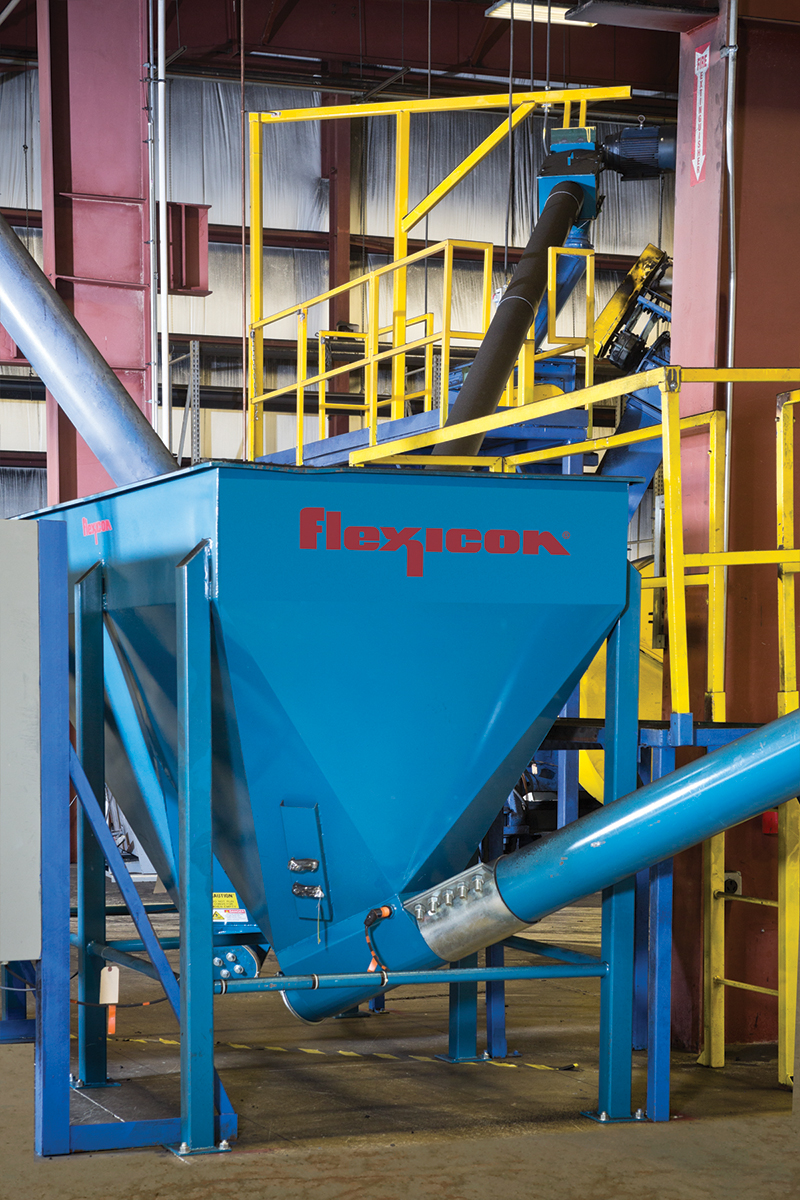
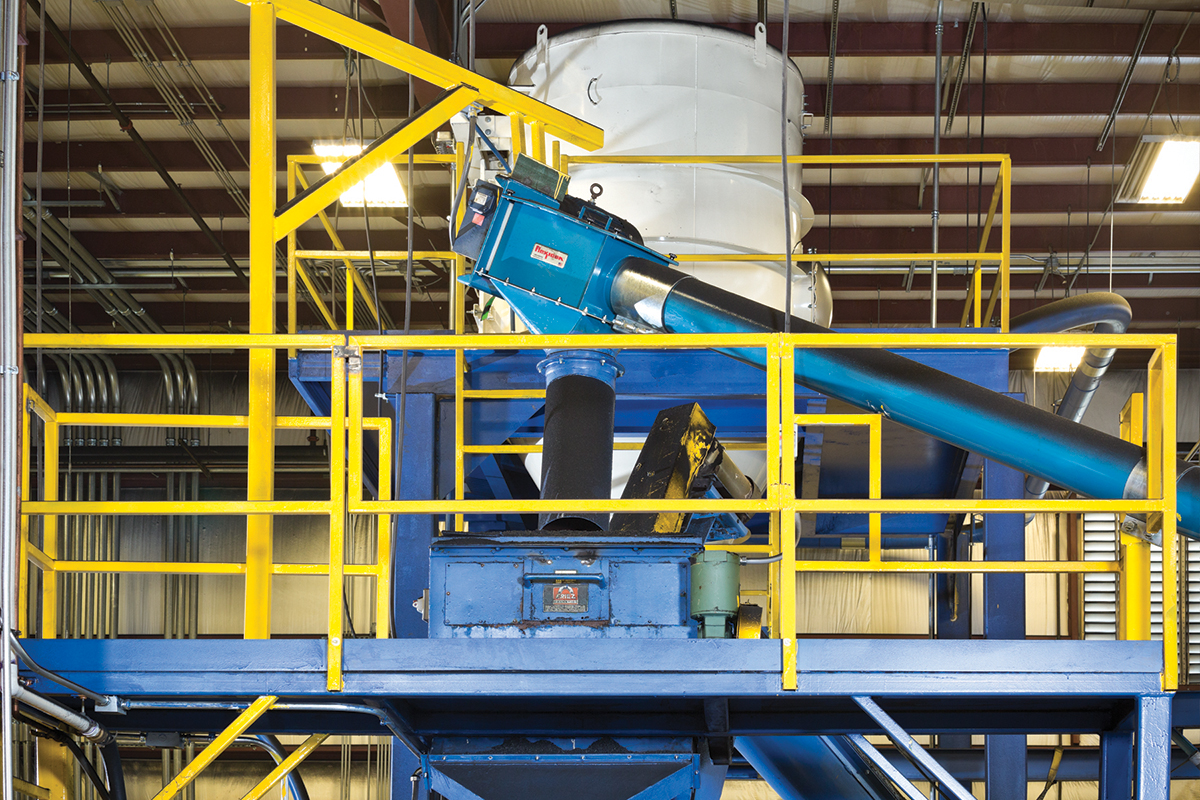
Le transfert des particules de caoutchouc des sacs en vrac vers les broyeurs est assuré par six systèmes automatisés de déchargement de sacs en vracBULK-OUT® BFC, équipés de convoyeurs à vis flexibles intégrés fournis par Flexicon. Un opérateur charge un sac en vrac sur le châssis du système de déchargement à l’aide d’un palan électrique et d’un chariot montés sur une poutre en I en porte-à-faux ; le système décharge les particules dans une trémie au sol d’une capacité de 20 pieds cubes (0,56 m³), d’où un convoyeur à vis flexible de 15 pieds (4,57 m) de long les achemine vers l’un des six broyeurs. M. Kauffman explique : « Quatre de ces systèmes de déchargement sont identiques, l’un est équipé d’un convoyeur à vis flexible de plus grand diamètre pour une capacité d’alimentation plus rapide, et le dernier est une unité à double déchargement dotée de deux convoyeurs à vis flexibles qui alimentent deux broyeurs. »
Une fois le sac mis en place, l'opérateur fait passer l'extrémité nouée à travers une vanne à iris, qui empêche l'écoulement du produit pendant le dénouage du sac grand volume et permet un déversement contrôlé du produit dans la trémie une fois le sac ouvert.
En raison de la nature des particules de caoutchouc, le débit de matière sortant du sac peut être irrégulier. Afin de garantir un fonctionnement continu et efficace, les dispositifs d’activation de sacsFLOW-FLEXER® placés sur le châssis compriment et relâchent en permanence les côtés opposés du sac grand volume afin de faciliter l’écoulement de la matière par le bec verseur du sac vers la trémie au sol.
Les particules de caoutchouc s'écoulent depuis l'orifice de décharge de la trémie au sol et de l'adaptateur d'alimentation vers le convoyeur à vis flexible modèle 1450, d'une longueur de 15 pieds (4,57 m), conçu pour traiter des matériaux difficiles et composé d'une vis flexible en acier tournant à l'intérieur d'un tube extérieur en acier au carbone de 4,5 pouces (11,4 cm) de diamètre. La vis est entraînée par un moteur électrique situé à l'extrémité de décharge du convoyeur, qui achemine les particules de caoutchouc vers le broyeur à craquage via un adaptateur de transition.
Des capteurs de niveau haut et bas situés dans la trémie au sol envoient un signal à un automate programmable (PLC) pour qu'il active le convoyeur lorsque le niveau haut est atteint, et pour qu'il l'arrête lorsque le niveau bas est atteint.
Les dispositifs de déchargement des sacs en vrac améliorent le déroulement du processus
« Avant d’acquérir les déchargeurs de sacs en vrac, nous vidions manuellement les petits sacs de matériaux provenant des usines de rechapage de pneus dans les broyeurs. Si notre broyeur de pneus était à l’arrêt pour entretien ou réparation, le volume de résidus de rechapage que nous alimentions dans les broyeurs n’était pas suffisant pour maintenir la vitesse de production maximale, ce qui ralentissait l’ensemble du processus de broyage à température ambiante. Le vidage manuel des sacs était également une opération très lente », explique M. Kauffman.
« Désormais, les déchargeurs de sacs en vrac et les convoyeurs à vis souples acheminent toutes les matières premières vers les broyeurs de craquage selon un flux continu et automatisé », explique-t-il. Le débit augmente, tandis que les stocks diminuent.
Le broyage à température ambiante permet d'obtenir une poudre de haute qualité
Un pneu type broyé par Edge Rubber contient, en poids, environ 70 % de caoutchouc valorisable, 15 % d'acier, 3 % de fibres et 12 % de matières étrangères telles que des charges inertes. En moyenne, un pneu de voiture de tourisme permet d'obtenir entre 10 et 12 lb (4,5 à 5,4 kg) de caoutchouc granulé.
Les particules grossières déchiquetées et les résidus de rechapage sont d’abord broyés dans les broyeurs à fissuration (broyage à température ambiante) — la première des deux étapes de réduction de taille qui permettent d’obtenir neuf granulométries allant de 10 mesh (2,00 mm, 0,8 pouce) à 200 mesh (0,074 mm, 0,003 pouce). Les broyeurs « cracker » produisent des particules allant de 10 mesh (2,00 mm, 0,8 pouce) à 30 mesh (0,60 mm, 0,02 pouce).
Un broyeur à caoutchouc déchiquette les déchets de caoutchouc en les faisant passer entre des tambours en acier dentelés en rotation, ce qui permet de les réduire en particules de différentes tailles en ajustant l'écart entre les rouleaux de broyage. Les particules ainsi obtenues, longues et étroites, présentent une grande surface spécifique et conviennent à diverses applications, notamment dans l'industrie automobile, la fabrication d'enrobés bitumineux et la production d'articles moulés tels que les tapis en caoutchouc et les roues en caoutchouc plein pour chariots et tondeuses à gazon.
Les particules de caoutchouc broyé issues des broyeurs sont triées à l'aide de tamis. Les particules trop grosses sont renvoyées vers les broyeurs, tandis que le reste est acheminé vers la ligne de conditionnement ou vers l'étape suivante, le micro-broyage, afin d'être réduit en poudres ultrafines. Des aimants éliminent les fils métalliques et autres contaminants métalliques. Les résidus de tissu sont éliminés par aspiration et tamisage.
Le micro-broyage permet d'obtenir les particules les plus fines et les plus pures
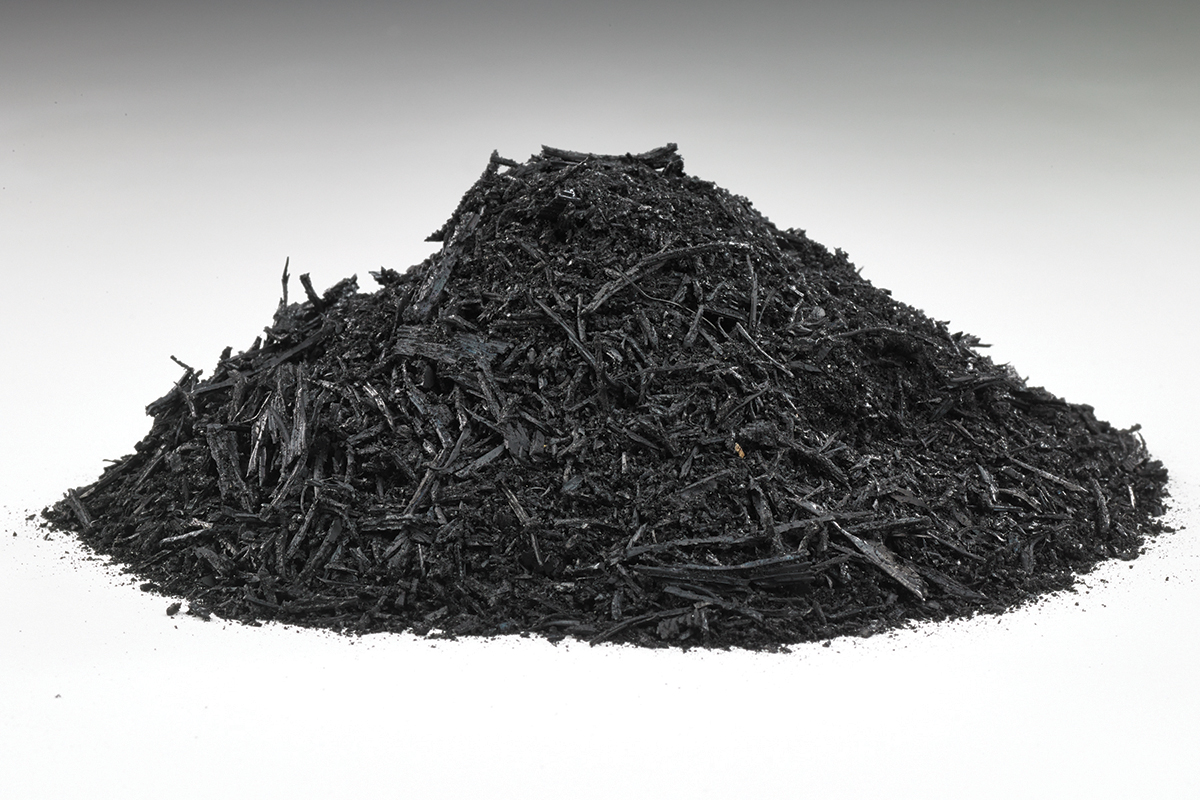
Le broyage humide, ou micro-broyage, permet d’obtenir des particules plus pures et d’une granulométrie plus fine. « Bien qu’il produise des particules pouvant atteindre une granulométrie de 40 mesh (0,40 mm, 0,016 pouce), la majorité des particules ont une granulométrie de 60 mesh (0,25 mm, 0,01 pouce) ou plus fine. En réalité, une partie du débit total présente une granulométrie inférieure à 200 mesh (0,074 mm, 0,003 pouce) », explique M. Kauffman.
Dans le broyage humide, les particules de caoutchouc granulé sont mélangées à de l'eau pour former une boue, puis passées dans des micro-broyeurs. Une fois la granulométrie souhaitée obtenue, l'eau est évaporée de la boue, puis les particules sont séchées et classées. L'un des avantages du broyage humide réside dans la propreté et l'uniformité du caoutchouc granulé fin produit, car le procédé « lave » le caoutchouc granulé afin d'éliminer les dernières traces de fibres.
Ces particules présentent une morphologie, c'est-à-dire une structure de surface, unique et sont souvent commercialisées comme additifs destinés à améliorer les performances des plastiques moulés par injection et extrudés. Alors que la plupart des procédés de broyage humide produisent des particules à la surface lisse, la technique exclusive d'Edge Rubber permet d'obtenir des particules à la surface rugueuse et à la forme unique, offrant ainsi une surface spécifique maximale. Elles offrent des performances supérieures pour les applications nécessitant une forte adhérence ou une résistance à la traction élevée dans des secteurs tels que l'automobile, les produits d'étanchéité, les revêtements spécialisés et la formulation sur mesure.
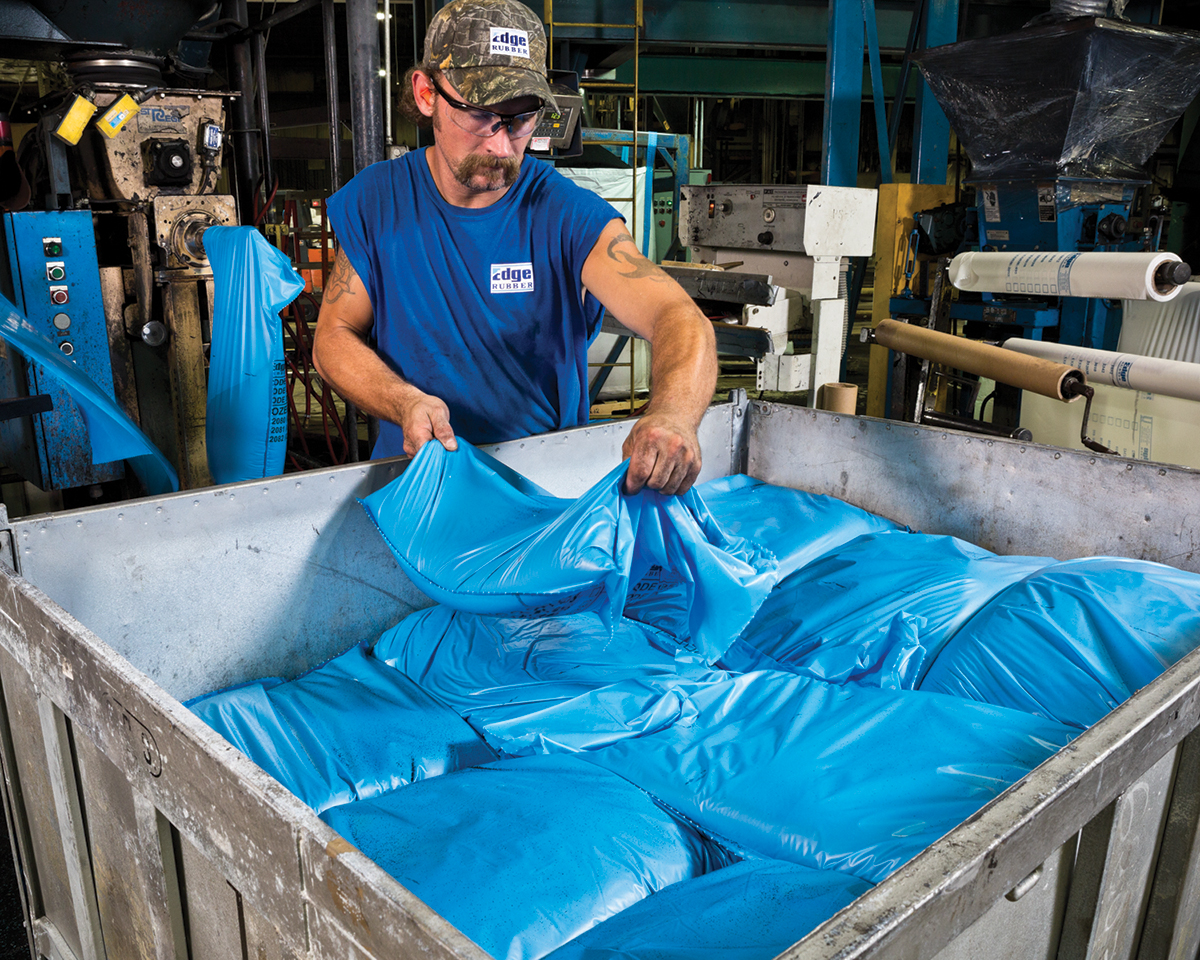
La plupart des particules broyées par voie humide d'Edge Rubber sont conditionnées dans des sachets pré-dosés destinés à être incorporés par lots, qui sont directement intégrés au processus de moulage du client et se désagrègent ensuite en fondant à basse température. Le reste des particules broyées par voie humide, ainsi que les particules plus grosses produites par les broyeurs à fissuration, sont expédiés dans des sacs de différentes tailles à des clients aux États-Unis et à l'international.
« C'est en grande partie grâce à notre équipement de déchargement des sacs en vrac que nous sommes l'une des usines de recyclage de déchets de caoutchouc les plus performantes des États-Unis », conclut M. Kauffman.