
MANCHESTER, Reino Unido — M & I Materials Ltd. ha registrado un aumento de hasta el 194 % en el rendimiento de un lubricante que fabrica para transformadores eléctricos, debido principalmente a la incorporación de un descargador de sacos a granel y un sistema de transportador de tornillo flexible de Flexicon Europe, Ltd., con sede en Herne, Kent (Reino Unido).
El rendimiento previo a la instalación oscilaba entre 16 y 20 toneladas (35 264 a 44 080 libras) semanales del lubricante MIDEL 7131. La producción actual es de 47 toneladas (103 588 libras) semanales. El aumento de la productividad, junto con los beneficios derivados de una mayor seguridad de los trabajadores, una mejor calidad del producto y una mayor rentabilidad, fue el resultado de dos instalaciones y un traslado de la planta. M & I duplicó la producción del lubricante MIDEL con la primera instalación de equipos Flexicon en su antigua planta de Old Trafford, en el Reino Unido, y triplicó efectivamente el rendimiento tras el traslado a Mánchester y la incorporación de un reactor de proceso de mayor tamaño.
M & I Materials fabrica aceites industriales, grasas y productos de metalurgia de polvos. El MIDEL 7131, un fluido sintético a base de ésteres sin halógenos, es uno de sus productos más conocidos. La demanda de este lubricante está aumentando debido a su eficacia como aislante, así como a su biodegradabilidad y a su composición no tóxica, características que lo hacen adecuado para su uso en aplicaciones sensibles desde el punto de vista medioambiental y facilitan su eliminación.
La manipulación manual de materiales afectó al ritmo de producción
La fabricación del lubricante MIDEL consiste en mezclar la materia prima —éster de monopentaeritritol, o «penta»— con diversos ácidos bajo calor y presión en un reactor. La materia prima se enviaba a M & I en sacos de 25 kg (55 lb), que se almacenaban en un entresuelo, se seleccionaban manualmente y se trasladaban 5 metros (16,5 pies) hasta uno de los dos reactores de proceso. Allí, los trabajadores abrían las bolsas y el contenido se vertía por gravedad a través de una trampilla en un depósito de premezcla que ya contenía ácidos. Cada lote requería 225 kg (495 lb) de penta. Tras cargar un lote en uno de los dos reactores de 1 tonelada de capacidad (2204 lb), el proceso duraba nueve horas.
El procedimiento del proceso presentaba inconvenientes. El uso de sacos de 25 kg impedía a M & I lograr economías de escala mediante la compra de penta a granel. Se perdía parte del producto durante la apertura y la carga de la materia prima. La contaminación por humedad provocaba que parte del penta se solidificara en trozos, lo que afectaba a la descarga y podía dañar los equipos de proceso. La manipulación manual suponía un riesgo de lesiones para los trabajadores; además, existían peligros de inhalación, a pesar de que el personal de la planta disponía de equipos de seguridad y se había instalado un sistema de aspiración en el reactor para contener el polvo. Por otra parte, los sacos vacíos de penta generaban costes de eliminación de residuos. A medida que crecía la demanda del producto, también lo hacía la necesidad de encontrar una forma de aumentar la productividad y la seguridad en el lugar de trabajo.
Flexicon (Europe) Ltd. colaboró con los ingenieros de M & I para diseñar, instalar y poner en marcha un sistema de descarga y transporte de sacos a granel que duplicó la producción de la planta de Old Trafford hasta alcanzar las 32 toneladas (70.528 libras) semanales. El sistema se diseñó para manejar cargas de 1 tonelada de penta transportadas en sacos a granel (también conocidos como contenedores intermedios flexibles a granel o FIBC). De este modo, M & I pudo sustituir los sacos de 25 kg por compras más económicas de 20 sacos a granel cada vez.
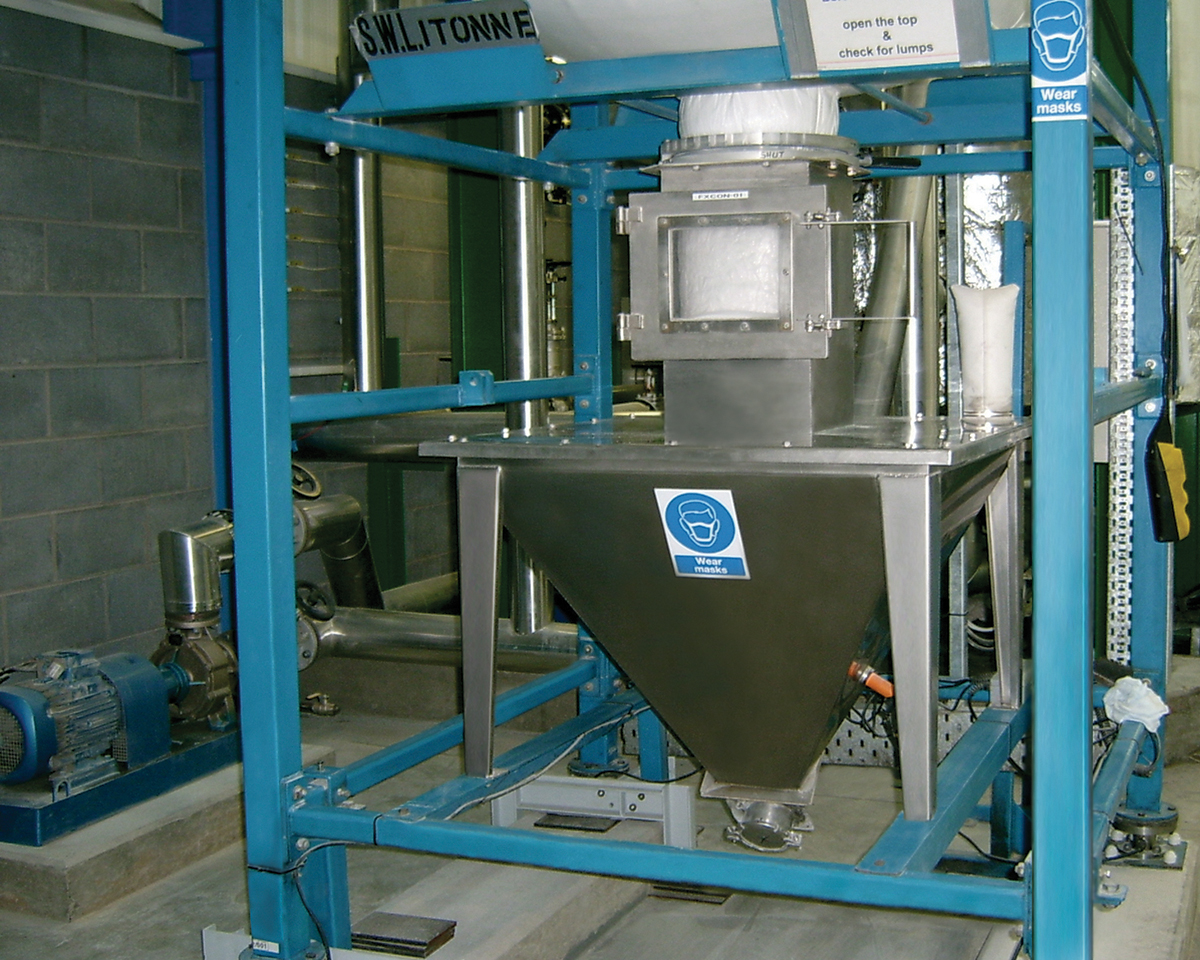
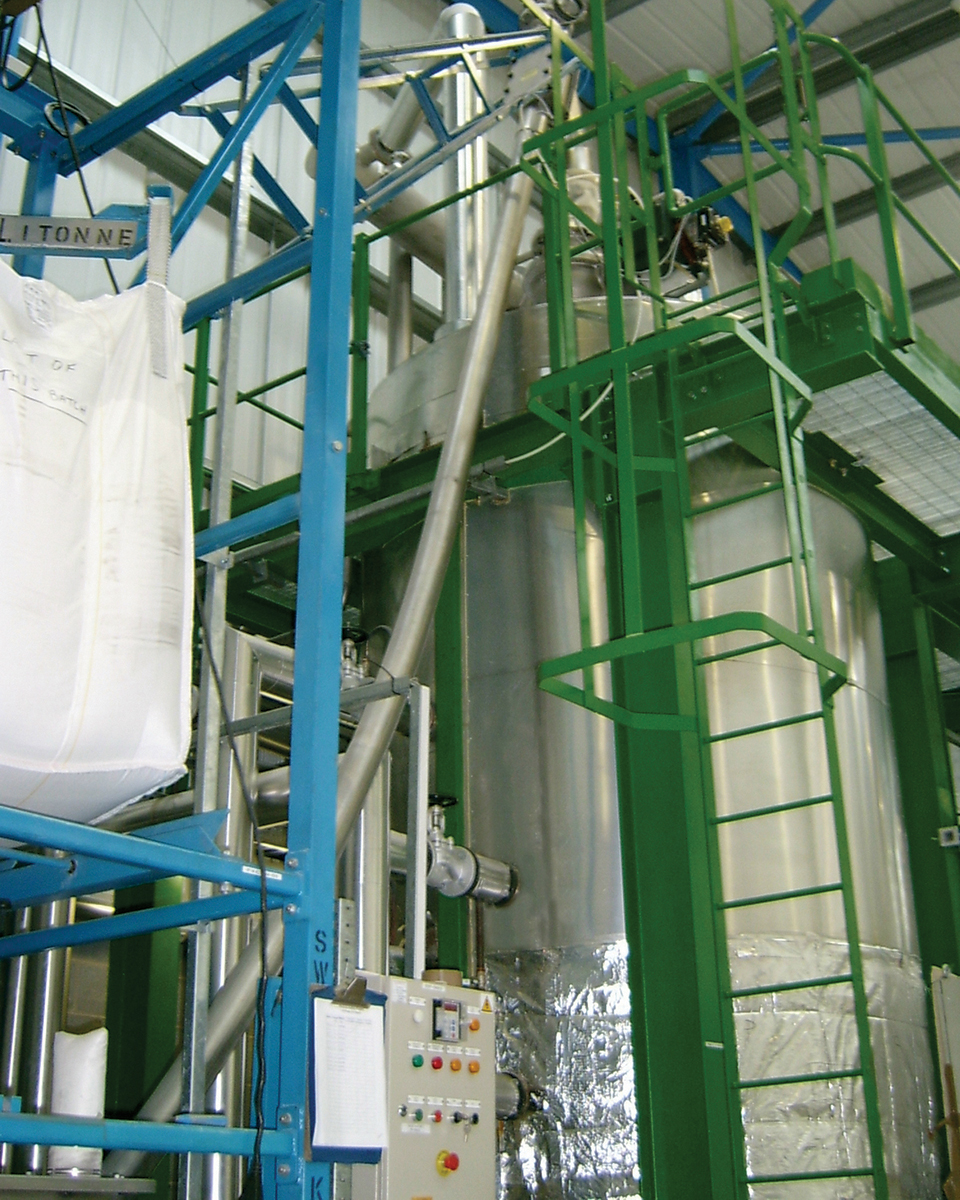
El sistema consta de un bastidor para sacos a granel de 4 metros de altura (13,2 pies), equipado con un polipasto y un carro motorizados, montado sobre células de carga para garantizar la precisión de la dosificación por pérdida de peso; una tolva de 200 litros (7 pies cúbicos) provista de agitadores mecánicos para proporcionar un flujo uniforme de material hacia la boca del transportador; un transportador de tornillo flexible de 4 metros de longitud (13,2 pies) con tubo de polímero de alto rendimiento, accionado por un engranaje de 2,2 kW; un adaptador de transición de descarga que canaliza el material hacia un depósito de premezcla; y un panel de control.
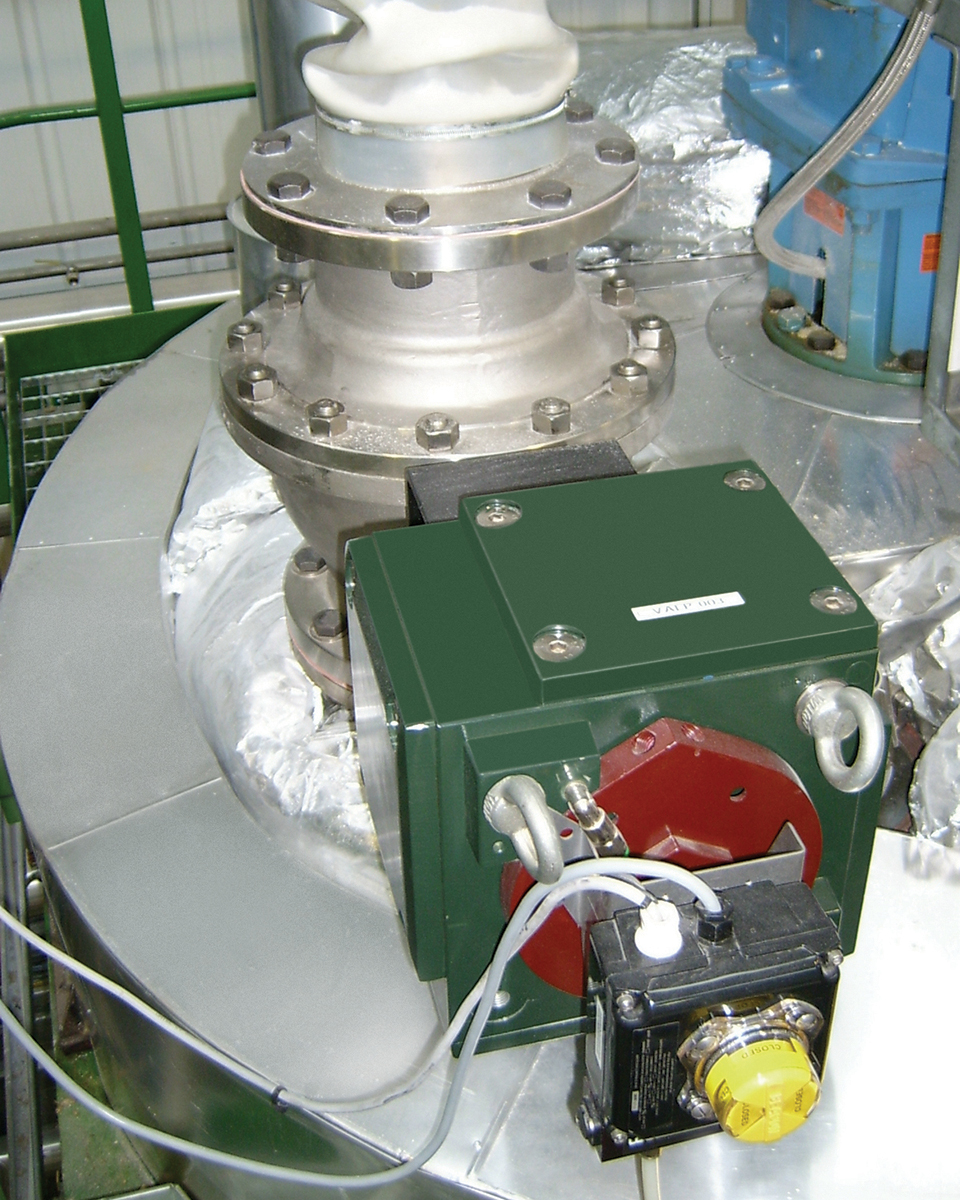
La carga comienza cuando una carretilla elevadora traslada un contenedor a granel de penta a la zona de preparación. La bolsa a granel se fija por las cuatro esquinas a una horquilla de elevación y se coloca en el bastidor para bolsas a granel situado sobre la tolva mediante el polipasto motorizado y el carro integrados. A través de una puerta situada en la rampa entre el bastidor y la tolva, un trabajador tira de la salida de flujo de material situada en la parte inferior de la bolsa a granel a través de una válvula de iris, que a continuación se cierra para evitar derrames al abrir las bridas de descarga del contenedor. La válvula de iris suele abrirse completamente para permitir la descarga total del penta en la tolva. No obstante, la válvula puede abrirse en distintos grados para regular el flujo de material. Una vez en la tolva, el penta se alimenta por gravedad a la cinta transportadora, que lo eleva en un ángulo de 45 grados hasta el depósito de premezcla. Las células de carga del sistema permiten pesar con precisión el penta a medida que el material se descarga en el depósito de premezcla.
El sistema de manipulación de mercancías a granel contribuyó a aumentar la capacidad y a reducir los costes
Gracias a la mayor capacidad de manipulación de materiales a granel de los equipos Flexicon, se podían mezclar hasta cuatro lotes de 225 kg (495 lb) con ácidos en el depósito de premezcla, lo que aumentó la producción. Los ingenieros de M & I también instalaron un depósito de eliminación de ácidos junto al depósito de premezcla. El depósito de eliminación de ácidos eliminaba el exceso de ácidos del lote mediante esterificación. Anteriormente, este proceso se realizaba en los reactores. El depósito de premezcla y el depósito de eliminación de ácidos se diseñaron con un sistema de intercambio de calor compartido, lo que redujo el tiempo de proceso de 9 a 5 horas, aumentando aún más la cantidad de material que se podía mezclar. Tras la esterificación, la mezcla se transfería a uno de los dos reactores.
Cuando M & I trasladó su planta a Mánchester, el sistema de descarga y transporte de sacos a granel de Flexicon requirió una ligera modificación, ya que los ingenieros de la empresa optaron por un único reactor de 5 toneladas (11 020 libras) en lugar de los reactores de 1 tonelada de Old Trafford. Esto eliminó la necesidad de un depósito de premezcla, ya que admitía lotes de proceso de 900 kg. (1.980 lb.) El nuevo reactor puede procesar 4,5 toneladas (9.918 lb.) cada 12 horas, o 47 toneladas por semana laboral. Para satisfacer las necesidades de material del nuevo reactor, Flexicon solo tuvo que aumentar la altura del bastidor del descargador de sacos a granel de 4 m a 6 m (19,8 pies) y alargar la cinta transportadora 2 m (6,6 pies).