
MANCHESTER, Royaume-Uni — La société M & I Materials Ltd. a enregistré une augmentation pouvant atteindre 194 % du débit d'un lubrifiant qu'elle fabrique pour les transformateurs électriques, principalement grâce à l'installation d'un déchargeur de sacs en vrac et d'un système de convoyeur à vis flexible fournis par Flexicon Europe, Ltd., basée à Herne, dans le Kent, au Royaume-Uni.
Avant l'installation, le débit moyen de lubrifiant MIDEL 7131 était compris entre 16 et 20 tonnes (35 264 à 44 080 lb) par semaine. La production actuelle s'élève à 47 tonnes (103 588 lb) par semaine. Ce gain de productivité, ainsi que les avantages qui en découlent en termes d’amélioration de la sécurité des travailleurs, de qualité des produits et de rentabilité accrue, sont le résultat de deux installations et d’un déménagement d’usine. M & I a doublé la production du lubrifiant MIDEL grâce à la première installation d’équipements Flexicon dans son ancienne usine d’Old Trafford, au Royaume-Uni, et a pratiquement triplé son débit après son déménagement à Manchester et la mise en place d’un réacteur de traitement plus grand.
M & I Materials fabrique des huiles industrielles, des graisses et des produits issus de la métallurgie des poudres. Le MIDEL 7131, un fluide synthétique à base d'ester sans halogène, est l'un de ses produits les plus connus. La demande pour ce lubrifiant est en hausse en raison de son efficacité en tant qu'isolant, ainsi que de sa biodégradabilité et de sa composition non toxique, qui le rendent adapté aux applications sensibles sur le plan environnemental et facilitent son élimination.
La manutention manuelle des matériaux a eu une incidence sur le débit
La fabrication du lubrifiant MIDEL consiste à mélanger la matière première — l’ester de monopentaérythritol, ou « penta » — avec divers acides sous l’effet de la chaleur et de la pression dans un réacteur. La matière première était livrée à M & I dans des sacs de 25 kg (55 lb) qui étaient stockés sur une mezzanine, sélectionnés manuellement, puis transportés sur 5 mètres (16,5 pieds) jusqu’à l’un des deux réacteurs de traitement. Là, les sacs étaient ouverts par les opérateurs et déversés par gravité, via une trappe, dans une cuve de prémélange déjà remplie d’acides. Chaque lot nécessitait 225 kg (495 lb) de penta. Une fois le lot chargé dans l’un des deux réacteurs d’une capacité d’une tonne (2 204 lb), le traitement durait neuf heures.
Le procédé présentait des inconvénients. L’utilisation de sacs de 25 kg empêchait M & I de réaliser des économies d’échelle en achetant du penta en vrac. Une partie du produit était perdue lors de l’ouverture et du chargement de la matière première. La contamination par l’humidité provoquait la solidification d’une partie du penta en morceaux, ce qui affectait le déchargement et pouvait endommager les équipements de production. La manutention manuelle présentait un risque de blessure pour les travailleurs ; il existait également des risques d’inhalation, même si le personnel de l’usine disposait d’équipements de sécurité et qu’un système d’aspiration était installé sur le réacteur pour contenir la poussière. De plus, les sacs de penta vides généraient des coûts liés à l’élimination des déchets. À mesure que la demande pour le produit augmentait, il devenait de plus en plus nécessaire de trouver un moyen d’accroître la productivité et la sécurité au travail.
Flexicon (Europe) Ltd. a collaboré avec les ingénieurs de M & I pour concevoir, installer et mettre en service un système de déchargement de sacs en vrac et de convoyage qui a permis de doubler la production de l'usine d'Old Trafford, la portant à 32 tonnes (70 528 lb) par semaine. Le système a été conçu pour traiter des chargements d'une tonne de penta expédiés dans des sacs en vrac (également appelés conteneurs souples pour vrac ou FIBC). M & I a ainsi pu remplacer les sacs de 25 kg par des achats plus économiques de 20 sacs en vrac à la fois.
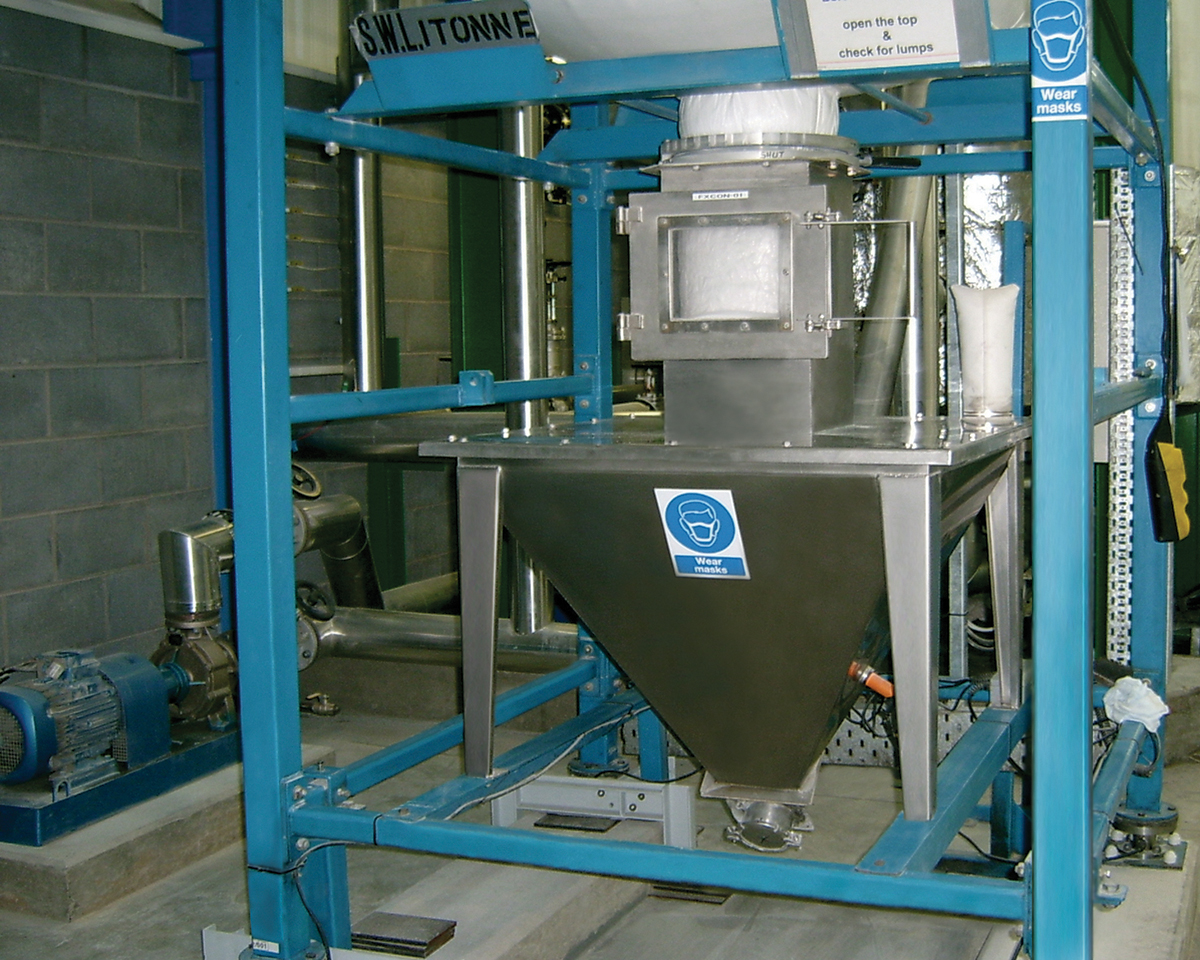
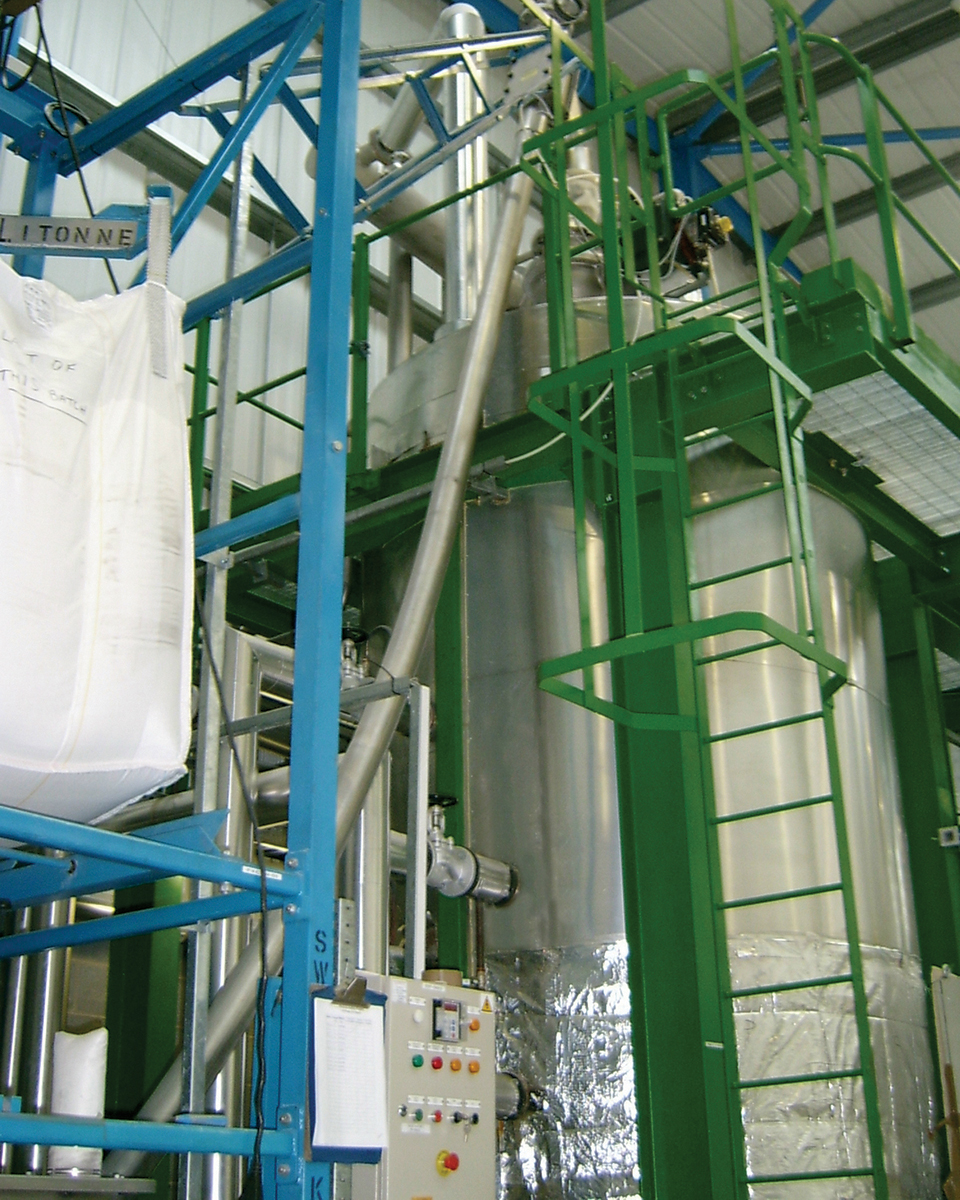
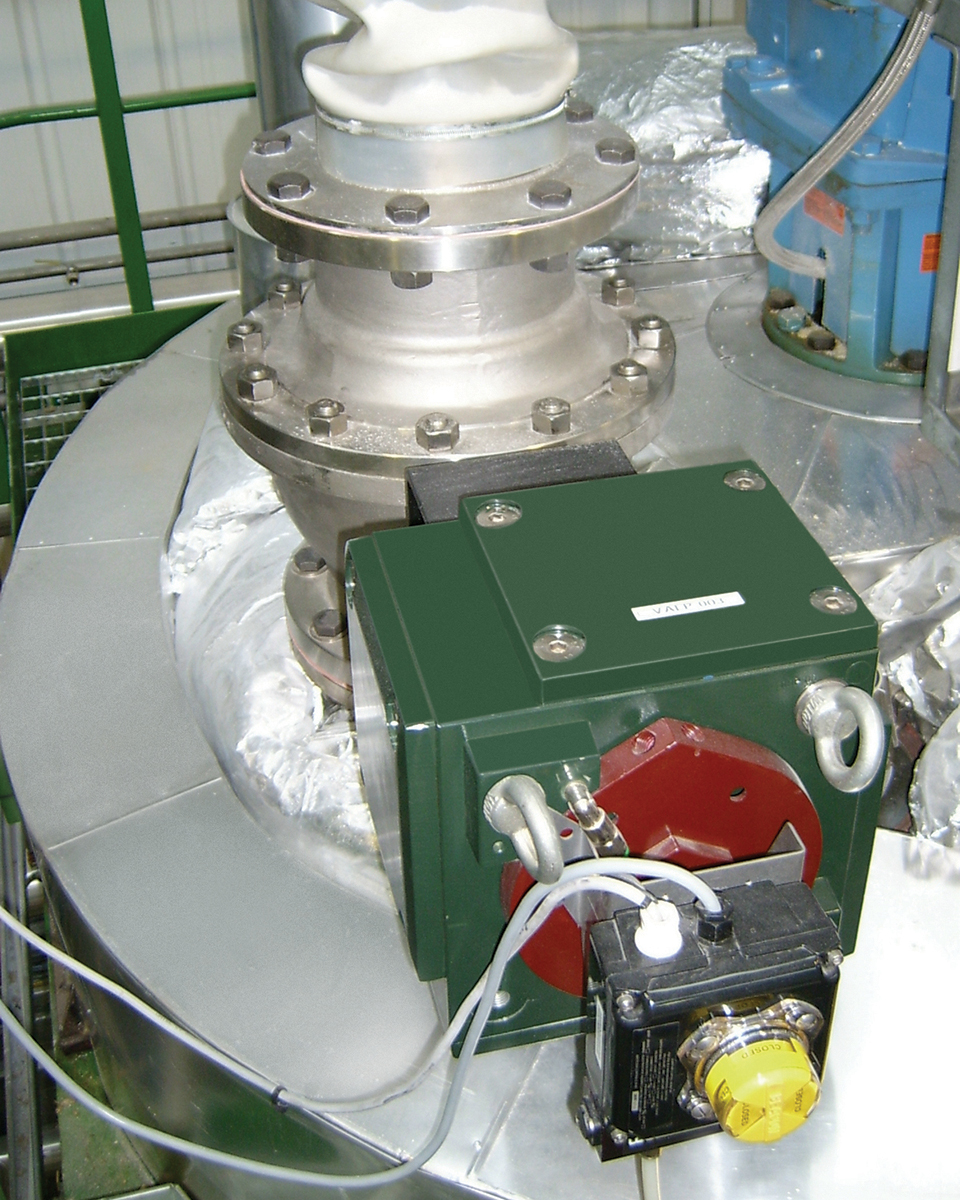
Le système se compose d’un châssis pour sacs en vrac de 4 mètres de haut (13,2 pieds), équipé d’un palan et d’un chariot motorisés, monté sur des capteurs de pesage pour garantir la précision du dosage par perte de poids ; d’une trémie de 200 litres (7 pieds cubes) dotée d’agitateurs mécaniques assurant un débit régulier du matériau vers la goulotte du convoyeur ; un convoyeur à vis flexible de 4 mètres de long (13,2 pieds) doté d’un tube en polymère haute performance, entraîné par un réducteur de 2,2 kW ; un adaptateur de transition de décharge qui achemine le produit vers une cuve de prémélange ; et un panneau de commande.
Le chargement commence par le déplacement, à l'aide d'un chariot élévateur, d'un conteneur de vrac de penta vers la zone de transit. Le conteneur en vrac est fixé aux quatre coins à un berceau de levage, puis positionné dans le châssis prévu à cet effet au-dessus de la trémie à l'aide du palan motorisé et du chariot intégrés. Par une trappe située dans la goulotte entre le châssis et la trémie, un opérateur tire la sortie d'écoulement située sous le conteneur en vrac à travers un clapet à iris, qui se referme ensuite pour empêcher tout déversement lorsque les attaches de déchargement du conteneur sont ouvertes. Le clapet à iris est généralement ouvert à fond pour permettre la décharge complète du penta dans la trémie. Il peut toutefois être ouvert à différents degrés pour réguler le débit de matière. Une fois dans la trémie, le penta est acheminé par gravité vers le convoyeur, qui le transporte vers le haut selon un angle de 45° jusqu’à la cuve de prémélange. Les cellules de pesage du système permettent de peser avec précision le penta au fur et à mesure que la matière est déversée dans la cuve de prémélange.
Le système de manutention en vrac a permis d'augmenter la capacité et de réduire les coûts
Grâce à la plus grande capacité de traitement en vrac des équipements Flexicon, il était possible de mélanger jusqu’à quatre lots de 225 kg (495 lb) avec des acides dans la cuve de prémélange, ce qui a permis d’augmenter la production. Les ingénieurs de M & I ont également installé une cuve de désacidification à côté de la cuve de prémélange. Cette cuve éliminait l’excès d’acide du lot par estérification. Cette opération était auparavant effectuée dans les réacteurs. La cuve de prémélange et la cuve de déacidification ont été conçues avec un système d’échange thermique commun, ce qui a permis de réduire la durée du processus de 9 à 5 heures, augmentant ainsi encore davantage la quantité de matière pouvant être mélangée. Après l’estérification, le mélange était transféré vers l’un des deux réacteurs.
Lorsque M & I a transféré son usine à Manchester, le système Flexicon de déchargement et de convoyage des sacs en vrac a dû faire l’objet d’une légère modification, car les ingénieurs de l’entreprise ont opté pour un seul réacteur de 5 tonnes (11 020 lb) à la place des réacteurs d’une tonne utilisés à Old Trafford. Cela a permis de se passer d’une cuve de prémélange, puisque ce réacteur pouvait traiter des lots de 900 kg. (1 980 lb.) Le nouveau réacteur peut traiter 4,5 tonnes (9 918 lb.) toutes les 12 heures, soit 47 tonnes par semaine de travail. Pour répondre aux besoins en matière du nouveau réacteur, Flexicon a simplement dû augmenter la hauteur du châssis du déchargeur de sacs en vrac de 4 m à 6 m (19,8 pieds) et prolonger le convoyeur de 2 m (6,6 pieds).