
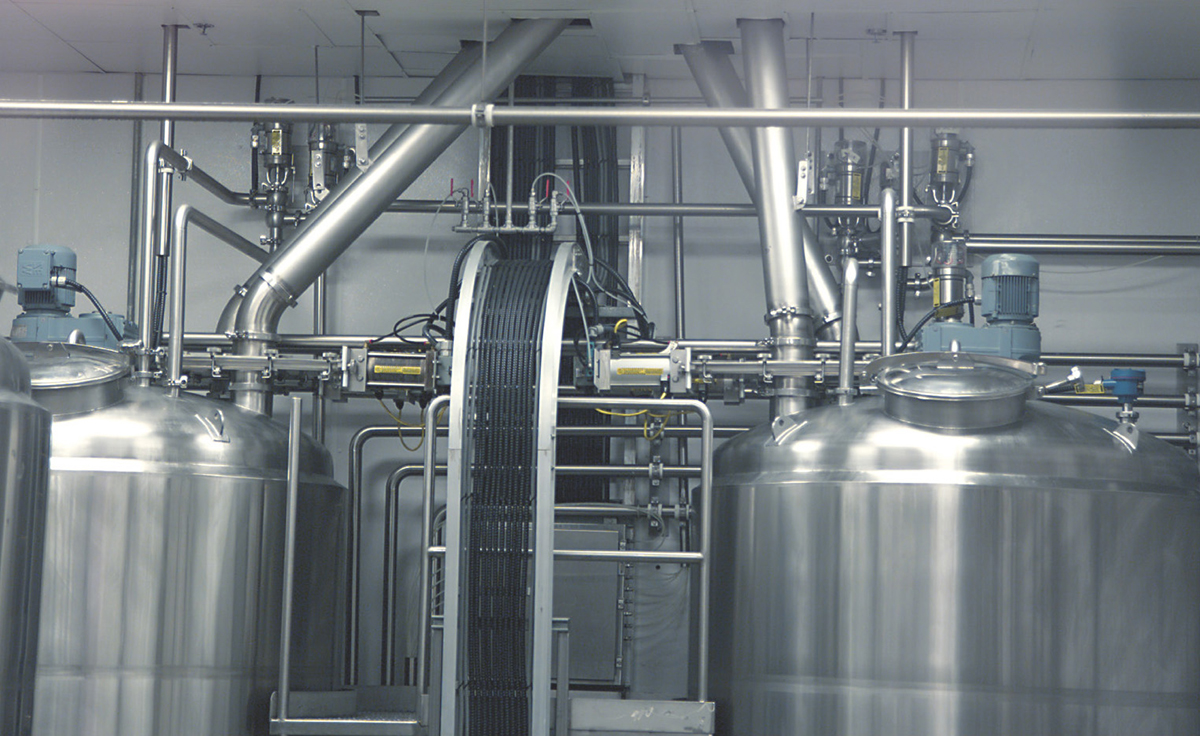
LETHBRIDGE, ALBERTA — In einem neuen hygienischen Prozessraum bei Canbra Foods, Inc. werden manuelle Arbeitsschritte durch eine automatisierte Milchaufbereitung für die Margarineherstellung ersetzt. Automatisierte Steuerungen verbessern die Qualität, da die Vorgesetzten den Prozess überwachen, Trends erkennen und Prozessabweichungen schnell lokalisieren können. Die Sicherheit der Mitarbeiter wird verbessert, während gleichzeitig ihr Verantwortungsbereich erweitert wird. Das Unternehmen spart jährlich 45.000 kanadische Dollar ein, indem es Zutaten in Großsäcken anstelle von 15- und 20-kg-Säcken (33 und 44 lb) einkauft.
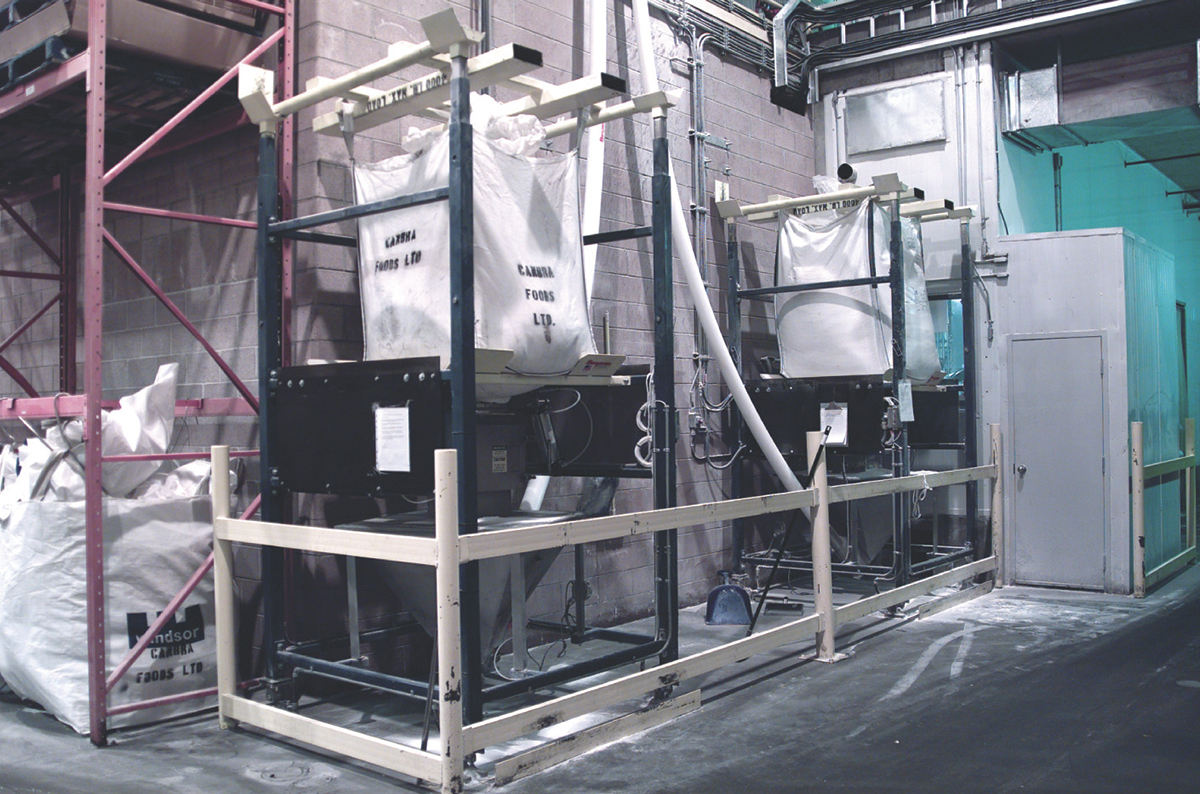
Ein Befehl des Bedieners an einem zentralen PC löst die Zugabe einer vorab festgelegten Menge an Salz und Molkepulver aus 1.000-kg-Big-Bags (2.200 lb) über zwei Big-Bag-Entleerer und zwei Flexible Spiralförderer in einen von zwei Mischbehältern im Raum aus. Die Rührwerke in den Behältern schalten sich automatisch ein und aus. Pumpen fördern die exakte Wassermenge zu, während andere Pumpen die exakte Menge an aufbereiteter Milch durch einen Wärmebehandlungsprozess in einen Fertigmilchtank befördern. Die Zutaten bleiben vom Big-Bag bis zum Mischbehälter vollständig geschlossen, wodurch eine Verunreinigung ausgeschlossen ist.
Automatische Dosierung von Salz und Molkepulver
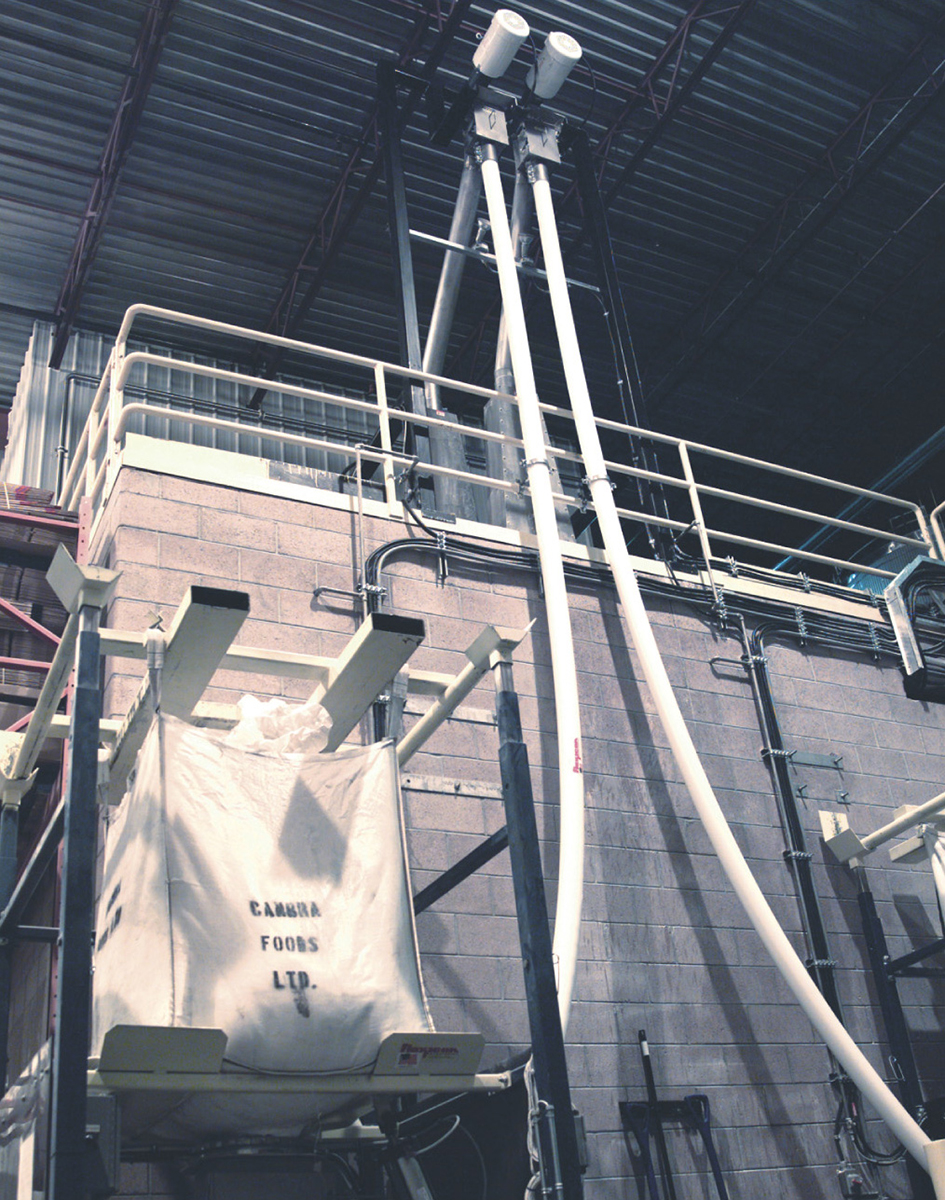
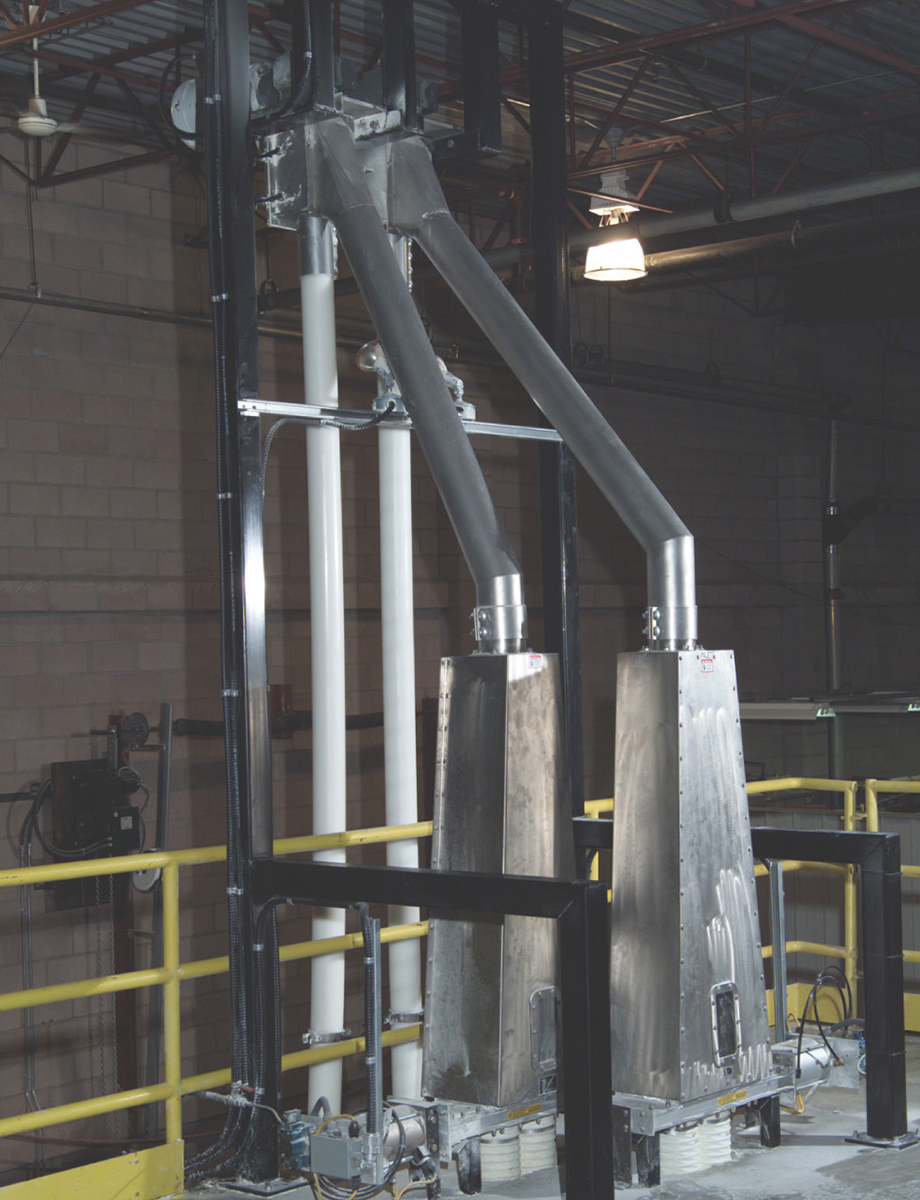
Entscheidend für die Dosierung von Salz und Molkepulver ist ein automatisierter Prozess, der gemeinsam von Canbra Foods und der Flexicon Corporation entwickelt wurde. Außerhalb des Raums entleert jede der beiden 15 ft (4,5 m) hohen Big-Bag-Entleerungsvorrichtungen unter Gewichtsverlustregelung Molkepulver oder Salz in zwei Edelstahltrichter mit einem Fassungsvermögen von jeweils 8 cu ft (0,22 cu m). Von jedem Trichter befördert ein 30 ft (9 m) langer flexibler Schneckenförderer die Zutat auf eine Höhe, die für die Schwerkraftzuführung durch zwei 5 ft (1,5 m) hohe Y-Weichen ausreichend ist. Im Inneren des Raums teilt sich jede Weiche in zwei 8 ft (2,4 m) lange Edelstahlrutschen auf, die jeweils einen der beiden 10,5 ft (3,15 m) hohen Mischbehälter beschicken.
Die Entleerungsvorrichtungen für Schüttgutsäcke unterdrücken Staub mithilfe eines Iris-Durchflussregelventils mit einem Durchmesser von 12 in. (31 cm) und einer flexiblen, undurchlässigen Membran, die es dem Bediener ermöglicht, den verschlossenen Auslauf des Schüttgutsacks in das Auslaufzugangsfach zu ziehen und das Ventil um den Auslauf herum zu schließen. Anschließend wird der Auslauf gelöst, die Zugangsklappe des Fachs geschlossen und das gekerbte Ventil langsam geöffnet, wodurch die Geschwindigkeit, mit der das Pulver in den Trichter austritt, geregelt wird, um ein Entweichen von Staub zu verhindern.
Pneumatisch betätigteFLOW-FLEXER®-Platten am Boden des Beutels fördern den Materialfluss, indem sie die unteren Seitenwände des Beutels in voreingestellten Intervallen massieren. Während sich der Beutel entleert, vergrößert sich der Hub der Platten, wodurch die Seitenwände in eine „V“-Form angehoben werden und so eine vollständige Produktentleerung gefördert wird. Ein pneumatischer Turbinenvibrator im Trichter fördert den Materialfluss in den Einlaufadapter des flexiblen Schneckenförderers.
Arbeitet mit dem Anlagensteuerungssystem zusammen
Während ein Sack entleert wird, senden Wägezellen, die den gesamten Rahmen und den Sack tragen, Signale über den Gewichtsverlust an eine Steuerung, die den flexiblen Schneckenförderer abschaltet, sobald das eingestellte Chargengewicht entleert ist. Die Steuerung tauscht Informationen mit dem SCADA-System der Anlage auf einem zentralen PC aus, der wiederum mit der SPS kommuniziert, die die Rührwerke und Pumpen im Raum steuert, sowie mit 13 weiteren SPSen in der Anlage. Am zentralen PC gibt ein Bediener über die RSBatch-Software Befehle für die Milchaufbereitung gemäß dem ISA S88-Batch-Standard ein. Die Software erfasst Daten zur Nachverfolgung jeder Charge, zur Erstellung von Chargenprotokollen sowie zur Erkennung von Trends und Abweichungen.
Erfüllt die Hygienestandards
Die produktberührenden Oberflächen der flexiblen Schneckenförderer sind nach hygienischen Standards konstruiert und verarbeitet. Bei jedem Förderer wird das Material durch ein Außenrohr befördert, das eine robuste, flexible Edelstahlschnecke umschließt – das einzige bewegliche Teil, das mit dem Material in Berührung kommt. Der Förderer weist keine Risse oder Spalten auf, in denen sich Partikel festsetzen oder die eine gründliche Reinigung verhindern könnten. Zur Reinigung entfernt der Bediener die Reinigungsverschlusskappe und kehrt die Drehrichtung der Schnecke um, um eventuelle Materialrückstände zu entfernen.
Eine Spirale aus flachem Edelstahldraht, die eine stärkere Richtungskraft ausübt als Spiralen aus Runddraht, fördert das feine (Partikelgröße 200 Mesh), halbfrei fließende Molkenpulver. Eine Rundschnecke aus Edelstahl transportiert das Salz mit einer Partikelgröße von 40 Mesh. Beide Zutaten sind hygroskopisch.
Ersetzt den manuellen Betrieb
Das automatisierte Dosiersystem ersetzt das manuelle Einfüllen von 15- und 20-kg-Säcken (33 und 44 lb) mit den Zutaten in einen Vormischer in einem offenen Produktionsbereich. Die Anlage musste täglich 100 leere Säcke entsorgen. Es kam unvermeidlich zu Verschüttungen, und der Vormischer erhielt gelegentlich ungenaue Mengen an Zutaten. Außerdem bestand Verletzungsgefahr beim Heben der Säcke. Zu den manuellen Arbeitsschritten gehörten auch das Einschalten des Mischers und der Pumpen sowie die Datenerfassung, wodurch der Prozess anfällig für menschliche Fehler war.
Zur Herstellung von Margarine wird die aufbereitete Milch mit Rapsöl, dem Hauptprodukt von Canbra Foods, vermischt. Der Ölvorbereitungsprozess, der ebenfalls über das SPS-Steuerungssystem der Anlage gesteuert wird, ist weitgehend automatisiert; Canbra Foods plant jedoch, ihn in einigen Jahren zu modernisieren und dabei ein ähnliches Dosierungssystem mit Gewichtsverlustmessung für Großsäcke zum Nass- und Trockenmischen der Zutaten einzusetzen.