
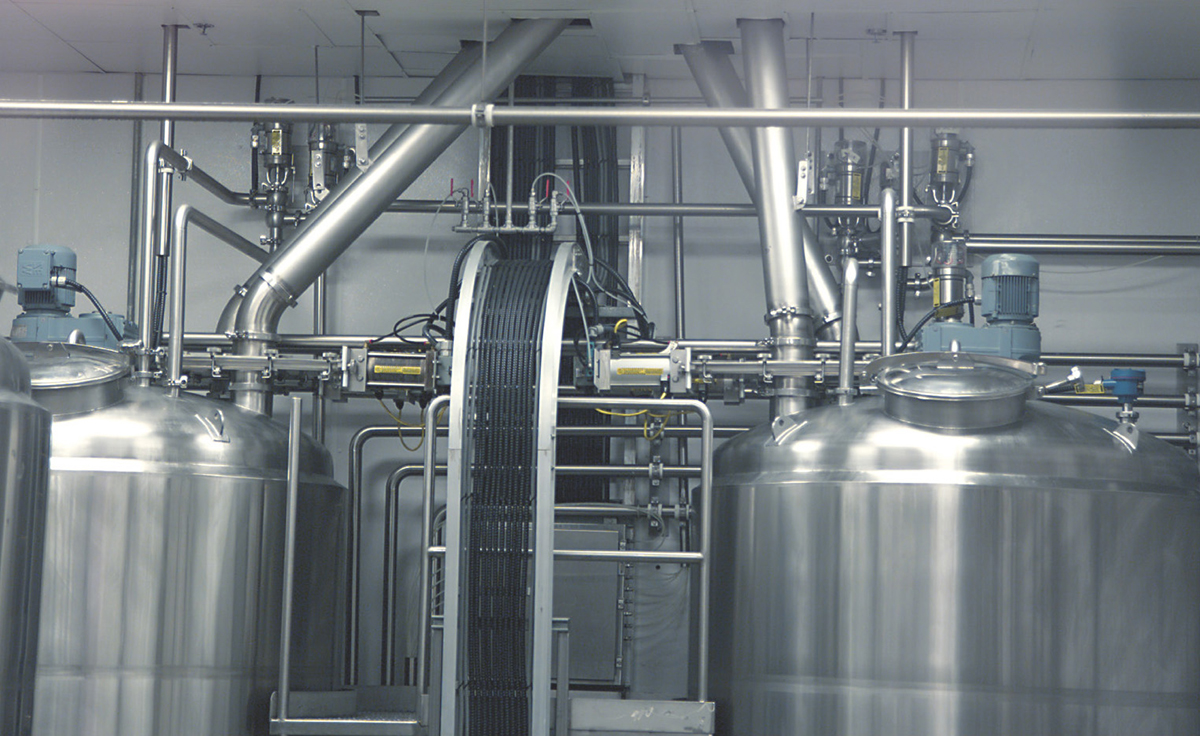
LETHBRIDGE, ALBERTA — Les opérations manuelles cèdent la place à la préparation automatisée du lait destiné au mélange de margarine dans une nouvelle salle de traitement hygiénique chez Canbra Foods, Inc. Les commandes automatisées améliorent la qualité, car les superviseurs surveillent et identifient les tendances, et repèrent rapidement les écarts par rapport au processus. La sécurité des employés est renforcée tandis que leurs responsabilités s’élargissent. L’entreprise réalise une économie de 45 000 dollars canadiens par an en achetant ses ingrédients en sacs en vrac plutôt qu’en sacs de 15 et 20 kg (33 et 44 lb).
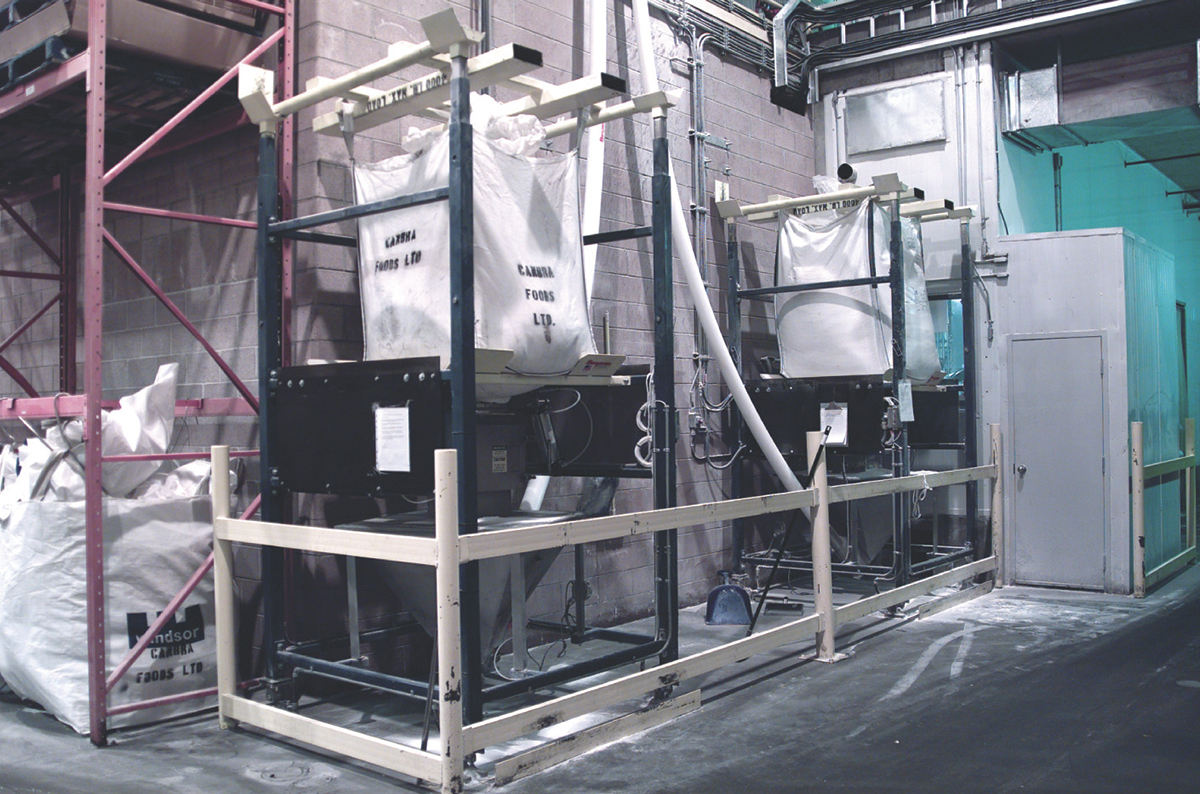
Une commande donnée par un opérateur depuis un PC central déclenche l’ajout d’une quantité prédéfinie de sel et de lactosérum en poudre provenant de sacs en vrac de 1 000 kg (2 200 lb), via deux déchargeurs de sacs en vrac et deux convoyeurs à vis flexibles, vers l’une des deux cuves de mélange situées dans la salle. Les agitateurs des cuves s’activent et s’arrêtent automatiquement. Des pompes introduisent le volume précis d’eau, tandis que d’autres pompes transfèrent le volume précis de lait préparé, après un processus de traitement thermique, vers une cuve de lait fini. Les ingrédients restent confinés depuis le sac en vrac jusqu’à la cuve de mélange, ce qui empêche toute contamination.
Dosage automatisé du sel et de la poudre de lactosérum
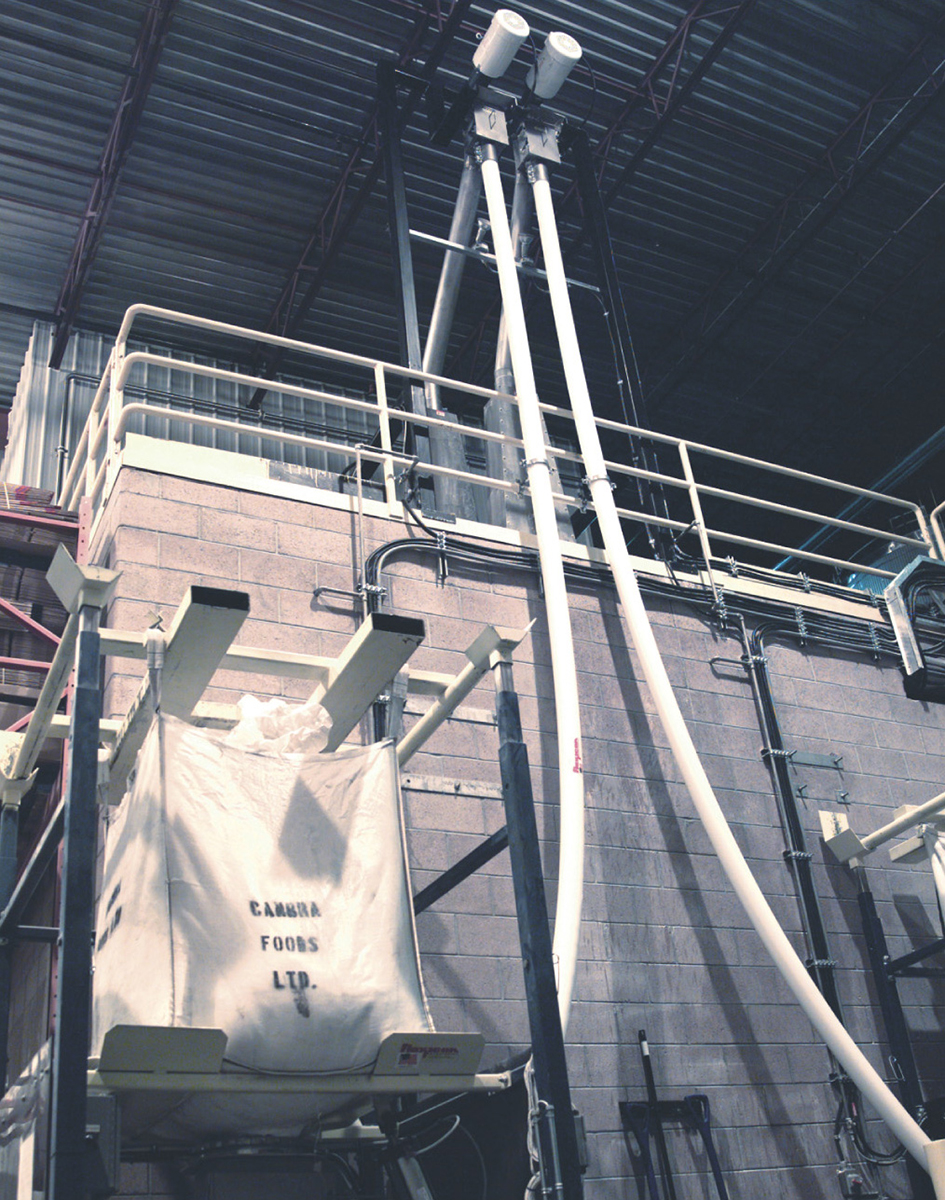
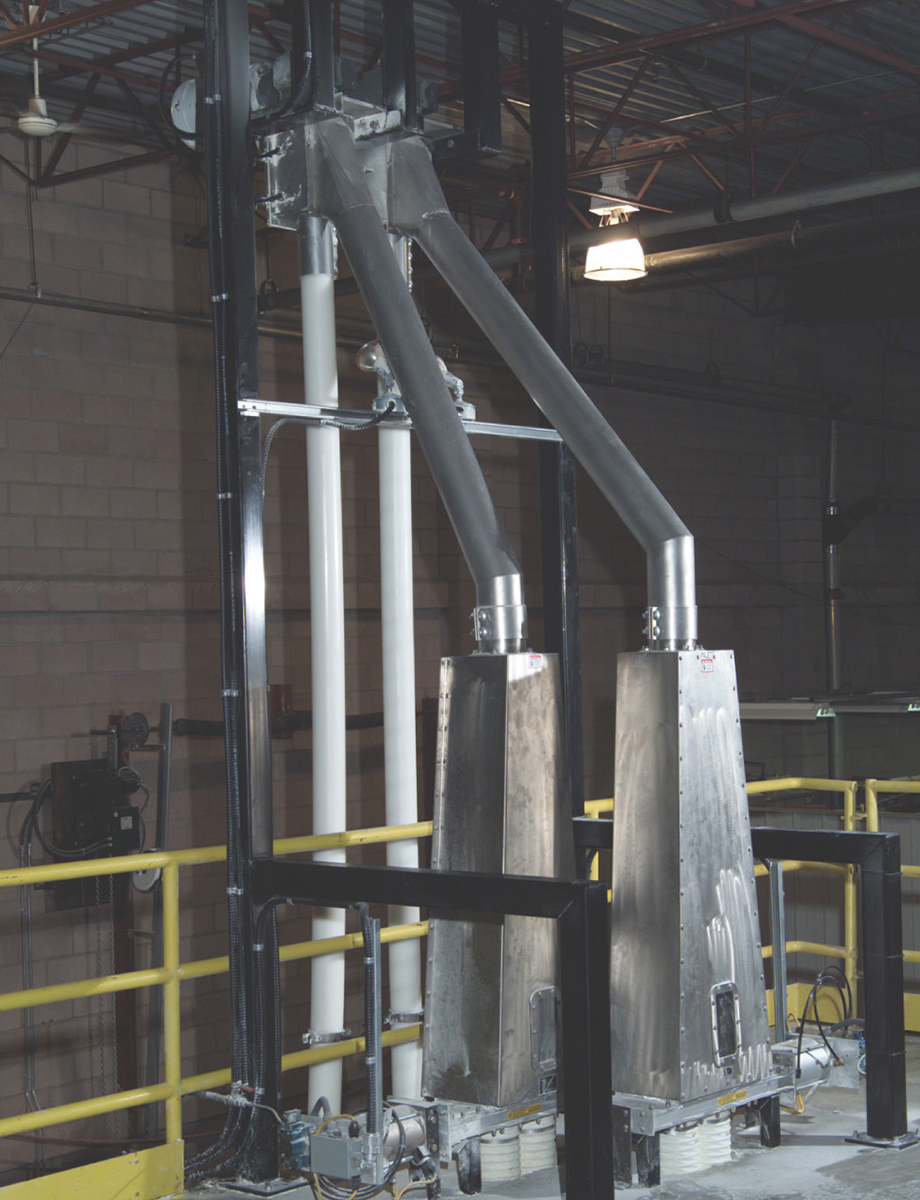
La clé du dosage du sel et de la poudre de lactosérum réside dans un processus automatisé mis au point conjointement par Canbra Foods et Flexicon Corporation. À l’extérieur de la salle, chacun des deux déchargeurs de sacs en vrac de 15 pieds (4,5 m) de hauteur, fonctionnant selon un système de contrôle par perte de poids, décharge la poudre de lactosérum ou le sel dans deux trémies en acier inoxydable d’une capacité de 8 pieds cubes (0,22 m³). À partir de chacune d’elles, un convoyeur à vis flexible de 30 pieds (9 m) de long élève l’ingrédient à une hauteur suffisante pour permettre une alimentation par gravité via deux vannes de dérivation en Y de 5 pieds (1,5 m) de haut. À l’intérieur de la salle, chaque vanne se divise en deux goulottes en acier inoxydable de 8 pieds (2,4 m) de long alimentant l’une ou l’autre des deux cuves de mélange de 10,5 pieds (3,15 m) de haut.
Les déchargeurs de sacs en vrac limitent la formation de poussière grâce à une vanne de régulation de débit à iris de 12 pouces (31 cm) de diamètre, dotée d’un diaphragme souple et imperméable qui permet à l’opérateur d’introduire le bec du sac en vrac noué dans le compartiment d’accès au bec et de fermer la vanne autour de celui-ci. Le bec est ensuite détaché, la porte d'accès au compartiment fermée, puis la vanne à encoches relâchée lentement, ce qui permet de contrôler le débit de déchargement de la poudre dans la trémie afin d'empêcher la poussière de s'échapper.
Des plaquesFLOW-FLEXER® à commande pneumatique, situées au fond du sac, favorisent l'écoulement de l'ingrédient en massant les parois latérales inférieures du sac à des intervalles prédéfinis. À mesure que le sac se vide, la course des plaques augmente, soulevant les parois latérales en formant un « V », ce qui favorise une évacuation complète du produit. Un vibrateur à turbine pneumatique situé dans la trémie favorise l'écoulement vers l'adaptateur d'admission du convoyeur à vis flexible.
Fonctionne avec le système de contrôle de l'usine
Au fur et à mesure que le sac se vide, les capteurs de pesage qui soutiennent l’ensemble du châssis et du sac transmettent des signaux de perte de poids à un contrôleur, qui arrête le convoyeur à vis flexible dès que le poids de lot défini a été déchargé. Le contrôleur échange des informations avec le système SCADA de l’usine via un PC central, qui communique également avec l’automate programmable (PLC) contrôlant les agitateurs et les pompes à l’intérieur de la salle, ainsi qu’avec 13 autres automates programmables de l’usine. Sur le PC central, un opérateur saisit les commandes relatives à la préparation du lait via le logiciel RSBatch, conformément à la norme ISA S88 relative au traitement par lots. Le logiciel collecte des données permettant de suivre chaque lot, de compiler des fiches de lot et d’identifier les tendances et les écarts.
Conforme aux normes d'hygiène
Les surfaces des convoyeurs à vis flexibles en contact avec le produit sont conçues et finies conformément aux normes sanitaires. Chaque convoyeur achemine l'ingrédient à travers un tube extérieur qui renferme une vis en acier inoxydable robuste et flexible — seule pièce mobile en contact avec le produit. Le convoyeur ne présente ni fissures ni interstices susceptibles de retenir des particules ou d'empêcher un nettoyage en profondeur. Pour le nettoyage, l'opérateur retire le bouchon de vidange et inverse le sens de rotation de la vis afin d'évacuer tout résidu de produit.
Une spirale en fil plat en acier inoxydable, qui exerce une force directionnelle supérieure à celle des spirales en fil rond, achemine la poudre de lactosérum fine (granulométrie de 200 mesh) et à écoulement semi-libre. Une vis sans fin ronde en acier inoxydable transporte le sel (granulométrie de 40 mesh). Ces deux ingrédients sont hygroscopiques.
Remplace le fonctionnement manuel
Le système de dosage automatisé remplace le déversement manuel de sacs de 15 et 20 kg (33 et 44 lb) d’ingrédients dans un prémélangeur situé dans une zone de production ouverte. L’usine devait éliminer 100 sacs vides par jour. Inévitablement, des déversements se produisaient et le prémélangeur recevait parfois des quantités imprécises d’ingrédients. Le levage des sacs présentait un risque de blessure. Les opérations manuelles comprenaient également la mise en marche du mélangeur et des pompes ainsi que l’enregistrement des données, ce qui exposait le processus à des erreurs humaines.
Pour fabriquer de la margarine, le lait préparé est mélangé à de l'huile de colza, le produit phare de Canbra Foods. La phase de préparation de l'huile, également pilotée par le système de contrôle PLC de l'usine, est en grande partie automatisée, mais Canbra Foods pourrait la moderniser d'ici quelques années en mettant en place un système de dosage par sacs en vrac à perte de poids similaire, destiné au mélange humide et sec des ingrédients.