
Der rasante Absatz der von Mother Murphy’s Laboratories hergestellten Aromapulver überstieg die Kapazität der manuellen Entleerungs- und Verpackungsanlagen des Werks. Die Mitarbeiter leisteten Überstunden in zwei Schichten, um 50-lb (22,5 kg) schwere Säcke mit Dextrose in einen Mischer mit einer Kapazität von 500 lb (225 kg) zu entleeren, sprühgetrocknete Aromagrundstoffe hinzuzufügen und die gemischten Produkte anschließend manuell in Säcke und Kartons abzufüllen.
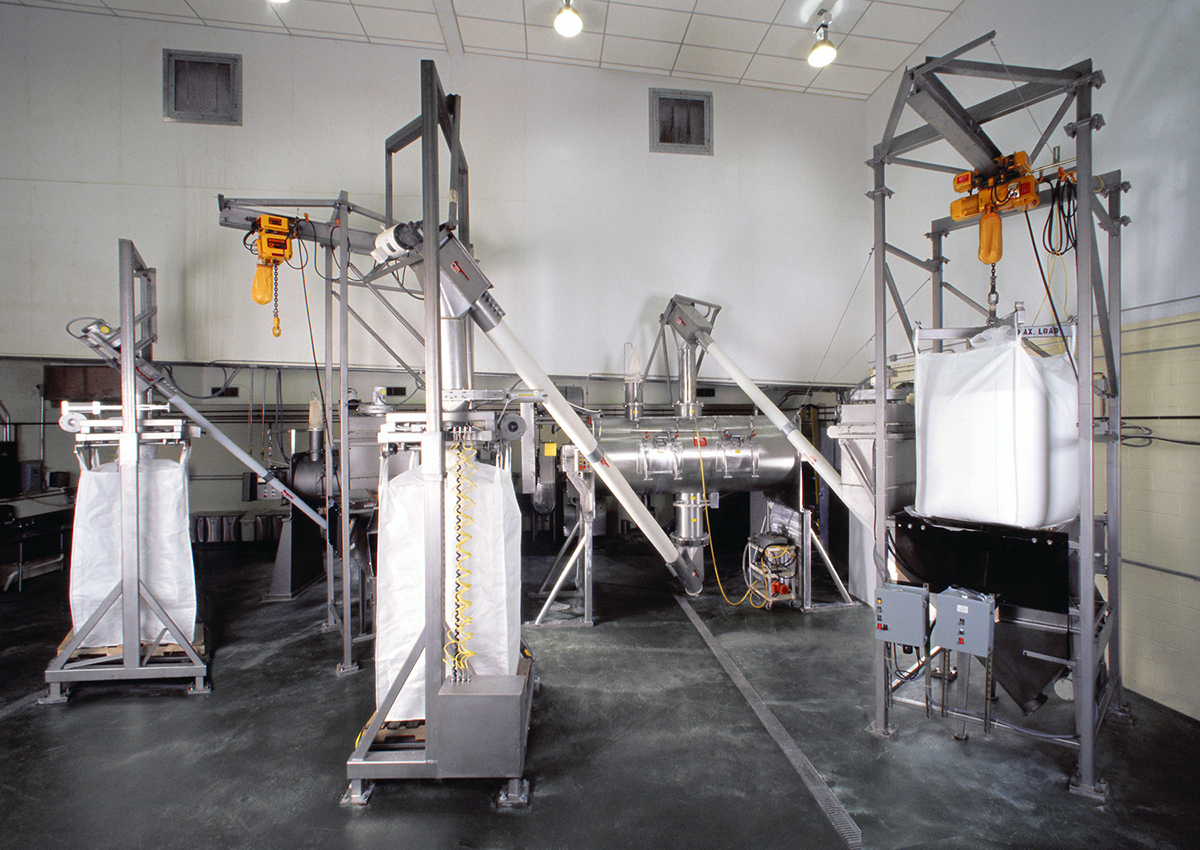
Das Unternehmen steigerte die Produktion durch zwei Schüttgutfördersysteme, bestehend aus drei Big-Bag-Entleerern, zwei Big-Bag-Befüllern und fünf flexiblen Schneckenförderern – alle von Flexicon hergestellt –, sowie einem Mischer mit einer Kapazität von 2.500 lb (1.125 kg) und einem weiteren mit einer Kapazität von 500 lb (225 kg) sowie zwei Gewichtsabfüllmaschinen.
Die Anlagen ermöglichen das gleichzeitige Mischen eines Produkts und das Verpacken eines anderen, wodurch das Werk Aufträge von 2.000 bis 20.000 lb (900 bis 9.000 kg) abwickeln kann, während Überstunden minimiert, das manuelle Entleeren und Verpacken von Säcken entfällt und der Bedarf an einer zweiten Schicht reduziert wird.
Dextrosepulver, gemischt mit sprühgetrockneten Aromastoffen
Im ersten Fördersystem befördert ein Big-Bag-Entleerer Dextrose-Granulat aus 2.000-lb (900 kg) schweren Big Bags in einen Trichter mit einem Fassungsvermögen von 8 cu ft (0,23 cu m), der gleichzeitig als Entleerungsstation dient, in die der Bediener sprühgetrocknete Aromagrundstoffe manuell aus Transportbehältern einfüllt. Ein 15 ft (5,4 m) langer, flexibler Schneckenförderer mit einem Durchmesser von 8 in (20 cm) befördert die Dextrose- und Aromagrundstoffpulver in einer Steigung von 45° zu dem 10 ft (3 m) hohen Mischer, der 2500 Pfund des Materials in 15 Minuten mischt. Ein weiterer 15 ft langer, flexibler Schneckenförderer mit einem Durchmesser von 8 in befördert die gemischten Pulver zur Big-Bag-Abfüllanlage, die Säcke mit einem Fassungsvermögen von 2.500 lb befüllt. Dadurch kann das Werk Big Bags mit verschiedenen Aromen für die spätere Verpackung einlagern oder die Säcke direkt zur Verpackungsstation weiterleiten.
Das zweite, kleinere Fördersystem nutzt zwei Flexible Spiralförderer, um Pulver von einem zweiten Big-Bag-Entleerer in den Mischer mit einer Kapazität von 500 lb (225 kg) und anschließend zu einer zweiten Big-Bag-Abfüllanlage zu befördern.
Der Verpackungsbereich der Anlage besteht aus einem dritten Big-Bag-Entleerer, der Säcke mit Aromapulver in einen Trichter mit einem Fassungsvermögen von 8 cu ft (0,23 cu m) entlädt. Ein 15 ft langer, flexibler Schneckenförderer mit einem Durchmesser von 6 in (15 cm) befördert das Produkt nach oben und gibt es auf ein Vibrationsförderband ab, das auf einem 10 ft (3 m) hohen Ständer positioniert ist. Das Vibrationsförderband, das mit einem 30-Mesh-Sieb ausgestattet ist, fungiert als Sieb, um übergroße Fremdkörper auszusortieren, während das Pulver durch Schwerkraft über einen Magneten und einen Weichenverteiler in zwei Verpackungsmaschinen geleitet wird. Hier werden Polyethylenbeutel in Kartons nach Gewicht befüllt – in diesem Fall 50 lb (22,5 kg) – und versiegelt, um an große Backwarenhersteller sowie Kunden aus der Lebensmittel-, Getreide- und Snackindustrie versandt zu werden.
Mother Murphy’s mischt und füllt Hunderte von trockenen Pulveraromen, was ein häufiges Abwaschen der Systemkomponenten zwischen den Produktionsläufen erforderlich macht. Zur Reinigung der flexiblen Schneckenförderer entfernt der Bediener die äußere Schneckenabdeckung und kehrt die Drehrichtung des Antriebs um, um Materialrückstände zu entfernen, bevor mit Reinigungslösung und Wasser gespült wird. Die Trichter, Mischer, der Vibrationsförderer und der Weichenverteiler werden ebenfalls mit Reinigungslösung gewaschen und mit Wasser gespült.
Das geschlossene System enthält Staub
Vom Materialeinlauf bis zum -auslauf wird Staub durch eine Vielzahl von, für die jeweilige Anlage spezifischen Maßnahmen sowie durch luftdichte Verbindungen zwischen den Anlagen zurückgehalten.
Die Big-Bag-Entleerungsvorrichtungen sind mit Iris-Durchflussregelventilen ausgestattet, die es dem Bediener ermöglichen, den Auslauf vor dem Lösen des Zugbands zu verschließen und das Ventil anschließend schrittweise zu öffnen, um die Entleerungsgeschwindigkeit des Materials aus dem Sack zu steuern und so die Menge an Luft und Staub, die aus dem Trichter in die Anlage gelangt, zu minimieren.
Der Entleerungsbereich des Schüttgutsack-Entleerers ist mit einer Haube und einem Staubabscheider ausgestattet, der den in der Luft schwebenden Staub aus dem Arbeitsbereich des Bedieners auf Patronenfilter absaugt, die in zeitgesteuerten Zyklen durch Umkehrimpuls-/Strahldüsen gereinigt werden, wodurch sich der angesammelte Staub in den Trichter ablagert.
Übergangsadapter an den Trichterauslässen sorgen für staubdichte Verbindungen zu den flexiblen Schneckenförderern, die vollständig gekapselt sind und einen staubfreien Betrieb gewährleisten.
Schließlich verfügt die Big-Bag-Befüllanlage über eine aufblasbare Gummimanschette, die eine staubdichte Abdichtung zwischen dem Befüllauslass und dem Inneren des Sackauslaufs bildet. Der Vibrationsförderer und die Verpackungsmaschinen sind ebenfalls gekapselt und werden mit einem Staubabscheider und einem Patronenfilter ausgestattet.
Förderung des Pulverflusses
Um den Materialfluss aus den Schüttgutsack-Entleerern zu fördern, heben und senken pneumatisch betätigteFLOW-FLEXER®-Sackaktivatoren die gegenüberliegenden unteren Kanten des Sacks in voreingestellten Intervallen. Während sich der Sack entleert, vergrößert sich der Hub der Platten, wodurch der Sackboden zu einer steilen „V“-Form angehoben wird, was die vollständige Entleerung des Produkts fördert.
Beide Trichter sind mit einem pneumatischen Turbinenvibrator und einem mechanischen Rührwerk ausgestattet, um den Materialfluss in den Einfülladapter des flexiblen Schneckenförderers zu fördern, dessen einziges bewegliches Teil, das mit dem Material in Kontakt kommt, eine robuste, zentrierfreie Schnecke ist. Der Förderer ist in der Lage, sowohl frei fließende als auch nicht frei fließende Materialien zu befördern, die vom Unternehmen verarbeitet werden, einschließlich solcher, die zur Verklumpung, Verkrustung, Festfressen, Verschmieren oder Verstopfen neigen, ohne dass es zu einer Trennung der gemischten Produkte kommt, die zur Abfüllanlage befördert werden.
Mother Murphy’s bietet eine umfangreiche Auswahl an maßgeschneiderten Aromen und Extrakten für die Lebensmittel-, Getränke-, Backwaren-, Getreideflocken- und andere Branchen.
Das Unternehmen erwarb das System über Material Dynamics, Inc., Marietta, GA, und dessen Vertreter Warren Griffin.
Neben Big-Bag-Entleerern und flexiblen Schneckenförderern stellt Flexicon pneumatische Förderer, Big-Bag-Befüller, manuelle Entleerstationen, Fasskipper, Wiege-, Dosier- und Mischsysteme sowie anlageweite Schüttgutfördersysteme mit automatischer Steuerung her.