
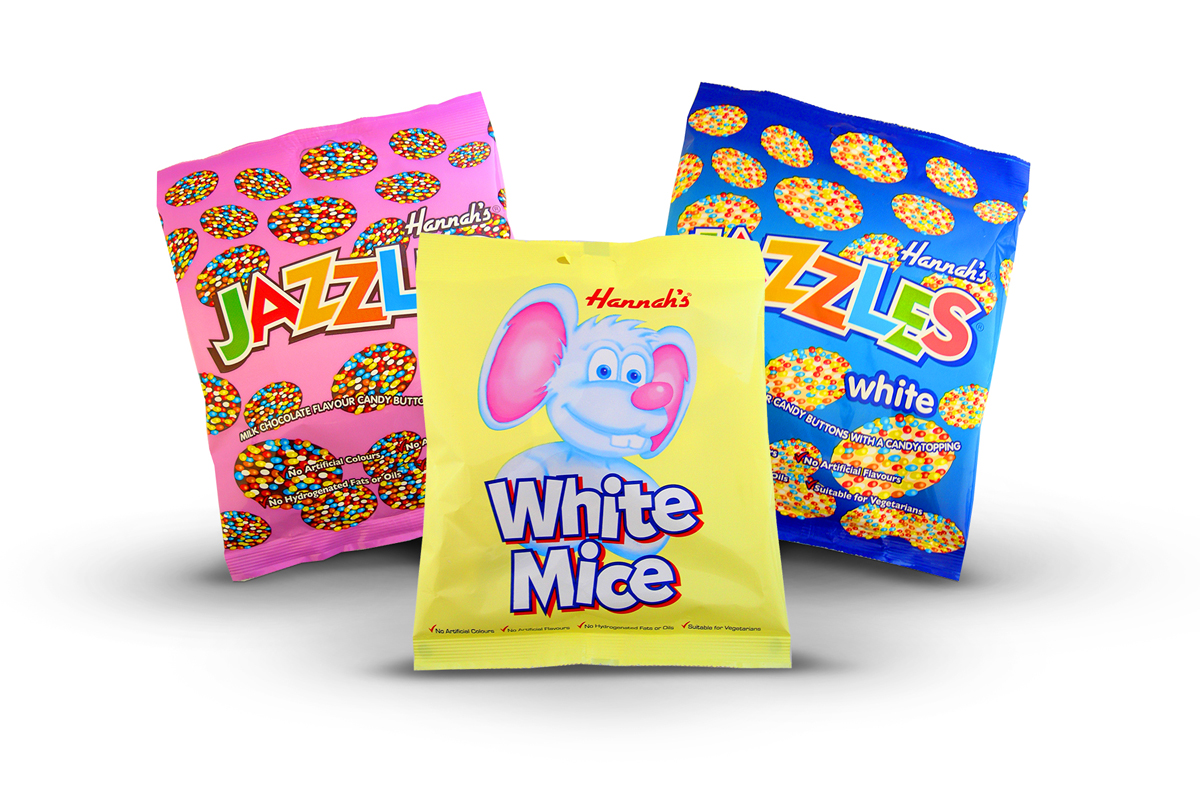
JOHNSTONE, SCHOTTLAND — Der 1962 gegründete schottische Süßwarenhersteller Hannah’s Sweets produziert eine Vielzahl von Süßigkeiten, darunter die bekannten „Jazzies“ und „Snowies“ – Schokoladenscheiben, die mit bunten Zuckerstückchen überzogen sind.
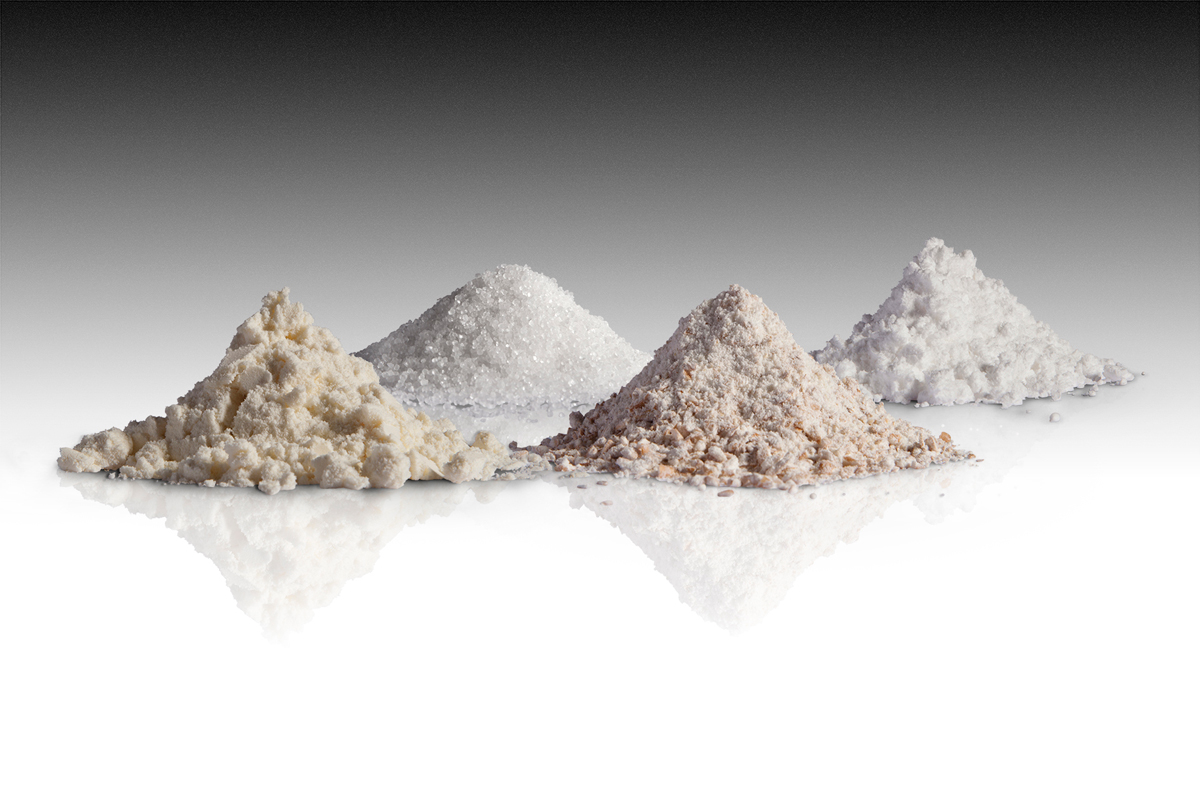
Jede Woche verarbeitet das Unternehmen 50 bis 60 Tonnen (55 bis 66 Tonnen) Zucker, Milchpulver, Molkenpulver, Weizenmehl und andere Trockenzutaten, die in 25-kg-Säcken (55 lb) angeliefert werden. Dies entspricht etwa 300 Säcken pro Tag, die mit einer Geschwindigkeit von 1.675 kg/Stunde (3.350 lb/Stunde) entleert werden.
Um die manuelle Handhabung von Säcken und Staub zu reduzieren und zu verhindern, dass Paletten in den hygienischen Mischraum gelangen, installierte das Unternehmen eine Flexicon-Sackentleerungsstation und ein pneumatisches Fördersystem, das mit einer extern beschafften Rollenbahn und einem Vakuum-Sackheber integriert ist.
Das Fördersystem musste Materialien mit Schüttdichten von 208kg/m³ (13 lb/cu ft) bei Milchpulver bis hin zu 705kg/m³ (44 lb/cu ft) bei Kristallzucker bewältigen können.
Tom Munro, Geschäftsführer von Hannah, sagt: „Flexicon bot ein schlüsselfertiges System für die Verarbeitung aller Zutaten an, während andere Anbieter nur Teile dessen liefern konnten, was wir suchten.“
Automatisierung, Sicherheit und Kapazität setzen neue Maßstäbe für das manuelle Entleeren
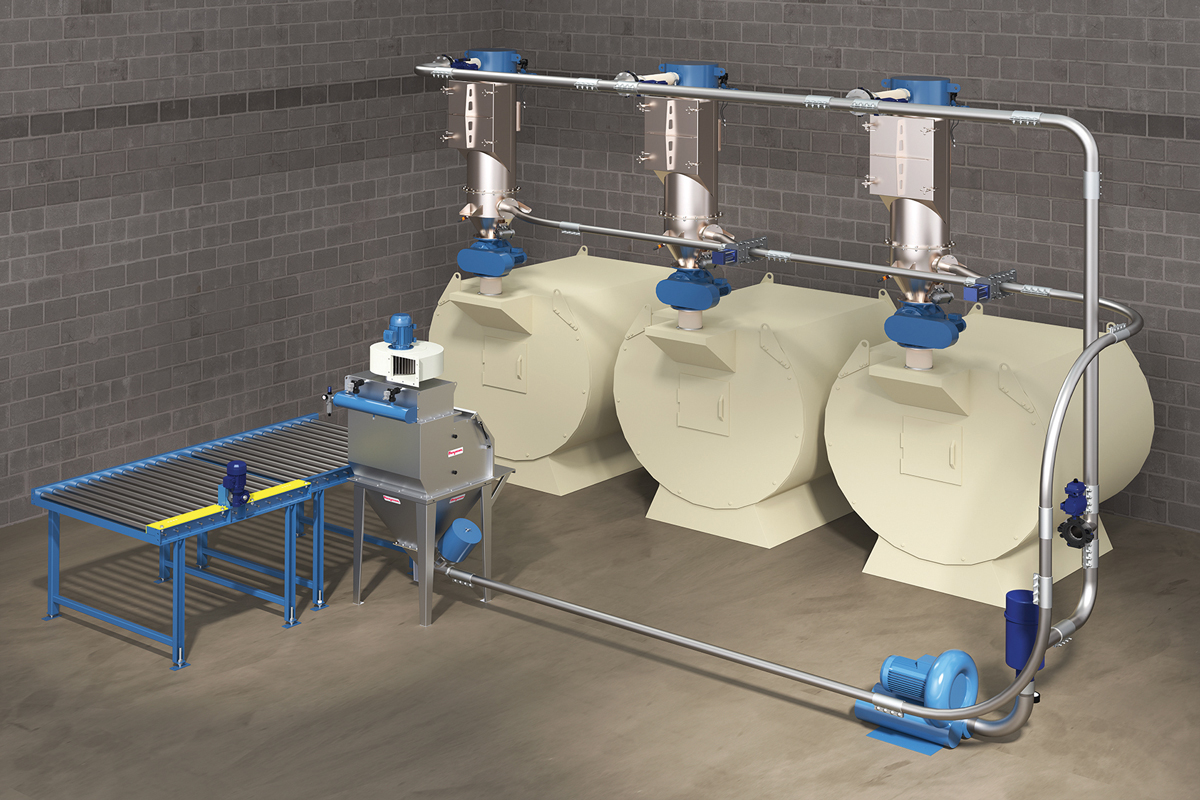
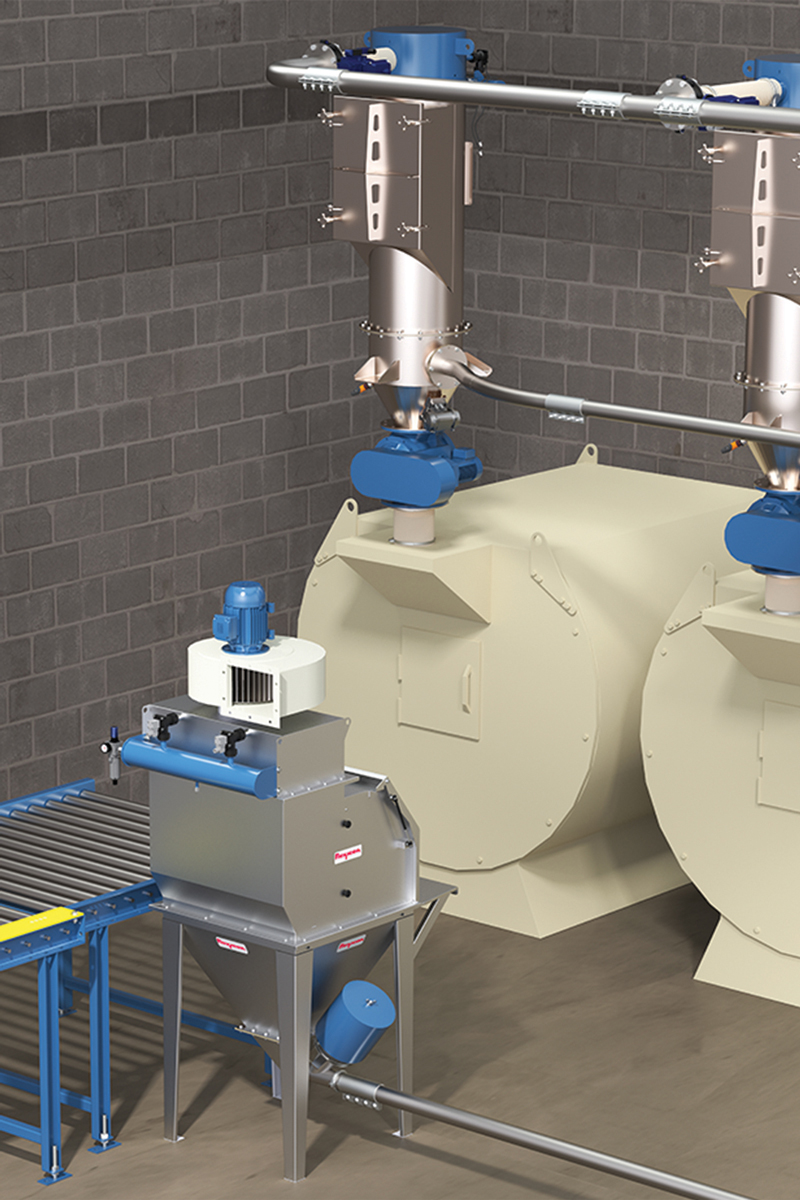
Mithilfe des Vakuumhebers befördert ein Bediener die Säcke von den Paletten auf das Rollenförderband, das sie durch eine Wand in den Mischraum transportiert, wo sich die Flexicon-Sackentleerungsstation befindet. Ausgestattet mit einem Hochgeschwindigkeits-Vakuumventilator saugt die Anlage den beim manuellen Entleerungsvorgang entstehenden Staub vom Bediener weg und leitet ihn zu zwei Patronenfiltern mit einer Gesamtfläche von 9m² (97 sq ft). Staubablagerungen an den Außenflächen der Filter werden in einem zeitgesteuerten Zyklus durch abwechselnde Luftstöße aus Düsen im Inneren jedes Filters abgelöst, wodurch die Staubabscheideleistung aufrechterhalten wird. Der abgelöste Staub fällt in den Trichter der Anlage mit einem Fassungsvermögen von 140 l (5 cu ft), wodurch Abfall vermieden wird.
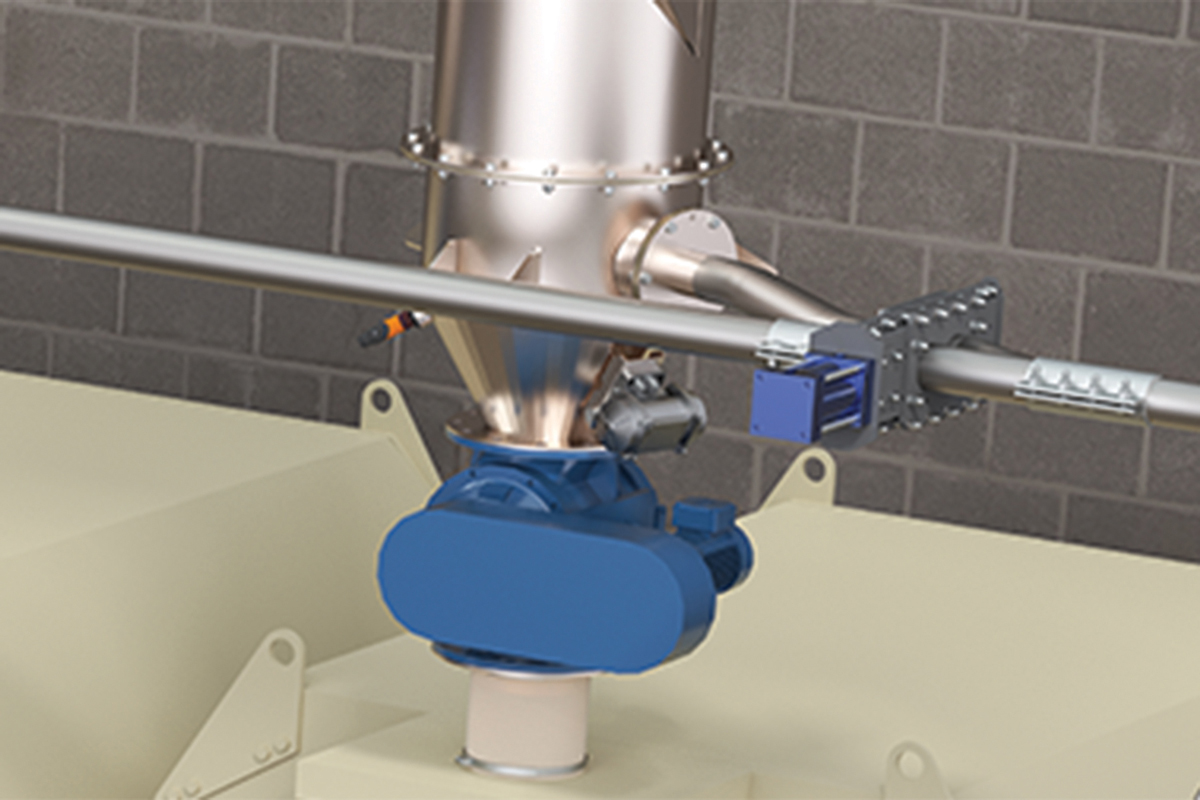
Das Material wird anschließend über einen unterhalb des Trichterbodens angebrachten Aufnahmeadapter in das ebenfalls von Flexicon stammende pneumatische FördersystemPNEUMATI-CON® geleitet. Angetrieben von einem 7,5-kW-Gebläse (10 HP) befördert es die Zutaten durch eine 12 m (39,4 ft) lange Leitung mit einem Durchmesser von 75 mm (3 in.) und drei pneumatisch betätigten Umschaltventilen, die nacheinander drei Filterbehälter mit einem Durchmesser von 450 mm (18 in.) beschicken, von denen jeder einen separaten Mischbehälter versorgt. Nach der Trennung vom Luftstrom wird das Material über das Drehventil des Filterbehälters dosiert in einen 28 l (7,4 gal) großen Ausgleichstrichter geleitet, der in einen Mischbehälter entleert wird, in dem die trockenen Zutaten mit pflanzlichen Fetten vermischt werden. Die so entstandene flüssige Schokoladenmasse wird mithilfe automatischer Formanlagen in verschiedene Formen gebracht.
Das System wird von einer SPS gesteuert, die die einzelnen Umschaltventile öffnet und schließt, die einzelnen Drehschleusen entsprechend den Signalen der Füllstandssensoren der einzelnen Trichter startet und stoppt sowie das Gebläse des Fördersystems abschaltet, sobald ein Signal vom Füllstandssensor der Sackentleerungsstation empfangen wird. Die Mischbehälter werden bis zu einem Gesamtchargengewicht von 2 bis 3 Tonnen (2,2 bis 3,3 Tonnen) flüssiger Schokolade befüllt.
Die Systementleerung reduziert Abfall und Reinigungszeit
Das geschlossene System verhindert eine Verunreinigung des Produkts und der Anlagenumgebung, während das pneumatische Gebläse die Förderleitung entlüftet. Dadurch entfällt die Notwendigkeit, das System bei Materialwechseln zu spülen, und es wird sichergestellt, dass alle Chargenzutaten in die Mischbehälter gelangen, wodurch Verschwendung vermieden wird.
„Wir verfolgen zwar den Grundsatz ‚Clean-as-you-go‘, doch das neue Liefersystem erfordert lediglich, dass die Bediener die Geräte täglich abwischen“, sagt Munro.
Seit der Installation hat sich das System als äußerst zuverlässig erwiesen und liefert eine konstante Leistung. „Die Anlagen sind nun seit einem Jahr in Betrieb, und wir mussten noch keine Wartungsarbeiten durchführen“, fügt Munro hinzu.
Hannahs Süßigkeiten
+44 1505 321131
Johnstone, Renfrewshire, Schottland PA5 8AB
tom@hannahssweets.co.uk