

Die chemischen Eigenschaften der Isotope erfordern die Integration von mechanischen und pneumatischen Förderanlagen, um eine genaue Dosierung zu gewährleisten
QUAPAW, OK — Zur Herstellung hochreiner chemischer und isotopischer Produkte hat EaglePicher Technologies ein neues Verfahren entwickelt, bei dem fünf Schüttgüter gefördert, mit hoher Genauigkeit gewogen und zu einem Mischsystem befördert werden.
Die Ingenieure von EaglePicher kannten zwar die Chargenrezeptur und das Endergebnis, hatten jedoch keine Vorlieben hinsichtlich einer bestimmten Fördertechnik oder Anlagenkonstruktion. Nach Gesprächen mit verschiedenen Anlagenherstellern und einem Ausschreibungsverfahren entschied sich EaglePicher schließlich für eine einzigartige Konstruktion der Flexicon Corporation, die Flexible Spiralförderer und eine Wiege- und Dosieranlage kombinierte, um die hohen Messanforderungen zu Beginn des Prozesses zu erfüllen, während im weiteren Verlauf ein vakuumgestütztes pneumatisches Fördersystem 100 Prozent der abgewogenen Zutaten zur Endmischung transportierte.
Fünf Zutaten, zwei Zubereitungsarten
Das firmeneigene Verfahren von EaglePicher umfasst das Mischen von fünf getrockneten Produkten – vier davon werden in Großsäcken und eines in 50-lb-Säcken (23 kg) geliefert – sowie Wasser. Bei den Zutaten handelt es sich um feine Pulver, die relativ gut fließfähig, trocken und staubig sind. Die Luftfeuchtigkeit im System muss kontrolliert werden, um zu verhindern, dass das trockene Ausgangsmaterial Feuchtigkeit aus der Umgebung aufnimmt.
Zwei der Zutaten werden direkt in einen Nassmischer gegeben, während die anderen drei Zutaten zunächst zum Mischen in einen Trockenmischer und anschließend in den Nassmischer geleitet werden. Die Gewichte der Zutaten für das Chargenrezept variieren pro Charge zwischen mindestens weniger als 20 lb (9 kg) und maximal fast 400 lb (181 kg), und der Prozess erfordert über diesen breiten Bereich der Zutatengewichte sowie für das Wasser eine Genauigkeit von +/- 1,00 % des Sollwerts.
Das Design kombiniert mechanische und pneumatische Förderung für höchste Präzision
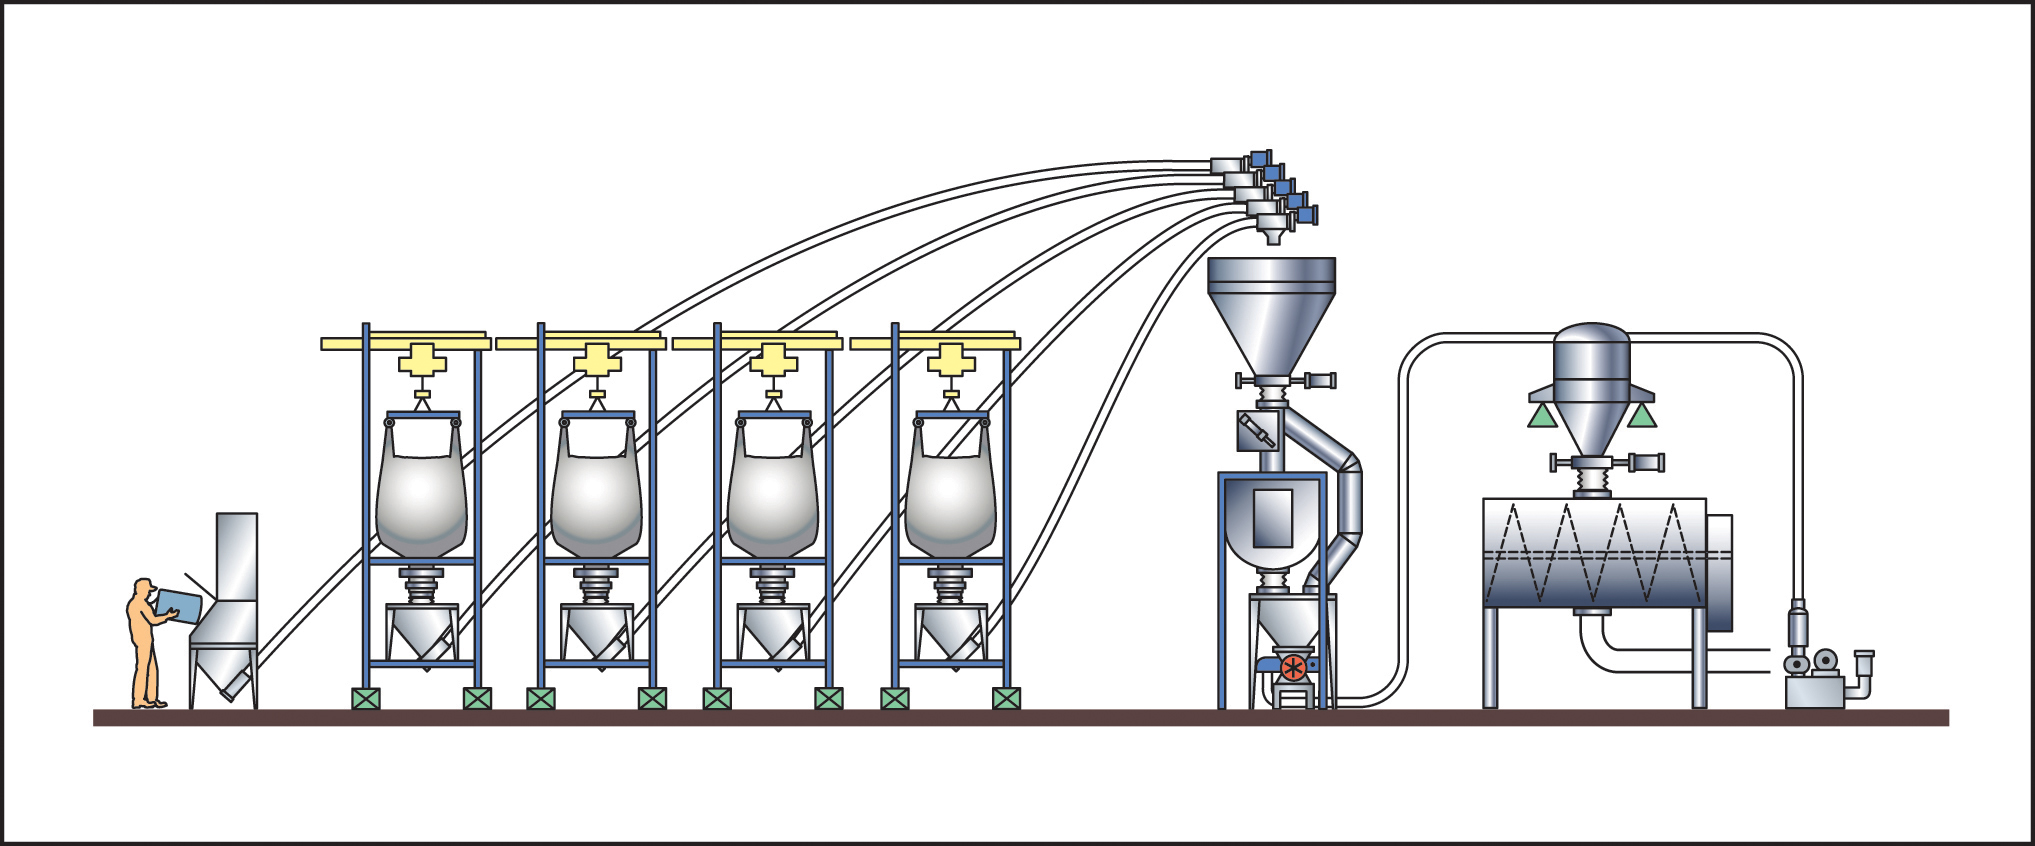
Für den Prozess waren eine Entsackungsanlage und ein Wiege- und Dosiersystem mit Pulverförderung erforderlich. Flexicon schlug eine zentrale Wiege- und Dosierstation vor, bei der Flexible Spiralförderer zum Transport der Zutaten aus den Entsackungstrichtern und pneumatische Förderer zum Transport der abgewogenen Zutaten an den jeweiligen Bestimmungsort zum Einsatz kommen. Eine schematische Gesamtdarstellung des Systems ist in Abbildung 1 zu sehen.
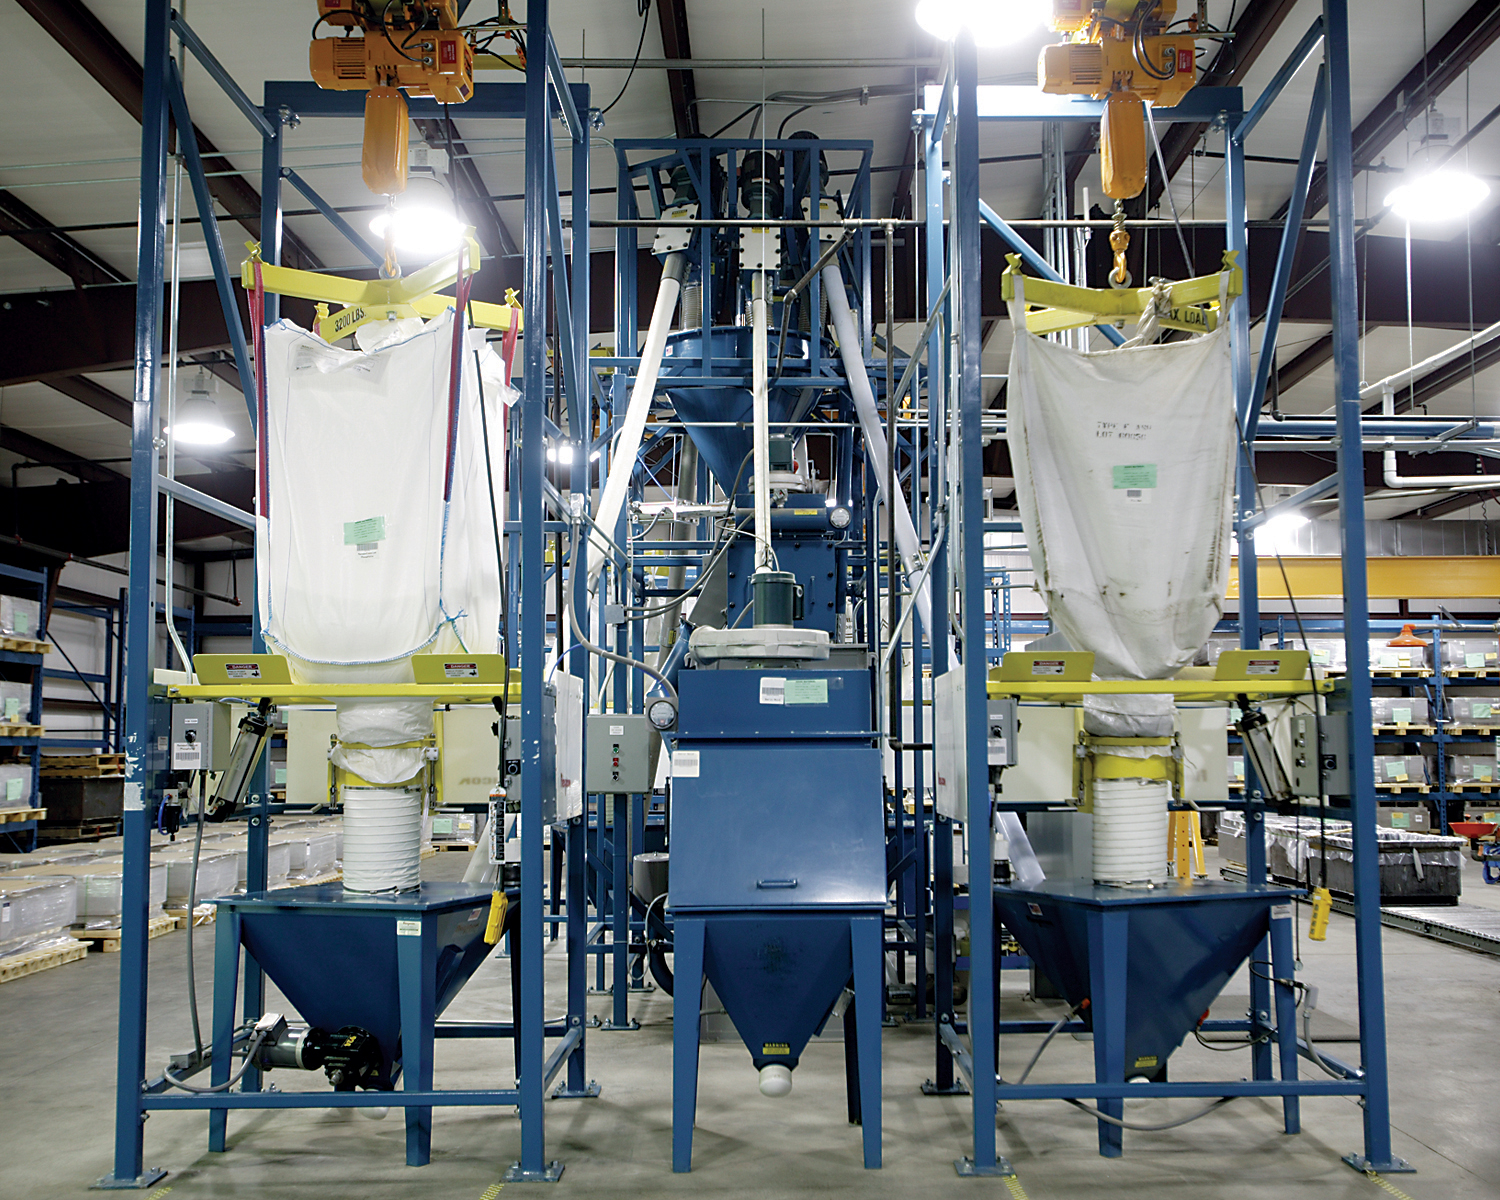
Die Entladung der Schüttgutsäcke erfolgt mithilfe von freitragenden I-Träger-Entladern, die mit elektrischen Hebezeugen und Laufkatzen ausgestattet sind, wodurch der Einsatz eines Gabelstaplers entfällt. Die Schüttgutsack-Entlader (Abbildung 2) sind Teil eines geschlossenen Systems, das Staub zurückhält und den Materialfluss sowie die vollständige Entleerung des Materials fördert.
Die fünfte, weniger wichtige Zutat wird manuell in eine Sackentleerstation mit Staubabsaugung entladen. Der Bediener schüttet jeweils mehrere Säcke in den Trichter und füllt diesen so mit einer Menge, die etwa dem Wochenbedarf entspricht.
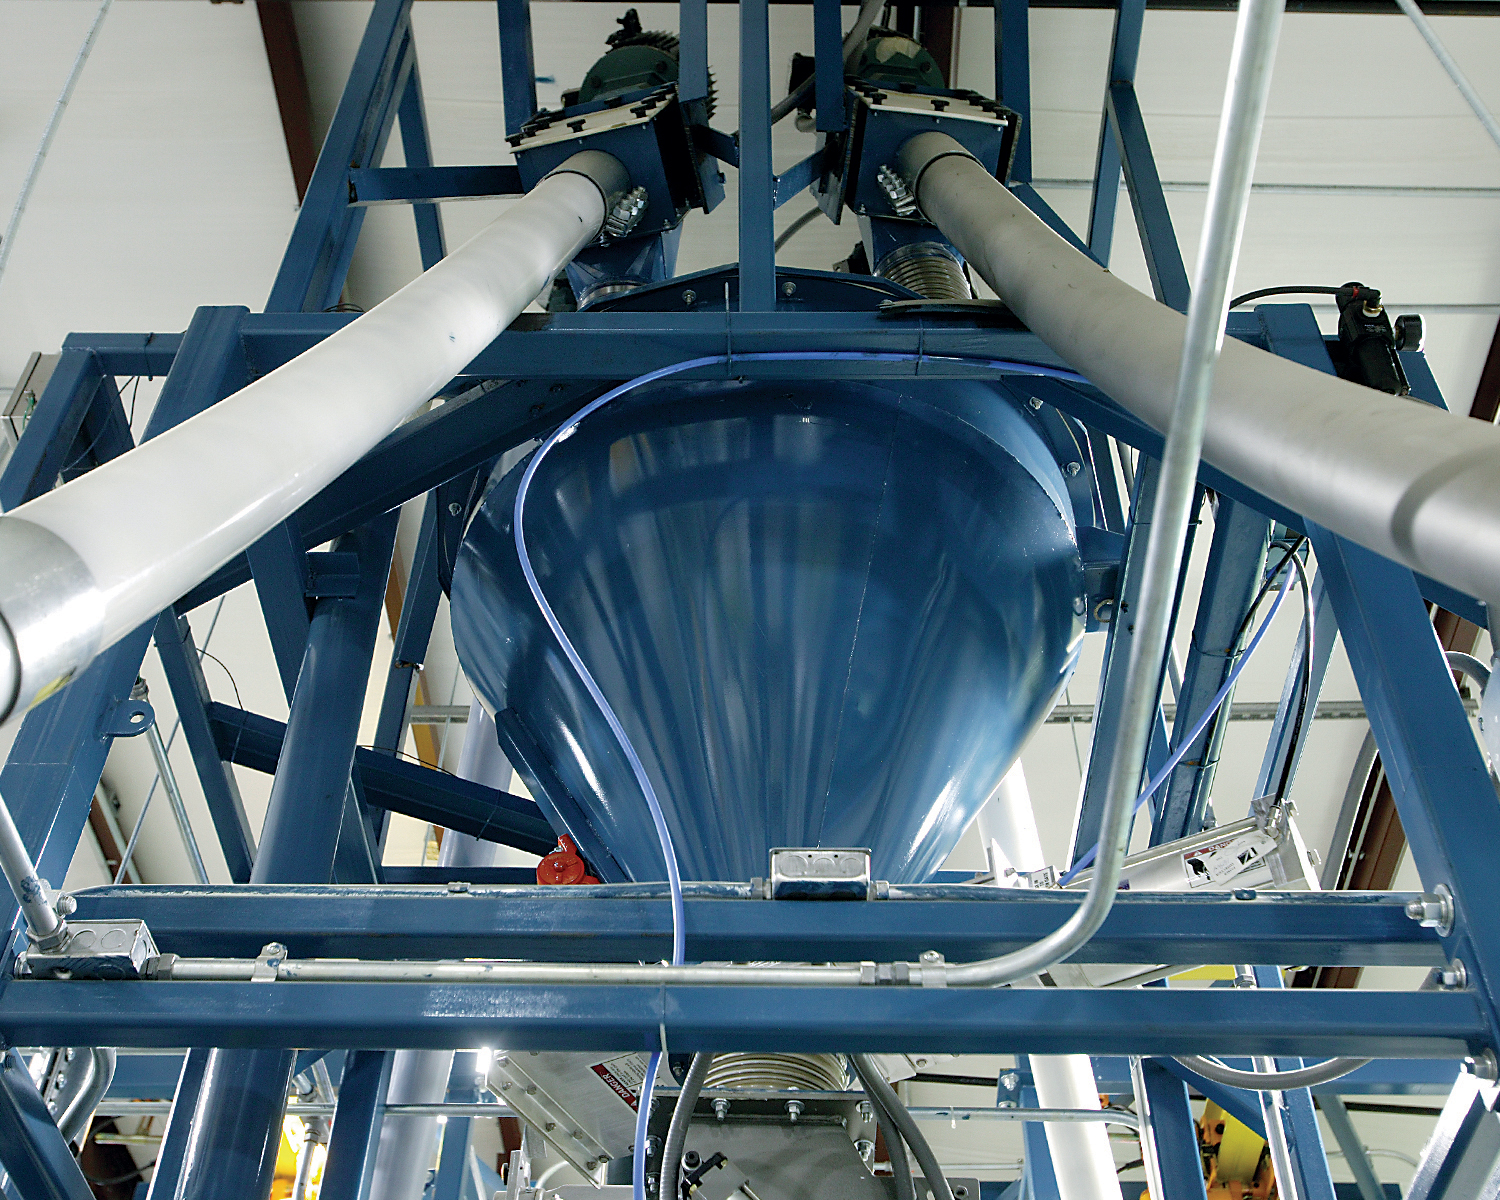
Die Zutaten werden über Flexible Spiralförderer (Abbildung 3) in die Dosieranlage befördert. Jeder der fünf Schneckenförderer ist speziell auf das jeweilige Förderpulver ausgelegt und weist je nach Schüttdichte und Fließeigenschaften des Materials unterschiedliche Abmessungen, Werkstoffe und Schneckenausführungen auf. Flexible Spiralförderer sind die ideale Wahl für diese Art von Anwendung, da jeder materialspezifische Förderer eine hohe Genauigkeit und Zuverlässigkeit bei geringem Wartungsaufwand bietet.
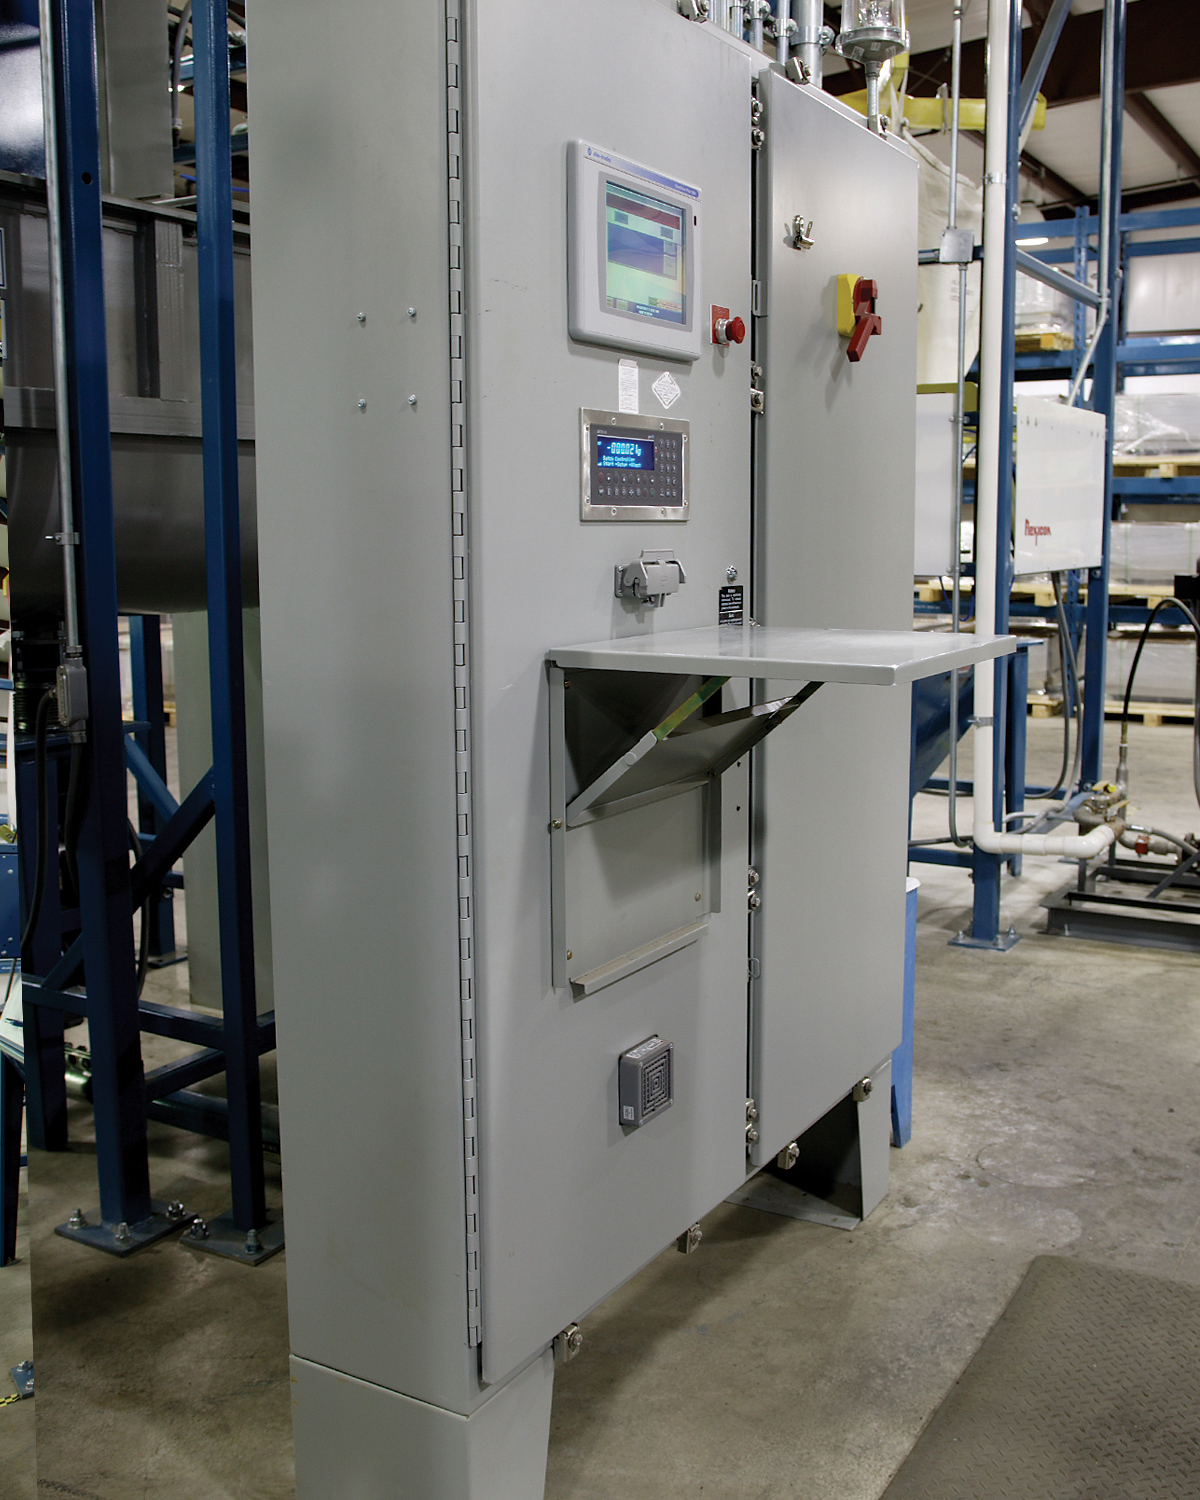
Das einheitliche Batch-System mit Gewichtszunahmemessung (Abbildung 4) dosiert die Zutaten nacheinander, während sie in den zentralen Wiegetrichter fließen. Wägezellen übertragen die Daten zur Gewichtszunahme an eine Steuerung, die die Förderbänder startet und stoppt und die Fördergeschwindigkeit auf eine Tröpfchenzufuhr verlangsamt, sobald sich das Gewicht dem Sollwert nähert, um die hohen Genauigkeitsanforderungen zu erfüllen. Ein Schieberventil am Boden des Wiegetrichters gibt die Zutat ab.
Da es zwei verschiedene Bestimmungsorte für die gewogenen Zufuhrströme gibt, leitet ein speziell konstruiertes Y-Verteilerventil jede Zutat an den richtigen Ort, entweder zum Trockenmischer oder zum Nassmischer. Die ersten beiden Zutaten umgehen den direkt unterhalb der Wiege-Dosieranlage befindlichen Trockenmischer und fallen durch ein Drehschleusventil in das pneumatische Vakuumfördersystem, das sie zum Nassmischer befördert. Dort werden sie mit Wasser vorgemischt und erhalten Zeit zum Vermischen. Die anderen drei Zutaten fallen durch das Weicheventil direkt in den Trockenmischer, wo sie 30 Minuten lang gemischt werden. Die fertige Mischung wird anschließend vom Boden des Trockenmischers durch dasselbe Drehschleuseventil in dasselbe pneumatische Fördersystem abgegeben, um in den Nassmischer befördert zu werden.
Das pneumatische Fördersystem wurde aufgrund seiner Fähigkeit ausgewählt, eine Vielzahl von Pulvern mit unterschiedlichen Eigenschaften zu fördern, und weil das System das geförderte Material vollständig ausleert. Da das pneumatische Fördersystem sowohl den zu entleerenden Behälter als auch die Förderleitung selbst vollständig entleert, wird die Kreuzkontamination in diesem Mehrkomponentensystem minimiert. Die vollständige Materialübertragung stellt zudem sicher, dass sowohl die einzelnen als auch die zusammengefassten Chargenzutaten gewichtsgenau an ihren Bestimmungsort gelangen.
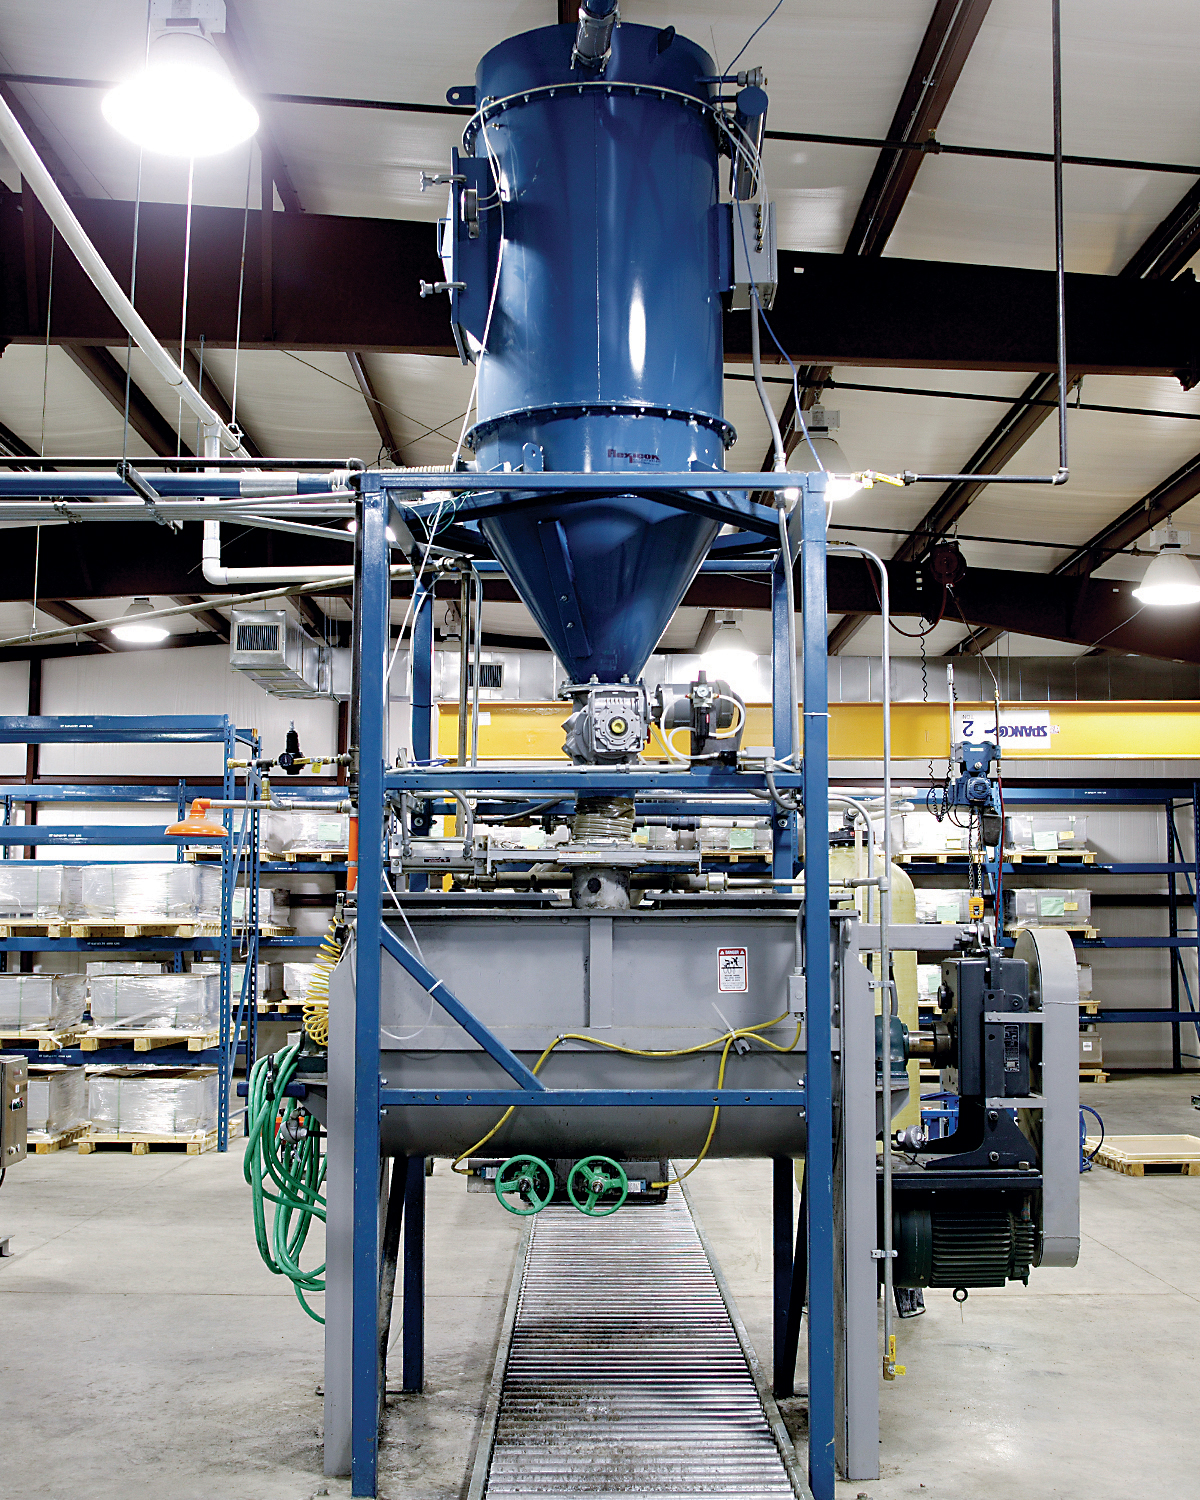
Sobald die einzelnen trockenen Zutaten den pneumatischen Förderer verlassen, werden sie in einem Filterbehälter aufgefangen, der mit einer Filterreinigung durch umgekehrte Impulsstrahltechnik ausgestattet ist, um angesammelten Staub von den Filteroberflächen zu entfernen und so eine vollständige Trennung des Materials vom Vakuumluftstrom zu gewährleisten (Abbildung 5). Der Filterbehälter verfügt über ein Wiegemodul mit Wägezelle, um die vollständige Übergabe der Charge zu bestätigen. Ein weiteres Drehschleusventil leitet das Pulver direkt in den darunter liegenden Nassmischer. Eine stromabwärts des Filterbehälters angeordnete Verdränger-Vakuumpumpe mit 20 hp (15 kW) Leistung sorgt für einen ausreichenden Luftstrom, um alle Materialien zu fördern.
Ingenieure von Flexicon waren während der Inbetriebnahme vor Ort, um das Bedienpersonal zu schulen. Laut Loren Harding, dem Betriebsleiter von EaglePicher, erfüllt das integrierte Förderkonzept alle Prozessanforderungen und verhindert eine Verunreinigung des Produkts sowie der Anlagenumgebung.
Die endgültige Entscheidung von EaglePicher für Flexicon beruhte auf mehreren wichtigen Vorteilen. Harding erklärte: „Flexicon verfügte über die nötige Erfahrung in den Bereichen Wiegen und Dosieren, um ein einzigartiges, integriertes Komplettsystem einschließlich SPS-basierter Steuerungen mit garantierter Genauigkeit zu liefern. Zudem war der Schüttgut-Entleerer von Flexicon mit seiner patentierten Schnittstelle zwischen Sack und Auslaufstutzen die beste Lösung, die wir gefunden haben, um während des Entleerungsvorgangs ein dichtes System aufrechtzuerhalten. Und schließlich – was vielleicht am wichtigsten ist – war Flexicon das einzige Unternehmen, das ein Vakuum-Pneumatiksystem in Kombination mit mechanischem Förderverkehr vorschlug, die für unsere Anforderungen vorteilhafteste Lösung.“