
SUSSEX, WI — Desde sus humildes comienzos en 1971, con una imprenta alquilada y una encuadernadora prestada en una fábrica de carpintería abandonada en Pewaukee, Wisconsin, Quad Graphics (www.qg.com) ha crecido hasta convertirse en un proveedor global de comunicaciones impresas y digitales con un volumen de negocio de 4.8 mil millones de dólares. En la actualidad, la empresa cuenta con aproximadamente 24 500 empleados que trabajan en unas 60 sedes repartidas por Norteamérica, Latinoamérica y Europa.
Una de las claves del éxito de la empresa es su apuesta por unos servicios perfectamente integrados, que abarcan desde la gestión de datos y el desarrollo creativo hasta el tratamiento de imágenes electrónicas, la producción impresa y la distribución. Esto incluye la fabricación de sus propias tintas de impresión —no solo de offset y huecograbado, sino también tintas metálicas y fluorescentes, así como tintas invisibles utilizadas como marcas de seguridad—. La empresa incluso produce tintas que brillan en la oscuridad basadas en una mezcla patentada de barniz y cristales que absorben y almacenan la luz ultravioleta (UV) y emiten una longitud de onda (color) específica en función del tipo de cristal utilizado.
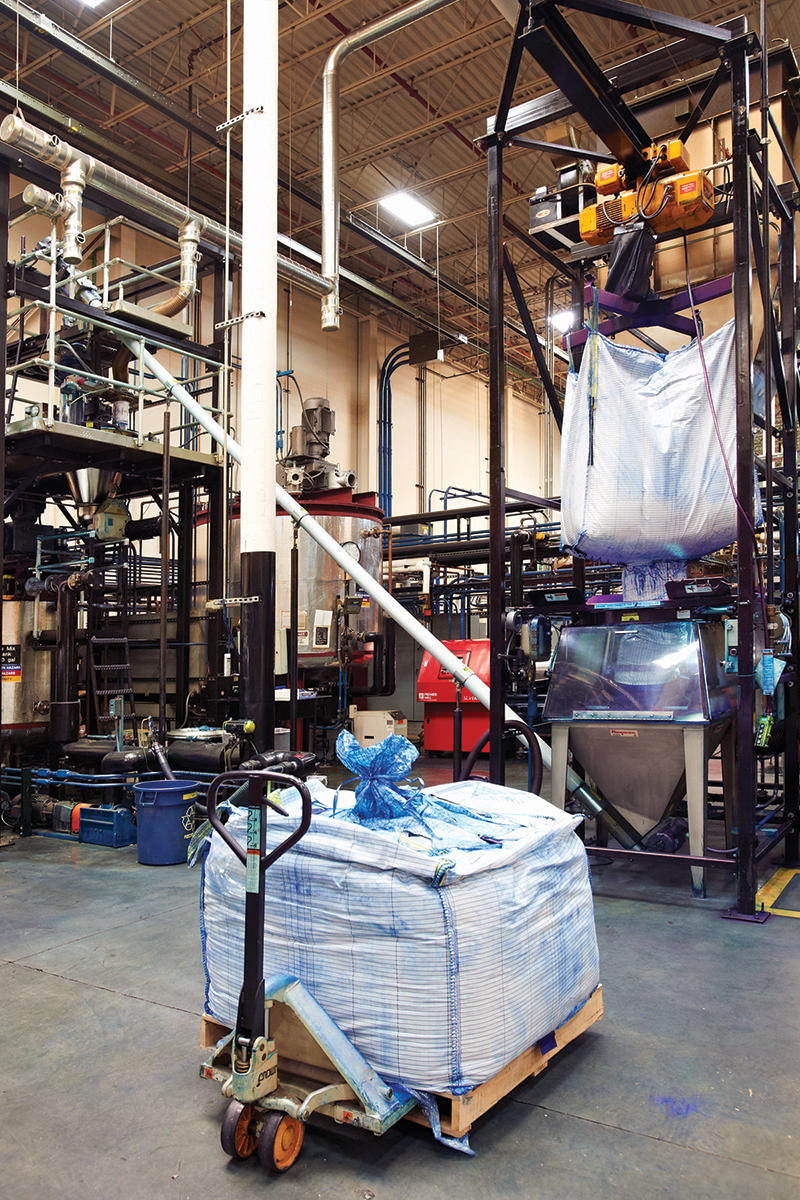
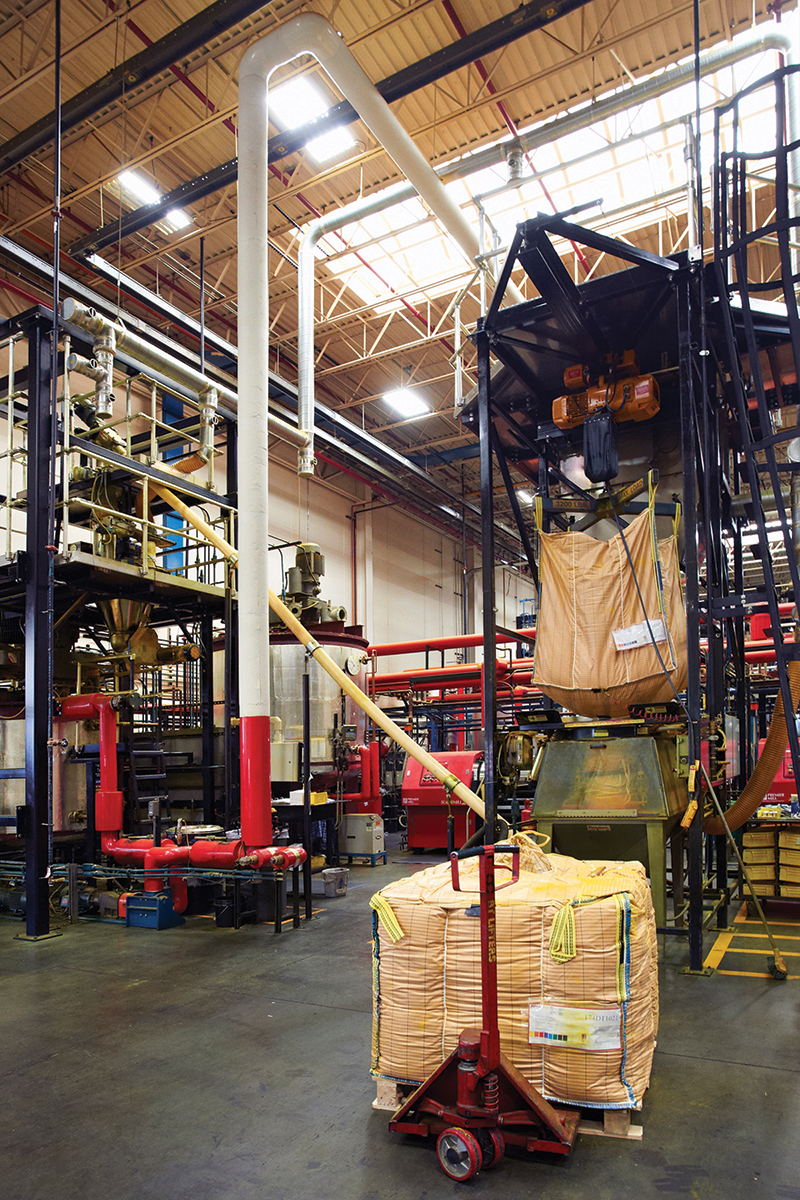
La división de Investigación y Tecnología Química (CR/T) de Quad Graphics se encarga de todas las facetas de la producción de tintas, desde la I+D hasta la formulación y la fabricación. Las tintas offset respetuosas con el medio ambiente, con un contenido renovable de hasta el 27 %, se fabrican en una planta totalmente integrada en Hartford, Wisconsin, mientras que las tintas de huecograbado a base de disolventes se producen en una planta de fabricación situada en Martinsburg, Virginia Occidental. En ambas instalaciones, el pigmento para producir diversos colores se recibe en sacos a granel que pesan entre 600 y 2000 lb (272 a 907 kg) cada uno, los cuales se vacían y se transportan a los tanques de mezcla mediante un sistema de descarga de sacos a granel de Flexicon Corp.
Tintas offset formuladas para la sostenibilidad
Utilizando materiales de la más alta calidad e instalaciones de procesamiento de última generación, CR/T comenzó a formular y fabricar sus tintas offset EnviroTech en 1982. «Estas tintas contienen un porcentaje de recursos renovables —entre los que se incluyen aceites vegetales y resina de pino— de aproximadamente el 27 por ciento, muy por encima del estándar del sector, que es de un mínimo del 20 por ciento», afirmó Charlie Buckett, director de fabricación de la planta de Hartford.
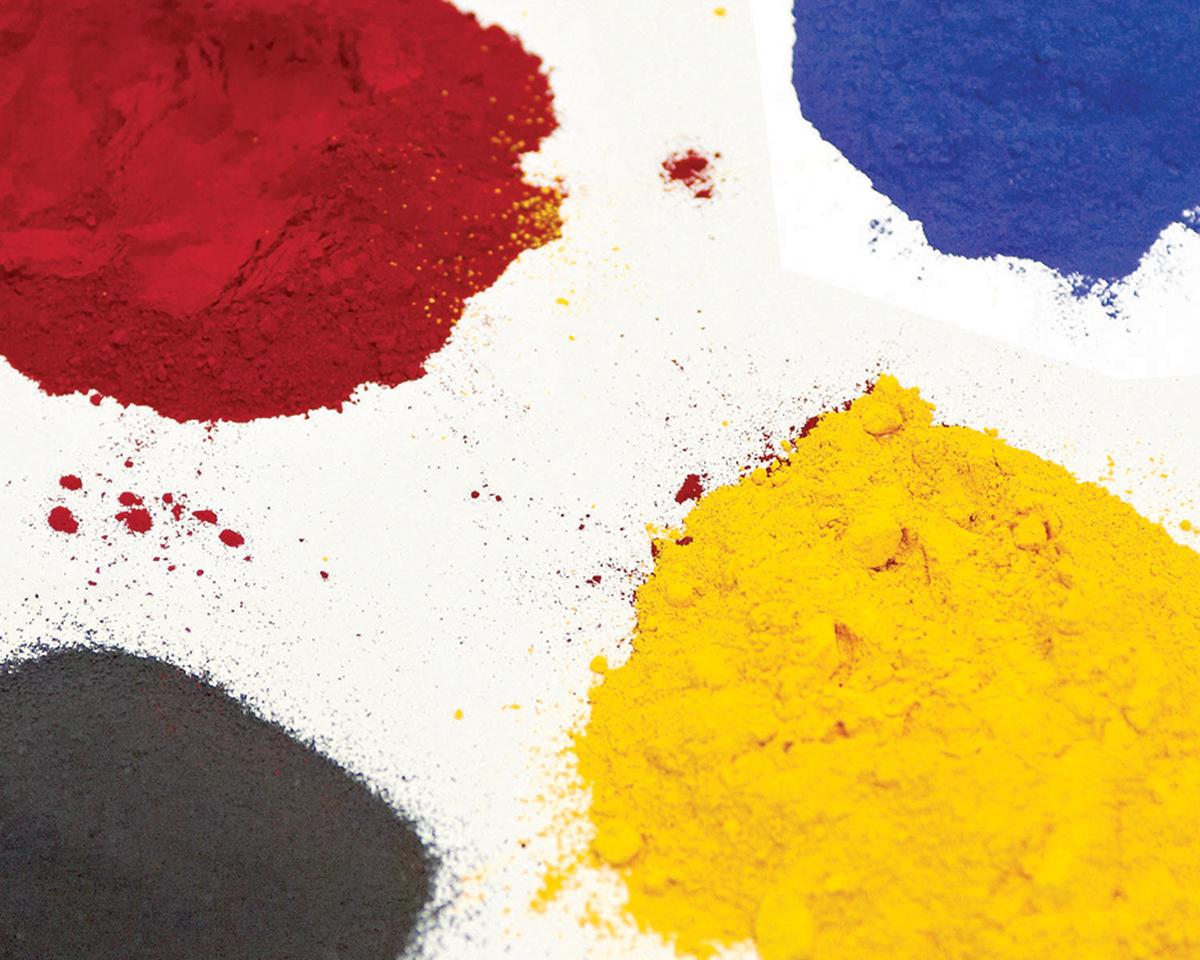
«La impresión offset se realiza con cuatro tintas de colores diferentes que se aplican siguiendo un patrón de puntos generado fotográficamente», explicó Buckett. «Las tintas, conocidas como CMYK, son cian (azul), magenta (rojo), amarillo y negro (el color al que se ajustan los demás). El cian, el magenta y el amarillo se producen a partir de pigmentos del color correspondiente, mientras que el negro se obtiene a partir de negro de humo».
Una vez entregadas en las instalaciones de Hartford (Wisconsin), las bolsas a granel se cargan en descargadores de bolsas a granel Flexicon, uno dedicado a cada uno de los cuatro colores de pigmento. Cada descargador modelo BFC está equipado con un polipasto eléctrico fijado a un carro que se desplaza sobre una viga en I en voladizo, lo que permite elevar las bolsas desde el suelo y hacerlas rodar hasta el bastidor sin necesidad de utilizar una carretilla elevadora.
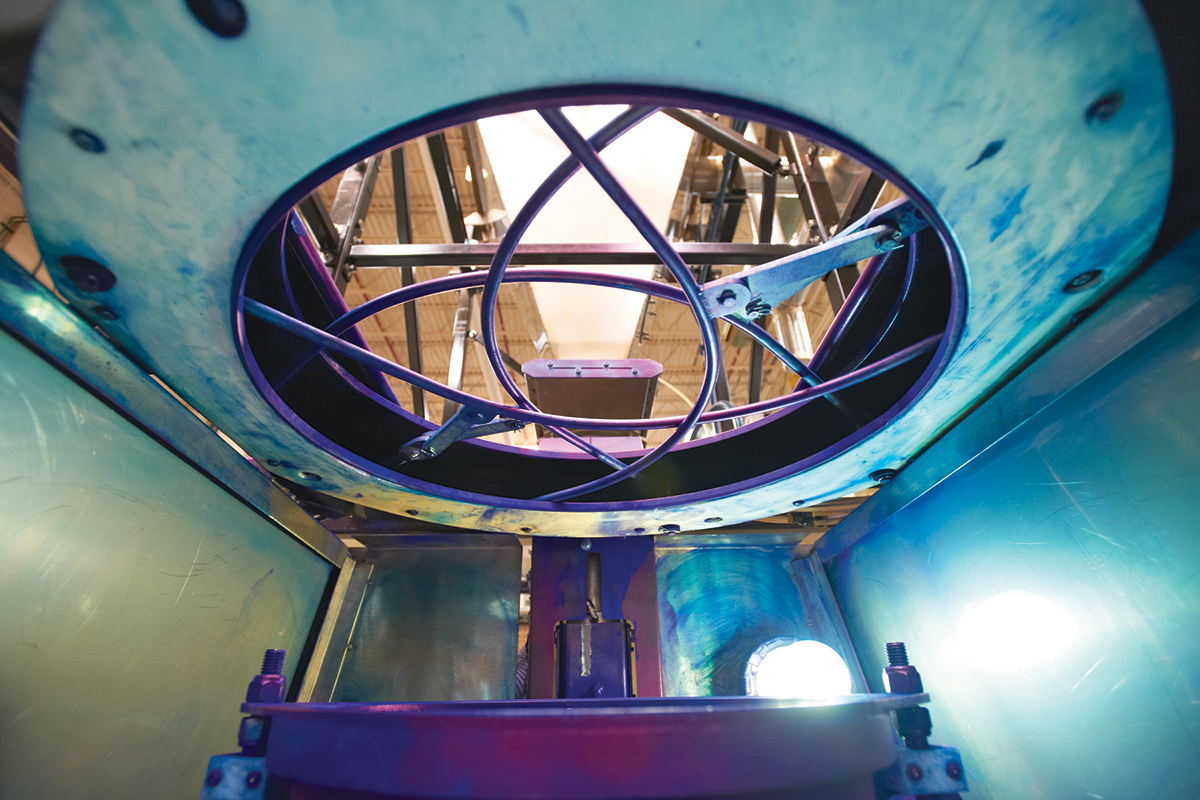
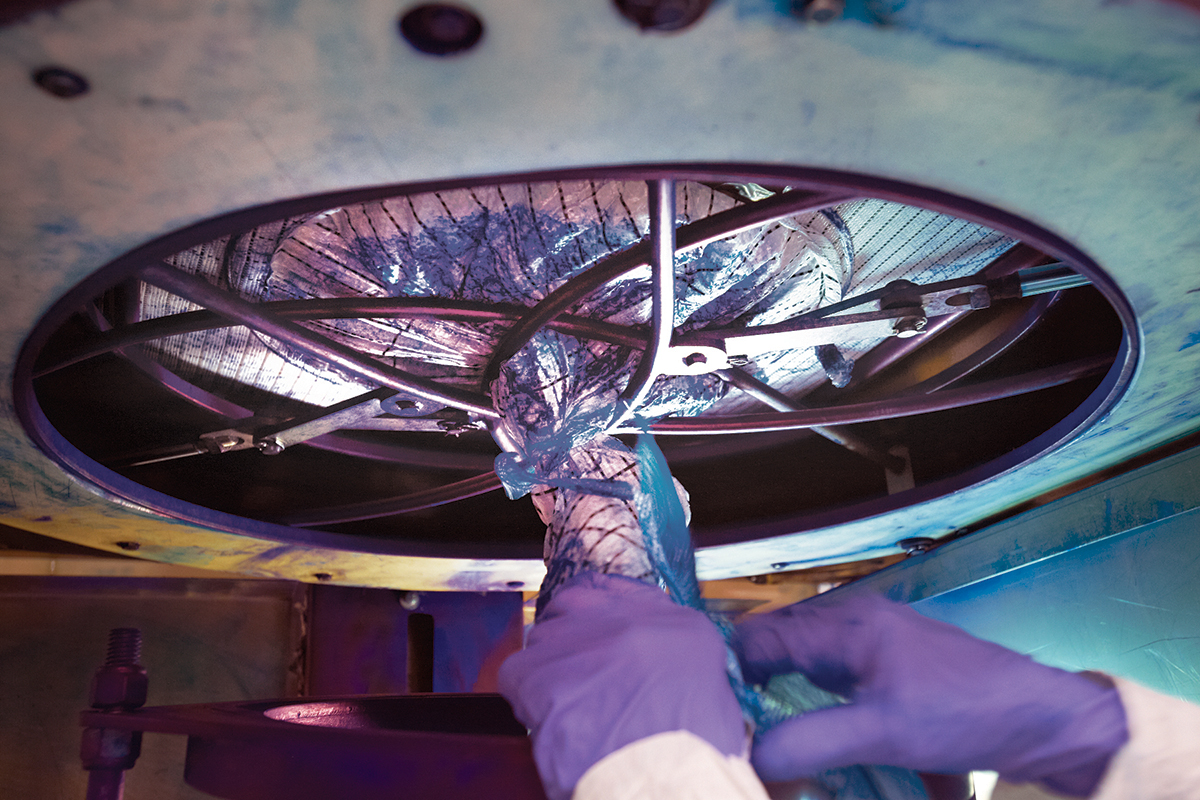
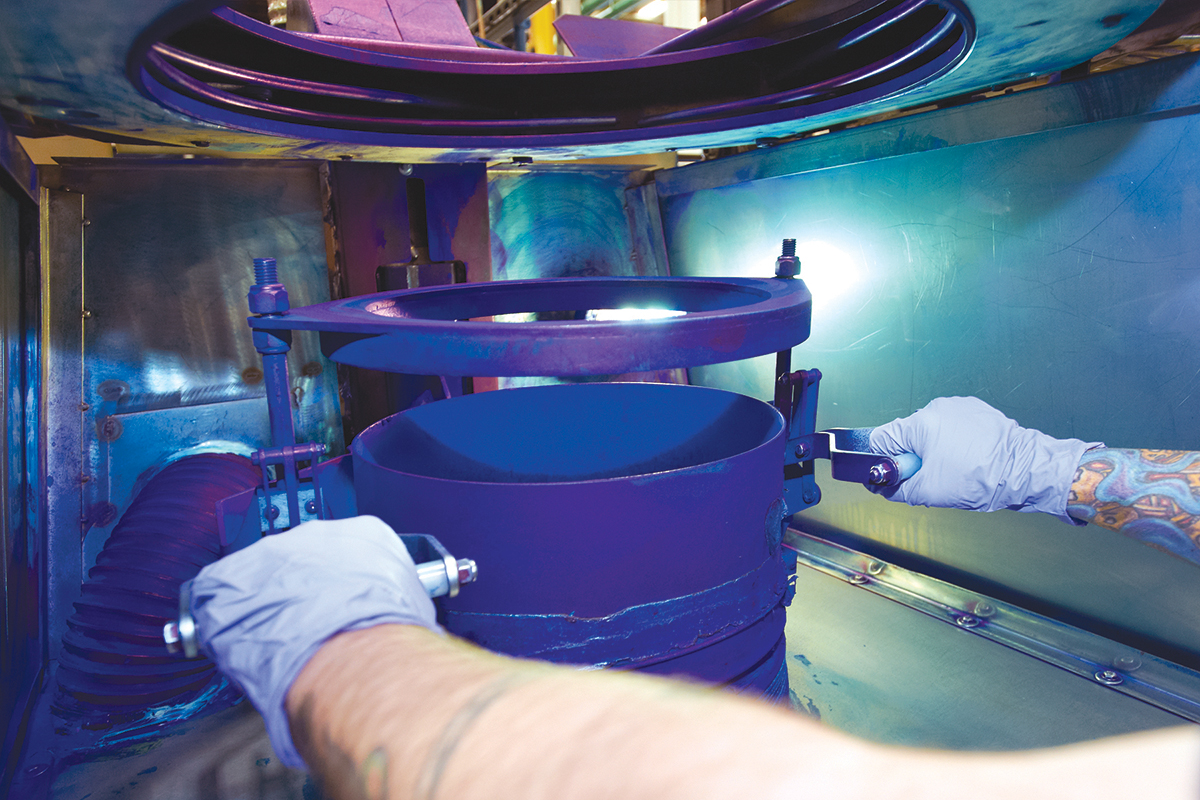
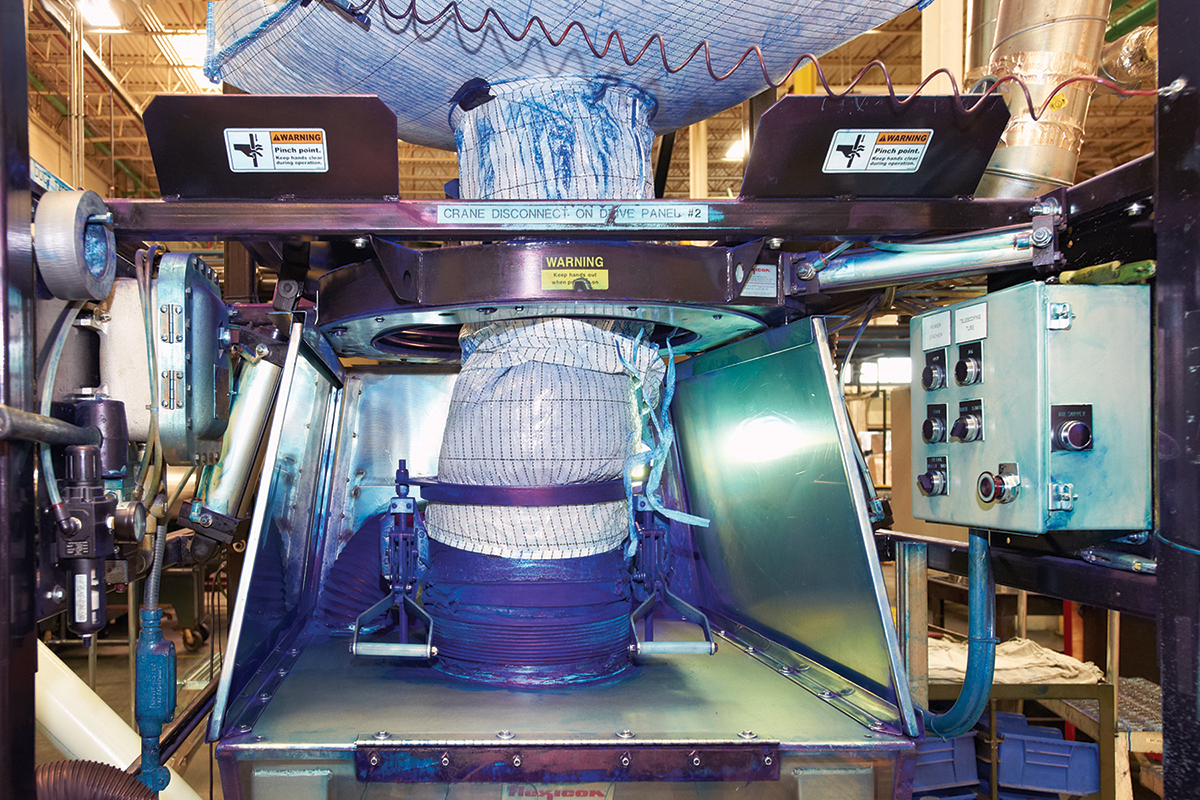
Los pigmentos en polvo son notoriamente difíciles de manipular, ya que sus propiedades físicas provocan apelmazamiento, aglomeración, manchas y grandes cantidades de polvo. Para hacer frente a estas condiciones, las características de diseño del sistema de manipulación de materiales deben estar adecuadamente diseñadas y seleccionadas con cuidado. Para eliminar el polvo y facilitar el flujo durante la descarga, un anillo de sujeción manualSPOUT-LOCK® se eleva neumáticamente mediante un tubo telescópicoTELE-TUBE®, lo que permite al operario establecer una conexión hermética y de alta integridad con la boquilla de la bolsa. El tubo telescópico, con un orificio de ventilación de 6 pulgadas (15 cm) de diámetro exterior para su conexión con un colector de polvo diseñado por el cliente, mantiene una tensión descendente constante sobre la bolsa a medida que se vacía y se alarga, lo que favorece la descarga completa del pigmento de flujo difícil en una tolva piramidal de suelo tipo «T» con una capacidad de 9 pies cúbicos (0,25 m³), que mide 32 pulgadas (81 cm) de lado por 42 pulgadas (107 cm) de altura. Los descargadores están fabricados en acero inoxidable e incluyen una válvula de control de flujoPOWER-CINCHER® para regular el caudal y permitir el reatado sin polvo de las bolsas parcialmente vacías.
Desde la tolva, el pigmento entra en un transportador de tornillo flexible independiente de 32 pies (975 cm) de longitud, que emplea un tornillo flexible de acero inoxidable con una geometría especializada para mover materiales que no fluyen libremente. El transportador traslada el pigmento con una inclinación de 45 grados, descargándolo en uno de los cuatro alimentadores por pérdida de peso, cada uno de ellos dedicado a un depósito de premezcla de 21 pies (640 cm) de altura situado a aproximadamente 23,5 pies (716 cm) de la tolva, donde se mezcla con barniz para formar una suspensión con aproximadamente un 30 % de sólidos.
El transportador de tornillo flexible descarga en función de la pérdida de peso; para ello, las células de carga sobre las que está montado el descargador envían señales a un PLC para activar el tornillo cuando se han vertido 20 lb (9,1 kg) de pigmento en la tolva, y realiza cinco ciclos para alimentar 100 lb (45,4 kg) al depósito de premezcla.
«A continuación, las suspensiones individuales se introducen en un depósito de almacenamiento con compartimentos separados con capacidad para hasta cuatro premezclas», explicó Buckett. «Desde el depósito de almacenamiento, las suspensiones de los distintos colores se introducen por separado en molinos de perlas horizontales específicos, cada uno con una capacidad de aproximadamente 53 gal (200 l), para reducir el tamaño de las partículas y encapsular el pigmento, con el fin de crear la base de tinta acabada para cada color. A continuación, se añaden diversos ingredientes patentados a cada base para formular las tintas finales».
Las tintas de huecograbado requieren un manejo especial
Los mismos pigmentos que se utilizan para fabricar tintas termofijables en la planta de Hartford (Wisconsin) se emplean en la planta de Martinsburg (Virginia Occidental) para producir tintas de huecograbado a base de disolvente. «Aquí hay instalados en la segunda planta cuatro descargadores de sacos a granel, cada uno con una estación auxiliar de descarga manual de sacos», explicó Glenn Gogin, director especialista en procesos de CR/T. El operario utiliza la estación de descarga para introducir una bolsa de 50 lb (23 kg) de aditivos especiales que se transportan a través de un transportador de tornillo flexible, junto con el pigmento, hasta una tolva situada sobre un tanque de mezcla dedicado a cada color. El pigmento y los aditivos se introducen por gravedad en cada tanque de mezcla cuando lo requiere el proceso.
A continuación, el contenido de cada tanque de mezcla se vierte en un tanque de almacenamiento similar al utilizado en las instalaciones de Hartford. Sin embargo, a diferencia de Hartford, la planta de Martinsburg aplica un concepto novedoso: pintar los descargadores de sacos a granel, las tolvas, los tanques de mezcla y otros equipos de la planta para que coincidan con el color del pigmento que cada uno maneja.
«Dado que los pigmentos se mezclan con tolueno, un disolvente orgánico volátil e inflamable, las tintas acabadas se mezclan en tanques de mezcla a prueba de explosiones situados aguas abajo del tanque de almacenamiento», señaló Gogin. «Para mantener al mínimo las emisiones de compuestos orgánicos volátiles (COV), dentro de las instalaciones de Martinsburg se encuentra una sala de impresión en huecograbado diseñada como un recinto totalmente cerrado de forma permanente. Las tuberías de gran diámetro permiten capturar casi todo el aire cargado de disolvente del interior de la sala de impresión para su reutilización. El sistema alcanza habitualmente niveles de eficiencia considerablemente superiores al estándar del 92 % exigido por la EPA y a la media del sector, que es del 96,86 %».
En cuanto a los dos sistemas de descarga de sacos a granel, Buckett afirma: «Enviamos muestras de cada pigmento de color a Flexicon para su análisis y especificamos las velocidades de alimentación que necesitábamos. A partir de ahí, ellos se encargaron de diseñar el sistema para que cumpliera estos criterios. El sistema funciona tan bien que, en la planta de Hartford, procesamos habitualmente unas 160 000 lb (72 575 kg) de pigmento seco cada semana a través de los cuatro descargadores de sacos a granel sin ningún tipo de problema».