
SUSSEX, WI — Seit seinen bescheidenen Anfängen im Jahr 1971 – mit einer gemieteten Druckmaschine und einer geliehenen Bindemaschine in einer stillgelegten Holzverarbeitungsfabrik in Pewaukee, Wisconsin – hat sich Quad Graphics (www.qg.com) zu einem weltweit tätigen Anbieter von Druck- und Digitalkommunikationslösungen mit einem Umsatz von 4,8 Milliarden US-Dollar entwickelt. Heute beschäftigt das Unternehmen rund 24.500 Mitarbeiter an etwa 60 Standorten in Nordamerika, Lateinamerika und Europa.
Ein Schlüssel zum Erfolg des Unternehmens ist die Konzentration auf nahtlos integrierte Dienstleistungen, die vom Datenmanagement und der kreativen Entwicklung über die elektronische Bildbearbeitung bis hin zur Druckproduktion und zum Vertrieb reichen. Dazu gehört auch die Herstellung eigener Druckfarben – nicht nur Offset- und Tiefdruckfarben, sondern auch Metallic- und Fluoreszenzfarben sowie unsichtbare Tinten, die als Sicherheitsmerkmale verwendet werden. Das Unternehmen stellt sogar im Dunkeln leuchtende Druckfarben her, die auf einer firmeneigenen Mischung aus Lack und Kristallen basieren, welche ultraviolettes (UV) Licht absorbieren und speichern und je nach Art des verwendeten Kristalls eine bestimmte Wellenlänge (Farbe) abgeben.
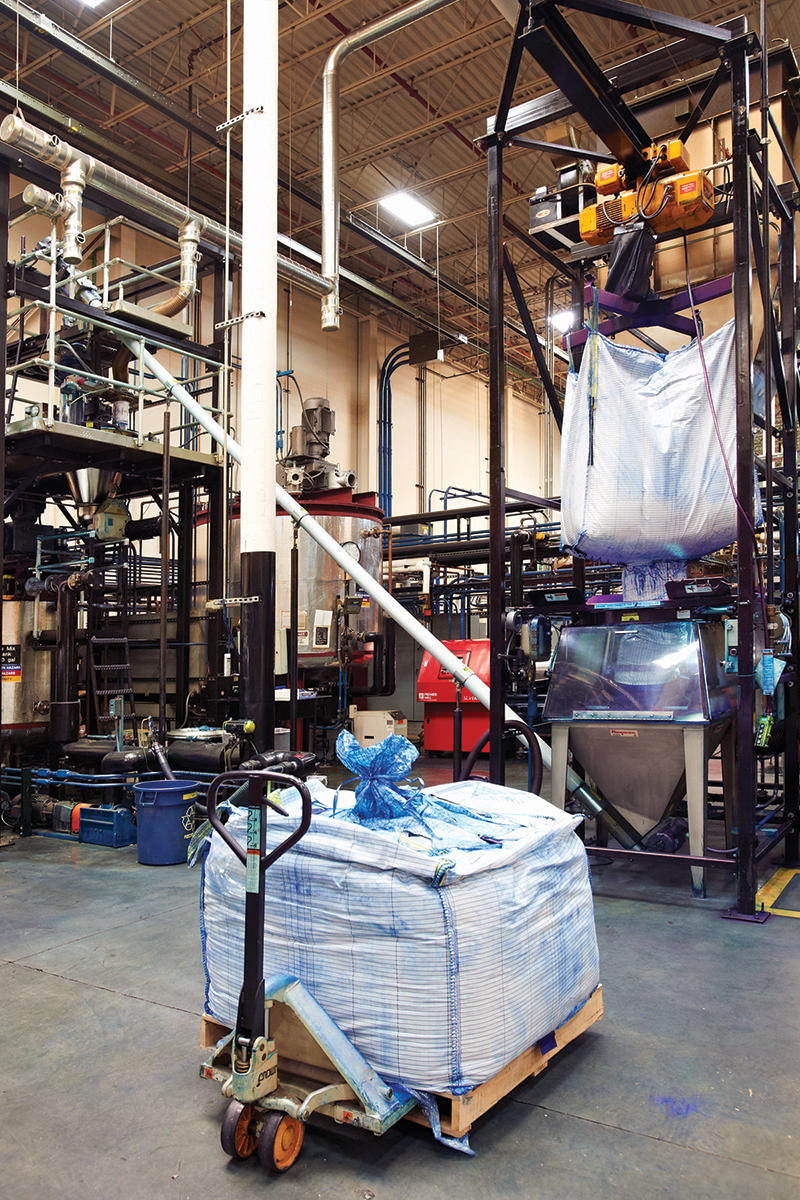
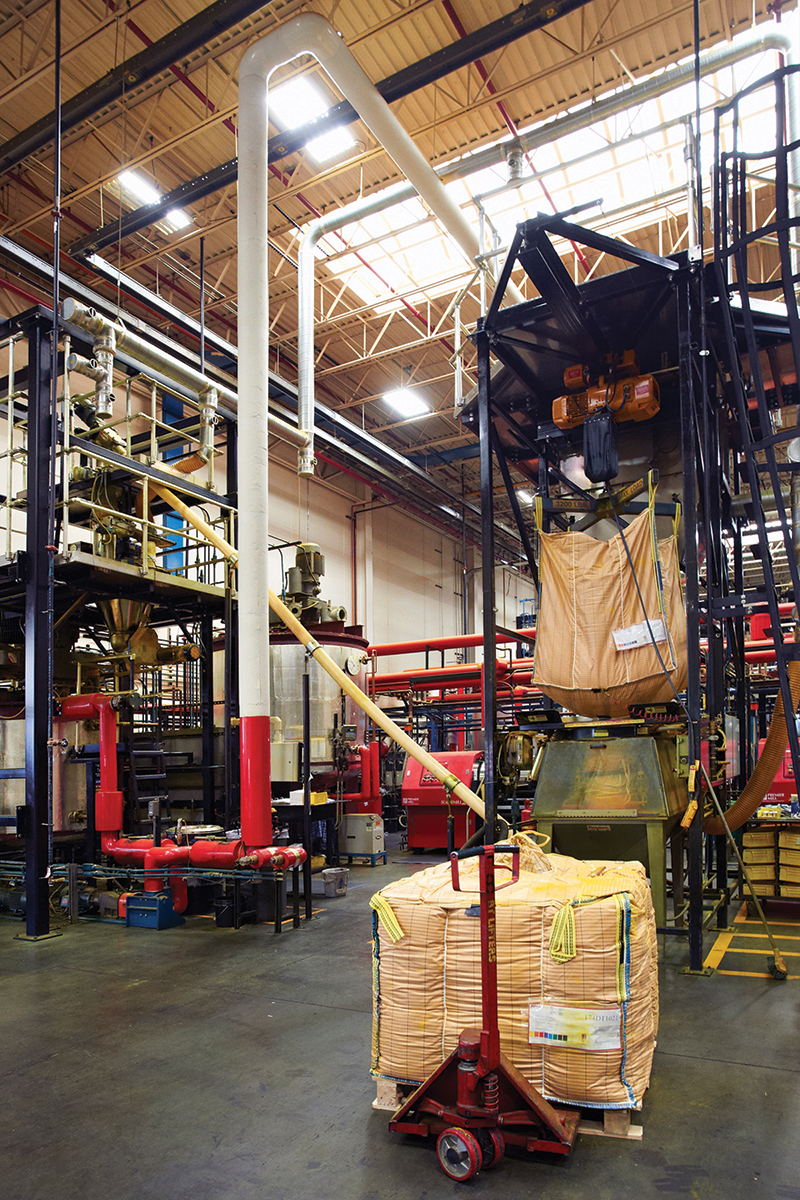
Der Geschäftsbereich „Chemical Research/Technology“ (CR/T) von Quad Graphics ist für alle Aspekte der Druckfarbenherstellung zuständig, von der Forschung und Entwicklung über die Rezeptur bis hin zur Fertigung. Umweltfreundliche Offsetdruckfarben mit einem Anteil an nachwachsenden Rohstoffen von bis zu 27 Prozent werden in einem vollintegrierten Werk in Hartford, Wisconsin, hergestellt, während lösungsmittelbasierte Tiefdruckfarben in einem Produktionswerk in Martinsburg, West Virginia, produziert werden. In beiden Werken werden Pigmente zur Herstellung verschiedener Farben in Schüttgutsäcken mit einem Gewicht von jeweils 600 bis 2.000 lb (272 bis 907 kg) angeliefert, die mithilfe eines Schüttgutsack-Entladesystems der Flexicon Corp. entleert und in Mischbehälter befördert werden.
Für Nachhaltigkeit entwickelte Offsetdruckfarben
Unter Verwendung hochwertigster Materialien und modernster Verarbeitungsanlagen begann CR/T im Jahr 1982 mit der Entwicklung und Herstellung seiner EnviroTech-Offsetdruckfarben. „Diese Druckfarben enthalten zu etwa 27 Prozent nachwachsende Rohstoffe, darunter Pflanzenöle und Kiefernharz – deutlich mehr als der Branchenstandard von mindestens 20 Prozent“, sagte Charlie Buckett, Produktionsleiter am Standort Hartford.
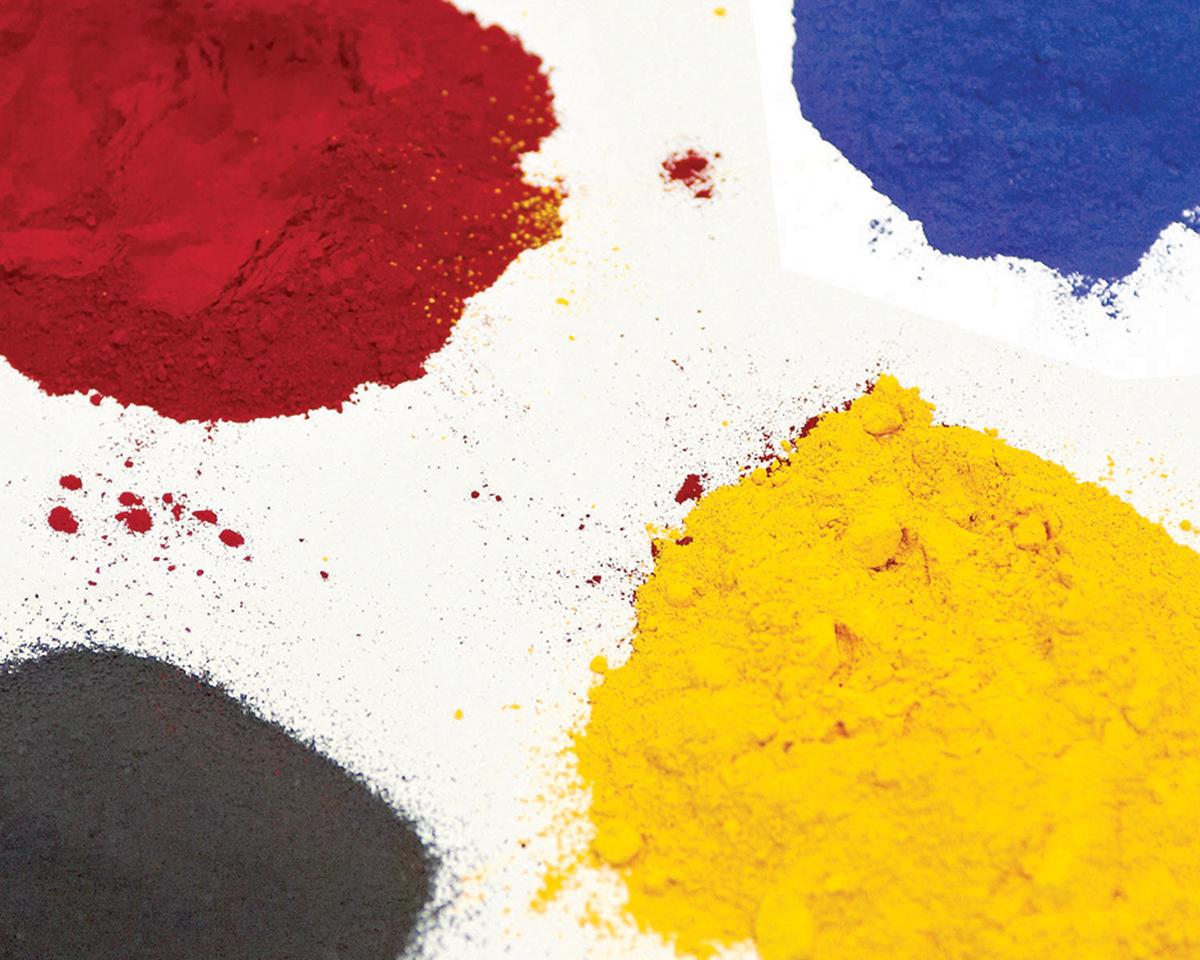
„Beim Offsetdruck werden vier verschiedenfarbige Druckfarben in einem fotografisch erzeugten Punktmuster aufgetragen“, erklärte Buckett. „Die als CMYK bezeichneten Druckfarben sind Cyan (blau), Magenta (rot), Gelb und Key (Schwarz, die Farbe, auf die die anderen abgestimmt sind). Cyan, Magenta und Gelb werden aus entsprechend farbigen Pigmenten hergestellt, Key aus Ruß.“
Nach der Anlieferung im Werk in Hartford, Wisconsin, werden die Schüttgutsäcke in Flexicon-Schüttgutsackentleerer verladen, wobei für jede der vier Pigmentfarben ein eigener Entleerer vorgesehen ist. Jeder Entleerer des Modells BFC ist mit einem elektrischen Hebezeug ausgestattet, das an einem Laufwagen befestigt ist, der auf einem auskragenden I-Träger läuft, sodass die Säcke vom Boden angehoben und ohne Einsatz eines Gabelstaplers in den Rahmen gerollt werden können.
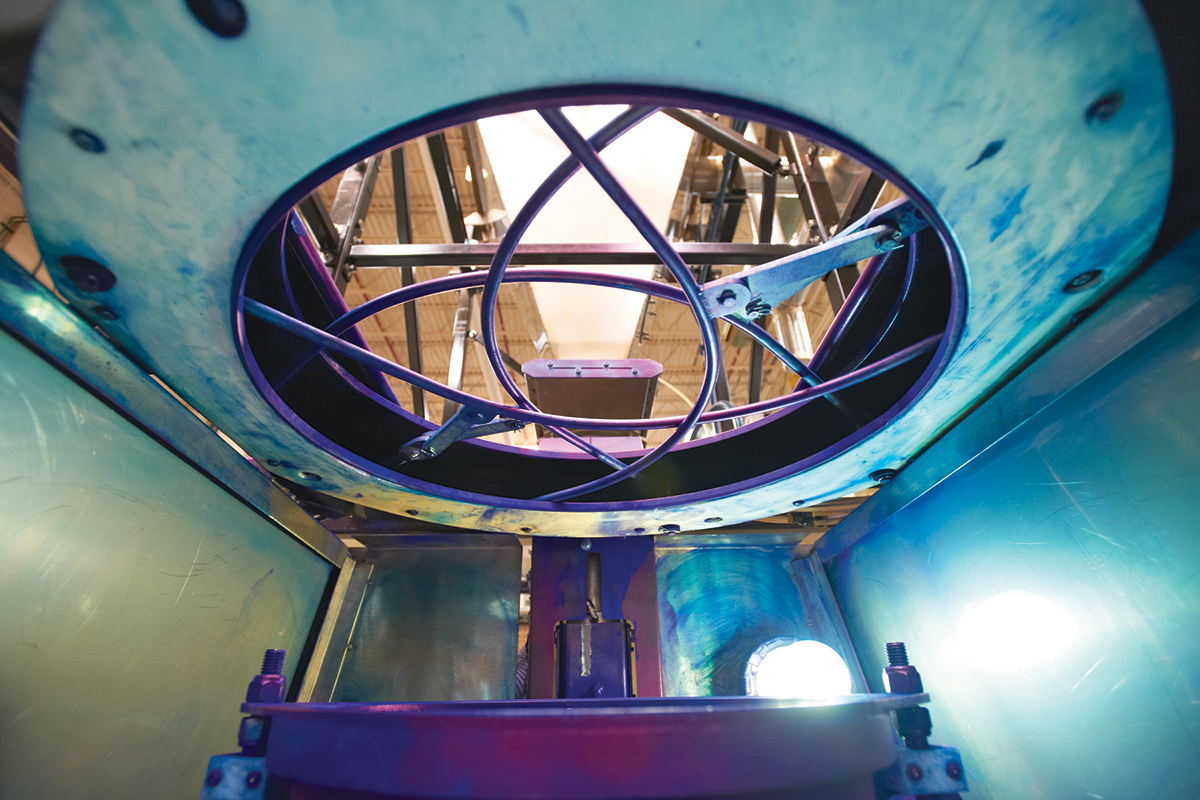
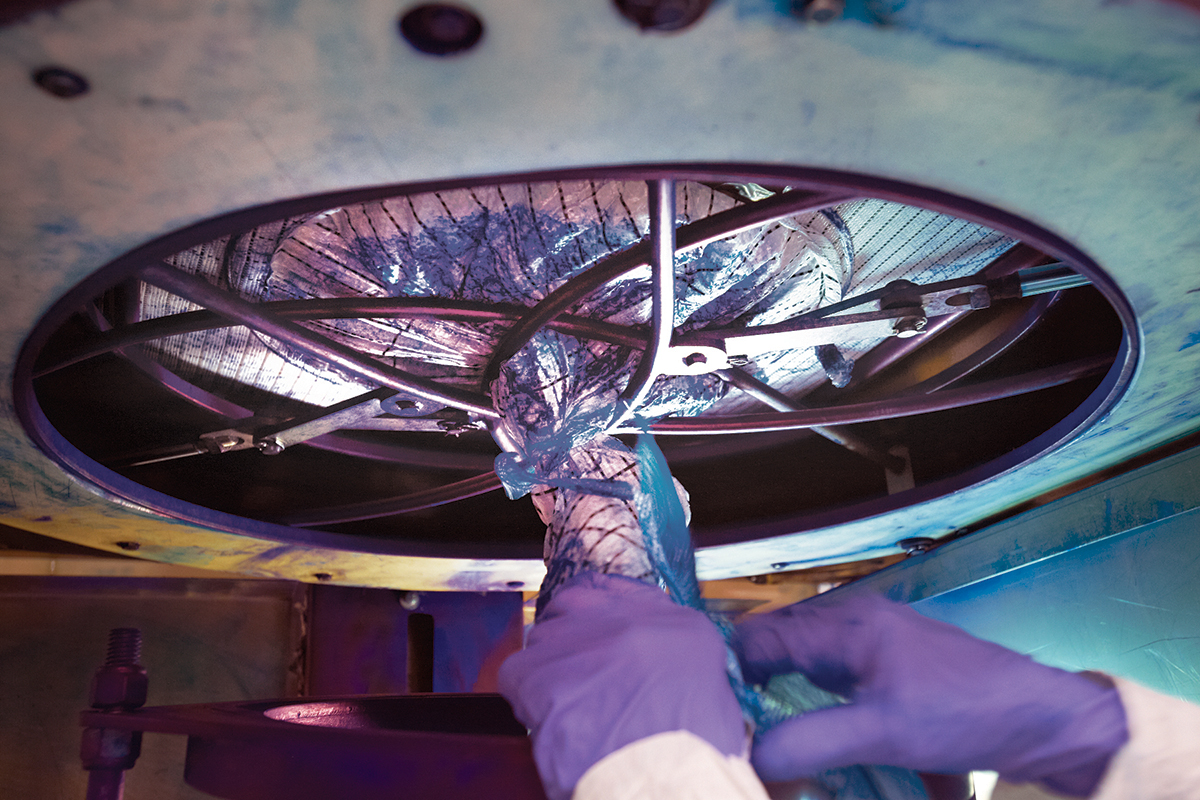
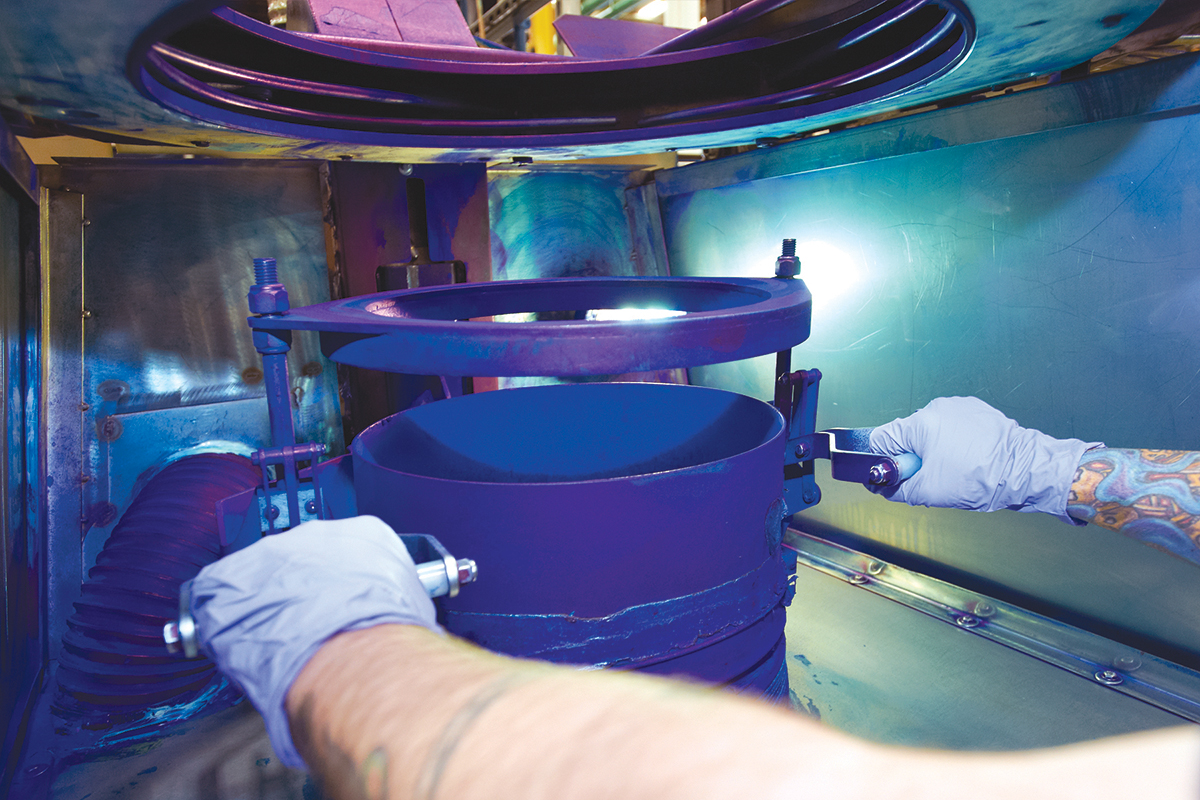
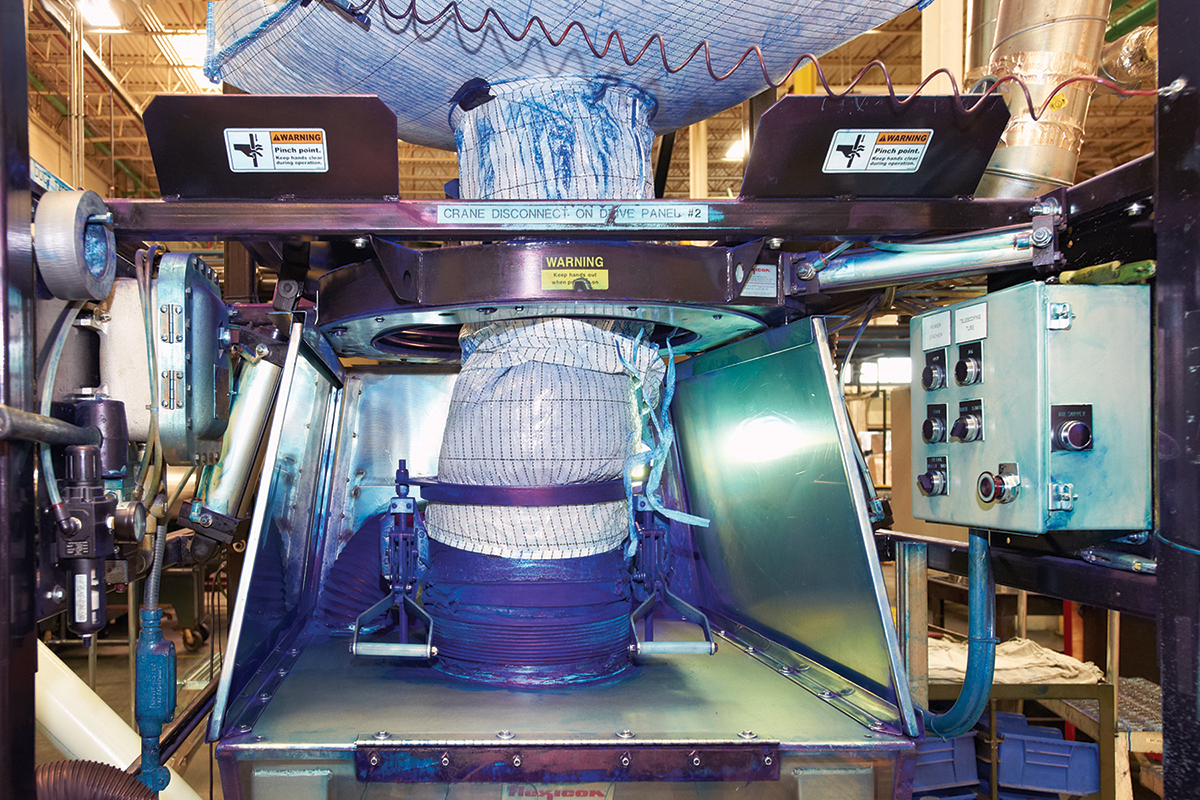
Pigmentpulver sind bekanntermaßen schwer zu handhaben, da ihre physikalischen Eigenschaften zu Verklumpungen, Verkrustungen, Verschmierungen und starker Staubentwicklung führen. Um diesen Bedingungen gerecht zu werden, müssen die Konstruktionsmerkmale des Materialfördersystems fachgerecht ausgelegt und sorgfältig ausgewählt werden. Zur Staubvermeidung und zur Förderung des Fließverhaltens während der Entleerung wird ein manuellerSPOUT-LOCK®-Klemmring pneumatisch über einTELE-TUBE®-Teleskoprohr angehoben, wodurch der Bediener eine hochdichte, abgedichtete Verbindung mit dem Sackauslauf herstellen kann. Das Teleskoprohr, das über eine Entlüftungsöffnung mit 6 in. (15 cm) Außendurchmesser für den Anschluss an einen kundenspezifischen Staubabscheider verfügt, übt beim Entleeren und Dehnen des Beutels eine konstante Abwärtsspannung auf diesen aus und fördert so die vollständige Entleerung des nicht frei fließenden Pigments in einen pyramidenförmigen Bodentrichter vom Typ „T“ mit einem Fassungsvermögen von 9 cu ft (0,25 cu m) und den Maßen 32 in. (81 cm) im Quadrat und 42 Zoll (107 cm) hoch. Die Entleerungsvorrichtungen sind aus Edelstahl gefertigt und verfügen über einPOWER-CINCHER®-Durchflussregelventil zur Regulierung des Durchflusses und zum staubfreien Wiederverschließen teilweise entleerter Säcke.
Vom Trichter gelangt das Pigment in einen separaten, 32 ft (975 cm) langen flexiblen Schneckenförderer, der mit einer flexiblen Edelstahlschnecke mit spezieller Geometrie ausgestattet ist, um nicht frei fließende Materialien zu fördern. Der Förderer transportiert das Pigment in einer Neigung von 45 Grad und gibt es in einen von vier Differenzdosierern ab, die jeweils einem 21 ft (640 cm) hohen Vormischbehälter zugeordnet sind, der sich etwa 23,5 ft (716 cm) vom Trichter entfernt befindet. Dort wird es mit Lack gemischt, um eine Aufschlämmung mit einem Feststoffanteil von etwa 30 Prozent zu bilden.
Der Flexible Spiralförderer fördert entsprechend dem Gewichtsverlust, wobei Wägezellen, auf denen der Austragermotor montiert ist, Signale an eine SPS senden, um die Schnecke zu aktivieren, sobald 20 lb (9,1 kg) Pigment in den Trichter abgegeben wurden, und fünf Zyklen durchläuft, um 100 lb (45,4 kg) in den Vormischbehälter zu fördern.
„Die einzelnen Slurries werden dann in einen Vorratsbehälter mit separaten Kammern geleitet, der Platz für bis zu vier Vormischungen bietet“, erklärte Buckett. „Vom Vorratsbehälter aus werden die verschiedenen Farbslurries getrennt in spezielle horizontale Perlenmühlen mit einem Fassungsvermögen von jeweils etwa 53 gal (200 l) geleitet, um die Partikelgröße zu reduzieren und das Pigment einzukapseln, wodurch die fertige Tintenbasis für jede Farbe entsteht. Anschließend werden jeder Basis verschiedene firmeneigene Inhaltsstoffe zugesetzt, um die fertigen Tinten zu formulieren.“
Tiefdruckfarben erfordern eine besondere Handhabung
Die gleichen Pigmente, die im Werk in Hartford, Wisconsin, zur Herstellung von Heatset-Druckfarben verwendet werden, kommen im Werk in Martinsburg, West Virginia, zur Herstellung von lösungsmittelbasierten Tiefdruckfarben zum Einsatz. „Hier sind im zweiten Stock vier Big-Bag-Entleerungsanlagen installiert, die jeweils über eine zusätzliche manuelle Entleerstation verfügen“, erklärte Glenn Gogin, CR/T Process Specialist Manager. Der Bediener nutzt die Entleerstation, um einen 50 lb (23 kg) schweren Sack mit speziellen Additiven einzufüllen, die zusammen mit dem Pigment über einen flexiblen Schneckenförderer zu einem Trichter über einem Mischbehälter befördert werden, der jeweils einer bestimmten Farbe zugeordnet ist. Das Pigment und die Additive fließen durch Schwerkraft in die jeweiligen Mischbehälter, sobald dies im Prozess erforderlich ist.
Der Inhalt jedes Mischbehälters wird anschließend in einen Vorratsbehälter geleitet, der dem im Werk Hartford verwendeten Vorratsbehälter ähnelt. Im Gegensatz zu Hartford verfolgt das Werk Martinsburg jedoch ein neuartiges Konzept: Die Entleerungsvorrichtungen für Großsäcke, Trichter, Mischbehälter und andere Anlagenkomponenten werden in der Farbe des jeweiligen Pigments lackiert, das sie verarbeiten.
„Da die Pigmente mit Toluol, einem flüchtigen und brennbaren organischen Lösungsmittel, gemischt werden, werden die fertigen Druckfarben in explosionsgeschützten Mischbehältern gemischt, die sich stromabwärts des Vorratsbehälters befinden“, erklärte Gogin. „Um die Emissionen flüchtiger organischer Verbindungen (VOC) auf ein Minimum zu beschränken, befindet sich innerhalb des Werks in Martinsburg ein Tiefdruck-Druckraum, der als dauerhaft vollständig gekapselte Anlage konzipiert ist. Rohrleitungen mit großem Durchmesser ermöglichen es, nahezu die gesamte lösungsmittelhaltige Luft innerhalb des Druckraums aufzufangen und wiederzuverwenden. Das System erreicht regelmäßig Wirkungsgrade, die deutlich über dem von der EPA geforderten Standard von 92 Prozent und dem Branchendurchschnitt von 96,86 Prozent liegen.“
Zu beiden Entladesystemen für Schüttgutsäcke sagt Buckett: „Wir haben Proben jedes Farbpigments zur Analyse an Flexicon geschickt und die von uns benötigten Zufuhrraten angegeben. Daraufhin haben sie das System so konzipiert, dass es diese Kriterien erfüllt. Das System funktioniert so gut, dass wir im Werk in Hartford regelmäßig etwa 160.000 lb (72.575 kg) Trockenpigment pro Woche über die vier Big-Bag-Entleerungsanlagen verarbeiten, und zwar völlig problemlos.“