
SUSSEX, WI — Depuis ses modestes débuts en 1971, avec une presse louée et une relieuse empruntée dans une usine de menuiserie désaffectée à Pewaukee, dans le Wisconsin, Quad Graphics (www.qg.com) s'est développée pour devenir un fournisseur mondial de services d'impression et de communication numérique dont le chiffre d'affaires s'élève à 4,8 milliards de dollars. Aujourd’hui, l’entreprise compte environ 24 500 collaborateurs répartis sur une soixantaine de sites en Amérique du Nord, en Amérique latine et en Europe.
L’une des clés du succès de l’entreprise réside dans l’importance qu’elle accorde à des services parfaitement intégrés, allant de la gestion des données et du développement créatif à l’imagerie électronique, en passant par la production imprimée et la distribution. Cela inclut la fabrication de ses propres encres d’impression — non seulement des encres offset et d’héliogravure, mais aussi des encres métalliques, fluorescentes et invisibles utilisées comme marquages de sécurité. L’entreprise produit même des encres phosphorescentes à partir d’un mélange exclusif de vernis et de cristaux qui absorbent et stockent la lumière ultraviolette (UV) avant de libérer une longueur d’onde (couleur) spécifique en fonction du type de cristal utilisé.
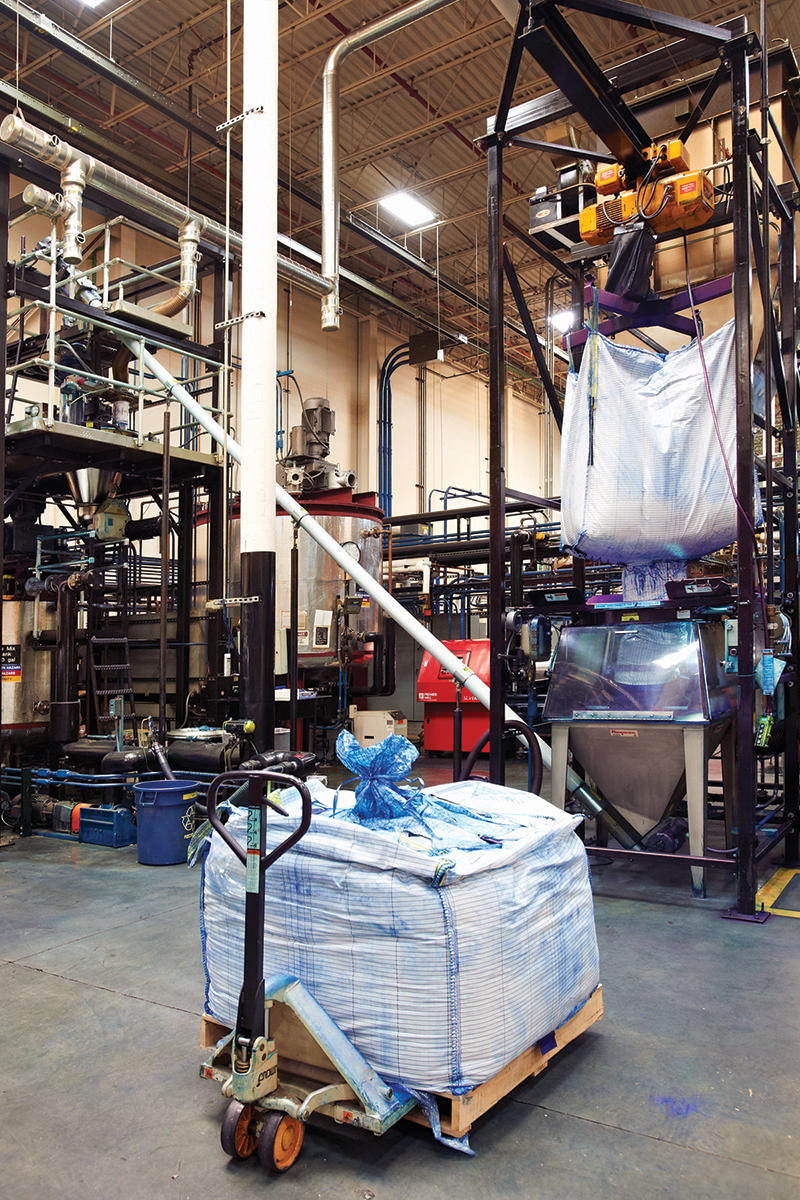
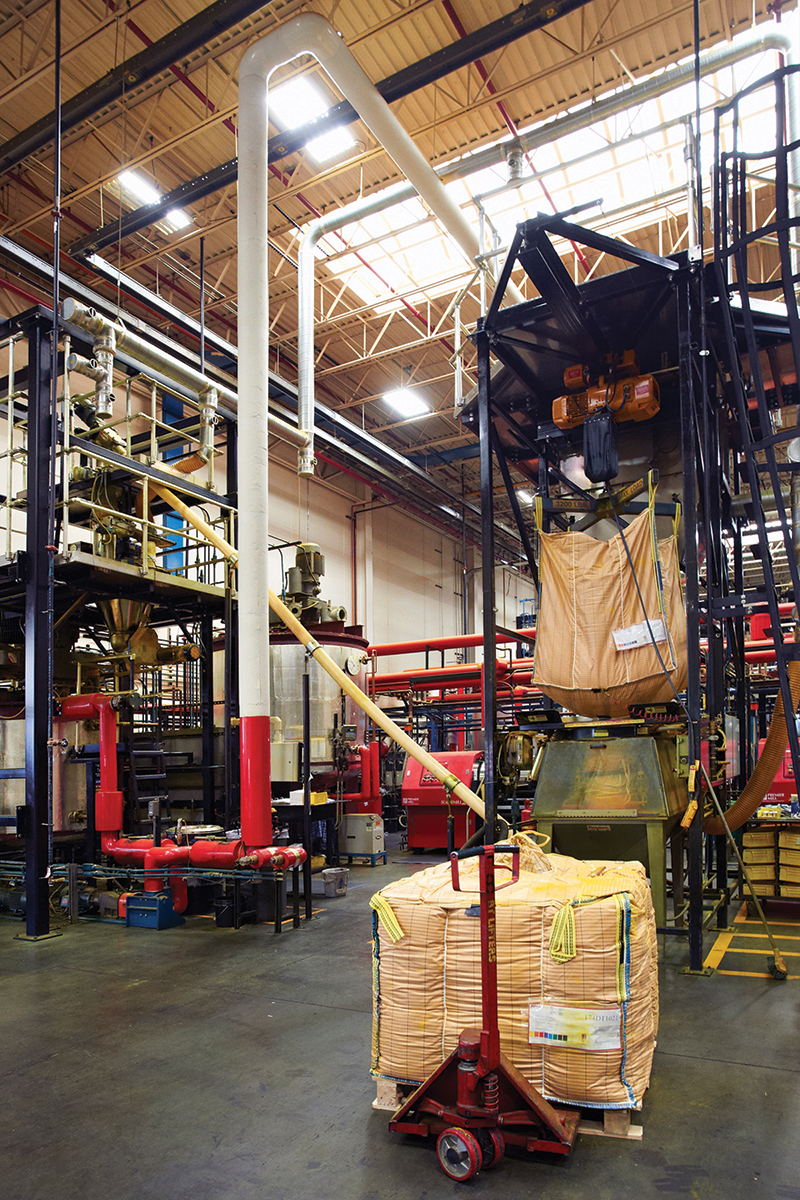
La division Recherche chimique et technologie (CR/T) de Quad Graphics est chargée de tous les aspects de la production d’encres, de la R&D à la formulation et à la fabrication. Des encres offset respectueuses de l’environnement, contenant jusqu’à 27 % de matières premières renouvelables, sont fabriquées dans une usine entièrement intégrée à Hartford, dans le Wisconsin, tandis que les encres d’héliogravure à base de solvants sont produites dans une usine située à Martinsburg, en Virginie-Occidentale. Dans ces deux sites, les pigments destinés à la production de différentes couleurs sont réceptionnés dans des sacs en vrac pesant de 600 à 2 000 lb (272 à 907 kg) chacun, qui sont vidés et acheminés vers des cuves de mélange à l’aide d’un système de déchargement de sacs en vrac fourni par Flexicon Corp.
Encres offset formulées dans une optique de développement durable
En utilisant des matériaux de la plus haute qualité et des installations de production à la pointe de la technologie, CR/T a commencé à formuler et à fabriquer ses encres offset EnviroTech en 1982. « Ces encres contiennent environ 27 % de ressources renouvelables, notamment des huiles végétales et de la résine de pin, ce qui est bien supérieur à la norme du secteur, fixée à 20 % au minimum », a déclaré Charlie Buckett, directeur de production de l’usine de Hartford.
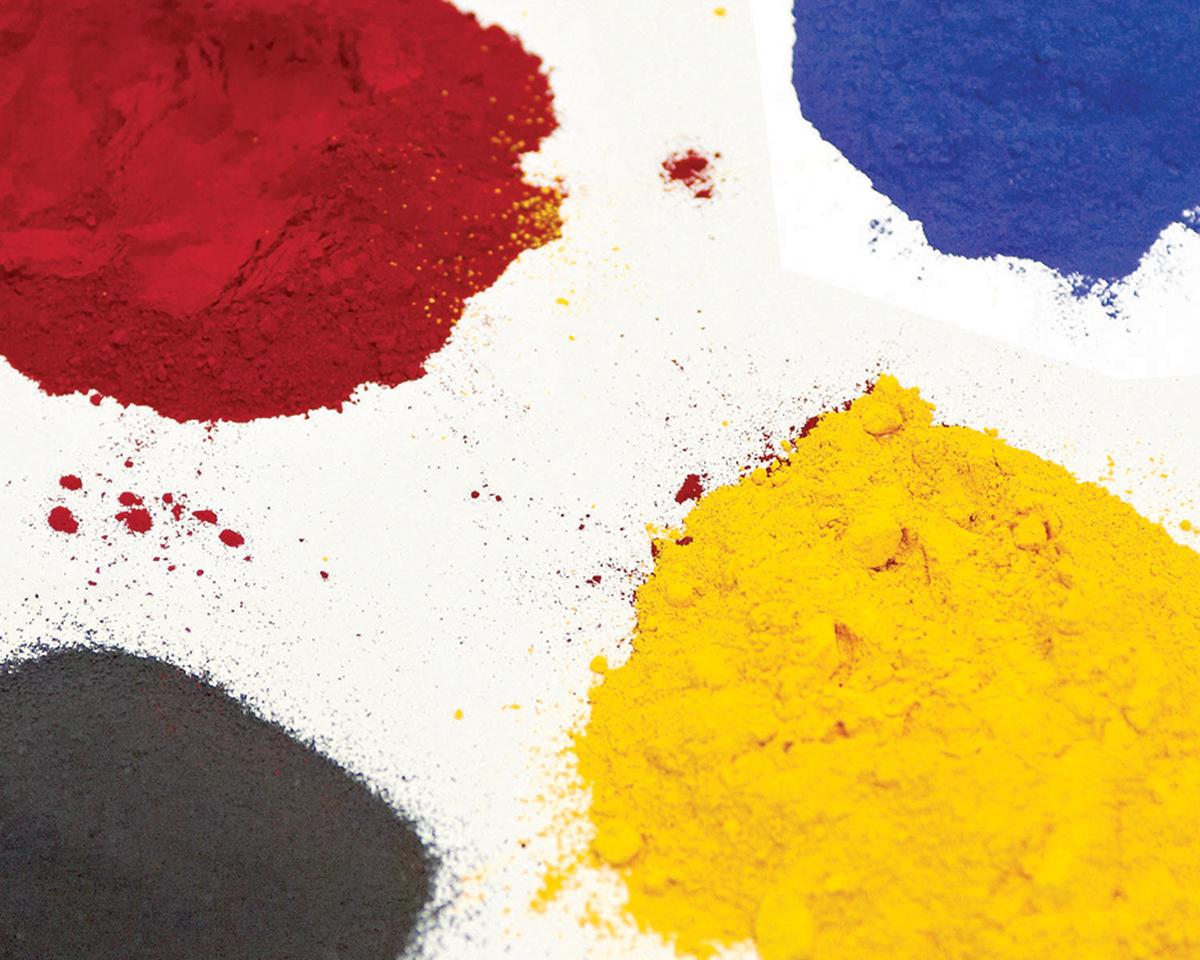
« L’impression offset s’effectue à l’aide de quatre encres de couleurs différentes appliquées selon un motif de points généré par procédé photographique », a expliqué M. Buckett. « Ces encres, connues sous l’acronyme CMJN, sont le cyan (bleu), le magenta (rouge), le jaune et le noir (la couleur de référence par rapport à laquelle les autres sont calibrées). Le cyan, le magenta et le jaune sont produits à partir de pigments de couleur correspondante, tandis que le noir est obtenu à partir de noir de carbone. »
À leur arrivée à l’usine de Hartford, dans le Wisconsin, les sacs en vrac sont chargés dans des déchargeurs de sacs en vrac Flexicon, à raison d’un modèle dédié à chacune des quatre couleurs de pigments. Chaque déchargeur de modèle BFC est équipé d’un palan électrique fixé à un chariot qui se déplace sur une poutre en I en porte-à-faux, ce qui permet de soulever les sacs du sol et de les faire rouler dans le châssis sans avoir recours à un chariot élévateur.
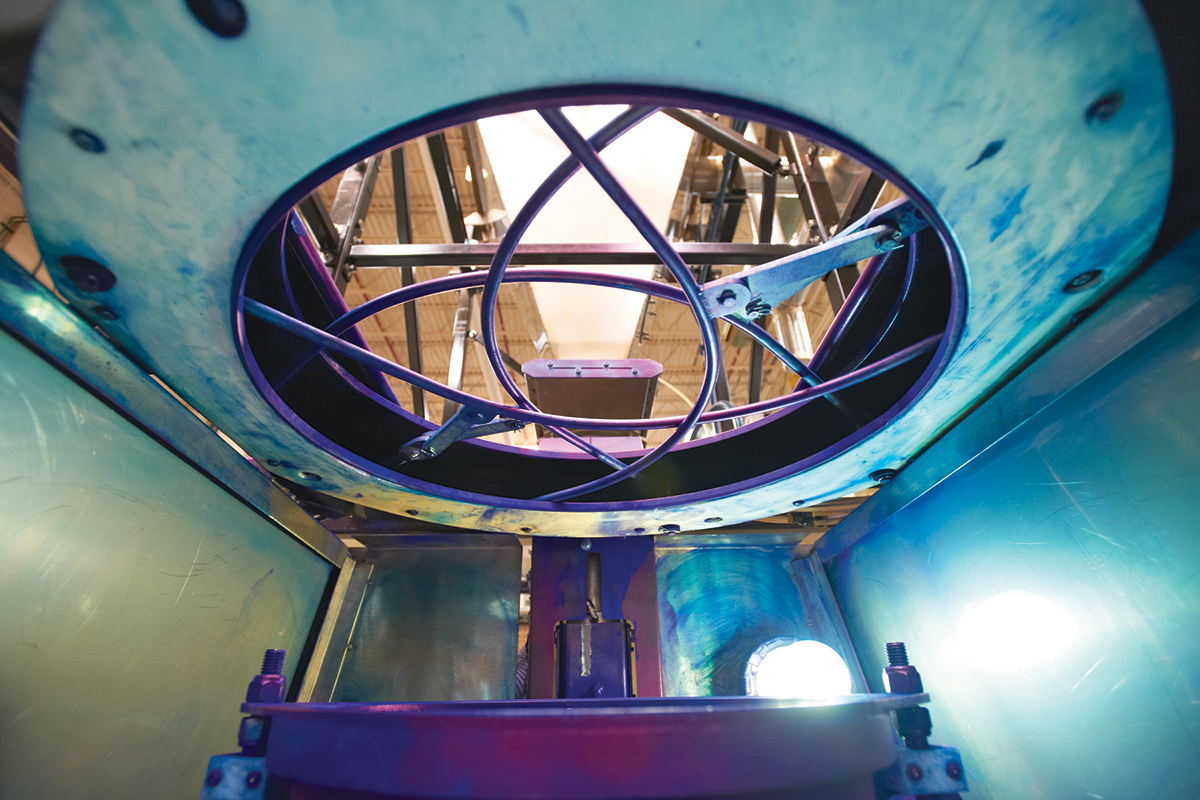
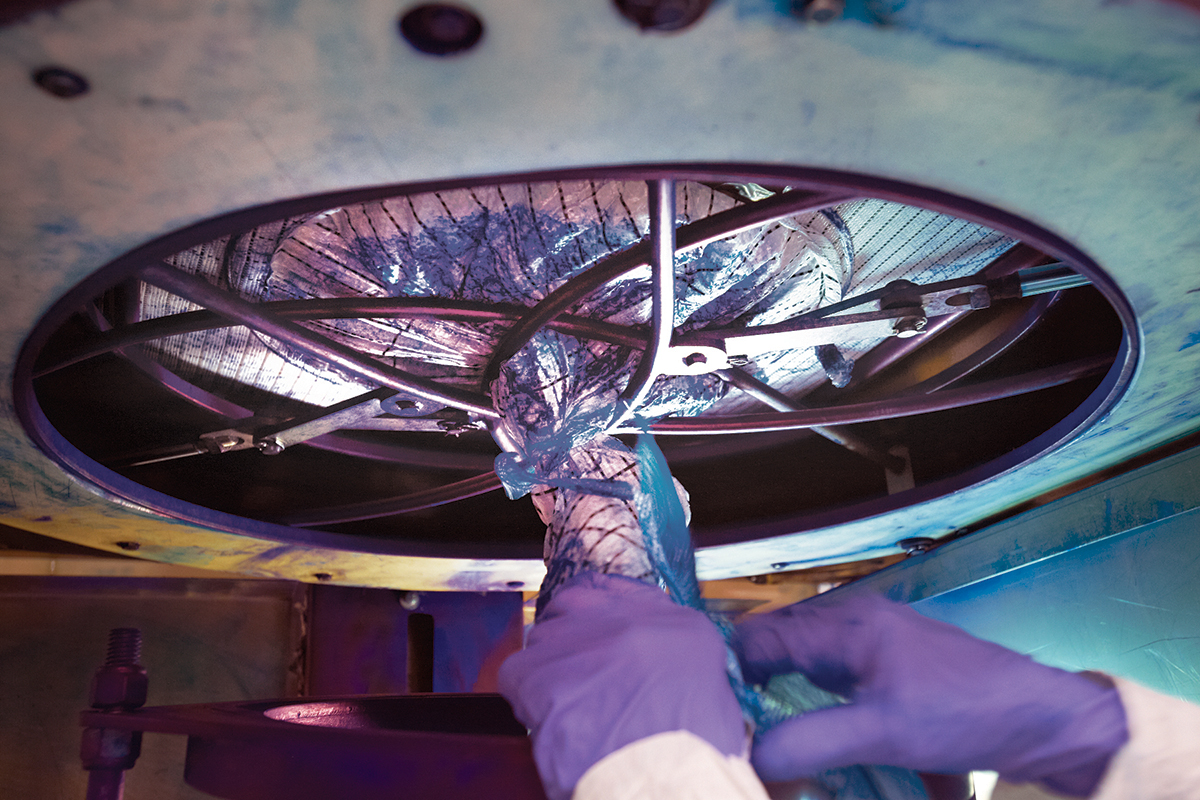
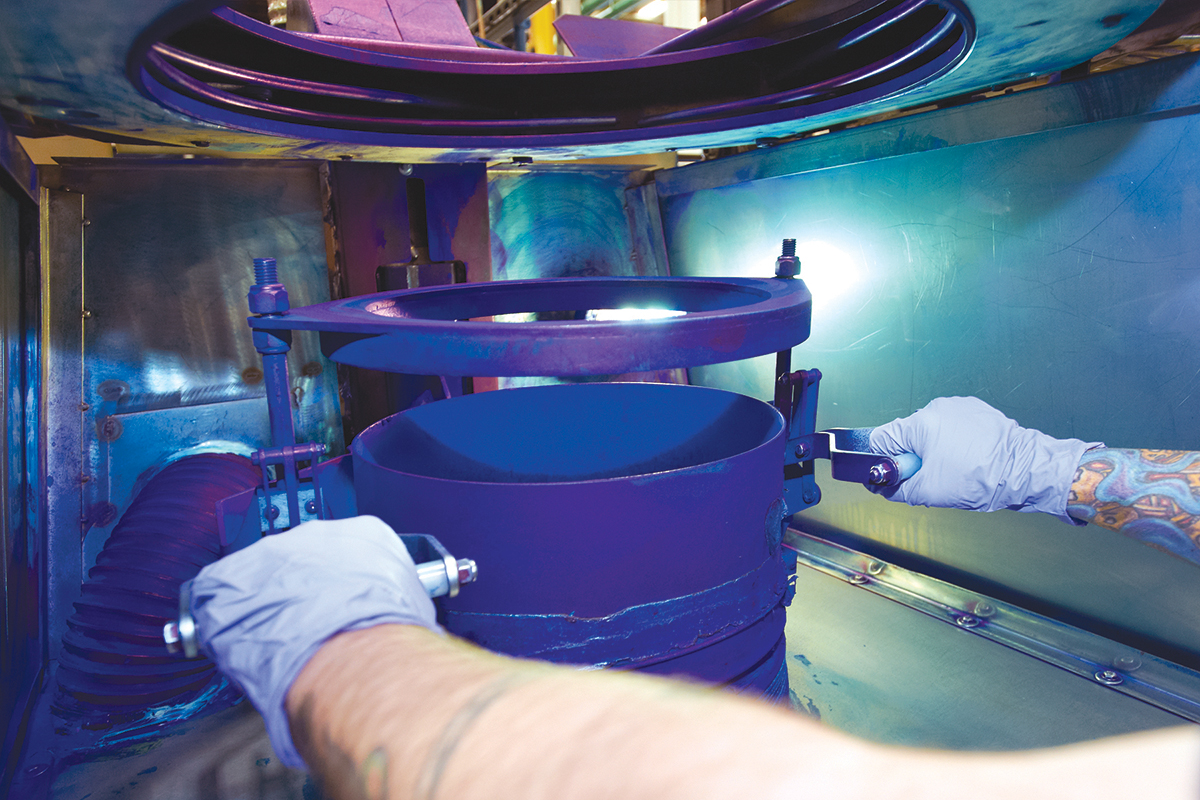
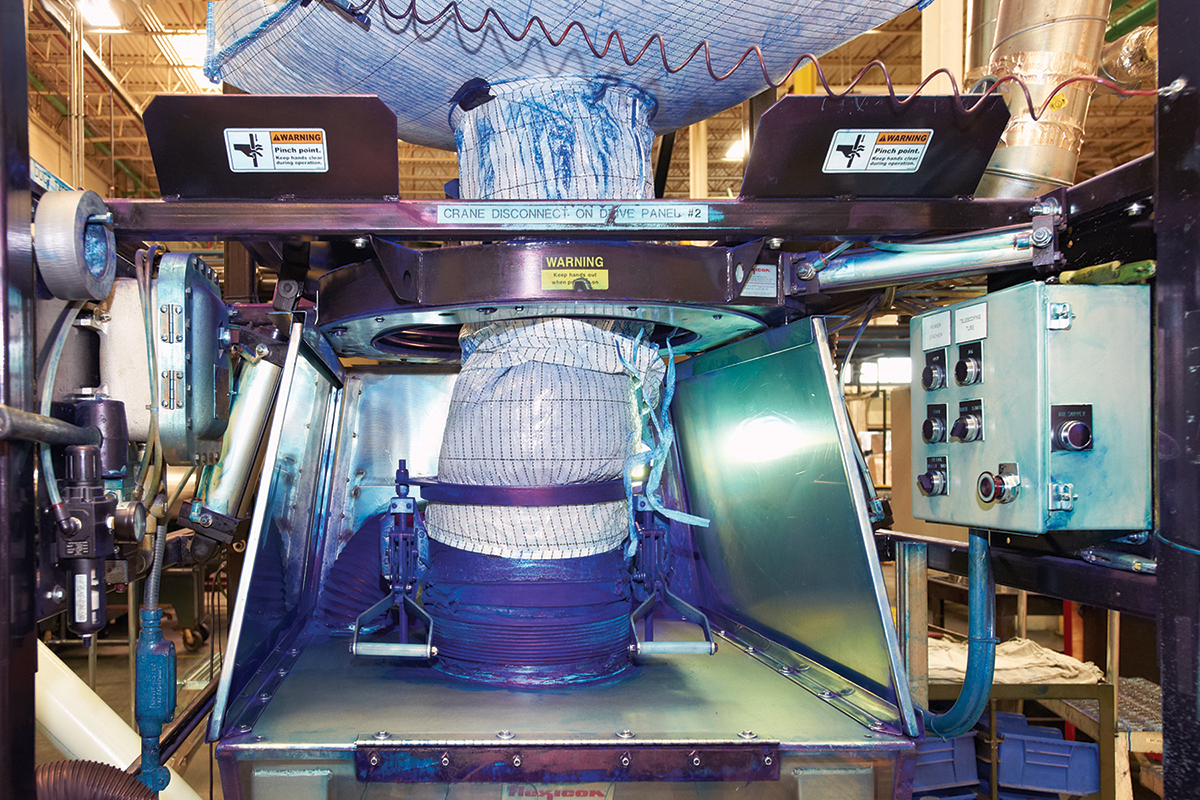
Les poudres de pigments sont réputées difficiles à manipuler, leurs propriétés physiques entraînant un tassement, un agglomérat, des traces de salissure et une forte production de poussière. Pour faire face à ces conditions, les caractéristiques de conception du système de manutention doivent être correctement étudiées et soigneusement sélectionnées. Afin d’éliminer la poussière et de favoriser l’écoulement pendant le déchargement, une bague de serrage manuelleSPOUT-LOCK® est soulevée pneumatiquement par un tube télescopiqueTELE-TUBE®, permettant à l’opérateur d’établir un raccord étanche et hautement fiable avec le bec du sac. Le tube télescopique, doté d’un orifice de purge de 6 pouces (15 cm) de diamètre extérieur permettant le raccordement à un dépoussiéreur conçu par le client, maintient une tension vers le bas constante sur le sac à mesure qu’il se vide et s’allonge, favorisant ainsi la décharge complète du pigment à écoulement difficile dans une trémie pyramidale de type « T » posée au sol, d’une capacité de 9 pieds cubes (0,25 m³) et mesurant 32 pouces (81 cm) de côté et 42 pouces (107 cm) de hauteur. Les dispositifs de déchargement sont fabriqués en acier inoxydable et comprennent une vanne de régulation de débitPOWER-CINCHER® permettant de réguler le débit et de refermer sans poussière les sacs partiellement vidés.
Depuis la trémie, le pigment est acheminé vers un convoyeur à vis flexible séparé de 32 pieds (975 cm) de long, équipé d’une vis flexible en acier inoxydable dotée d’une géométrie spécialisée pour le transport de matériaux à écoulement difficile. Le convoyeur transporte le pigment sur une pente à 45 degrés, le déversant dans l’un des quatre doseurs par perte de poids, chacun étant dédié à une cuve de prémélange de 21 pieds (640 cm) de haut située à environ 23,5 pieds (716 cm) de la trémie, où il est mélangé à du vernis pour former une boue contenant environ 30 % de matières solides.
Le convoyeur à vis flexible décharge en fonction de la perte de poids : des capteurs de pesage, sur lesquels est monté le dispositif de déchargement, envoient des signaux à un automate programmable (PLC) pour activer la vis lorsque 20 lb (9,1 kg) de pigment ont été déversés dans la trémie, et effectuent cinq cycles pour acheminer 100 lb (45,4 kg) dans la cuve de prémélange.
« Les suspensions individuelles sont ensuite acheminées vers un réservoir de stockage doté de compartiments séparés pouvant contenir jusqu’à 4 prémélanges », explique M. Buckett. « À partir du réservoir de stockage, les suspensions de différentes couleurs sont acheminées séparément vers des broyeurs à billes horizontaux dédiés, d’une capacité d’environ 53 gal (200 l) chacun, afin de réduire la taille des particules et d’encapsuler le pigment pour créer la base d’encre finie pour chaque couleur. Divers ingrédients exclusifs sont ensuite ajoutés à chaque base pour formuler les encres finies. »
Les encres d'héliogravure nécessitent une manipulation particulière
Les mêmes pigments qui servent à la fabrication d’encres thermofixantes dans l’usine de Hartford (Wisconsin) sont utilisés dans l’usine de Martinsburg (Virginie-Occidentale) pour produire des encres d’héliogravure à base de solvants. « Ici, quatre déchargeurs de sacs en vrac, chacun équipé d’une station auxiliaire de vidage manuel des sacs, sont installés au deuxième étage », a déclaré Glenn Gogin, responsable des processus chez CR/T. L’opérateur utilise cette station pour introduire un sac de 50 lb (23 kg) d’additifs spéciaux qui sont acheminés par un convoyeur à vis flexible, avec le pigment, vers une trémie située au-dessus d’une cuve de mélange dédiée à chaque couleur. Le pigment et les additifs s’écoulent par gravité dans chaque cuve de mélange lorsque le processus le requiert.
Le contenu de chaque cuve de mélange est ensuite acheminé vers une cuve de stockage similaire à celle utilisée sur le site de Hartford. Contrairement à Hartford, cependant, l’usine de Martinsburg adopte un concept novateur : les déchargeurs de sacs en vrac, les trémies, les cuves de mélange et les autres équipements de l’usine sont peints dans la couleur du pigment qu’ils traitent.
« Les pigments étant mélangés à du toluène, un solvant organique volatil et inflammable, les encres finies sont mélangées dans des cuves de mélange antidéflagrantes situées en aval de la cuve de stockage », a précisé M. Gogin. « Afin de réduire au minimum les émissions de composés organiques volatils (COV), une salle d’impression héliographique conçue comme un espace entièrement clos en permanence est installée au sein de l’usine de Martinsburg. Des canalisations de grand diamètre permettent de capter la quasi-totalité de l’air chargé de solvants présent dans la salle d’impression en vue de sa réutilisation. Le système atteint régulièrement des rendements nettement supérieurs à la norme de 92 % exigée par l’EPA et à la moyenne du secteur, qui est de 96,86 %. »
Concernant les deux systèmes de déchargement de sacs en vrac, M. Buckett explique : « Nous avons envoyé des échantillons de chaque pigment de couleur à Flexicon pour analyse et avons précisé les débits d’alimentation dont nous avions besoin. Ils ont pris le relais et ont conçu le système pour répondre à ces critères. Le système fonctionne si bien que, dans l’usine de Hartford, nous traitons régulièrement environ 160 000 lb (72 575 kg) de pigment sec chaque semaine via les quatre déchargeurs de sacs en vrac, sans le moindre problème. »