
SCARBOROUGH, ONTARIO — Un incendio ha arrasado por completo un edificio de 9.000 pies cuadrados (837 metros cuadrados) situado en el recinto de la sede central canadiense y del centro de fabricación y distribución de Henry Company, un fabricante de revestimientos para cimientos comerciales y residenciales, productos para cubiertas, masillas, adhesivos, selladores para entradas de vehículos y otros productos de construcción comercializados bajo la marca Building EnvelopeSystems®.
Al reconstruir las instalaciones, la empresa rediseñó sus procesos, lo que le permitió duplicar la producción y lograr mejoras en materia de seguridad, moral y prácticas medioambientales.
Una de las principales mejoras fue la sustitución del vaciado manual de sacos por un sistema automatizado de pesaje, dosificación y descarga de sacos a granel de Flexicon Corp., una medida que aumentó considerablemente la productividad, la calidad y la seguridad, al tiempo que redujo los costes de mano de obra y materiales.
El sistema de descarga de sacos a granel sustituye al vaciado manual de los sacos
Anteriormente, los trabajadores transportaban manualmente sacos de 50 lb (23 kg) que contenían un aditivo polimérico hasta un depósito de mezcla de 6.000 gal (22.710 l) con asfalto, abrían los sacos y vaciaban su contenido. Un lote típico requería entre 2.000 y 6.000 lb (907 y 2.721 kg) de polímero, es decir, entre 40 y 120 sacos. «Eso supone mucho trabajo manual», afirma el director de la planta, Todd Thertell.
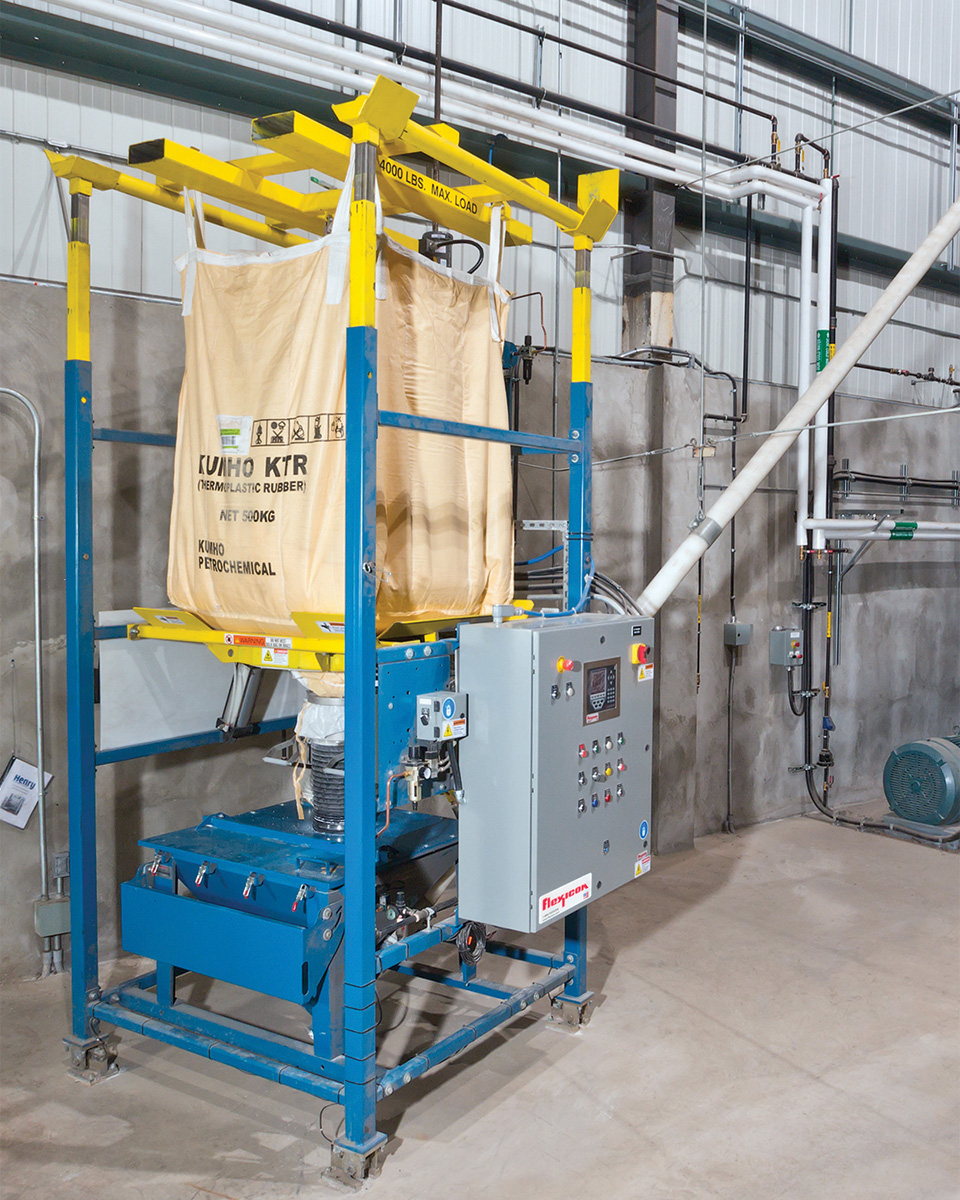
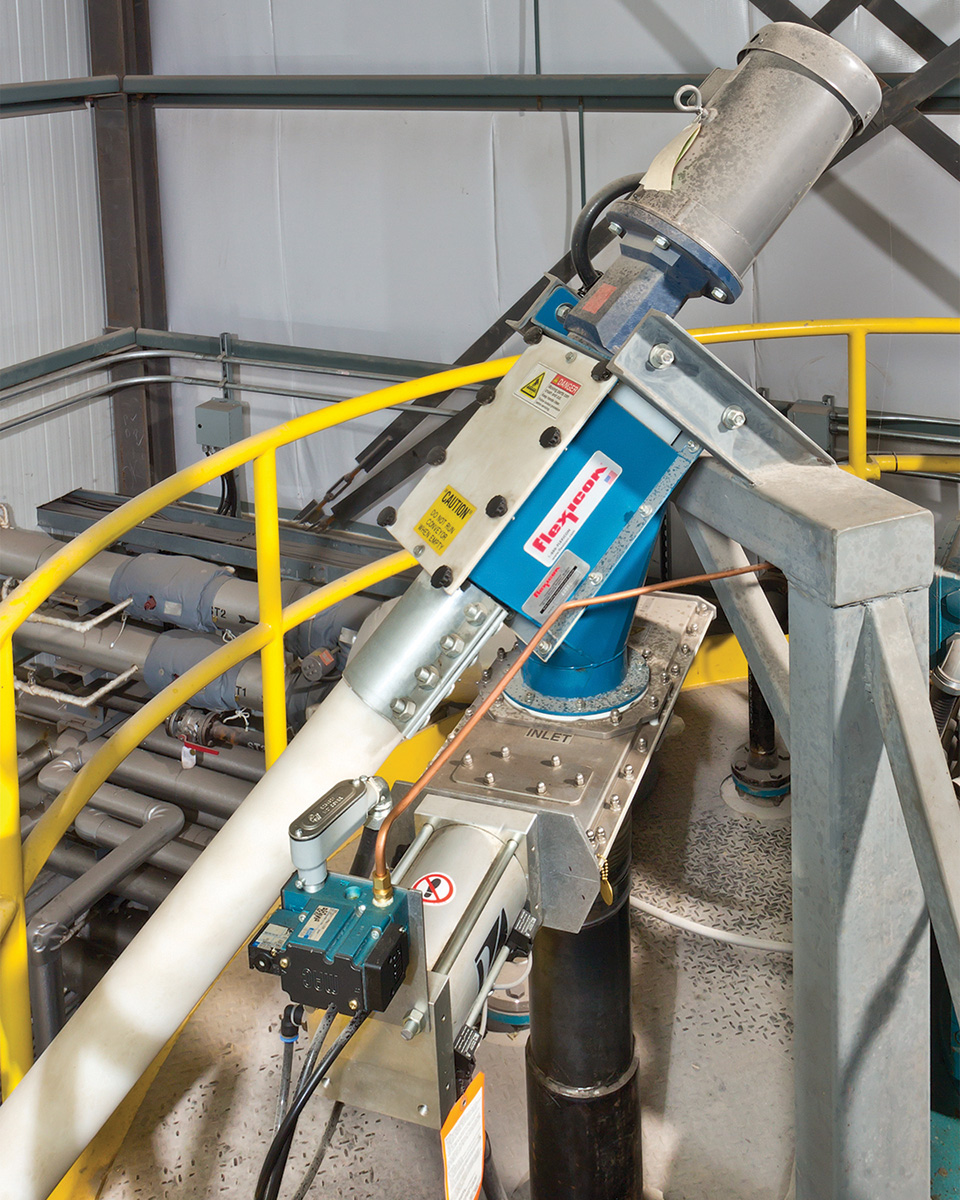
Los ingenieros de Henry evaluaron los equipos que permitirían la adquisición del polvo de polímero en sacos a granel y, finalmente, se decantaron por un sistema de dosificación por peso para sacos a granel FlexiconBulk-Out®, compuesto por un descargador de sacos a granel modelo BFF con transportador de tornillo flexible integrado y controles de dosificación por peso.
Thertell afirma: «Ahora compramos el polímero en sacos a granel de 2.000 lb (907 kg), por lo que, dependiendo del tamaño del lote, solo manejamos uno o dos sacos a granel, sin riesgo de perder la cuenta de los sacos de papel», y añade: «El proceso de transportar, abrir y vaciar los sacos, que antes requería una hora, ahora se puede realizar en tan solo 15 o 20 minutos. Además, ahora compramos nuestro aditivo a un precio más bajo en sacos a granel que cuando lo comprábamos en sacos de papel».
Estos dispositivos facilitan el vaciado completo del contenido de la bolsa
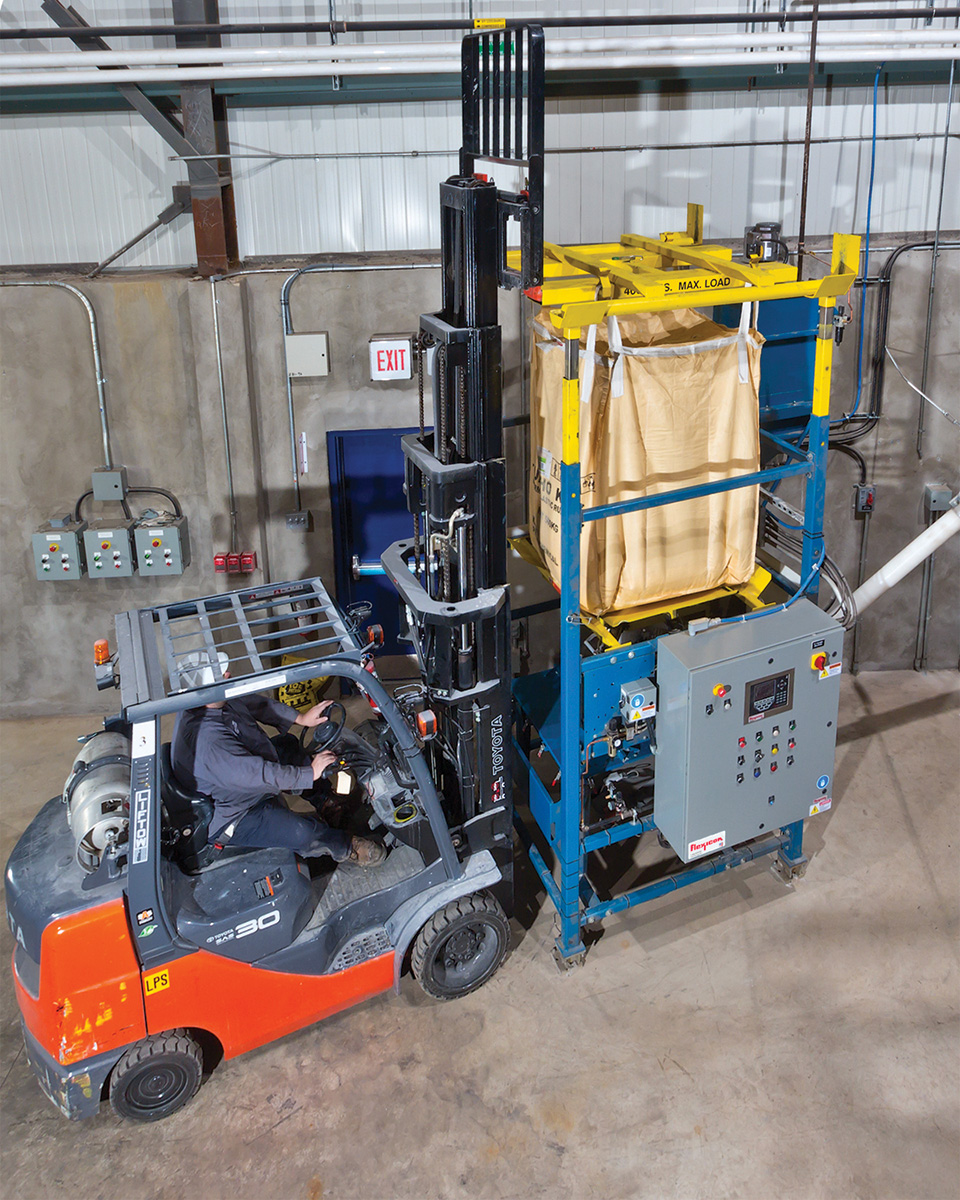
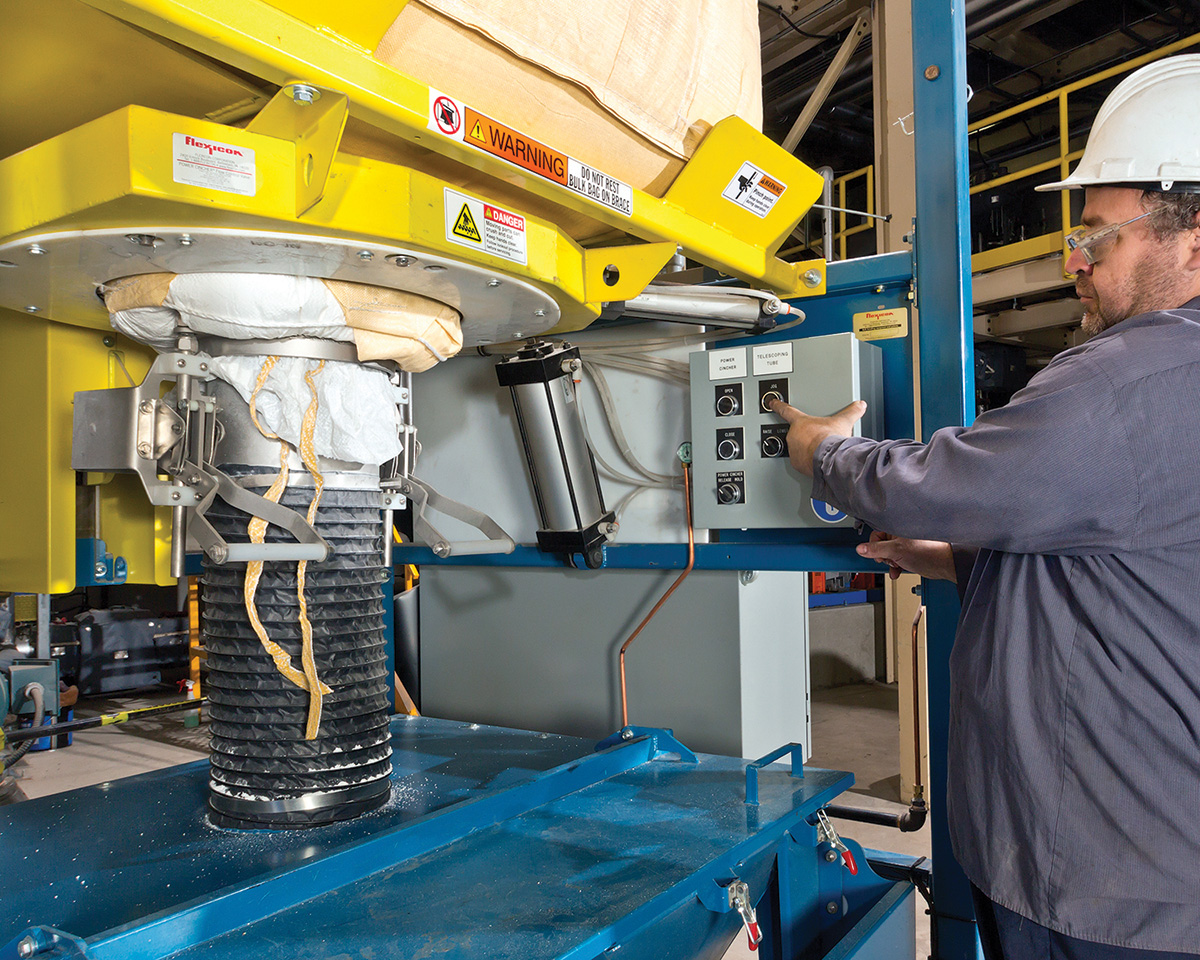
Con el nuevo sistema, un operario fija la bolsa a granel a un bastidor de elevación y, con una carretilla elevadora, carga el bastidor y la bolsa en las plataformas de recepción situadas en la parte superior del descargador de bolsas a granel. Una vez fijada la bolsa sobre la tolva de 8 pies cúbicos (226 l) de capacidad, el operario pasa la boquilla de la bolsa a través de una válvula de control de flujoPOWER-CINCHER® que la aprieta para regular el flujo, evitar fugas del producto y permitir volver a atar sin polvo las bolsas parcialmente vacías.
Debajo de la válvula de control de flujo hay un anillo de sujeción manualSPOUT-LOCK® que se eleva mediante un tubo telescópicoTELE-TUBE® para lograr una conexión hermética al embudo de la bolsa. Una vez asegurada la conexión, el operario desata el embudo de la bolsa y abre la válvula de control de flujo para iniciar el flujo. El tubo telescópico desciende, aplicando una tensión continua hacia abajo para mantener el embudo tenso a medida que se vacía la bolsa, lo que favorece la descarga completa en la tolva. Al mismo tiempo, los activadores de sacosFLOW-FLEXER® suben y bajan los bordes inferiores del saco, dirigiendo el material hacia la boquilla de salida y elevando el saco hasta darle una forma de «V» pronunciada para facilitar la descarga total. Además, los brazos de extensión POP-TOP™, situados en la parte superior de los cuatro postes de descarga, estiran el saco dándole forma cónica a medida que se vacía y se alarga, lo que contribuye a una descarga completa.
Dosificación automática por pérdida de peso realizada directamente a partir de sacos a granel
Los productos Hot Melt se fabrican bajo pedido, por lo que el tamaño de los lotes varía. El operario introduce el peso requerido para el lote en el controlador PLC. «Funciona con un sistema de pérdida neta», explica Thertell. El bastidor de descarga descansa sobre cuatro células de carga, de modo que, al cargar la bolsa a granel, el peso de la misma se muestra en la pantalla.
Cuando el operario inicia un ciclo, la cinta transportadora Flexicon, de 4,5 pulgadas (114 mm) de diámetro y 35 pies (10,7 m) de longitud, transporta el polvo hasta una altura de 19 pies (5,8 m). El material sale de la cinta transportadora por debajo del punto en el que el tornillo sinfín giratorio se conecta al reductor de engranajes, lo que evita el contacto del material con las juntas, y fluye a través de un adaptador de transición, una válvula de compuerta deslizante y un conducto de bajada antes de entrar en el depósito de mezcla.
El PLC recibe información sobre la pérdida de peso procedente de las células de carga, hace funcionar la cinta transportadora a plena capacidad de descarga hasta que se aproxima al peso objetivo y, a continuación, reduce la velocidad de alimentación a un ritmo lento, deteniendo la cinta transportadora y cerrando la válvula Power-Cincher cuando se ha alcanzado la pérdida de peso exacta del lote.
«Si estamos descargando una bolsa a granel de 2.000 lb (907 kg) y la receta indica 1.800 lb (816 kg), solo tenemos que introducir “1.800” y pulsar “inicio”», explica Thertell.
La tolva de suelo, con una capacidad de 8 pies cúbicos (226 litros), está equipada con una puerta de gran tamaño, un soporte para la bandeja de bolsas y una rejilla de seguridad para materiales de gran tamaño o extraños, lo que permite a los operarios añadir manualmente al lote ingredientes secundarios previamente pesados.
Añade que los polímeros sensibles a la temperatura supusieron un problema a la hora de diseñar el transportador. Si alguna partícula se atascaba entre el tornillo de acero inoxidable y el tubo de plástico del transportador, se calentaría, se fundiría y atascaría el mecanismo. Por ello, Flexicon sometió a ensayo una muestra del polímero y seleccionó un diseño en espiral que minimiza la compresión del material entre la espiral y la pared del tubo. Además, el tornillo transportador se autocentra al girar, lo que proporciona un espacio libre entre el tornillo y la pared del tubo para evitar el roce o el calor por fricción.
A medida que el contenido de la bolsa a granel fluye hacia la tolva, el aire desplazado y el polvo son aspirados hacia un colector de polvoBAG-VAC® acoplado al bastidor del descargador. Los chorros de aire de pulso inverso desprenden el material acumulado en el filtro, de modo que las partículas vuelven a incorporarse al flujo de material. Dado que la conexión entre la bolsa y la tolva está sellada, al activar el colector de polvo la bolsa vacía se colapsa bajo el efecto del vacío, extrayendo así el aire y el polvo residual. «Cuando el proceso está en marcha, prácticamente no hay polvo», afirma.
Los ciclos de producción cortos agilizan un proceso en el que el tiempo es un factor clave
La velocidad de procesamiento fue otro factor a tener en cuenta. Una vez que el polímero se ha transferido al depósito de mezcla, el polímero y el asfalto se someten a un proceso de «premezcla» a 148,9 °F (69,4 °C) durante dos horas. A continuación, la mezcla se bombea a uno de los tres depósitos de «reducción» de 3.000 gal (11.355 l), que se utilizan para dar el acabado al producto. Se añaden manualmente más rellenos de polímero y el lote en el depósito de reducción se somete a otras dos horas de procesamiento.
Thertell explica que, una vez que el material se ha añadido al depósito de mezcla, el proceso es muy sensible al tiempo. «Tenemos 18 horas para convertirlo en un producto acabado y envasarlo para su envío antes de que cambien sus propiedades. En lugar de una mezcla equilibrada y con una textura agradable a caucho, se vuelve espesa, fibrosa y difícil de fundir. Si fabricamos un lote grande —digamos 6.000 lb (2.238 kg) de caucho— con el proceso antiguo, los operarios se cansaban y tenían que parar para descansar. La premezcla tardaba más, lo que ponía en riesgo la calidad del lote. Ahora es más rápido y sencillo. El tiempo típico de procesamiento de un lote para las formulaciones de premezcla se ha reducido a la mitad, pasando de cuatro horas a solo dos».
Las mejoras han sido muy bien acogidas tanto por la dirección como por el personal de la planta
«A nuestros operarios les encanta el sistema porque ya no tienen que manipular ni cortar todas las bolsas. No se producen lesiones por movimientos repetitivos, como las que se producen al girar el cuerpo o hacer esfuerzos para levantar o cortar las bolsas; así se evita todo ese desgaste físico. Además, el sistema ha liberado a los empleados para que puedan dedicarse a otras actividades productivas. No se ha reducido nuestra plantilla, así que también están contentos por eso».
«Tampoco generamos los residuos que generábamos antes», continúa. «Solo un saco que se puede devolver. Ahora tenemos un saco de polietileno que aplastamos y devolvemos a nuestro proveedor para que lo vuelva a llenar de polímero. Es más respetuoso con el medio ambiente, porque no generamos residuos que acaben en los vertederos».
La sede central de Henry Company, situada en El Segundo, California (EE. UU.), presta apoyo a los distribuidores comerciales, los puntos de venta al por menor y 12 centros de fabricación en Estados Unidos y Canadá.