
SCARBOROUGH, ONTARIO — Ein Brand hat hier ein 9.000 Quadratfuß (837 Quadratmeter) großes Gebäude auf dem Gelände der kanadischen Zentrale sowie des Produktions- und Vertriebszentrums der Henry Company vollständig zerstört. Das Unternehmen ist ein Hersteller von Fundamentbeschichtungen für Gewerbe- und Wohngebäude, Dachprodukten, Dichtungsmassen, Klebstoffen, Versiegelungen für Einfahrten und anderen Bauprodukten, die unter der Marke Building EnvelopeSystems® vertrieben werden.
Im Zuge des Neubaus der Anlage hat das Unternehmen seine Prozesse neu gestaltet und dadurch eine Verdopplung der Produktion sowie Verbesserungen in den Bereichen Sicherheit, Arbeitsmoral und Umweltschutz erreicht.
Eine wesentliche Verbesserung war der Ersatz der manuellen Sackentleerung durch ein automatisiertes System zur Abwägung und dosierten Entleerung von Schüttgutsäcken der Firma Flexicon Corp. – eine Maßnahme, die die Produktivität, Qualität und Sicherheit erheblich steigerte und gleichzeitig die Arbeits- und Materialkosten senkte.
Das Entleerungssystem für Großsäcke ersetzt das manuelle Entleeren der Säcke
Bisher trugen die Arbeiter Säcke mit einem Gewicht von 50 lb (23 kg), die einen Polymerzusatz enthielten, manuell zu einem 6.000 gal (22.710 l) großen Mischbehälter mit Asphalt, schnitten die Säcke auf und schütteten den Inhalt hinein. Für eine typische Charge wurden 2.000 bis 6.000 lb (907 bis 2.721 kg) Polymer benötigt, was 40 bis 120 Säcken entsprach. „Das ist eine Menge mühsamer Handarbeit“, sagt Werksleiter Todd Thertell.
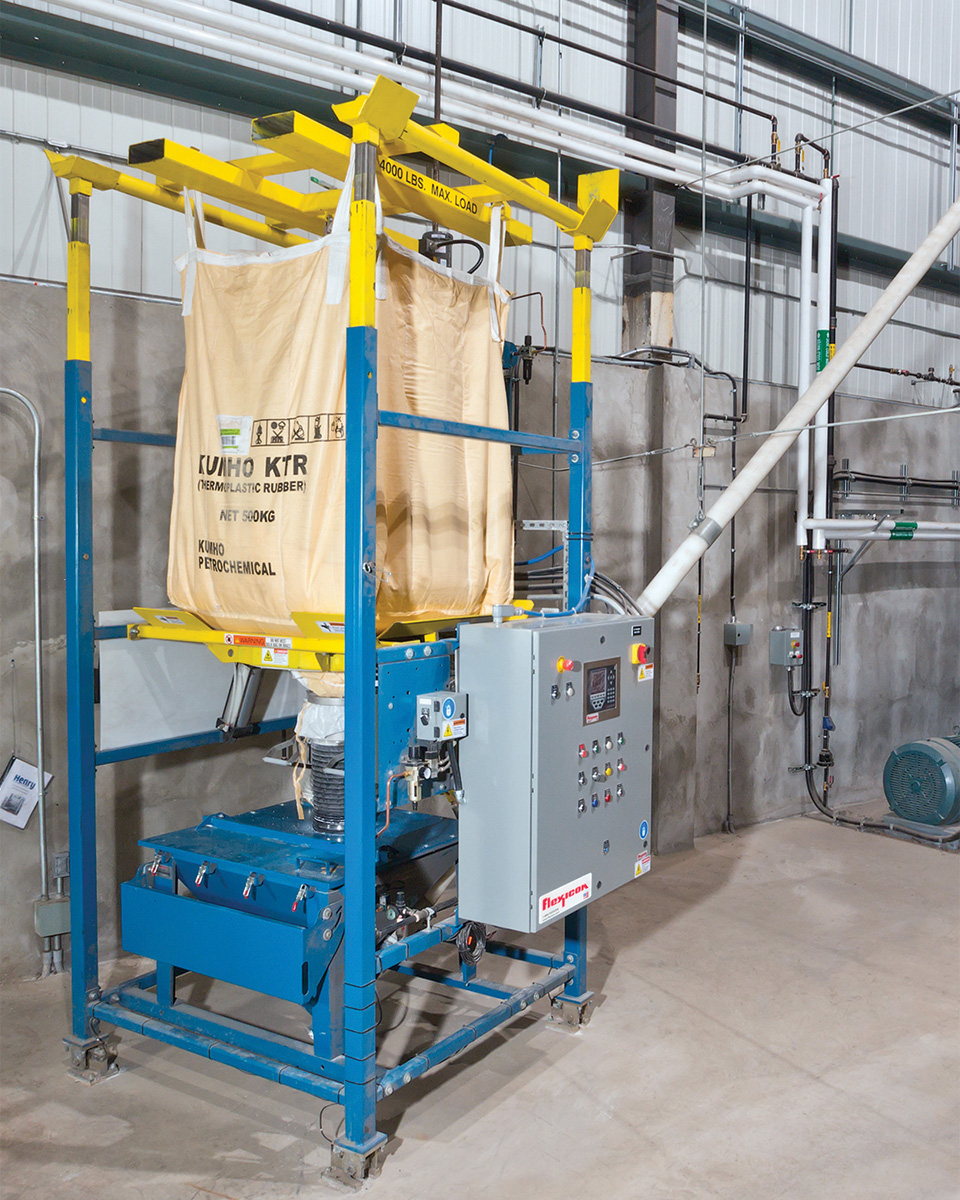
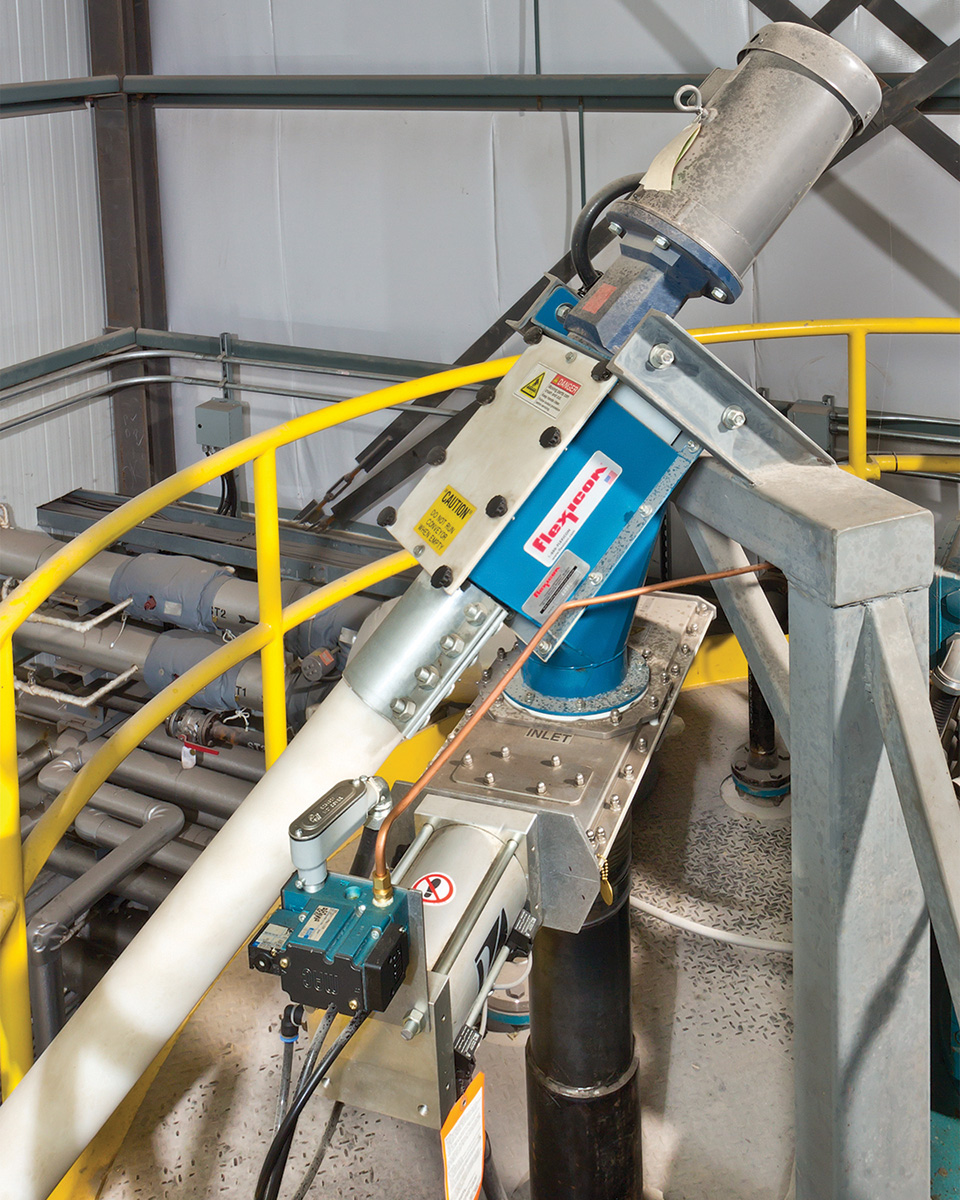
Die Ingenieure von Henry prüften verschiedene Anlagen, die den Einkauf des Polymerpulvers in Schüttgut-Säcken ermöglichen würden, und entschieden sich schließlich für einFlexicon Bulk-Out® -Wäge- und Dosiersystem für Schüttgut-Säcke, bestehend aus einem Schüttgut-Sackentleerer vom Typ BFF mit integriertem flexiblen Schneckenförderer und einer Wäge- und Dosiersteuerung.
Thertell sagt: „Wir kaufen das Polymer jetzt in 2.000 lb (907 kg) schweren Großsäcken, sodass wir je nach Chargengröße nur einen oder zwei Großsäcke handhaben müssen, ohne Gefahr zu laufen, den Überblick über die Anzahl der Papiersäcke zu verlieren.“ Er fügt hinzu: „Der Vorgang des Tragens, Öffnens und Entleerens der Säcke, der früher eine Stunde in Anspruch nahm, lässt sich nun in nur 15 bis 20 Minuten erledigen. Außerdem kaufen wir unseren Zusatzstoff in Großsäcken zu geringeren Kosten ein, als dies beim Kauf in Papiersäcken möglich wäre.“
Die Vorrichtungen sorgen dafür, dass der Beutelinhalt vollständig entleert wird
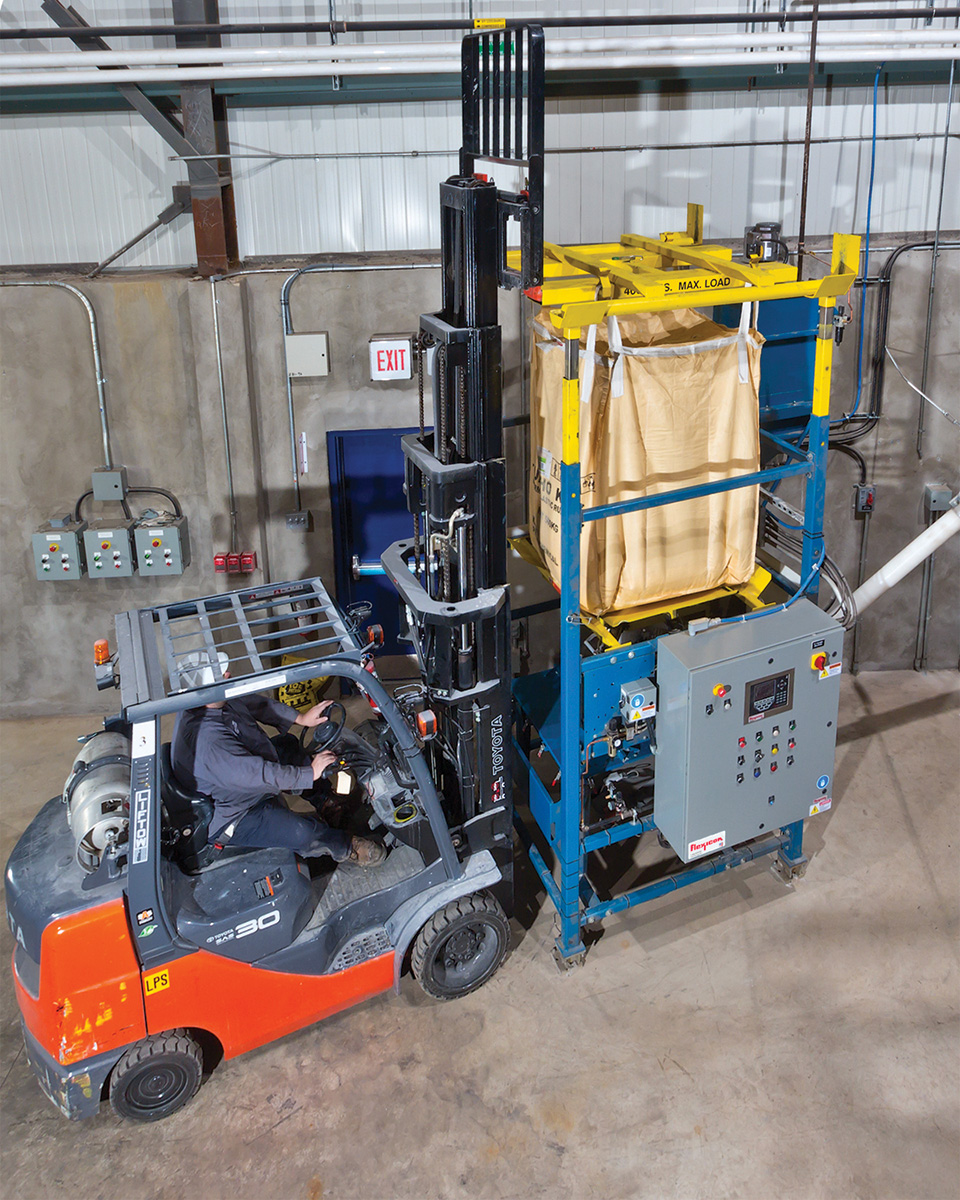
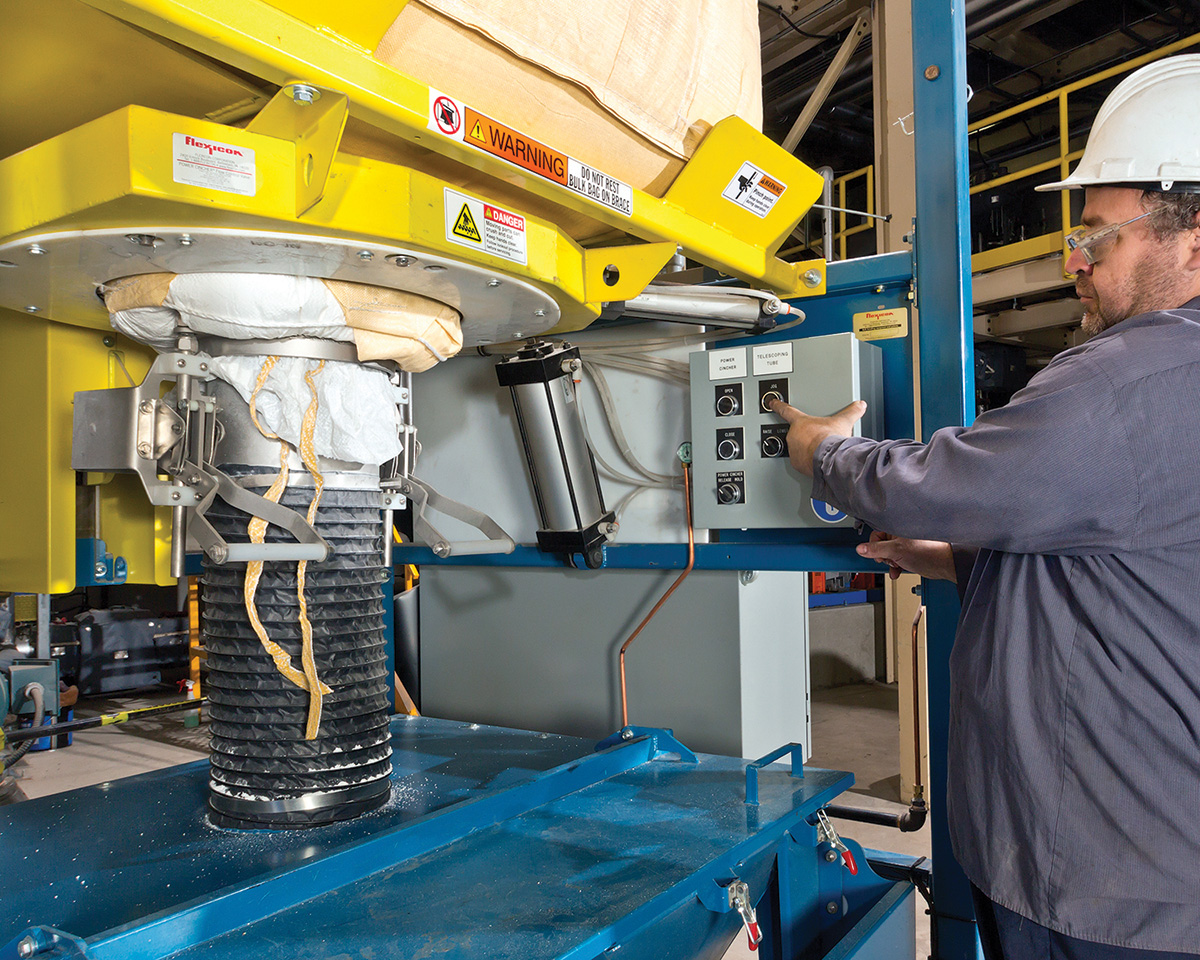
Bei dem neuen System befestigt ein Bediener den Schüttgutbeutel an einem Hebegestell und lädt das Gestell mit Beutel mithilfe eines Gabelstaplers in die Aufnahmegestelle oben auf dem Schüttgutbeutel-Entleerer. Nachdem der Big-Bag über dem Trichter mit einem Fassungsvermögen von 8 cu ft (226 l) befestigt wurde, zieht der Bediener den Auslaufschlauch durch einPOWER-CINCHER®-Durchflussregelventil, das den Auslaufschlauch festzieht, um den Durchfluss zu regulieren, ein Auslaufen des Produkts zu verhindern und ein staubfreies Wiederzuverschließen teilweise entleerter Big-Bags zu ermöglichen.
Unterhalb des Durchflussregelventils befindet sich ein manuellerSPOUT-LOCK®-Klemmring, der über einTELE-TUBE®-Teleskoprohr angehoben wird, um eine staubdichte Verbindung mit dem Sackauslauf herzustellen. Sobald die Verbindung sicher sitzt, löst der Bediener den Sackauslauf und öffnet das Durchflussregelventil, um den Durchfluss einzuleiten. Das Teleskoprohr senkt sich und übt dabei eine kontinuierliche Zugkraft nach unten aus, um den Auslauf während des Entleerens straff zu halten und so die vollständige Entleerung in den Trichter zu gewährleisten. Gleichzeitig heben und senkenFLOW-FLEXER®-Sackaktivatoren die unteren Ränder des Sacks, leiten das Material in den Auslaufstutzen und formen den Sack zu einer steilen „V“-Form, um die vollständige Entleerung zu fördern. Zusätzlich spannen POP-TOP™-Verlängerungsarme an der Oberseite der vier Entleerungsstützen den Sack während des Entleerungsvorgangs und seiner Verlängerung zu einer Kegelform, was die vollständige Entleerung unterstützt.
Automatisierte Dosierung nach Gewichtsverlust direkt aus Großsäcken
Hot-Melt-Produkte werden auf Bestellung gefertigt, daher variieren die Chargengrößen. Der Bediener gibt das erforderliche Chargengewicht in die SPS-Steuerung ein. „Das System arbeitet nach dem Nettoverlustprinzip“, erklärt Thertell. Der Entleerungsrahmen ruht auf vier Wägezellen, sodass beim Befüllen des Schüttgutsacks das Gewicht des Sacks auf dem Bildschirm angezeigt wird.
Wenn der Bediener einen Zyklus startet, befördert das Flexicon-Förderband mit einem Durchmesser von 4,5 Zoll (114 mm) und einer Länge von 35 Fuß (10,7 m) das Pulver auf eine Höhe von 19 Fuß (5,8 m). Das Material verlässt das Förderband unterhalb der Stelle, an der die rotierende Schnecke mit dem Untersetzungsgetriebe verbunden ist, wodurch ein Kontakt des Materials mit den Dichtungen verhindert wird, und fließt durch einen Übergangsadapter, ein Schieberventil und eine Fallröhre, bevor es in den Mischbehälter gelangt.
Die SPS empfängt Gewichtsverlustdaten von den Wägezellen, lässt das Förderband mit voller Förderleistung laufen, bis das Zielgewicht fast erreicht ist, und reduziert dann die Zufuhrgeschwindigkeit auf ein Tröpfeltempo; sobald das genaue Chargengewicht unterschritten wurde, wird das Förderband angehalten und das Power-Cincher-Ventil geschlossen.
„Wenn wir einen 2.000 lb (907 kg) schweren Schüttgutsack entladen und die Rezeptur 1.800 lb (816 kg) vorsieht, geben wir einfach ‚1.800‘ ein und drücken auf ‚Start‘“, erklärt Thertell.
Der Bodenbehälter mit einem Fassungsvermögen von 8 cu ft (226 l) ist mit einer großen Tür, einer Halterung für den Beutelhalter und einem Schutzgitter gegen übergroße Teile bzw. Fremdkörper ausgestattet, sodass das Bedienpersonal vorgewogene Nebenbestandteile manuell in die Charge einfüllen kann.
Er fügt hinzu, dass temperaturempfindliche Polymere bei der Konstruktion des Förderers ein Problem darstellten. Würden sich Partikel zwischen der Edelstahlschnecke und dem Kunststoffförderrohr festsetzen, würden sie sich erhitzen, schmelzen und den Betrieb zum Erliegen bringen. Flexicon testete daher ein Muster des Polymers und wählte eine Spiralausführung, die die Kompression des Materials zwischen der Spirale und der Rohrwand minimiert. Die Förderschnecke zentriert sich zudem während der Drehung selbst, wodurch ein Spiel zwischen Schnecke und Rohrwand entsteht, um ein Scheuern oder Reibungswärme zu verhindern.
Während der Inhalt des Schüttgutsacks in den Trichter fließt, werden verdrängte Luft und Staub in einenBAG-VAC®-Staubabscheider gesaugt, der am Auslaufrahmen befestigt ist. Durch umgekehrte Luftimpulse wird das am Filter angesammelte Material abgelöst, sodass die Partikel in den Materialstrom zurückgelangen. Da die Verbindung zwischen dem Sack und dem Trichter abgedichtet ist, führt die Aktivierung des Staubabscheiders dazu, dass sich der leere Sack unter Unterdruck zusammenzieht, wodurch Luft und Reststaub abgesaugt werden. „Wenn der Prozess läuft, entsteht praktisch kein Staub“, sagt er.
Kurze Chargenzyklen beschleunigen einen zeitkritischen Prozess
Ein weiterer zu berücksichtigender Faktor war die Verarbeitungsgeschwindigkeit. Sobald das Polymer in den Mischbehälter überführt wurde, werden Polymer und Asphalt zwei Stunden lang bei 148,9 °F (69,4 °C) „vormisch“ vermischt. Anschließend wird die Mischung in einen von drei 3.000 gal (11.355 l) fassenden „Let-Down“-Tanks gepumpt, in denen das Produkt fertiggestellt wird. Dort werden manuell zusätzliche Polymerfüllstoffe hinzugefügt, und die Let-Down-Charge durchläuft eine weitere zweistündige Verarbeitung.
Thertell erklärt, dass der Prozess zeitkritisch ist, sobald das Material in den Mischbehälter gegeben wurde. „Wir haben 18 Stunden Zeit, um es in ein Endprodukt umzuwandeln und für den Versand zu verpacken, bevor sich seine Eigenschaften verändern. Statt einer schönen, gummiartigen, ausgewogenen Mischung wird es dickflüssig und fadenziehend und lässt sich nur schwer schmelzen. Wenn wir eine große Charge – sagen wir 6.000 lb (2.238 kg) Gummi – nach dem alten Verfahren herstellten, wurden die Bediener müde und legten eine Pause ein. Das Vormischen dauerte länger, was das Risiko einer fehlerhaften Charge mit sich brachte. Jetzt geht es schneller und einfacher. Die typische Verarbeitungszeit für Vormischformulierungen hat sich von vier Stunden auf nur noch zwei Stunden halbiert.“
Verbesserungen, die sowohl von der Geschäftsleitung als auch vom Werkspersonal gelobt wurden
„Unsere Mitarbeiter sind von dem System begeistert, weil sie nicht mehr alle Säcke manuell handhaben und aufschneiden müssen. Es gibt keine Verletzungen durch wiederholte Bewegungen mehr, bei denen sich die Mitarbeiter verdrehen oder überanstrengen müssen, um die Säcke anzuheben oder aufzuschneiden – all diese körperlichen Belastungen entfallen. Durch das System wurde außerdem Personal freigesetzt, das nun andere produktive Tätigkeiten übernehmen kann. Es gibt keinen Personalabbau, worüber sich die Mitarbeiter ebenfalls freuen.“
„Außerdem haben wir nicht mehr so viel Abfall wie früher“, fährt er fort. „Früher gab es nur einen einzigen Sack, der zurückgegeben werden musste. Jetzt haben wir einen Polysack, den wir flachdrücken und an unseren Lieferanten zurückschicken, damit er wieder mit Polymer befüllt wird. Das ist umweltfreundlicher, weil wir keinen Abfall mehr produzieren, der auf Deponien landet.“
Die Unternehmenszentrale der Henry Company mit Sitz in El Segundo, Kalifornien, USA, betreut gewerbliche Wiederverkäufer, Einzelhandelsgeschäfte sowie 12 Produktionsstandorte in den USA und Kanada.