
SCARBOROUGH, ONTARIO — Un incendie a entièrement détruit un bâtiment de 9 000 pieds carrés (837 m²) situé sur le site du siège social canadien et du centre de fabrication et de distribution de la société Henry, un fabricant de revêtements de fondations pour les bâtiments commerciaux et résidentiels, de produits de couverture, de mastics, d'adhésifs, de produits d'étanchéité pour allées et d'autres produits de construction commercialisés sous la marque Building EnvelopeSystems®.
Lors de la reconstruction de son site, l'entreprise a repensé ses processus, ce qui lui a permis de doubler sa production tout en améliorant la sécurité, le moral des équipes et ses pratiques environnementales.
L'une des principales améliorations a consisté à remplacer le déversement manuel des sacs par un système automatisé de pesage et de déchargement par lots de sacs en vrac fourni par Flexicon Corp. Cette mesure a permis d'augmenter considérablement la productivité, la qualité et la sécurité, tout en réduisant les coûts de main-d'œuvre et de matériaux.
Le système de déchargement des sacs en vrac remplace le vidage manuel des sacs
Auparavant, les ouvriers transportaient manuellement des sacs de 50 lb (23 kg) contenant un additif polymère jusqu’à une cuve de mélange de 6 000 gal (22 710 l) remplie d’enrobé, puis ils ouvraient les sacs et en versaient le contenu. Un lot type nécessitait entre 2 000 et 6 000 lb (907 à 2 721 kg) de polymère, soit 40 à 120 sacs. « Cela représente beaucoup de travail manuel pénible », explique Todd Thertell, directeur de l'usine.
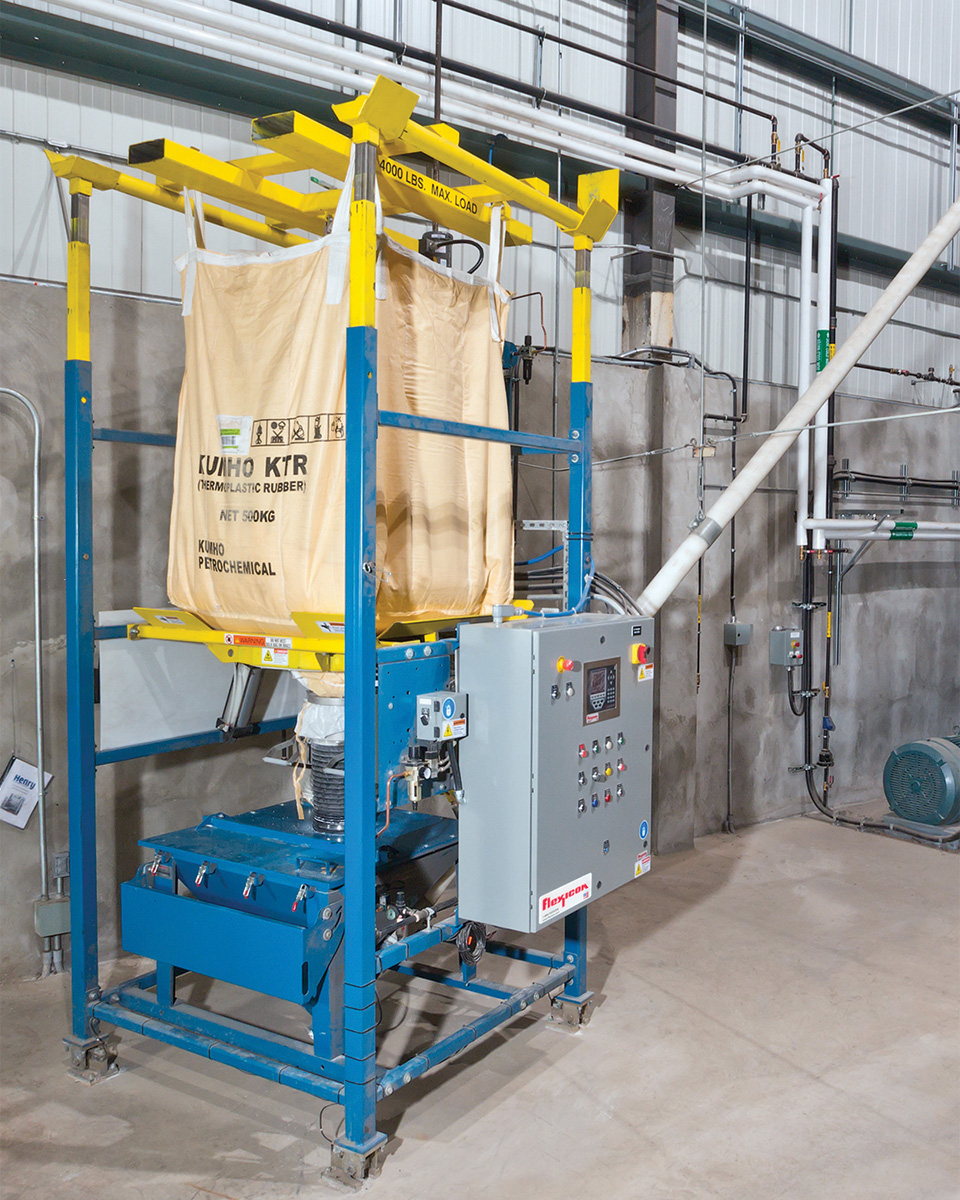
Les ingénieurs d'Henry ont évalué les équipements permettant d'acheter la poudre de polymère en sacs en vrac, avant de retenir finalement un système de pesage et de dosage FlexiconBulk-Out® pour sacs en vrac, composé d'un déchargeur de sacs en vrac de modèle BFF avec convoyeur à vis flexible intégré et d'un système de commande de pesage et de dosage.
M. Thertell explique : « Nous achetons désormais le polymère dans des sacs en vrac de 2 000 lb (907 kg) ; ainsi, selon la taille du lot, nous ne manipulons qu’un ou deux sacs en vrac, sans risque de perdre le compte des sacs en papier », avant d’ajouter : « Le processus consistant à transporter, ouvrir et vider les sacs, qui prenait auparavant une heure, peut désormais être effectué en seulement 15 à 20 minutes. De plus, nous achetons désormais notre additif à un prix plus avantageux en sacs en vrac que lorsque nous l’achetions en sacs en papier. »
Ces dispositifs permettent de vider entièrement le contenu des sacs
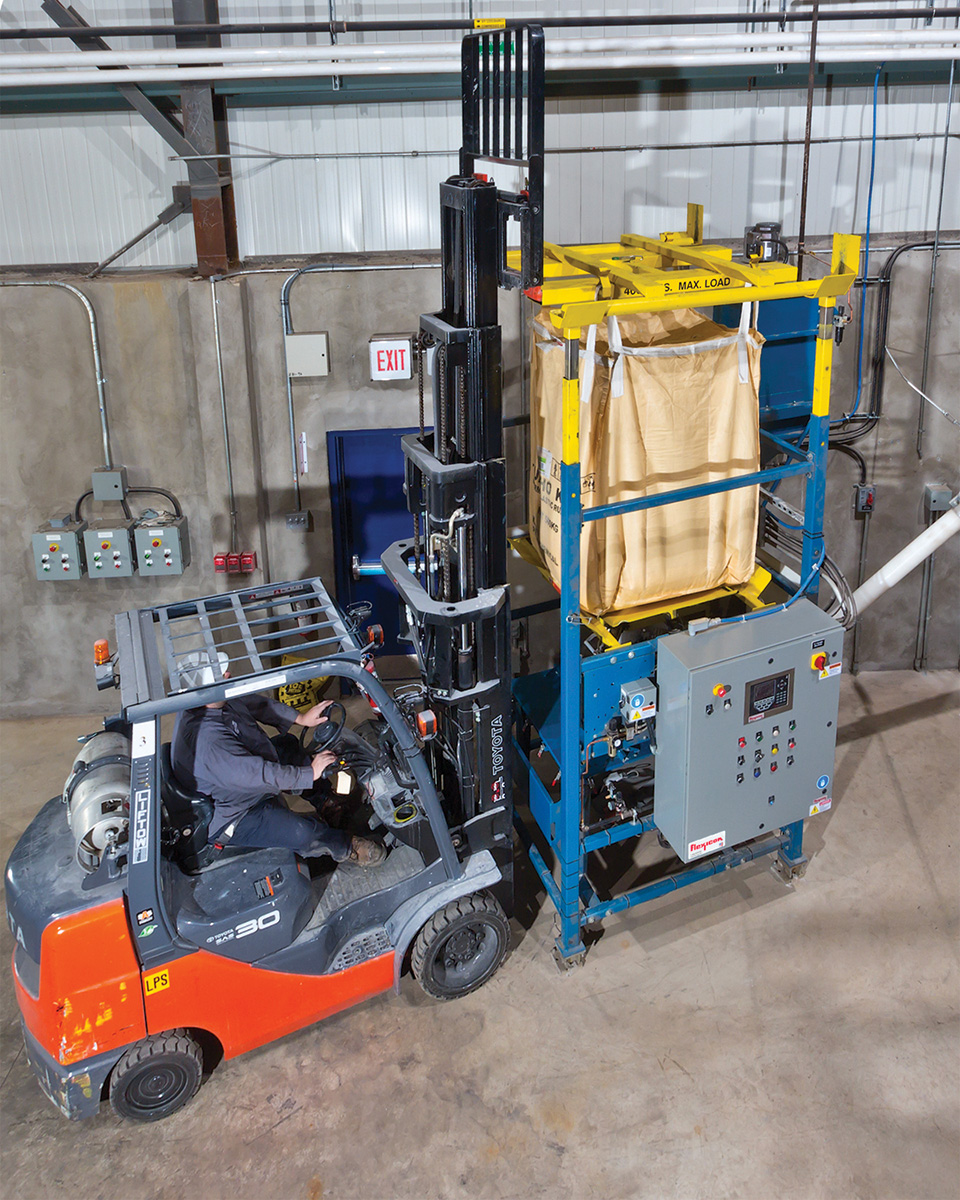
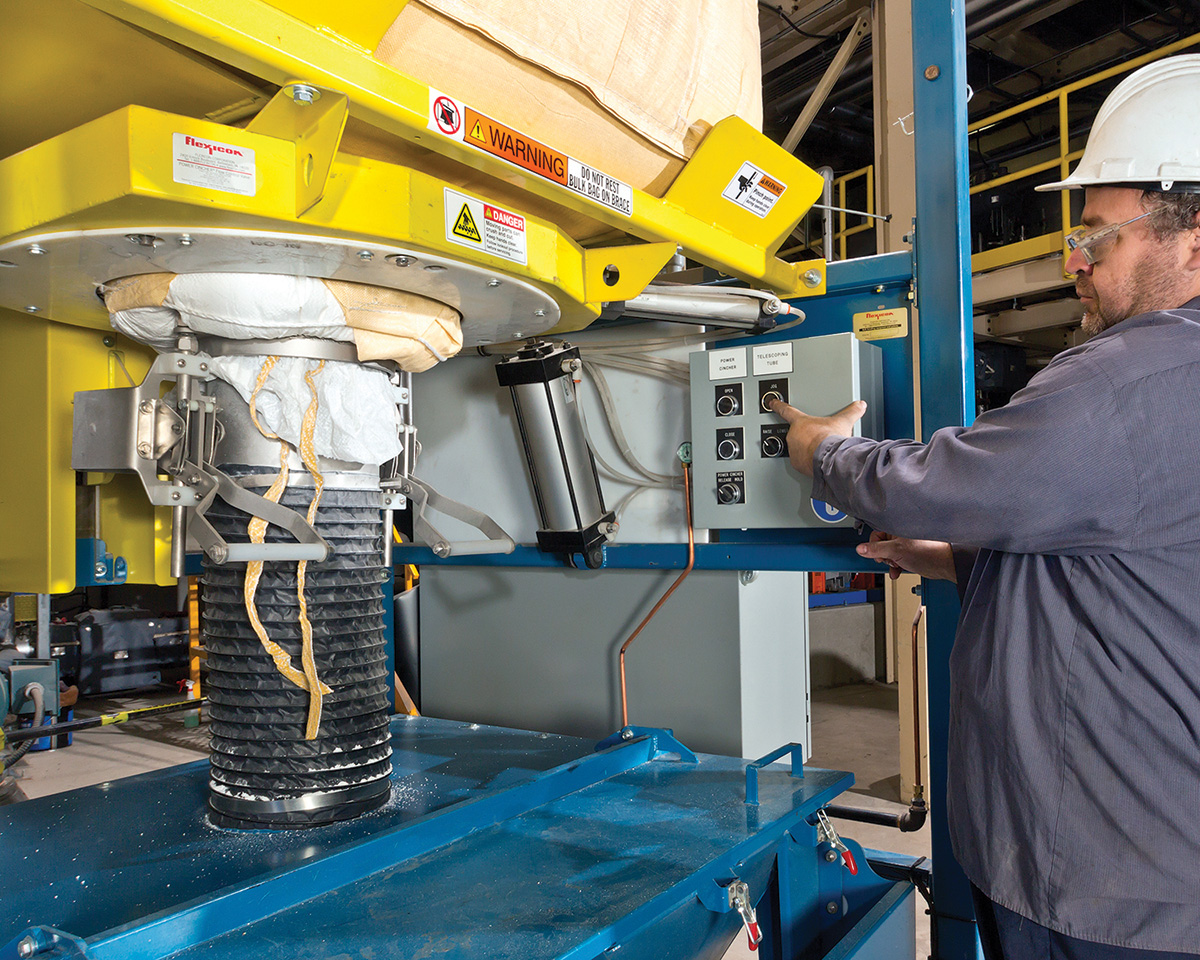
Avec ce nouveau système, un opérateur fixe le sac grand volume à un châssis de levage, puis charge à l’aide d’un chariot élévateur le châssis et le sac dans les berceaux de réception situés au sommet du dispositif de déchargement des sacs grand volume. Une fois le sac fixé au-dessus de la trémie d'une capacité de 8 pieds cubes (226 l), l'opérateur fait passer le bec verseur du sac à travers une vanne de régulation de débitPOWER-CINCHER® qui resserre le bec verseur afin de réguler le débit, d'empêcher les fuites de produit et de permettre de refermer sans poussière les sacs partiellement vidés.
Sous la vanne de régulation de débit se trouve un anneau de serrage manuelSPOUT-LOCK® qui est relevé par un tube télescopiqueTELE-TUBE® afin d’assurer un raccordement étanche à la poussière avec le bec du sac. Une fois le raccordement sécurisé, l’opérateur détache le bec du sac et ouvre la vanne de régulation de débit pour déclencher l’écoulement. Le tube télescopique s’abaisse, exerçant une tension vers le bas continue pour maintenir le bec tendu à mesure que le sac se vide, favorisant ainsi une vidange complète dans la trémie. Dans le même temps, les activateurs de sacFLOW-FLEXER® soulèvent et abaissent les bords inférieurs du sac, dirigeant le produit vers le bec de sortie et donnant au sac une forme en « V » prononcé afin de favoriser une vidange totale. De plus, les bras d’extension POP-TOP™ situés au sommet des quatre montants du dispositif de vidange étirent le sac en lui donnant une forme conique à mesure qu’il se vide et s’allonge, facilitant ainsi une vidange complète.
Dosage automatisé par perte de poids, effectué directement à partir de sacs en vrac
Les produits « Hot Melt » sont fabriqués sur commande, ce qui explique que la taille des lots varie. L'opérateur saisit le poids requis pour le lot dans le contrôleur PLC. « Le système fonctionne selon le principe de la perte nette », explique Thertell. Le châssis de déchargement repose sur quatre capteurs de pesage ; ainsi, lorsque l'on charge le sac en vrac, son poids s'affiche à l'écran.
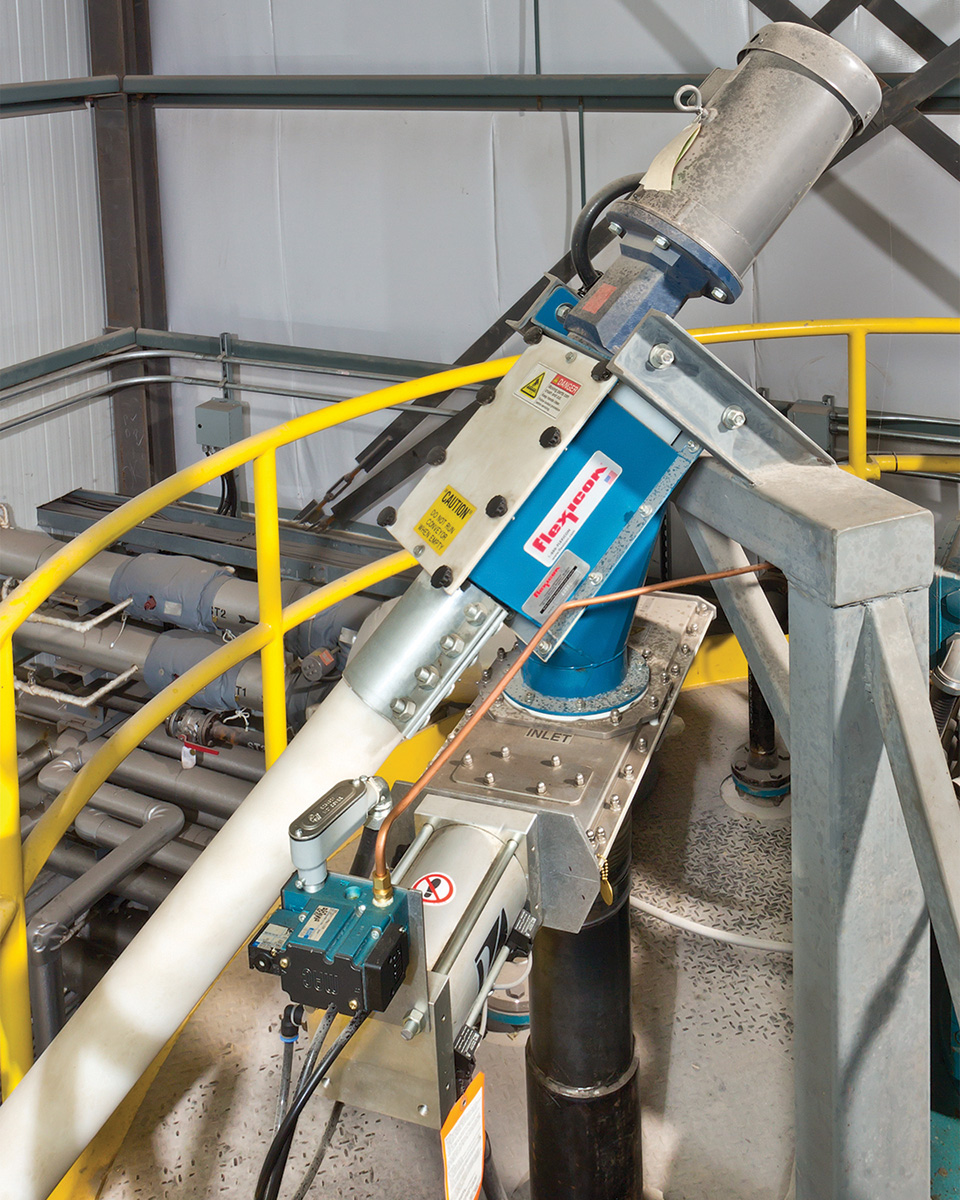
Lorsque l'opérateur lance un cycle, le convoyeur Flexicon, d'un diamètre de 4,5 pouces (114 mm) et d'une longueur de 35 pieds (10,7 m), achemine la poudre jusqu'à une hauteur de 19 pieds (5,8 m). Le matériau sort du convoyeur en dessous du point de raccordement entre la vis sans fin rotative et le réducteur à engrenages, ce qui empêche tout contact avec les joints d'étanchéité, puis s'écoule à travers un adaptateur de transition, une vanne à glissière et une goulotte avant de pénétrer dans la cuve de mélange.
L'automate programmable reçoit les données de perte de poids provenant des capteurs de pesage ; il fait fonctionner le convoyeur à plein débit jusqu'à ce que le poids cible soit presque atteint, puis réduit le débit d'alimentation à un niveau minimal, avant d'arrêter le convoyeur et de fermer la vanne Power-Cincher lorsque le poids exact du lot a été perdu.
« Si nous déchargeons un sac en vrac de 2 000 lb (907 kg) et que la recette prévoit 1 800 lb (816 kg), il suffit de programmer “1 800” et d’appuyer sur “Démarrer” », explique Thertell.
La trémie au sol d'une capacité de 8 cu ft (226 l) est équipée d'une grande porte, d'un support pour bac à sacs et d'un tamis de sécurité destiné à retenir les matériaux surdimensionnés ou étrangers, ce qui permet aux opérateurs d'ajouter manuellement des ingrédients mineurs pré-pesés au lot.
Il ajoute que les polymères sensibles à la température constituaient un défi lors de la conception du convoyeur. Si des particules venaient à se loger entre la vis en acier inoxydable et le tube de convoyage en plastique, elles chaufferaient, fondraient et bloqueraient le mécanisme. Flexicon a donc testé un échantillon du polymère et a choisi une conception en spirale qui minimise la compression du matériau entre la spirale et la paroi du tube. La vis du convoyeur se centre également d'elle-même lorsqu'elle tourne, ce qui crée un jeu entre la vis et la paroi du tube afin d'éviter tout frottement ou dégagement de chaleur par friction.
Lorsque le contenu du sac grand volume s'écoule dans la trémie, l'air déplacé et la poussière sont aspirés dans un dépoussiéreurBAG-VAC® fixé au châssis du dispositif de déchargement. Des jets d'air à impulsion inverse délogent les matières accumulées sur le filtre, permettant ainsi aux particules de réintégrer le flux de matière. La connexion entre le sac et la trémie étant étanche, l'activation du dépoussiéreur provoque l'affaissement du sac vide sous l'effet du vide, ce qui permet d'extraire l'air et la poussière résiduelle. « Lorsque le processus est en marche, il n’y a pratiquement pas de poussière », explique-t-il.
Des cycles de production courts optimisent un processus où le temps est un facteur déterminant
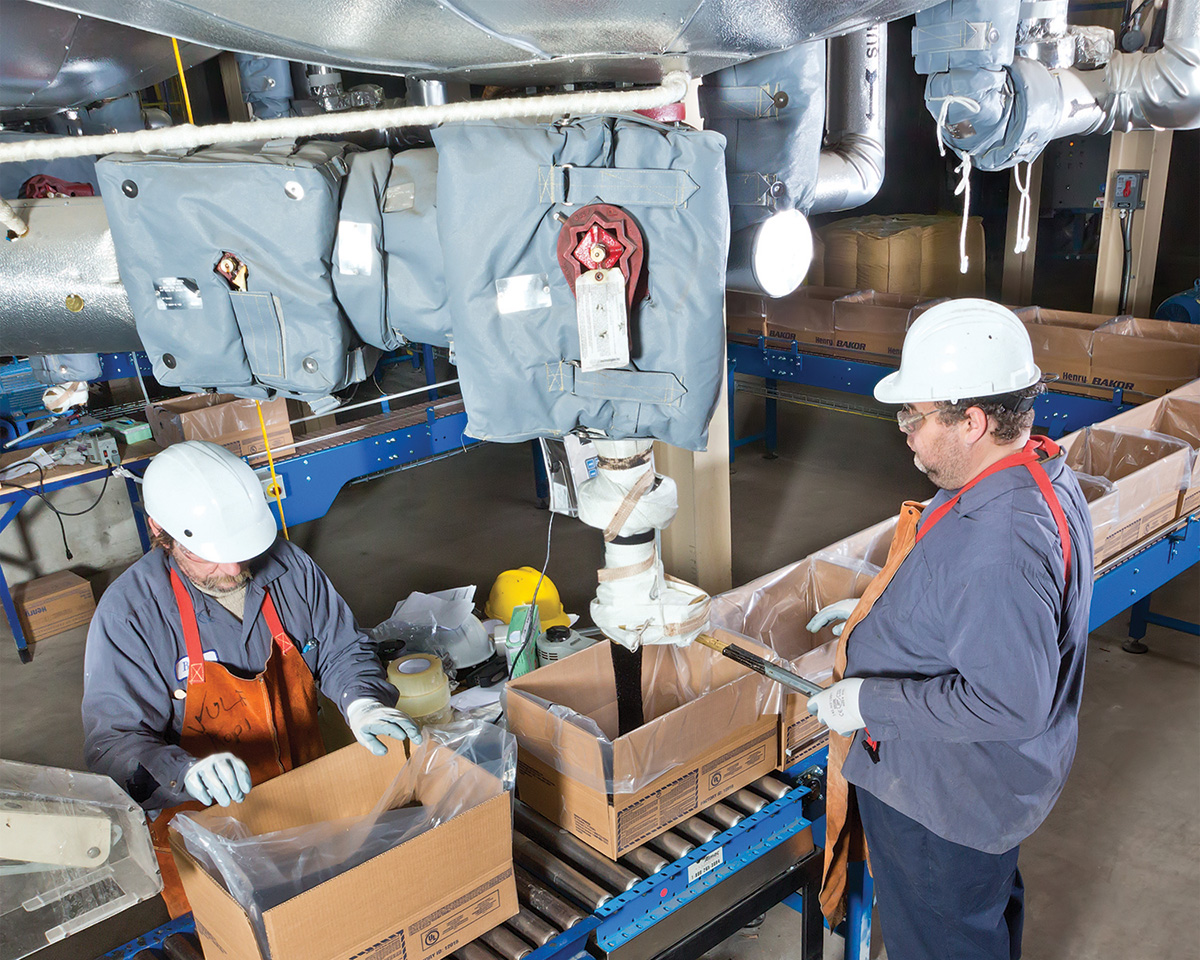
La rapidité du traitement était un autre facteur à prendre en compte. Une fois le polymère transféré dans la cuve de mélange, celui-ci et l’asphalte sont soumis à un « prémélange » à 148,9 °F (69,4 °C) pendant deux heures. Le mélange est ensuite pompé vers l’une des trois cuves de « dilution » de 3 000 gal (11 355 l), utilisées pour la finition du produit. Des charges polymères supplémentaires sont ajoutées manuellement, et le lot en cours de dilution subit deux heures supplémentaires de traitement.
Thertell explique qu’une fois la matière ajoutée à la cuve de mélange, le processus est soumis à des contraintes de temps. « Nous disposons de 18 heures pour la transformer en produit fini et la conditionner en vue de son expédition avant que ses propriétés ne changent. Au lieu d’un mélange homogène et élastique, il devient épais, filandreux et difficile à faire fondre. Lorsque nous produisions un lot important — disons 6 000 lb (2 238 kg) de caoutchouc — selon l’ancien procédé, les opérateurs se fatiguaient et s’arrêtaient pour faire une pause. Le prémélange prenait plus de temps, ce qui risquait de compromettre la qualité du lot. Désormais, le processus est plus rapide et plus simple. Le temps de traitement typique d’un lot pour les formulations de prémélange a été réduit de moitié, passant de quatre heures à seulement deux. »
Des améliorations saluées tant par la direction que par le personnel de l'usine
« Nos opérateurs apprécient beaucoup ce système, car ils n’ont plus à manipuler ni à découper tous les sacs. Il n’y a plus de blessures liées aux mouvements répétitifs, comme les torsions ou les efforts excessifs pour soulever ou découper les sacs : cela évite toute cette usure physique. Le système a également permis de libérer du personnel pour qu’il se consacre à d’autres activités productives. Il n’y a pas eu de réduction de nos effectifs, ce qui fait également le bonheur de nos employés. »
« Nous ne produisons plus non plus autant de déchets qu’auparavant », poursuit-il. « Il ne reste plus qu’un seul sac consigné. Désormais, nous utilisons un sac en polyéthylène que nous aplatissons avant de le renvoyer à notre fournisseur pour qu’il soit rempli à nouveau de polymère. C’est plus respectueux de l’environnement, car nous ne produisons plus de déchets destinés aux décharges. »
Le siège social de Henry Company, situé à El Segundo, en Californie (États-Unis), assure le soutien des revendeurs professionnels, des points de vente au détail et de 12 sites de production aux États-Unis et au Canada.