
LINCOLN, NE — Los métodos de siembra a alta velocidad han impulsado la demanda de lubricantes para el flujo de semillas, comoEZ-Slide®, fabricado por VanSickle® Paint Manufacturing, una filial de DiamondVogel®, con sede en Orange City, IA.
Estas fórmulas mejoran la siembra al reducir la electricidad estática y/o la humedad que provocan que las semillas se «apelmacen». «Los agricultores añaden este material a las semillas para recubrirlas y evitar que se apelmacen», explica Tom Hubers, ingeniero de proyectos. «Hace que todo se siembre mejor». Los productos se presentan en tres versiones: polvo de grafito, polvo de talco y una mezcla de talco y grafito.
Van Sickle se introdujo en el sector de los lubricantes hace 10 años. «Era un proceso manual», explica Hubers. Los trabajadores vertían sacos de 50 lb (22,5 kg) de grafito y talco en una mezcladora. «Etiquetaban previamente los envases de distintos tamaños en una sala y luego los llevaban a otra sala para llenarlos uno a uno. Colocaban el envase debajo de la llenadora, pisaban un pedal para iniciar el ciclo, lo llenaban, enroscaban el tapón y lo metían en una caja. Era una operación que requería mucha mano de obra», explica Hubers.
Cambio al sistema de descarga de sacos a granel
Para automatizar y ampliar sus operaciones de envasado, Van Sickle alquiló un nuevo almacén y centro de distribución en 2020, dedicando la mitad del mismo al envasado de los lubricantes para semillas. Además de las mejoras en la eficiencia logradas gracias a la automatización, el nuevo sistema permite a la empresa adquirir talco y grafito en sacos a granel de 2.200 libras (1 tonelada) a un coste inferior al de los sacos de 50 libras (23 kg).
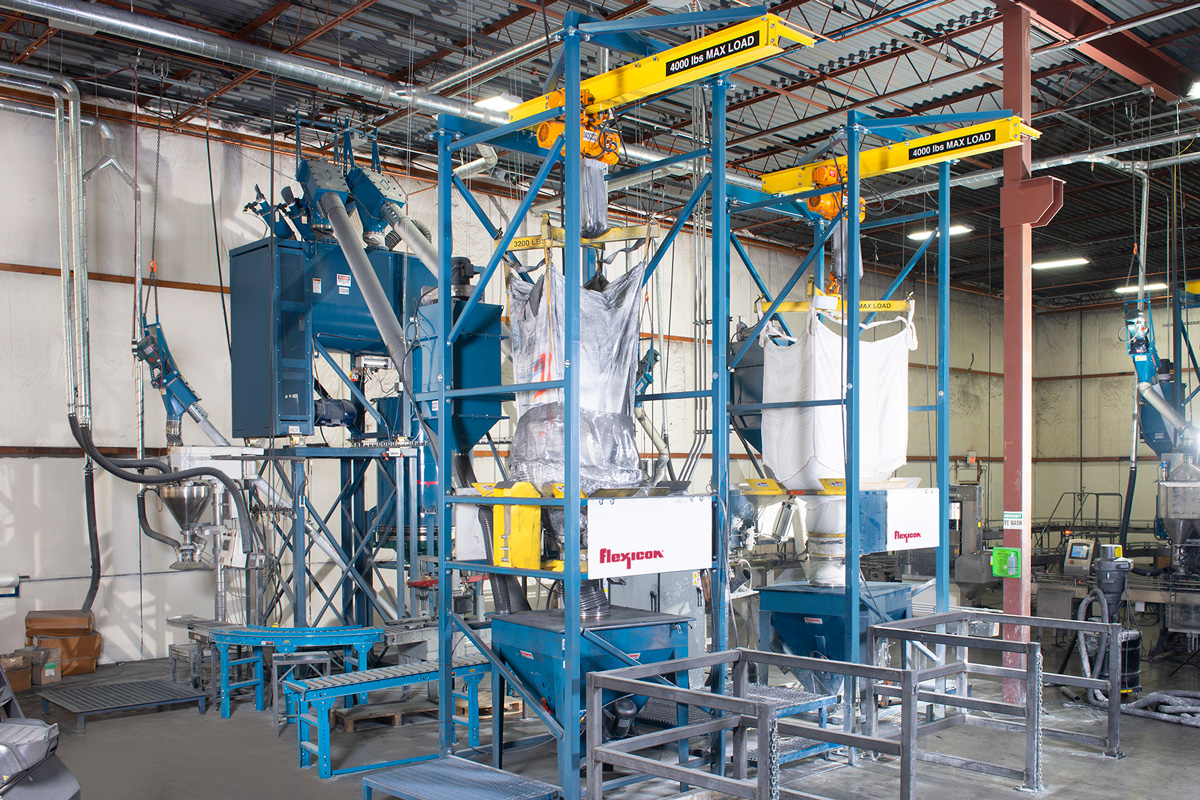
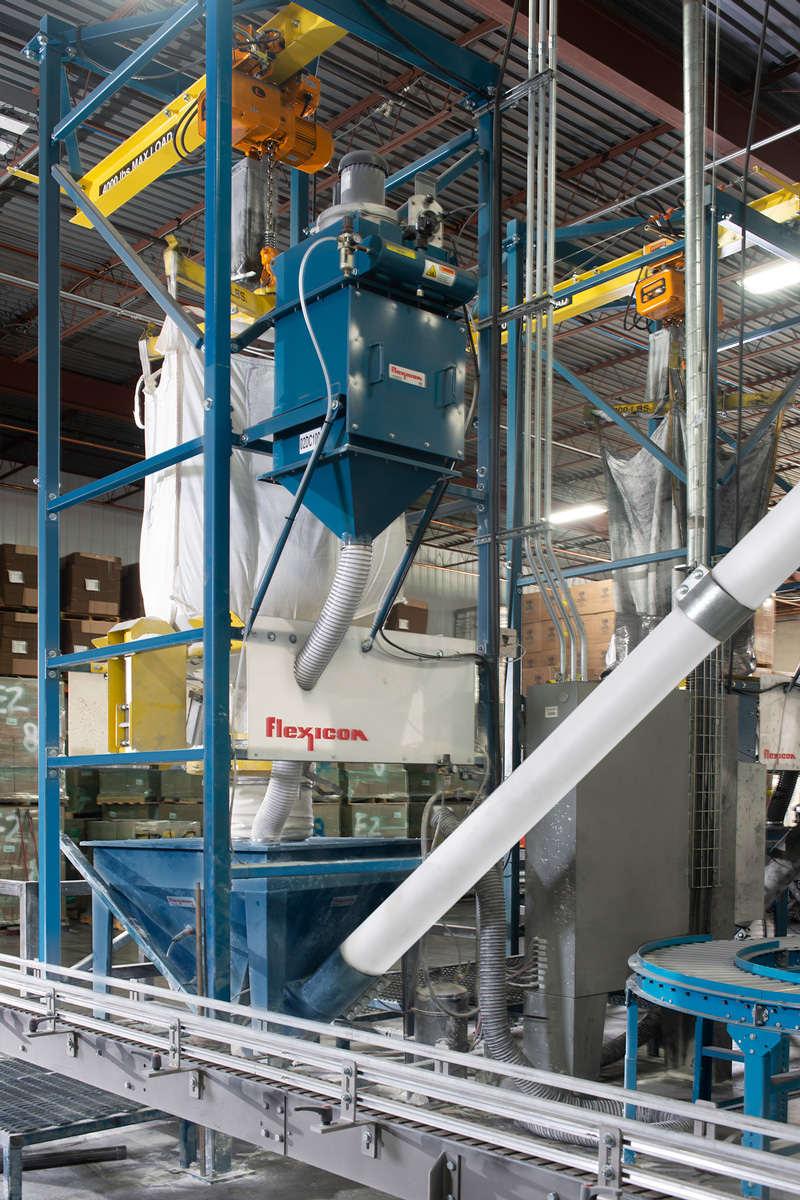
En la actualidad, la manipulación de los materiales —desde la descarga de las bolsas a granel hasta la mezcla y el envasado final— se lleva a cabo mediante tres descargadores de bolsas a granelBULK-OUT® modelo BFC y cinco transportadores de tornillo flexibles, todos ellos suministrados por Flexicon Corp.
Un descargador alimenta una línea de envasado que llena recipientes de 1 lb (0,45 kg) y 5 lb (2,25 kg) con grafito. Los otros dos descargadores —uno para grafito y otro para talco— envían el material a una mezcladora que lo vierte en una tolva de compensación. Desde allí, la mezcla se transporta a dos líneas de envasado: una que llena jarras de 8 lb (3,5 kg) y otra que llena cajas de 20 lb (9 kg) y 40 lb (18 kg).
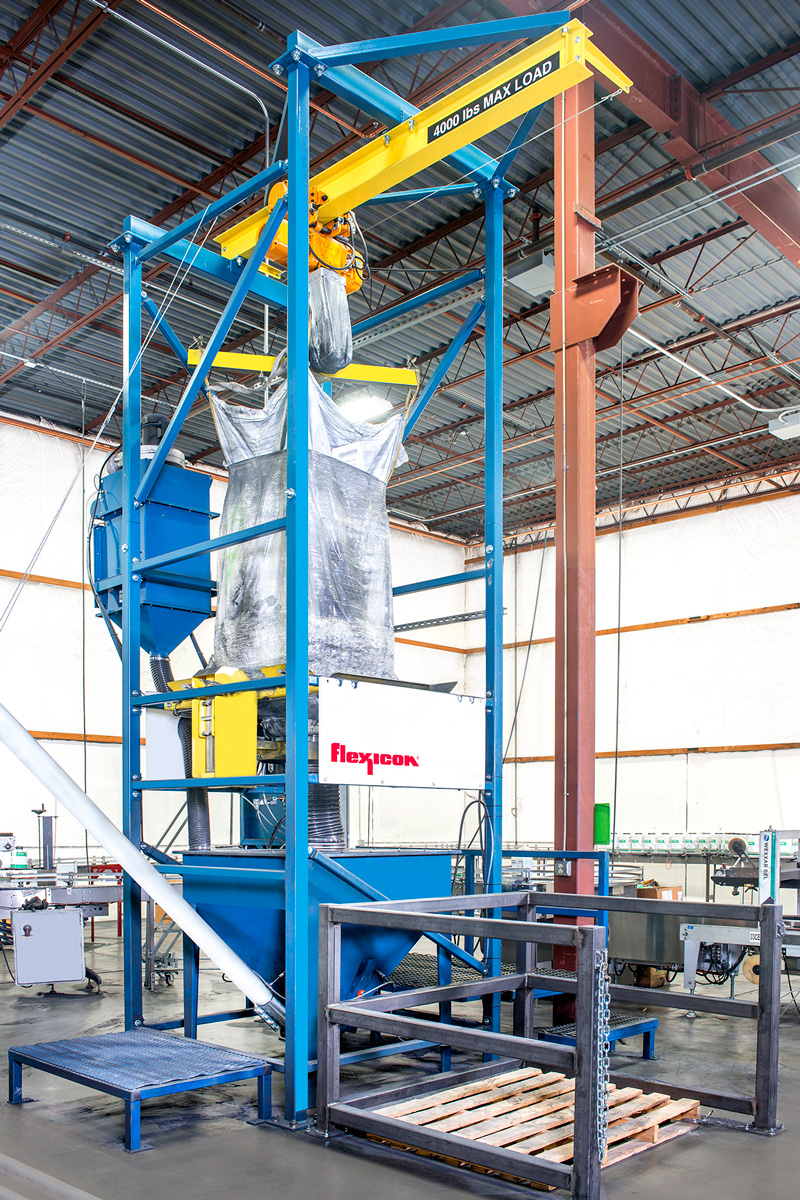
Las bolsas a granel de grafito y talco se almacenan cerca de la planta de producción para facilitar su entrega rápida a los descargadores, cada uno de los cuales está equipado con un bastidor de elevación de bolsas y un polipasto eléctrico con carro que se desplaza sobre una viga en I en voladizo, lo que permite izar las bolsas a granel desde el suelo de la planta hasta el bastidor sin necesidad de utilizar una carretilla elevadora.
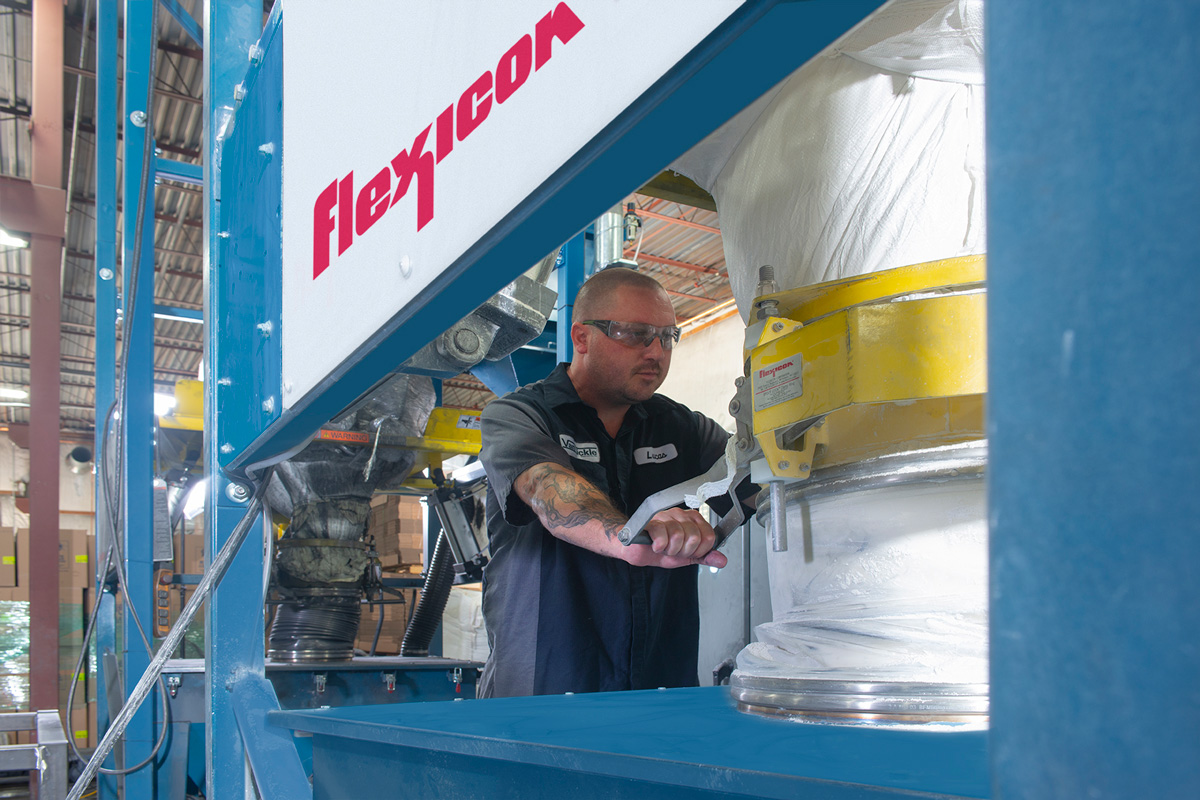
Una vez enganchadas las correas de la bolsa al bastidor de elevación, el operario utiliza un mando colgante para izar el conjunto, introducirlo en el bastidor y bajarlo hasta su posición. En este caso, un anillo de sujeciónSPOUT-LOCK® situado en la parte superior de un tubo telescópicoTELE-TUBE® de accionamiento neumático se acopla firmemente a la boquilla de la bolsa; a continuación, el tubo telescópico ejerce una tensión descendente continua sobre el anillo de sujeción y la boquilla de la bolsa a medida que esta se vacía y se alarga, lo que favorece el flujo y el vaciado.
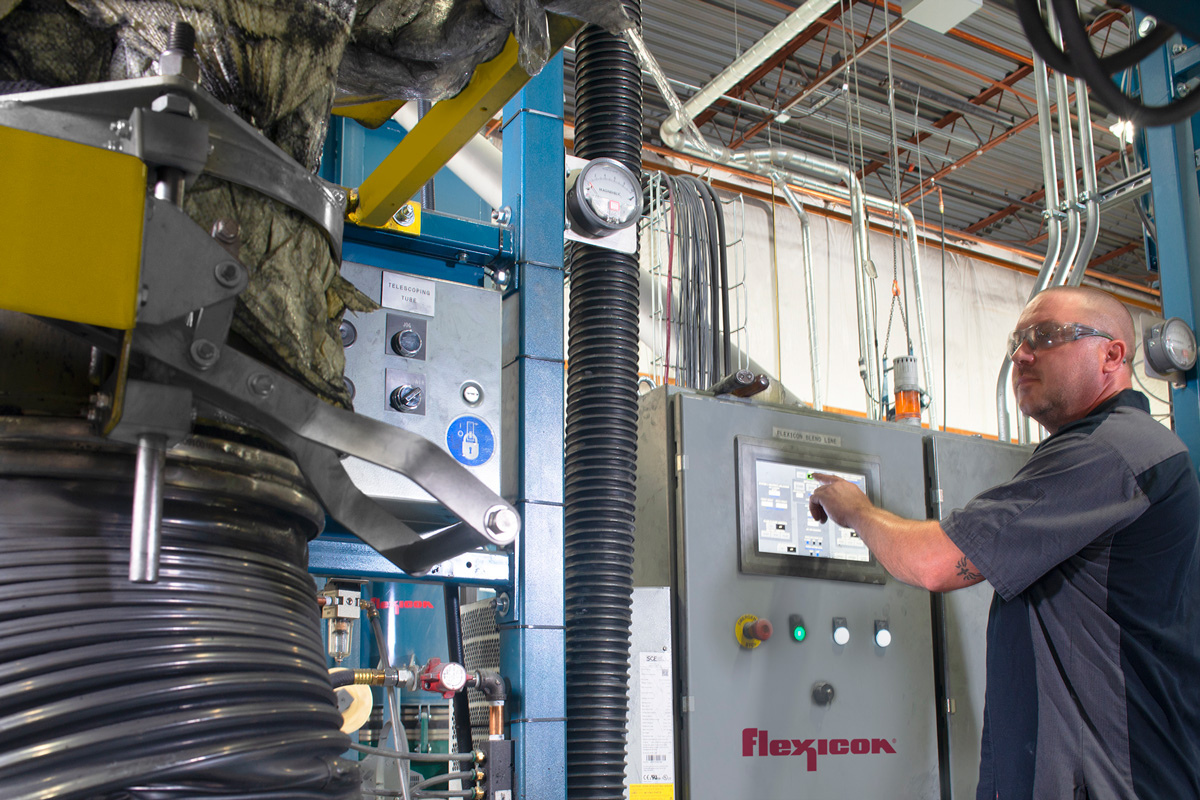
Aunque el grafito y el talco en polvo fluyen libremente, tienden a compactarse y a formar puentes durante el almacenamiento. Por ello, cada descargador incluye tres mecanismos para facilitar el flujo: los activadores de sacosFLOW-FLEXER®, que elevan y bajan los bordes inferiores opuestos del saco formando una «V»; un vibrador montado en la pared exterior de la tolva, debajo del descargador; y un agitador dentro de la tolva. Todos se ponen en marcha y se detienen automáticamente, sincronizados con el funcionamiento de los descargadores y las cintas transportadoras.
Descarga y transporte sin intervención manual
El descargador destinado a alimentar una línea de llenado de grafito descarga su contenido en una tolva de 20 pies cúbicos (566 litros) que alimenta un transportador de tornillo flexible de 15 pies (4,5 m) de longitud y 4,5 pulgadas (114 mm) de diámetro, cuyo recorrido se dirige hacia la tolva de alimentación de la línea de envasado con una inclinación de 45 grados.
El tornillo es la única pieza móvil que entra en contacto con el material y es accionado por un motor eléctrico situado por encima del punto de descarga, lo que evita que el material entre en contacto con las juntas.
Un sensor de nivel alto situado en la tolva activa una alarma sonora que indica cuándo hay que cambiar la bolsa, mientras que un sensor de nivel bajo evita que la cinta transportadora funcione en condiciones de «falta de material».
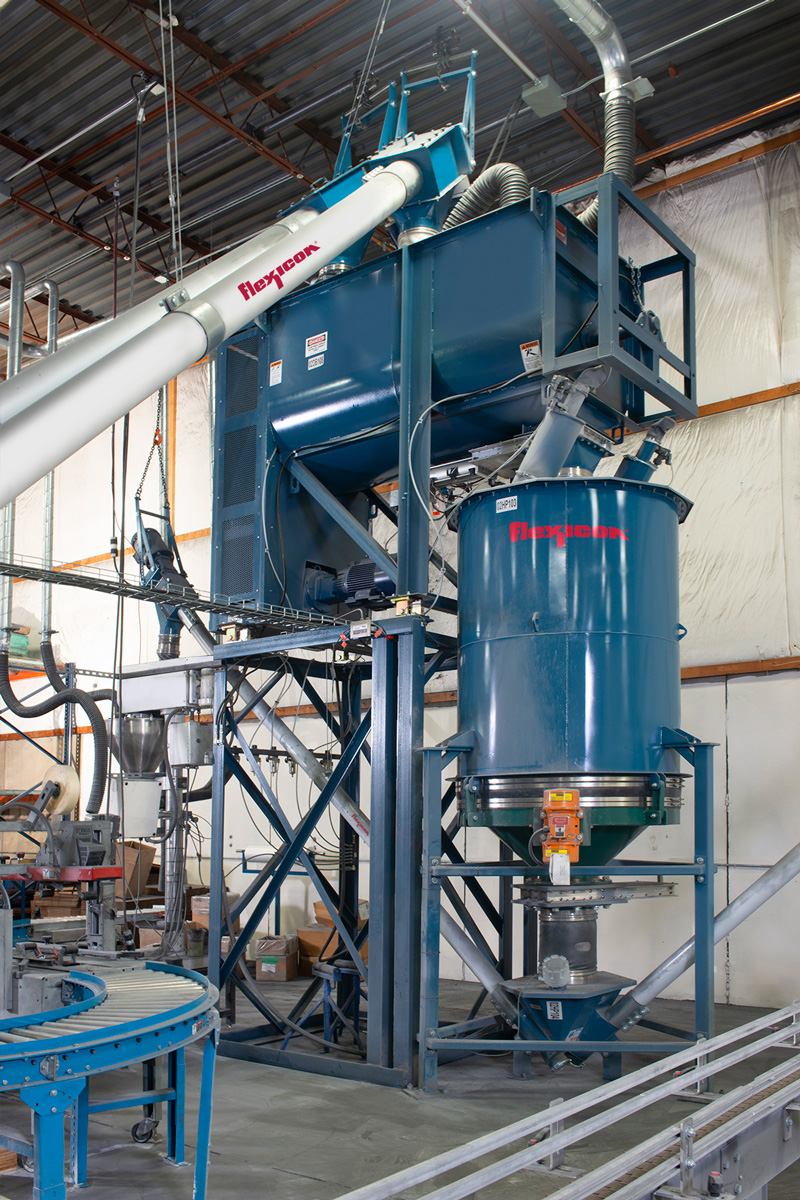
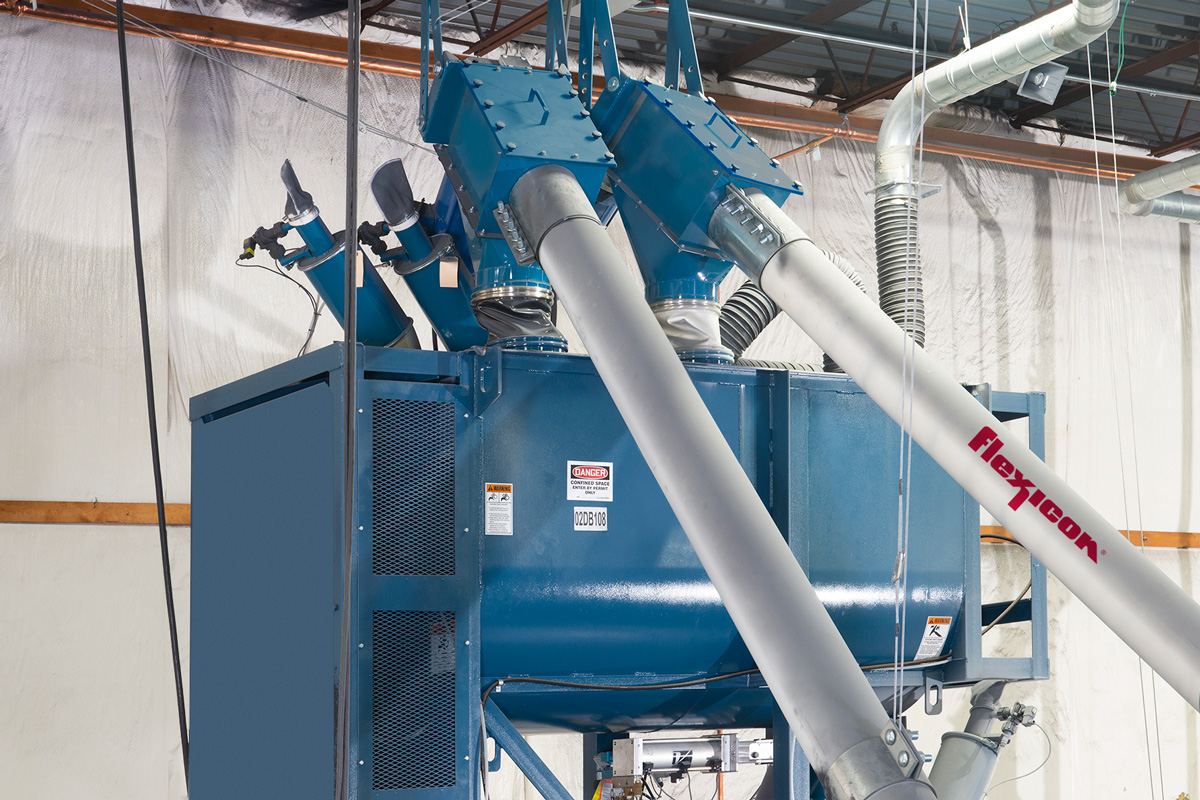
Los dos descargadores destinados a los productos de talco y talco-grafito comparten las mismas características que el descargador exclusivo para grafito, pero utilizan transportadores de tornillo flexibles de 25 pies (7,6 m) de longitud y 8,6 pulgadas (219 mm) de diámetro, también inclinados a 45 grados, que descargan en una mezcladora montada sobre células de carga. Los descargadores y los transportadores funcionan de forma alterna para alcanzar la proporción deseada de talco o talco-grafito y el peso objetivo, que suele ser de 750 lb (340 kg). «Podemos elegir el tamaño de lote y la proporción de mezcla que queramos, y el sistema de control realiza el dosificado automáticamente», explica Hubers. El elevado rendimiento de los transportadores de gran diámetro acorta los tiempos de ciclo de los lotes.
En el control por aumento de peso, las células de carga que sostienen la mezcladora se conectan con el PLC del descargador para poner en marcha y detener la cinta transportadora. Una vez que el aumento de peso del talco o de la mezcla de talco y grafito se aproxima a las 50 lb (22,5 kg) del peso objetivo, la cinta transportadora reduce la velocidad hasta un ritmo lento, deteniéndose inmediatamente antes de alcanzar el peso objetivo para tener en cuenta el material que aún está en movimiento, lo que da como resultado lotes precisos y repetibles.
Al final del ciclo de mezcla, el talco o la mezcla de talco y grafito se introduce por gravedad en una tolva de almacenamiento de 80 pies cúbicos (2.265 l), equipada con un activador de tolva que facilita el flujo hacia dos transportadores de tornillo flexibles de 15 pies (4,5 m) de longitud y 4,5 pulgadas (114 mm) de diámetro. Orientados uno frente al otro, estos transportadores transfieren el polvo a las líneas de envasado para jarras de 8 lb (3,5 kg) y cajas de 20 y 40 lb (9 y 18 kg). Dado que los ciclos de dosificación por peso y mezcla se repiten de forma consecutiva, la tolva de compensación nunca se vacía y el funcionamiento es continuo.
Dado que tanto el talco como el grafito son materiales muy porosos y propensos a generar polvo, cada descargador está conectado a un colector de polvoBag-Vac® opcional, que recoge el polvo en suspensión expulsado de la tolva durante la descarga y aplana las bolsas vacías antes de atarlas y retirarlas, lo que elimina el polvo que se genera al aplanar manualmente las bolsas vacías.
«En cuanto el sistema termina de llenar un lote, prepara el siguiente», explica Jason Vore, responsable de ingeniería de procesos. «Ponemos en marcha el sistema de vacío, aspiramos todo el contenido de la bolsa a granel, la desinflamos, la atamos, cambiamos de bolsa y volvemos a pulsar “iniciar”. A pleno rendimiento, podemos cambiar una bolsa cada 25 o 30 minutos».
El rendimiento se triplica
El rendimiento global del sistema es entre tres y cuatro veces superior al de las antiguas instalaciones. «Podemos producir en un día tantos envases de 1 libra como solíamos producir en una semana laboral de 40 horas», afirma Vore. «Nuestra producción por hora-trabajador se ha triplicado aproximadamente».
Ahora solo dos o tres personas se encargan de la operación de envasado, y lo más pesado que levantan es una caja de producto terminado de 32 lb (14,5 kg). «El nivel de comodidad, la cantidad de esfuerzo físico y la limpieza en las nuevas instalaciones son mucho mejores», afirma Hubers. «Ni siquiera se puede comparar con lo que teníamos antes».
Fábrica de Pinturas Van Sickle
+1 402-476-6558
www.vansicklepaint.com