
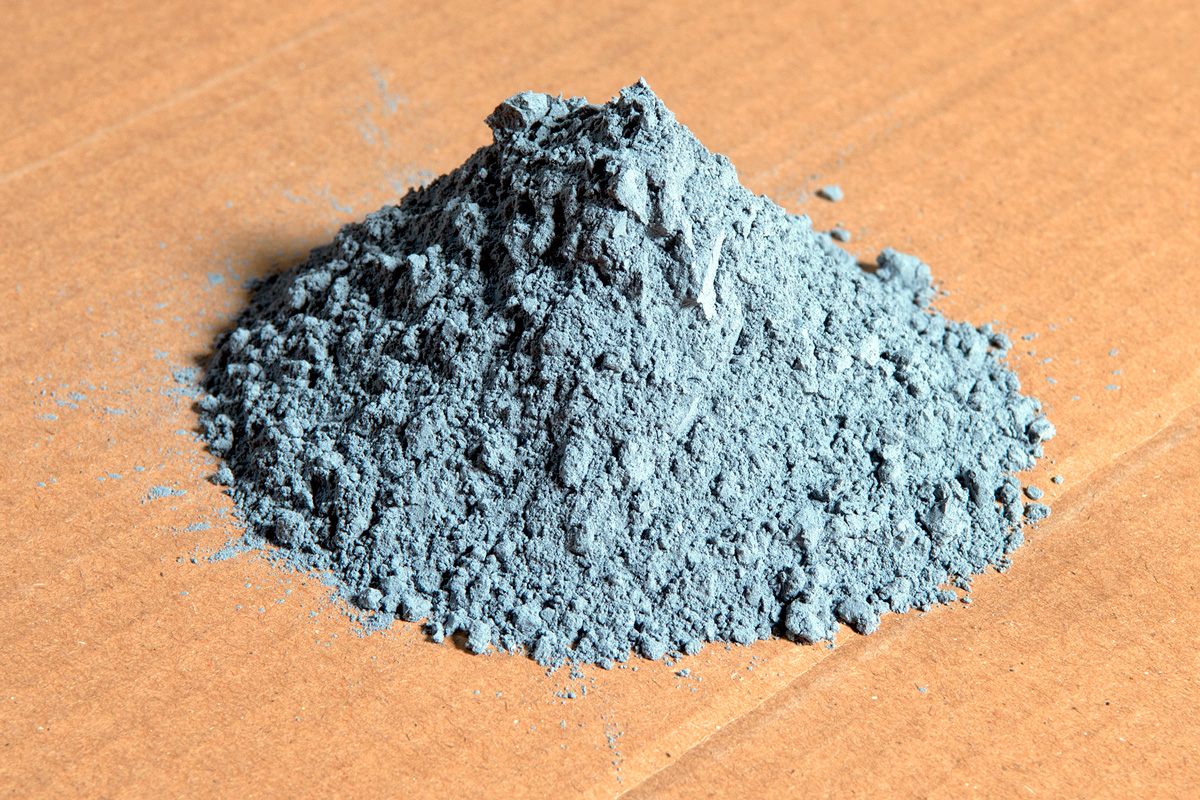
LINCOLN, NE — Hochgeschwindigkeits-Aussaatverfahren haben die Nachfrage nach Schmiermitteln für den Saatgutfluss wieEZ-Slide® angekurbelt, das von VanSickle® Paint Manufacturing, einem Geschäftsbereich von DiamondVogel® in Orange City, IA, hergestellt wird.
Diese Formulierungen verbessern die Aussaat, indem sie statische Elektrizität und/oder Feuchtigkeit reduzieren, die dazu führen, dass die Samen „verklumpen“. „Landwirte mischen dieses Material unter ihre Samen, um sie zu beschichten, damit sie nicht verklumpen“, erklärt Tom Hubers, Projektingenieur. „Dadurch lässt sich alles besser aussäen.“ Die Produkte sind in drei Varianten erhältlich: als Graphitpulver, als Talkumpuder und als Talkum-Graphit-Mischung.
Van Sickle stieg vor 10 Jahren in das Schmierstoffgeschäft ein. „Es war ein manueller Betrieb“, sagt Hubers. Die Mitarbeiter schütteten 50 lb (22,5 kg) schwere Säcke mit Graphit und Talkum in einen Mischer. „Sie etikettierten Behälter verschiedener Größen in einem Raum vor und brachten sie dann in einen anderen Raum, um sie nacheinander zu befüllen. Sie stellten den Behälter unter die Abfüllvorrichtung, betätigten ein Pedal, um den Vorgang zu starten, füllten ihn, schraubten den Deckel fest und legten ihn in eine Kiste. Es war ein arbeitsintensiver Vorgang“, sagt Hubers.
Umstellung auf die Entleerung von Schüttgutsäcken
Um seinen Verpackungsbetrieb zu automatisieren und auszubauen, mietete Van Sickle im Jahr 2020 ein neues Lager- und Vertriebszentrum, dessen Hälfte für die Verpackung der Schmiermittel für Saatgut vorgesehen ist. Zusätzlich zu den durch die Automatisierung erzielten Effizienzsteigerungen ermöglicht das neue System dem Unternehmen, Talkum und Graphit in 2.200 lb (1 Tonne) schweren Großsäcken kostengünstiger einzukaufen als in 50 lb (23 kg) schweren Säcken.
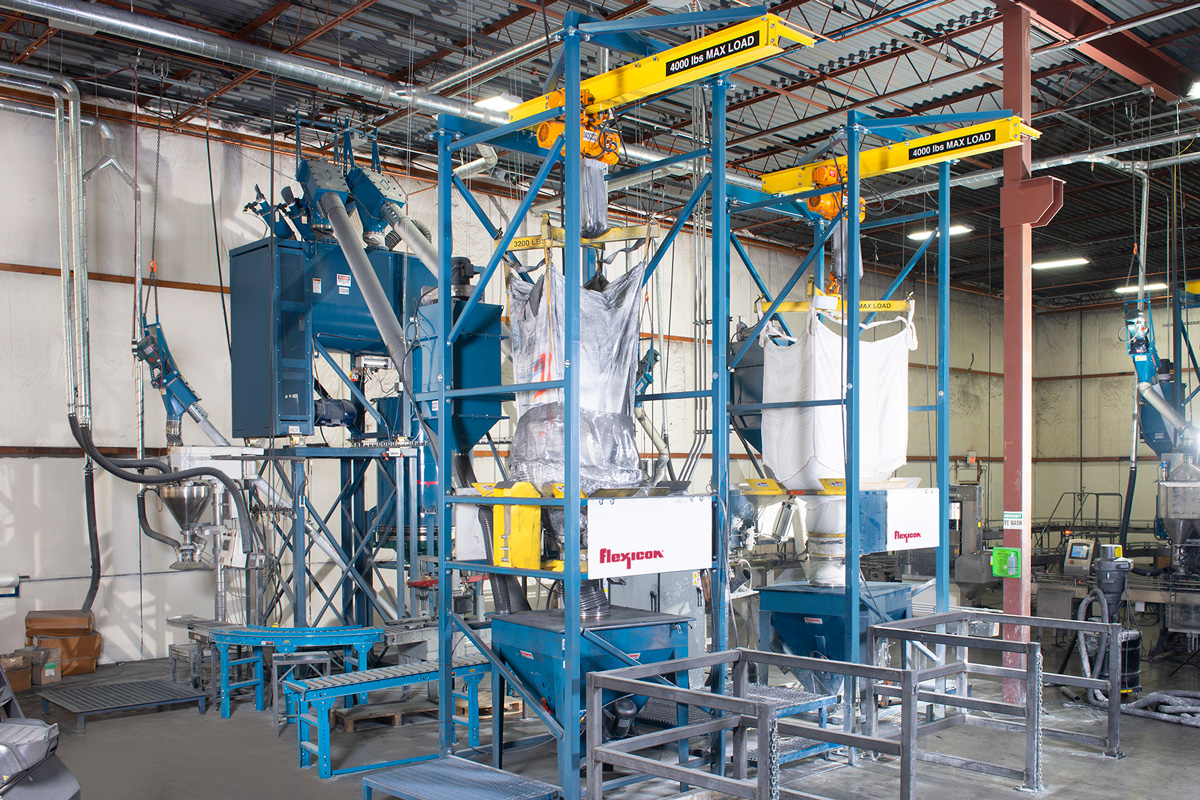
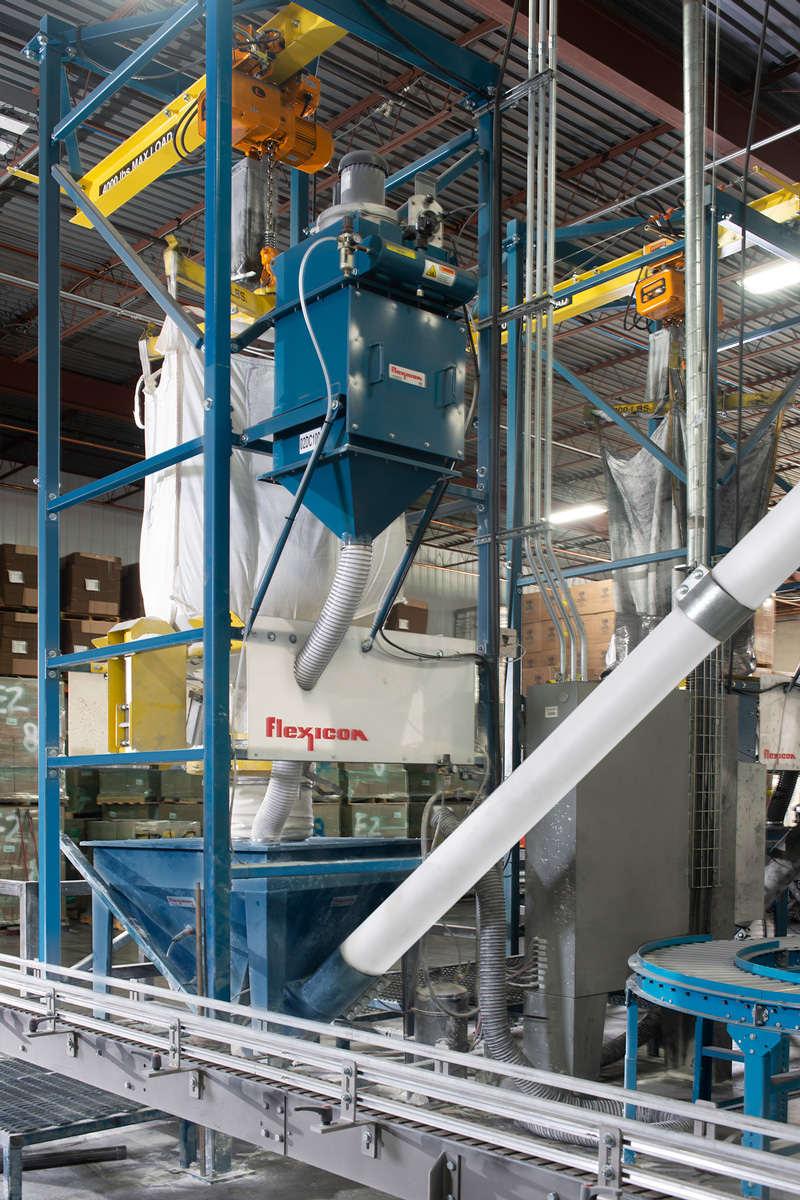
Der Materialumschlag – vom Entladen der Schüttgutsäcke über das Mischen bis hin zur Endverpackung – erfolgt nun mithilfe von dreiBULK-OUT® -Schüttgutsackentleerern des Modells BFC und fünf flexiblen Schneckenförderern, die alle von der Flexicon Corp. geliefert wurden.
Ein Auslaufspeiser versorgt eine Verpackungslinie, die Graphit in Behälter mit einem Fassungsvermögen von 1 lb (0,45 kg) und 5 lb (2,25 kg) abfüllt. Die beiden anderen Dosiergeräte – eines für Graphit und eines für Talkum – befördern das Material zu einem Mischer, der in einen Ausgleichstrichter entleert. Von dort wird die Mischung zu zwei Verpackungslinien befördert, von denen eine 8 lb (3,5 kg) schwere Kanister und die andere 20 lb (9 kg) sowie 40 lb (18 kg) schwere Kartons befüllt.
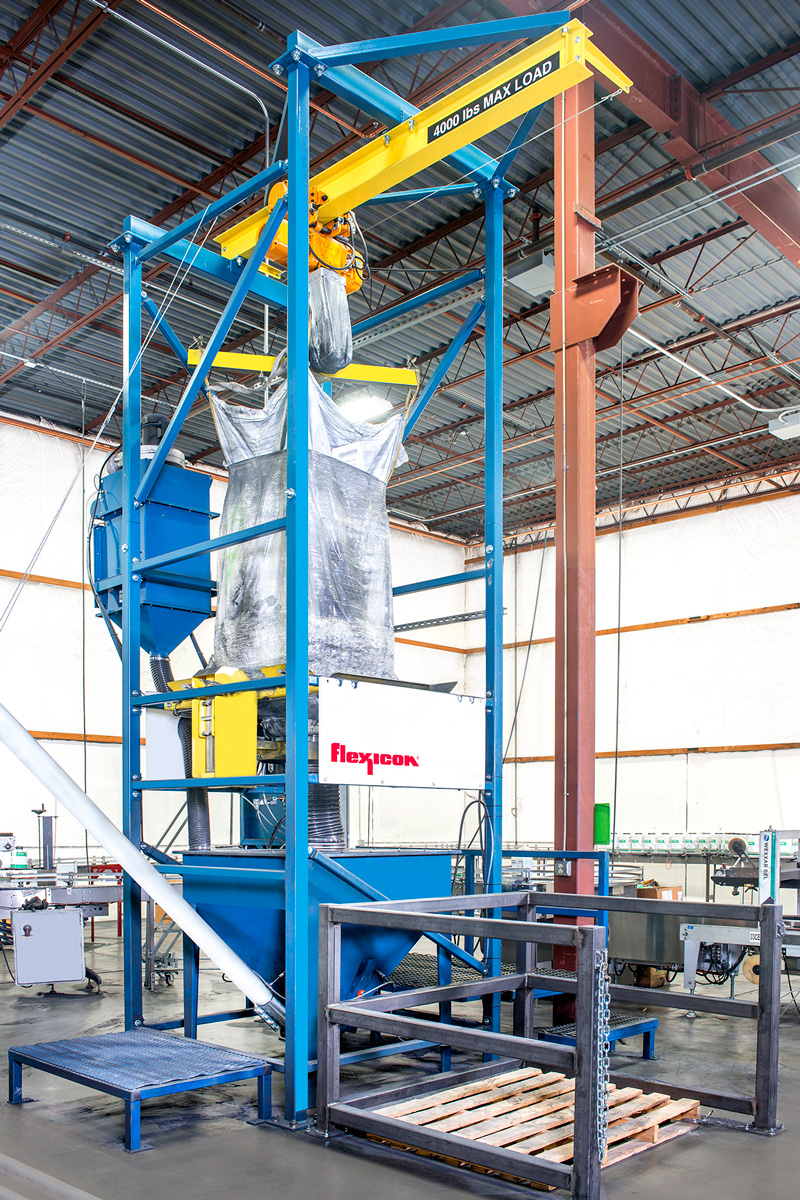
Großsäcke mit Graphit und Talk werden in der Nähe der Produktionshalle gelagert, um eine schnelle Zuführung zu den Entladevorrichtungen zu gewährleisten. Jede dieser Vorrichtungen ist mit einem Sackheberahmen sowie einem elektrischen Hebezeug und einem Laufkatze ausgestattet, die auf einem auskragenden I-Träger läuft, sodass die Großsäcke ohne Einsatz eines Gabelstaplers vom Werksboden in den Rahmen gehoben werden können.
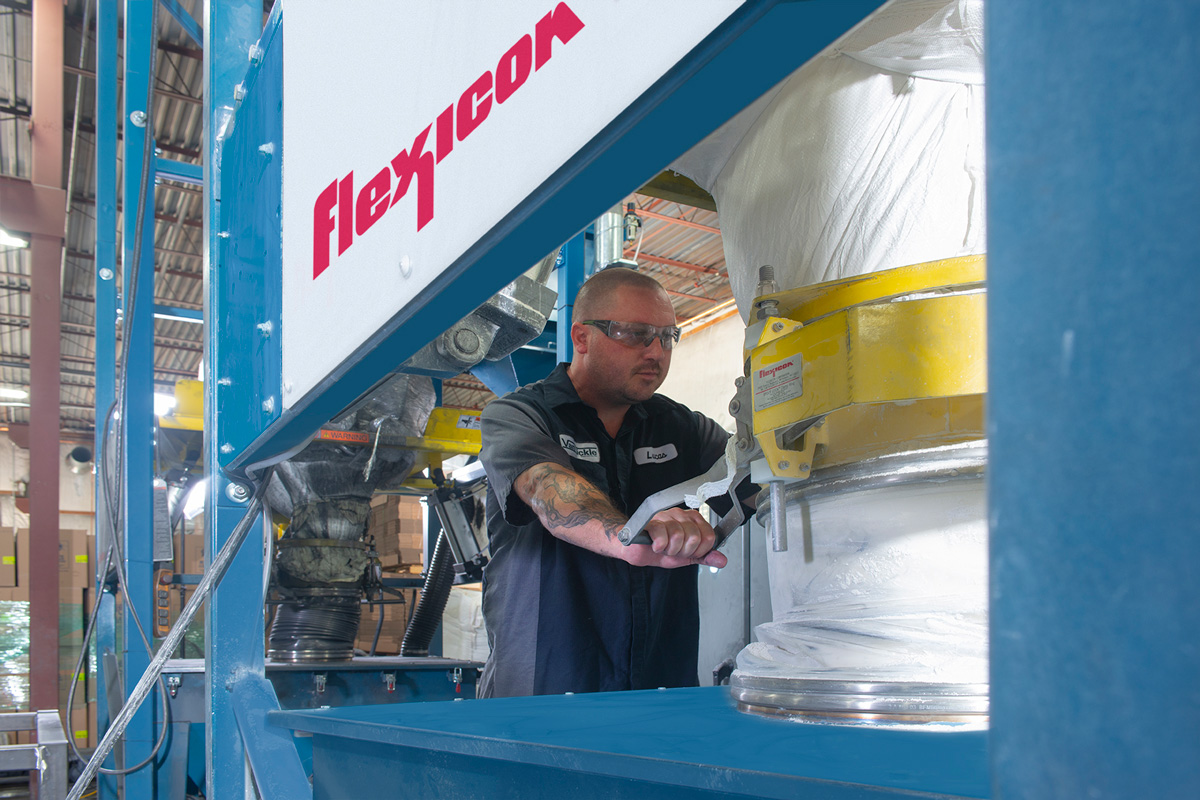
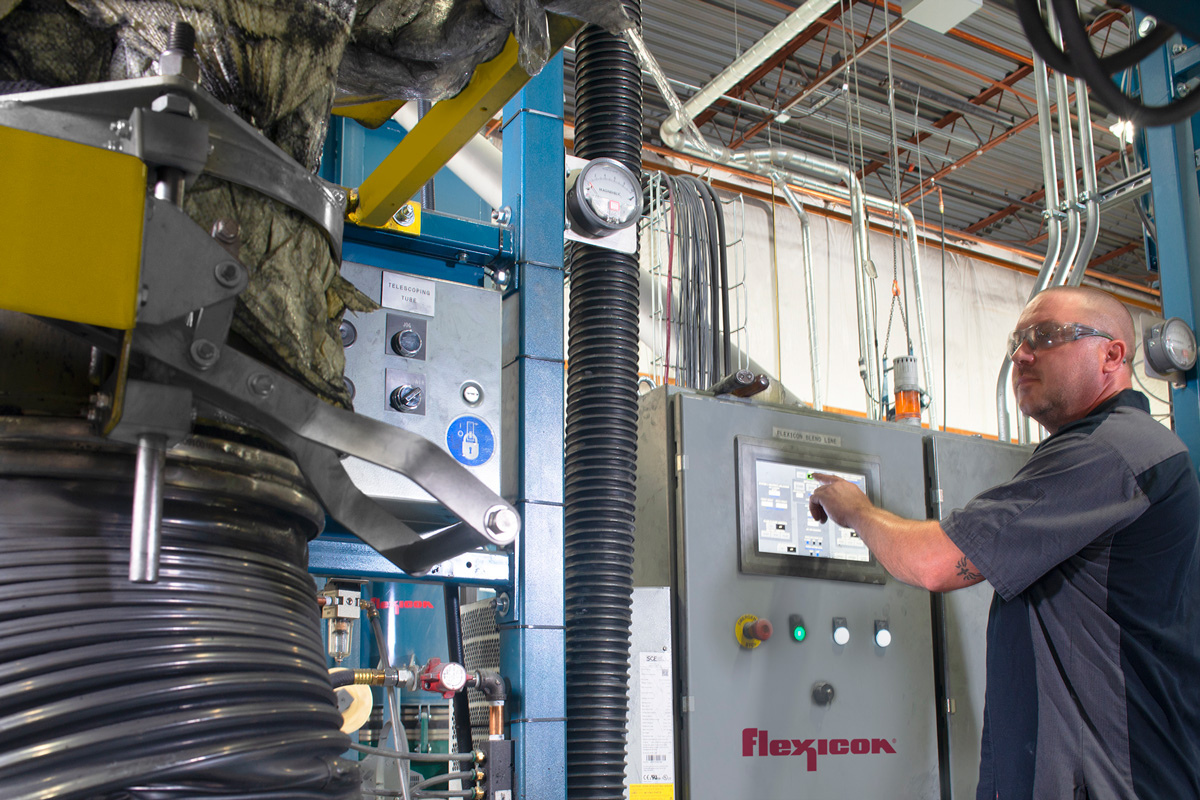
Sobald die Schlauchtaschen-Schlaufen am Hebegestell eingehängt sind, hebt der Bediener die Baugruppe mithilfe eines Handbediengeräts an, rollt sie in das Gestell hinein und senkt sie in ihre Position ab. Hier verbindet einSPOUT-LOCK®-Klemmring auf einem pneumatisch betätigtenTELE-TUBE®-Teleskoprohr den Sackauslauf sicher; anschließend übt das Teleskoprohr während des Entleerens und der Ausdehnung des Sacks eine kontinuierliche Zugkraft nach unten auf den Klemmring und den Sackauslauf aus, wodurch der Materialfluss und die Entleerung gefördert werden.
Obwohl Graphit- und Talkpulver frei fließen, neigen sie während der Lagerung dazu, sich zu verdichten und Brücken zu bilden. Daher verfügt jeder Entleerer über drei Mechanismen zur Förderung des Fließverhaltens:FLOW-FLEXER®-Beutelaktivatoren, die die gegenüberliegenden unteren Kanten des Beutels in eine V-Form anheben und absenken; einen Vibrator, der an der Außenwand des Trichters unterhalb des Entleerers angebracht ist; sowie ein Rührwerk im Trichter. Alle diese Mechanismen starten und stoppen automatisch synchron mit dem Betrieb der Entleerungsvorrichtungen und Förderbänder.
Automatische Entladung und Förderung
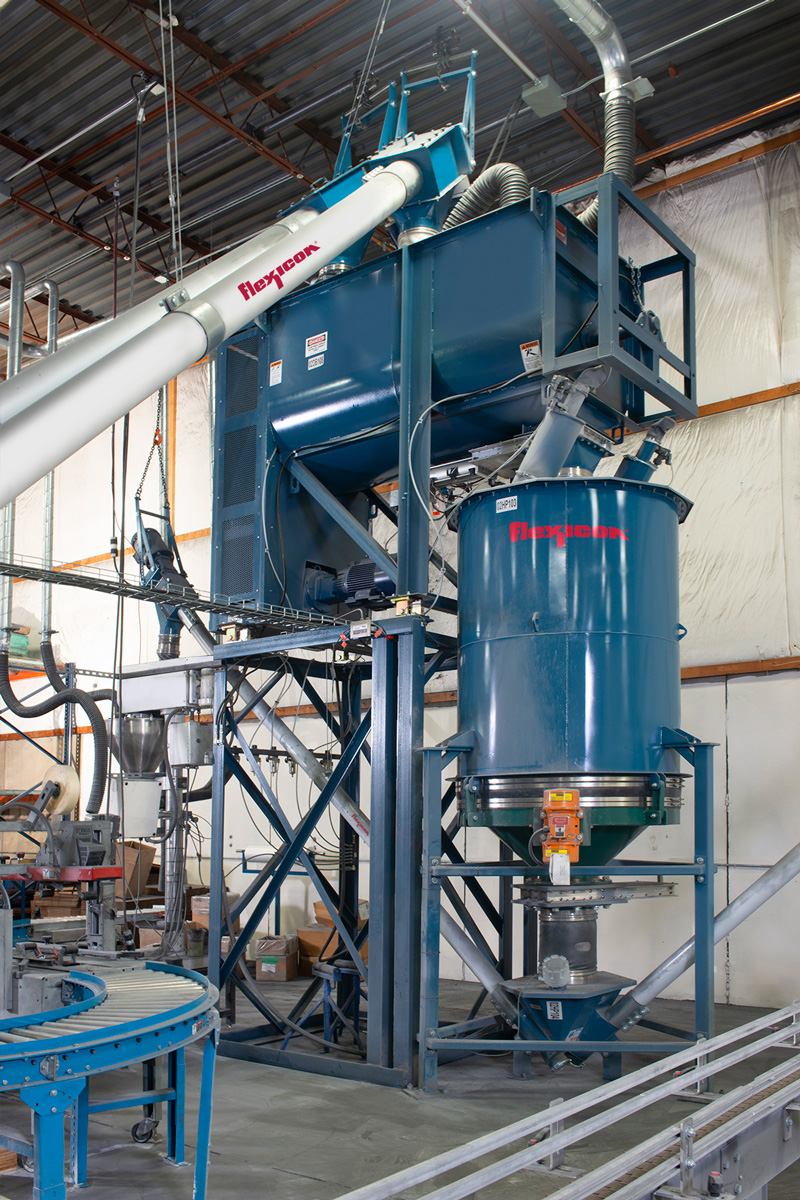
Der speziell für die Beschickung einer Graphit-Abfüllanlage vorgesehene Entlader entleert seinen Inhalt in einen 20 cu ft (566 l) großen Trichter, der einen 15 ft (4,5 m) langen, flexiblen Schneckenförderer mit einem Durchmesser von 4,5 in. (114 mm) beschickt, der in einem Winkel von 45 Grad zum Zuführtrichter der Verpackungsanlage verläuft.
Die Schnecke ist das einzige bewegliche Teil, das mit dem Material in Berührung kommt, und wird von einem Elektromotor oberhalb der Austrittsstelle angetrieben, wodurch ein Kontakt des Materials mit den Dichtungen verhindert wird.
Ein Füllstandssensor am Trichter löst einen akustischen Alarm aus, der anzeigt, wann der Beutel ausgetauscht werden muss, während ein Niedrigstandssensor verhindert, dass das Förderband im „Leerlauf“ betrieben wird.
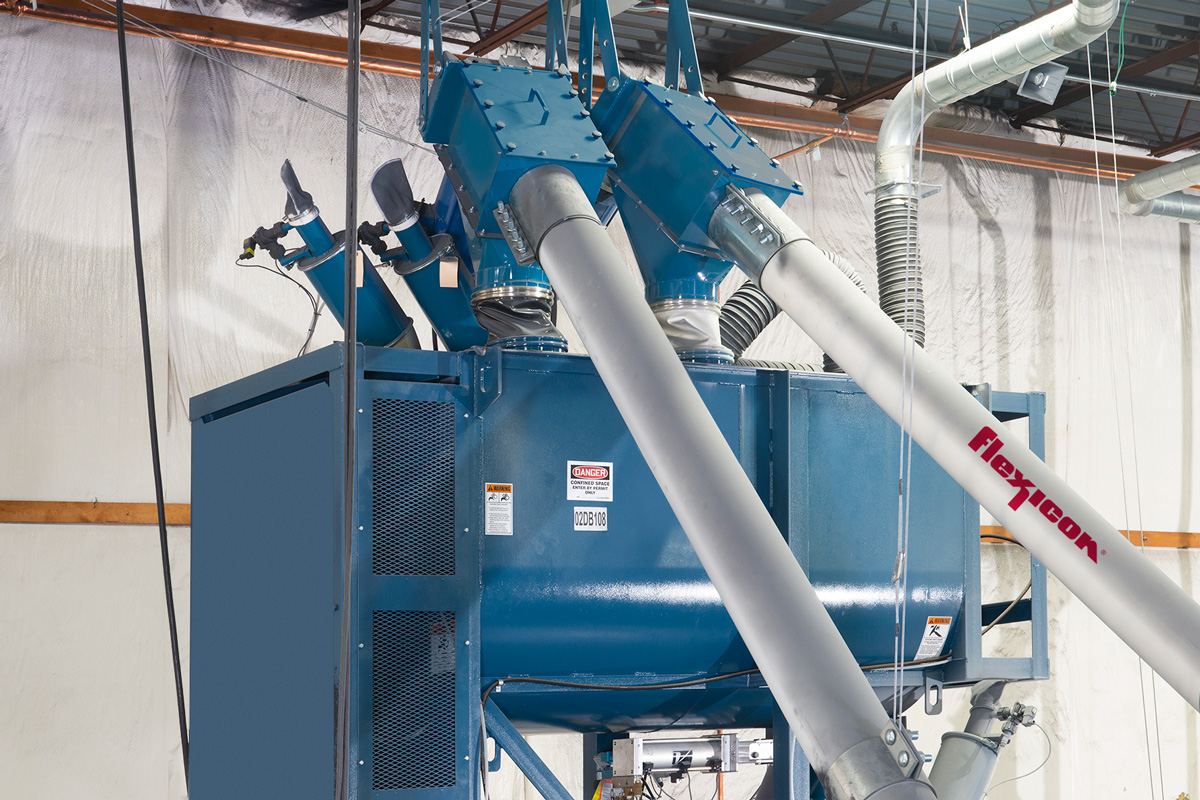
Die beiden Auslaufvorrichtungen für Talk- und Talk-Graphit-Produkte weisen dieselben Merkmale auf wie die Auslaufvorrichtung für reines Graphit, verwenden jedoch 25 ft (7,6 m) lange, Flexible Spiralförderer mit einem Durchmesser von 8,6 in. (219 mm), die ebenfalls in einem Winkel von 45 Grad geneigt sind und in einen auf Wägezellen montierten Mischer münden. Die Austragsvorrichtungen und Förderer arbeiten abwechselnd, um das gewünschte Talk- oder Talk-Graphit-Verhältnis und das Zielgewicht von typischerweise 750 lb (340 kg) zu erreichen. „Wir können jede beliebige Chargengröße und jedes beliebige Mischungsverhältnis wählen, und das Steuerungssystem dosiert automatisch“, sagt Hubers. Der hohe Durchsatz der Förderer mit großem Durchmesser verkürzt die Chargenzykluszeiten.
Im Rahmen der Gewichtszunahmekontrolle sind die Wägezellen des Mischers mit der SPS des Entleerers verbunden, um das Förderband zu starten und anzuhalten. Sobald die Gewichtszunahme von Talkum oder der Talkum-Graphit-Mischung 50 lb (22,5 kg) des Zielgewichts erreicht, verlangsamt sich das Förderband auf Tröpfchengeschwindigkeit und hält unmittelbar vor Erreichen des Zielgewichts an, um das noch in der Luft befindliche Material zu berücksichtigen. Dies führt zu präzisen und reproduzierbaren Chargen.
Am Ende des Mischvorgangs fließt der Talk oder das Talk-Graphit-Gemisch durch Schwerkraft in einen 80 cu ft (2.265 l) großen Ausgleichstrichter, der mit einem Behälteraktivator ausgestattet ist, der den Fluss in zwei 15 ft (4,5 m) lange, Flexible Spiralförderer mit einem Durchmesser von 4,5 in. (114 mm) fördert. Diese sind einander gegenüber angeordnet und befördern das Pulver zu den Verpackungslinien für 8 lb (3,5 kg) große Kanister sowie 20 und 40 lb (9 und 18 kg) schwere Kartons. Da sich die Dosier- und Mischzyklen unmittelbar aufeinanderfolgend wiederholen, ist der Ausgleichstrichter stets gefüllt, und der Betrieb läuft kontinuierlich.
Da Talk und Graphit beide sehr gut belüftbar sind und leicht stauben, ist jeder Entleerer an einen optionalenBag-Vac®-Staubabscheider angeschlossen, der den beim Entleeren aus dem Trichter aufgewirbelten Staub auffängt und leere Säcke vor dem Verschließen und Entfernen zusammenfaltet, wodurch der Staub vermieden wird, der beim manuellen Zusammenfalten leerer Säcke entsteht.
„Sobald das System eine Charge abgefüllt hat, bereitet es bereits die nächste Charge vor“, sagt Jason Vore, Leiter der Verfahrenstechnik. „Wir schalten das Vakuumsystem ein, saugen den gesamten Inhalt aus dem Schüttgutsack ab, lassen ihn zusammenfallen, verschließen ihn, tauschen den Sack aus und drücken erneut auf ‚Start‘. Bei Volllast wechseln wir etwa alle 25 bis 30 Minuten einen Sack.“
Der Durchsatz verdreifacht sich
Der Gesamtdurchsatz des Systems ist drei- bis viermal höher als in der alten Anlage. „Wir können an einem Tag so viele 1-Pfund-Behälter produzieren, wie wir früher in einer 40-Stunden-Arbeitswoche geschafft haben“, sagt Vore. „Unsere Leistung pro Arbeitsstunde hat sich etwa verdreifacht.“
Der Verpackungsbetrieb wird mittlerweile nur noch von zwei oder drei Mitarbeitern betrieben, und das Schwerste, was sie heben müssen, ist ein Karton mit Fertigprodukten, der 32 lb (14,5 kg) wiegt. „Der Komfort, der körperliche Arbeitsaufwand und die Sauberkeit in der neuen Anlage sind um ein Vielfaches besser“, sagt Hubers. „Das ist mit dem, was wir früher hatten, gar nicht zu vergleichen.“
Van Sickle Farbenfabrik
+1 402-476-6558
www.vansicklepaint.com