
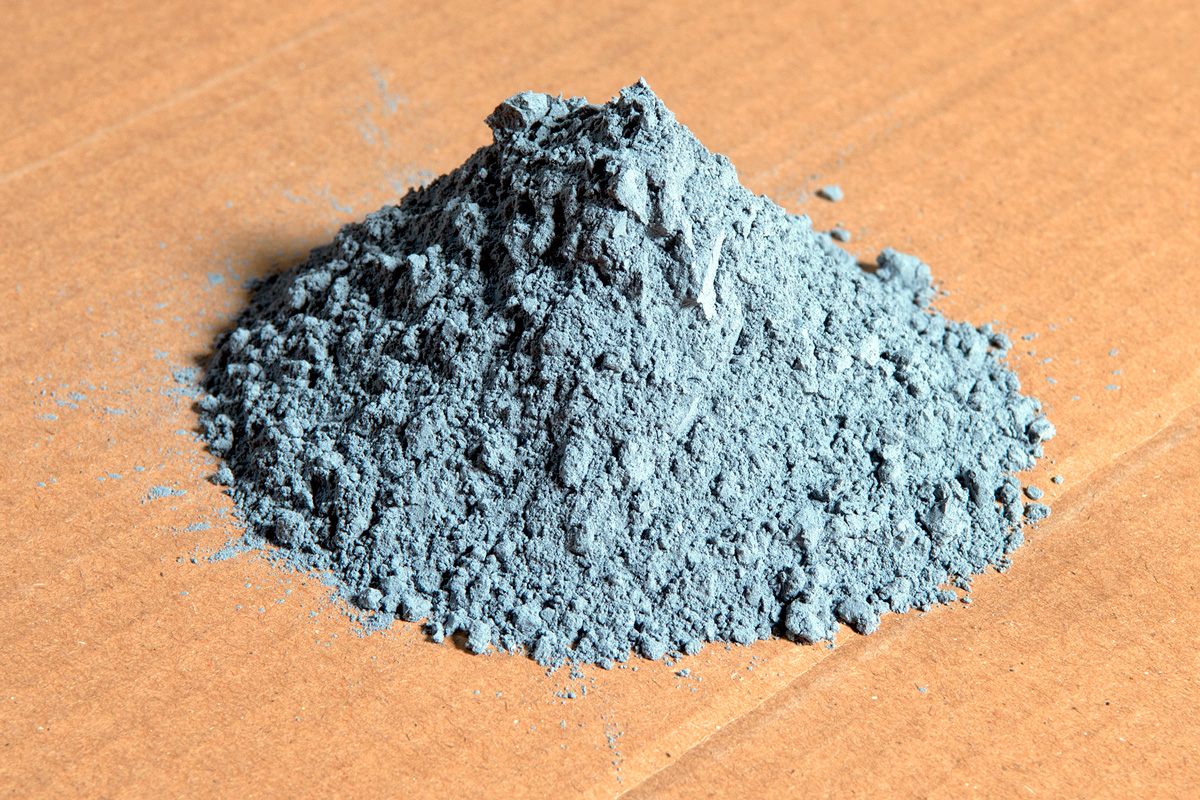
LINCOLN, NE — Les méthodes de semis à grande vitesse ont stimulé la demande en lubrifiants pour circuits de distribution de semences, tels quel'EZ-Slide®, fabriqué par VanSickle® Paint Manufacturing, une filiale de DiamondVogel®, située à Orange City, dans l'Iowa.
Ces formulations améliorent la semis en réduisant l'électricité statique et/ou l'humidité qui provoquent l'agglomération des graines. « Les agriculteurs versent ce produit avec leurs graines pour les enrober et éviter qu'elles ne s'agglomèrent », explique Tom Hubers, ingénieur de projet. « Cela facilite considérablement la semis. » Les produits sont disponibles en trois versions : une poudre de graphite, une poudre de talc et un mélange talc-graphite.
Van Sickle s'est lancé dans le secteur des lubrifiants il y a 10 ans. « C'était un processus manuel », explique M. Hubers. Les ouvriers déversaient des sacs de 50 lb (22,5 kg) de graphite et de talc dans un mélangeur. « Ils pré-étiquetaient les récipients de différentes tailles dans une pièce, puis les transportaient dans une autre pièce pour les remplir un par un. Ils plaçaient le récipient sous la remplisseuse, appuyaient sur une pédale pour lancer le cycle, le remplissaient, vissaient le bouchon et le rangeaient dans une boîte. C'était une opération très exigeante en main-d'œuvre », explique M. Hubers.
Passage au déchargement par sacs en vrac
Afin d'automatiser et de développer ses activités de conditionnement, Van Sickle a loué en 2020 un nouvel entrepôt et centre de distribution, dont la moitié est consacrée au conditionnement des lubrifiants pour semences. Outre les gains d'efficacité obtenus grâce à l'automatisation, ce nouveau système permet à l'entreprise d'acheter du talc et du graphite en sacs en vrac de 2 200 lb (1 tonne), à un coût inférieur à celui des sacs de 50 lb (23 kg).
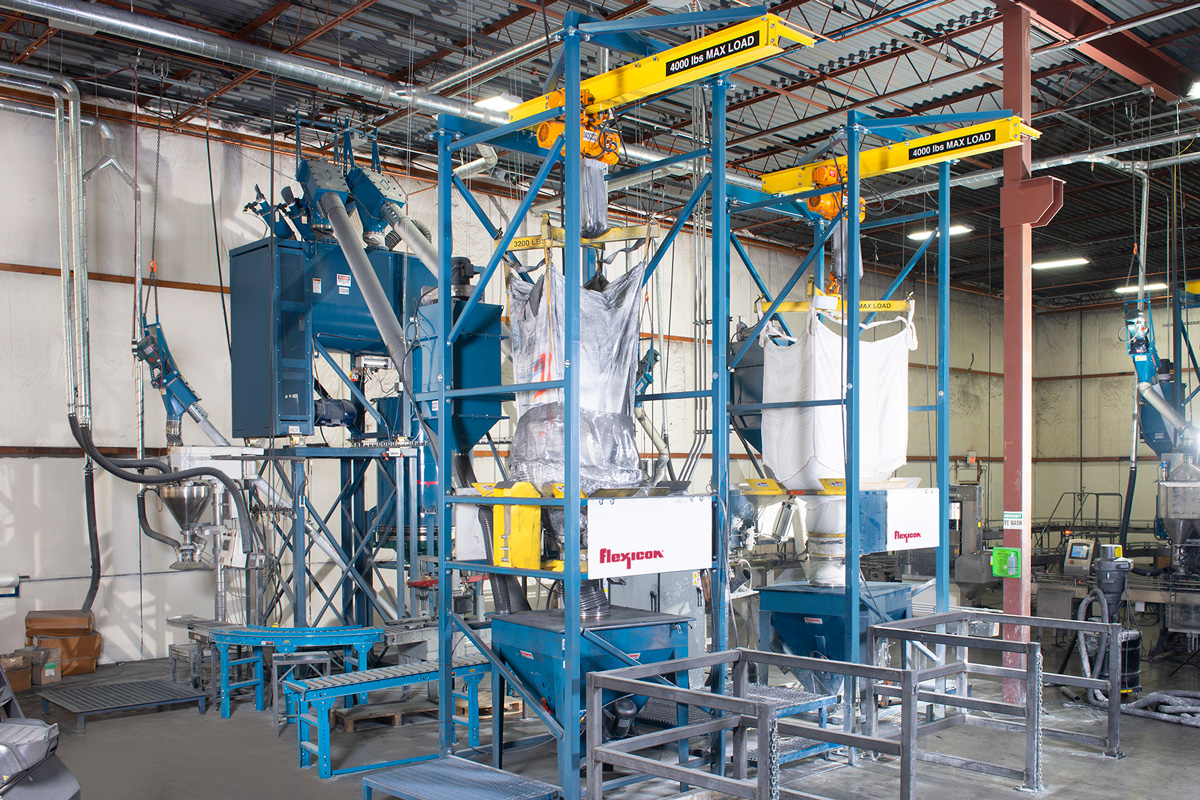
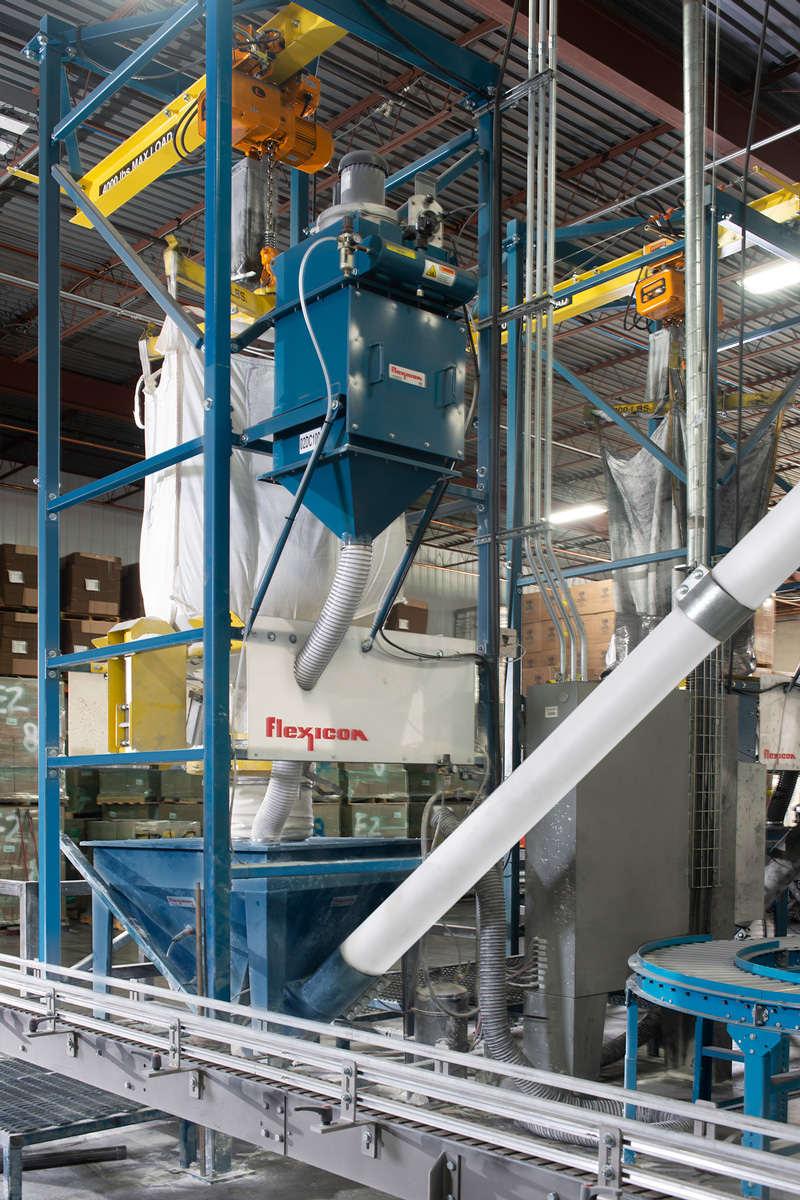
La manutention des matériaux, depuis le déchargement des sacs en vrac jusqu'au mélange et au conditionnement final, est désormais assurée à l'aide de trois déchargeurs de sacs en vracBULK-OUT® modèle BFC et de cinq convoyeurs à vis souples, tous fournis par Flexicon Corp.
Un déverseur alimente une ligne de conditionnement qui remplit des récipients de 1 lb (0,45 kg) et de 5 lb (2,25 kg) avec du graphite. Les deux autres déverseurs — l’un pour le graphite et l’autre pour le talc — acheminent les produits vers un mélangeur qui se déverse dans une trémie tampon. De là, le mélange est acheminé vers deux lignes de conditionnement : l’une remplit des bidons de 8 lb (3,5 kg) et l’autre des boîtes de 20 lb (9 kg) et 40 lb (18 kg).
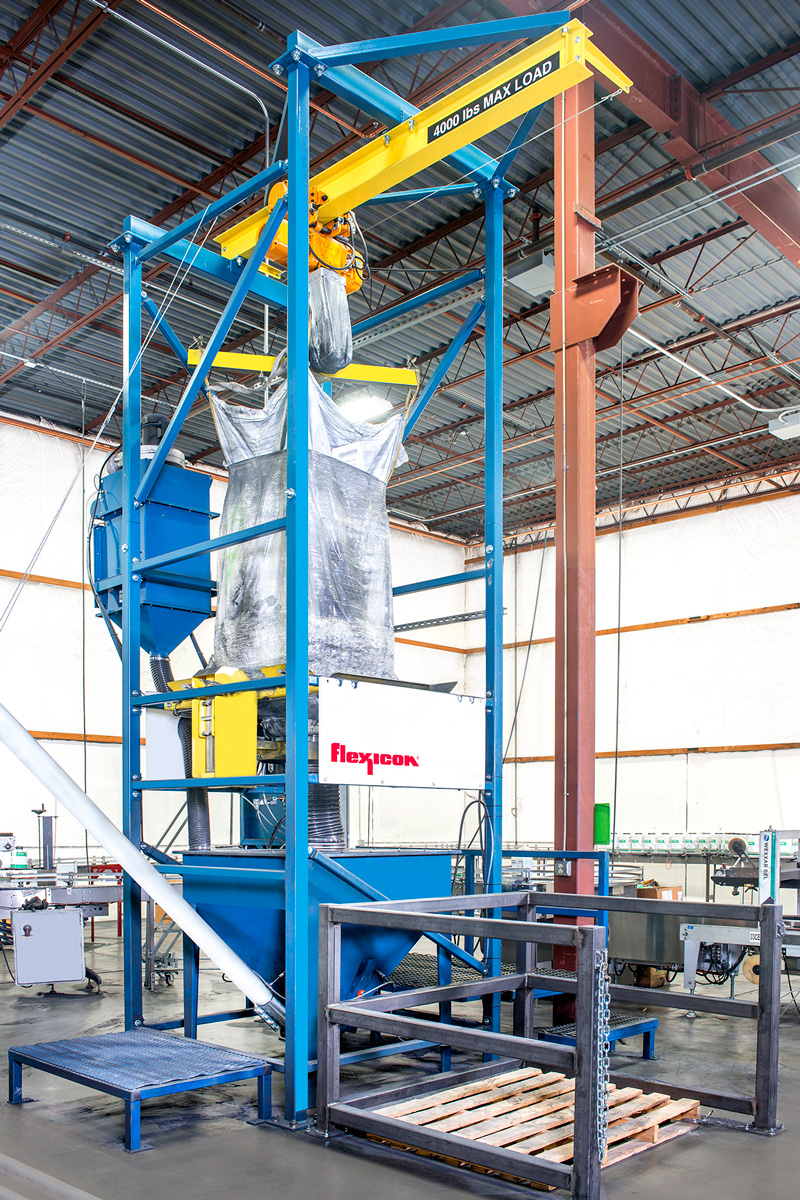
Les sacs en vrac de graphite et de talc sont stockés à proximité de la zone de production afin d'être acheminés rapidement vers les dispositifs de déchargement, dont chacun est équipé d'un châssis de levage de sacs ainsi que d'un palan électrique et d'un chariot circulant sur une poutre en I en porte-à-faux, ce qui permet de hisser les sacs en vrac depuis le sol de l'usine jusqu'au châssis sans avoir recours à un chariot élévateur.
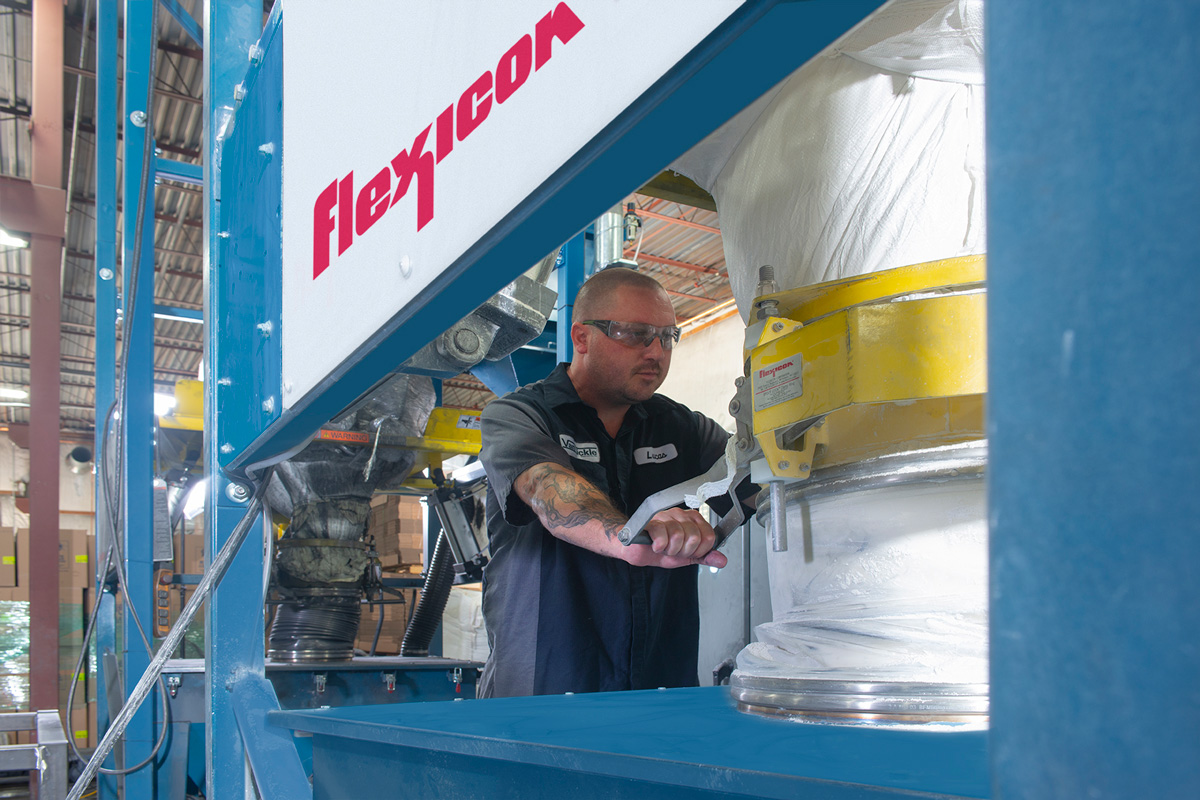
Une fois les sangles du sac accrochées au châssis de levage, l'opérateur utilise une télécommande pour hisser l'ensemble, le faire rouler dans le châssis et l'abaisser jusqu'à sa position finale. Ici, un anneau de serrageSPOUT-LOCK® situé au sommet d’un tube télescopiqueTELE-TUBE® à commande pneumatique se fixe solidement au bec du sac, après quoi le tube télescopique exerce une traction vers le bas continue sur l’anneau de serrage et le bec du sac à mesure que celui-ci se vide et s’allonge, favorisant ainsi l’écoulement et l’évacuation.
Bien que la poudre de graphite et le talc s'écoulent librement, ils ont tendance à se tasser et à former des ponts lors du stockage. Par conséquent, chaque dispositif de déchargement intègre trois mécanismes destinés à favoriser l'écoulement : des activateurs de sacFLOW-FLEXER® qui soulèvent et abaissent les bords inférieurs opposés du sac pour former un V ; un vibrateur monté sur la paroi extérieure de la trémie, sous le dispositif de déchargement ; et un agitateur intégré à la trémie. Tous ces éléments démarrent et s'arrêtent automatiquement, en synchronisation avec le fonctionnement des déchargeurs et des convoyeurs.
Déchargement et transport sans intervention manuelle
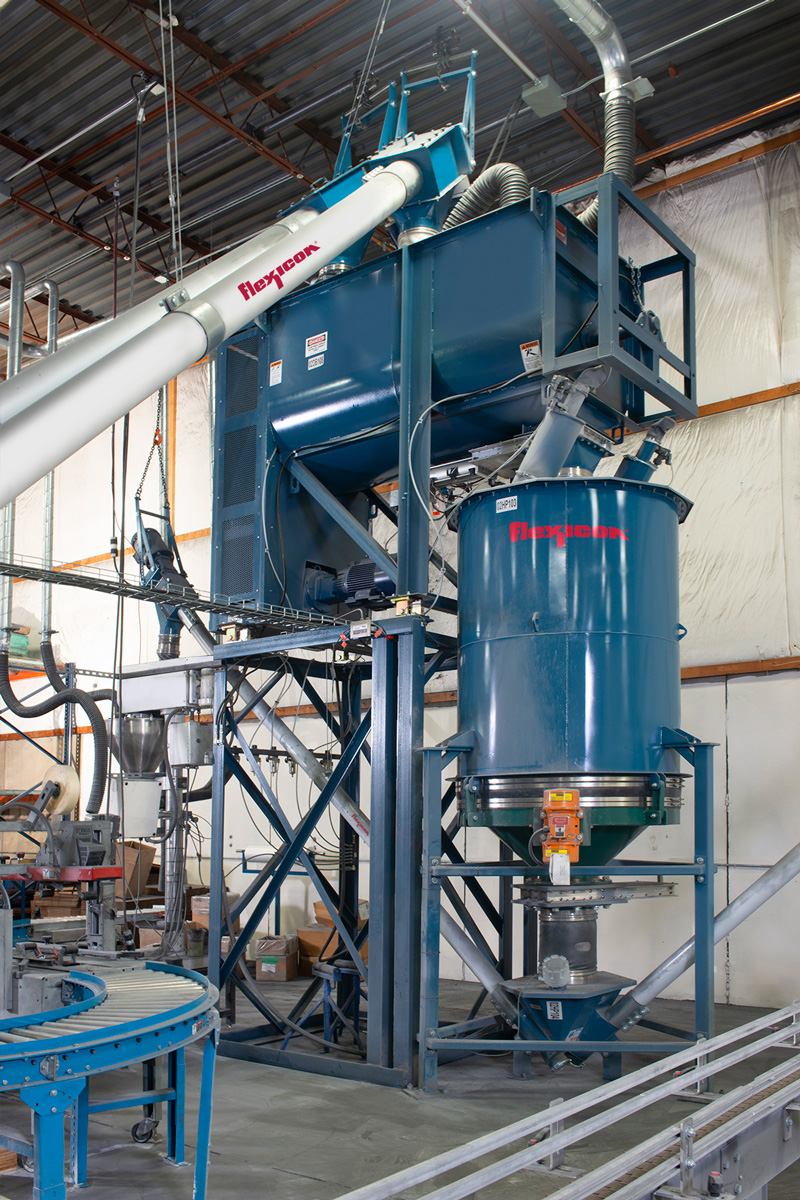
Le déchargeur dédié à l'alimentation d'une ligne de remplissage de graphite déverse son contenu dans une trémie de 20 pieds cubes (566 litres) qui alimente un convoyeur à vis flexible de 15 pieds (4,5 m) de long et de 4,5 pouces (114 mm) de diamètre, dont le parcours est orienté vers la trémie d'alimentation de la ligne de conditionnement avec une inclinaison de 45 degrés.
La vis est la seule pièce mobile en contact avec le matériau ; elle est entraînée par un moteur électrique situé au-dessus du point de déchargement, ce qui empêche tout contact du matériau avec les joints d'étanchéité.
Un capteur de niveau haut situé sur la trémie déclenche une alarme sonore indiquant quand il faut remplacer le sac, tandis qu'un capteur de niveau bas empêche le convoyeur de fonctionner en état de « manque de matière ».
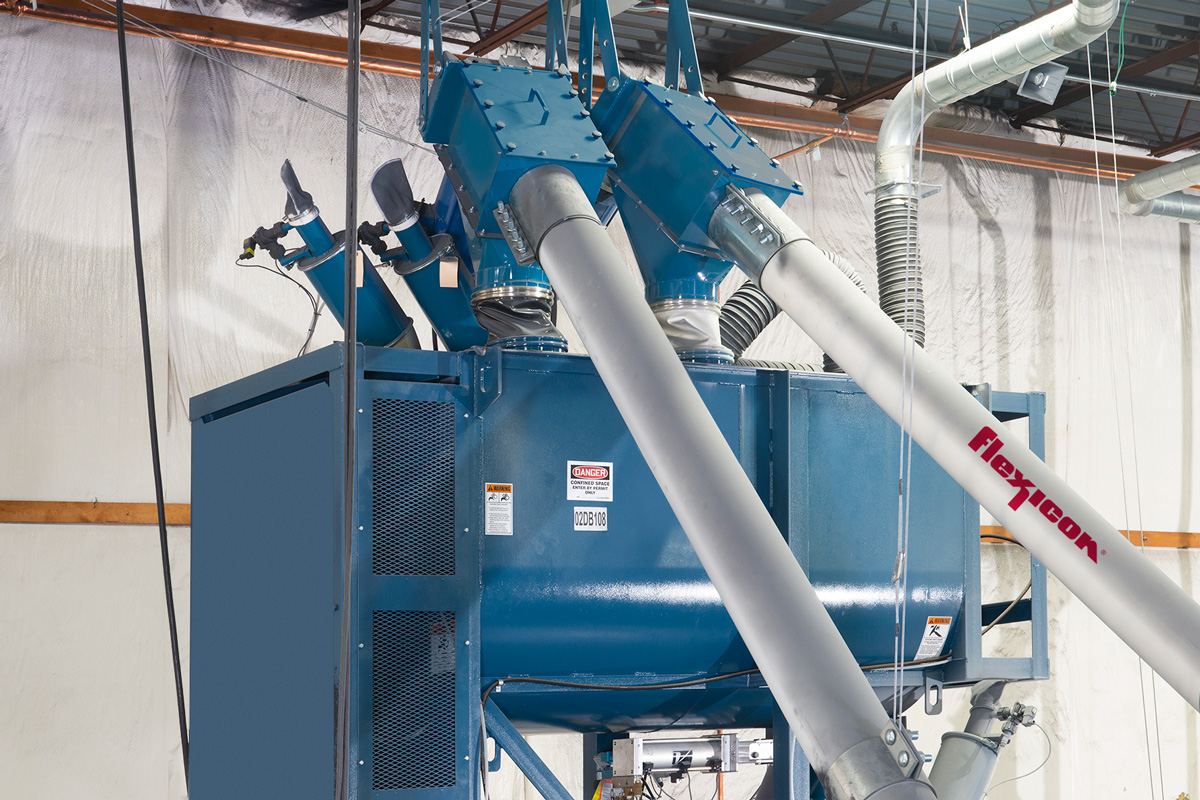
Les deux déchargeurs dédiés aux produits à base de talc et de talc-graphite présentent les mêmes caractéristiques que le déchargeur réservé au graphite, mais ils utilisent des convoyeurs à vis flexibles de 25 pieds (7,6 m) de long et de 8,6 pouces (219 mm) de diamètre, également inclinés à 45 degrés, qui déversent leur contenu dans un mélangeur monté sur des cellules de pesage. Les déchargeurs et les convoyeurs fonctionnent en alternance pour atteindre le rapport talc/talc-graphite souhaité et le poids cible, généralement de 750 lb (340 kg). « Nous pouvons choisir la taille de lot et le rapport de mélange que nous voulons, et le système de contrôle effectue le dosage automatiquement », explique M. Hubers. Le débit élevé des convoyeurs de grand diamètre réduit la durée des cycles de production.
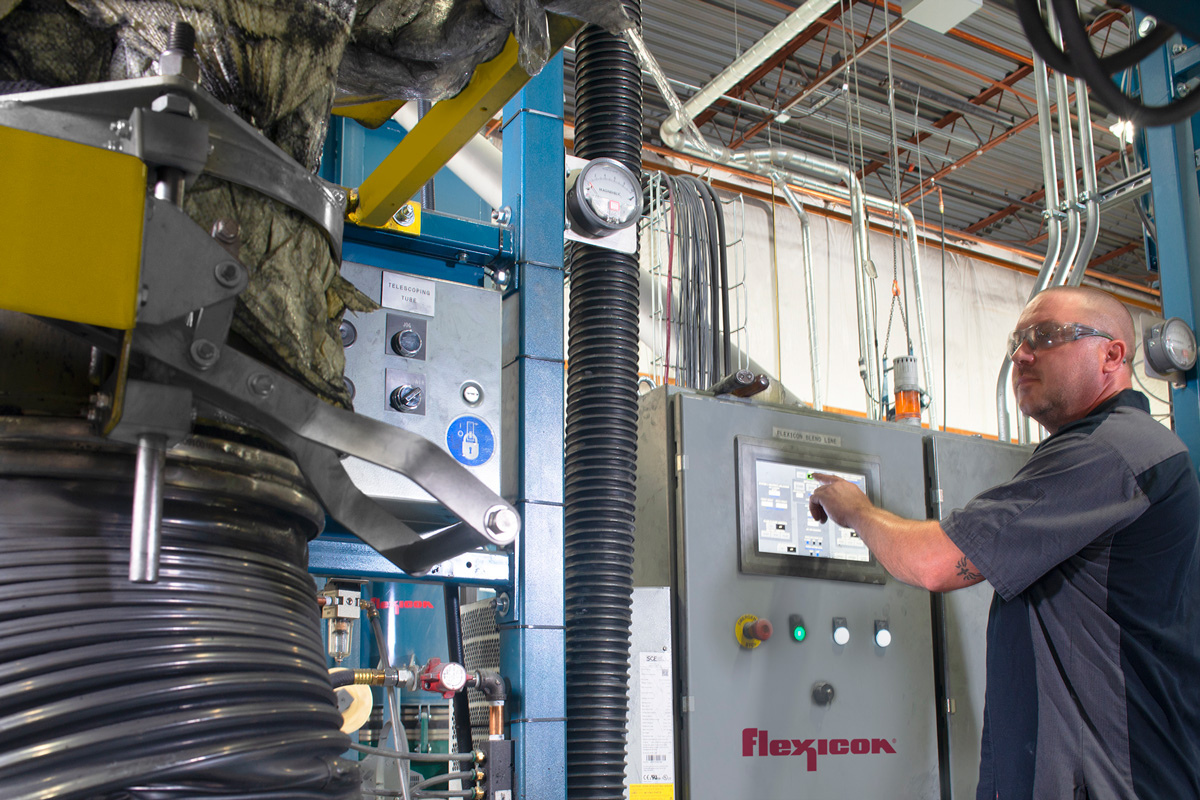
Dans le cadre du contrôle par prise de poids, les capteurs de pesage du mélangeur communiquent avec l'automate programmable (PLC) du dispositif de déchargement pour démarrer et arrêter le convoyeur. Dès que la prise de poids du talc ou du mélange talc-graphite s'approche de 50 lb (22,5 kg) du poids cible, le convoyeur ralentit jusqu'à une vitesse d'écoulement lent, s'arrêtant immédiatement avant d'atteindre le poids cible afin de tenir compte du matériau encore en suspension, ce qui permet d'obtenir des lots précis et reproductibles.
À la fin du cycle de mélange, le talc ou le mélange talc-graphite est acheminé par gravité vers une trémie tampon de 80 pieds cubes (2 265 l) équipée d’un activateur de trémie qui facilite l’écoulement vers deux convoyeurs à vis flexibles de 15 pieds (4,5 m) de long et de 4,5 pouces (114 mm) de diamètre. Disposés face à face, ceux-ci acheminent la poudre vers les lignes de conditionnement destinées aux bidons de 8 lb (3,5 kg) et aux cartons de 20 et 40 lb (9 et 18 kg). Les cycles de dosage et de mélange s'enchaînant sans interruption, la trémie tampon n'est jamais vide et le fonctionnement est continu.
Le talc et le graphite étant tous deux très aérables et susceptibles de dégager de la poussière, chaque dispositif de déchargement est raccordé à un dépoussiéreurBag-Vac® (en option), qui retient la poussière en suspension dans l'air expulsée de la trémie lors du déchargement et aplatit les sacs vides avant leur fermeture et leur retrait, éliminant ainsi la poussière générée lors de l'aplatissement manuel des sacs vides.
« Dès que le système a terminé de remplir un lot, il prépare le suivant », explique Jason Vore, responsable de l’ingénierie des procédés. « Nous mettons en marche le système d’aspiration, aspirons tout le contenu du sac en vrac, le replions, le fermons, changeons de sac, puis appuyons à nouveau sur “Go”. À plein régime, nous pouvons changer de sac toutes les 25 à 30 minutes. »
Le débit triple
Le débit global du système est trois à quatre fois supérieur à ce qu’il était dans l’ancienne usine. « Nous pouvons produire en une journée autant de conteneurs d’une livre que nous en produisions auparavant en une semaine de travail de 40 heures », explique M. Vore. « Notre rendement par heure-travailleur a pratiquement triplé. »
Seules deux ou trois personnes s'occupent désormais de l'emballage, et le poids maximal qu'elles soulèvent est un carton de produit fini de 32 lb (14,5 kg). « Le confort, l'intensité du travail physique et la propreté dans les nouveaux locaux sont bien meilleurs », explique M. Hubers. « Ce n'est même pas comparable à ce que nous avions auparavant. »
Van Sickle, fabricant de peinture
+1 402-476-6558
www.vansicklepaint.com