
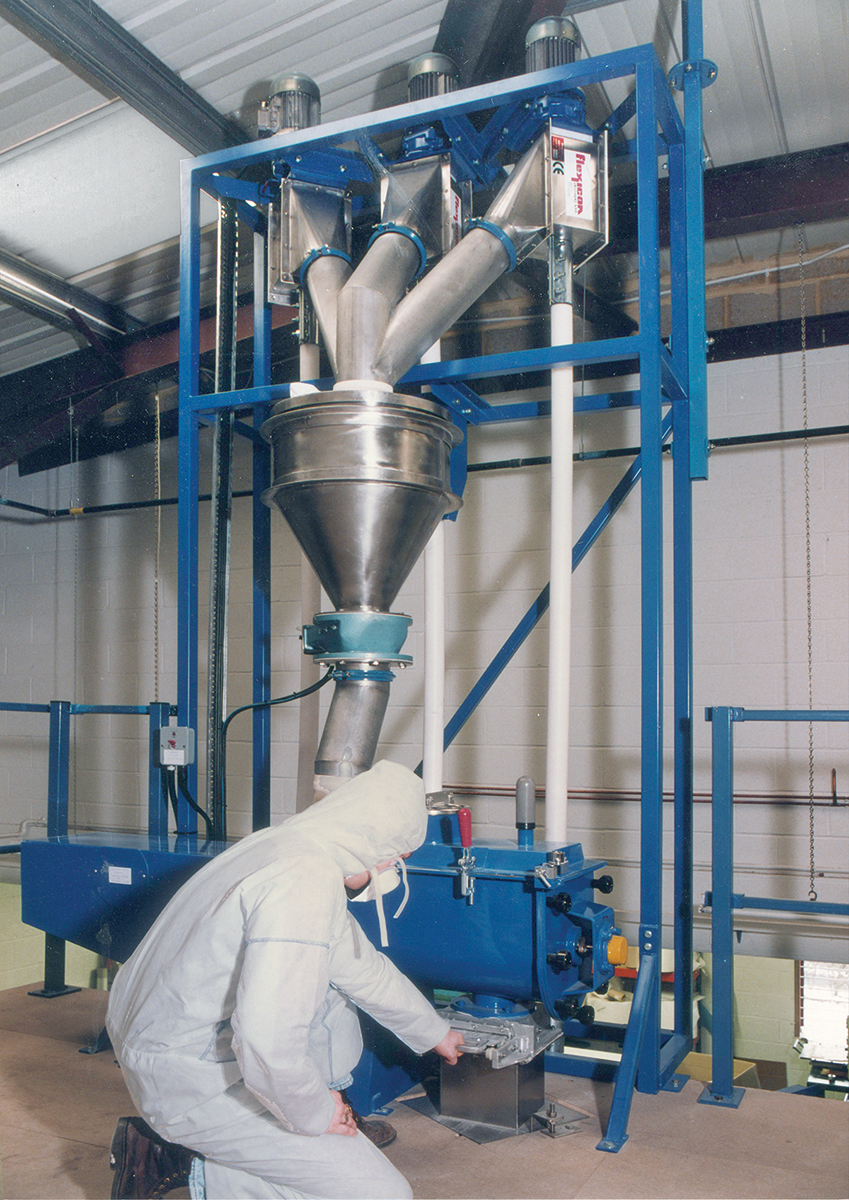
CRAWLEY, WEST SUSSEX — La nécessité de disposer d'une usine de fabrication d'adhésifs modulable dans un espace restreint a conduit Welland Medical à choisir Flexicon (Europe) Ltd. comme maître d'œuvre pour équiper son nouveau centre technique de Crawley, dans le West Sussex, d'un système sur mesure de pesage par lots, de mélange et d'extrusion.
Welland Medical est un fabricant spécialisé dans les dispositifs médicaux jetables, doté d’une expertise particulière dans l’utilisation des technologies de pointe en matière de matériaux. L’entreprise met à profit ses compétences dans le domaine des films, des plastiques et des adhésifs au sein d’une gamme de produits composée principalement de dispositifs de stomie de haute qualité destinés aux marchés médicaux du monde entier.
La société a cherché à s'affranchir de la sous-traitance pour les composés adhésifs utilisés dans la fabrication de ses produits. Elle avait donc besoin d'un système hygiénique de manutention et de traitement des matériaux, capable d'offrir une installation de production flexible, pouvant s'adapter rapidement aux modifications de formulations, tant au stade de la recherche qu'à celui de la production à grande échelle.
Le système a été conçu de manière à permettre la saisie aisée de différentes valeurs de formulation dans le contrôleur. À la fin de chaque cycle de transport, de dosage et de mélange, les données de lot nécessaires sont enregistrées en vue de l'analyse de la qualité du produit. Ainsi, les recettes optimales peuvent être facilement reproduites avec un haut niveau de précision.
Flexicon était en charge du projet « clé en main » ainsi que de la conception du système flexible de transport en spirale et de dosage par lots. Le contrôle du processus repose sur un automate programmable (PLC) et est intégré à un système de contrôle par prise de poids de la société Defiant Weighing. Le projet prévoyait également la mise en œuvre d’un mélange à haut rendement et l’extrusion thermique du produit adhésif de base. Les experts en production de Welland ont fait confiance à Winkworth Machinery pour fournir l’équipement de mélange à haut cisaillement nécessaire pour venir à bout des caractéristiques visqueuses du matériau.
L'objectif consistait à produire différentes qualités d'une formulation hydrocolloïde unique à partir de quantités dosées de pectine, de cellulose et de gélatine. Ces recettes, rigoureusement contrôlées, nécessitent également l'ajout de polyisobutylène, qui est incorporé manuellement lors de la phase finale de mélange.
Depuis la mise en service de l'usine, Jeff Hughes, directeur technique chez Welland Medical, indique que les résultats des premiers essais se sont révélés très encourageants. La fiabilité du pesage des lots a été atteinte avec une précision de 0,05 livre (0,02 kg). Le système est capable de préparer un lot homogène en une dizaine de minutes, prêt à être transféré vers le processus de mélange et d'extrusion du lot principal.
Welland prévoit de rentabiliser son investissement de 400 000 dollars dans l'usine dans un délai de 18 mois, en devenant un fabricant presque entièrement autonome pour ses produits. La société opère conformément à la norme ISO 9000 et dispose de la certification CE ; par conséquent, la garantie d'une qualité constante de la production et le respect des normes d'hygiène constituaient des conditions préalables essentielles à la création de sa propre usine de fabrication.
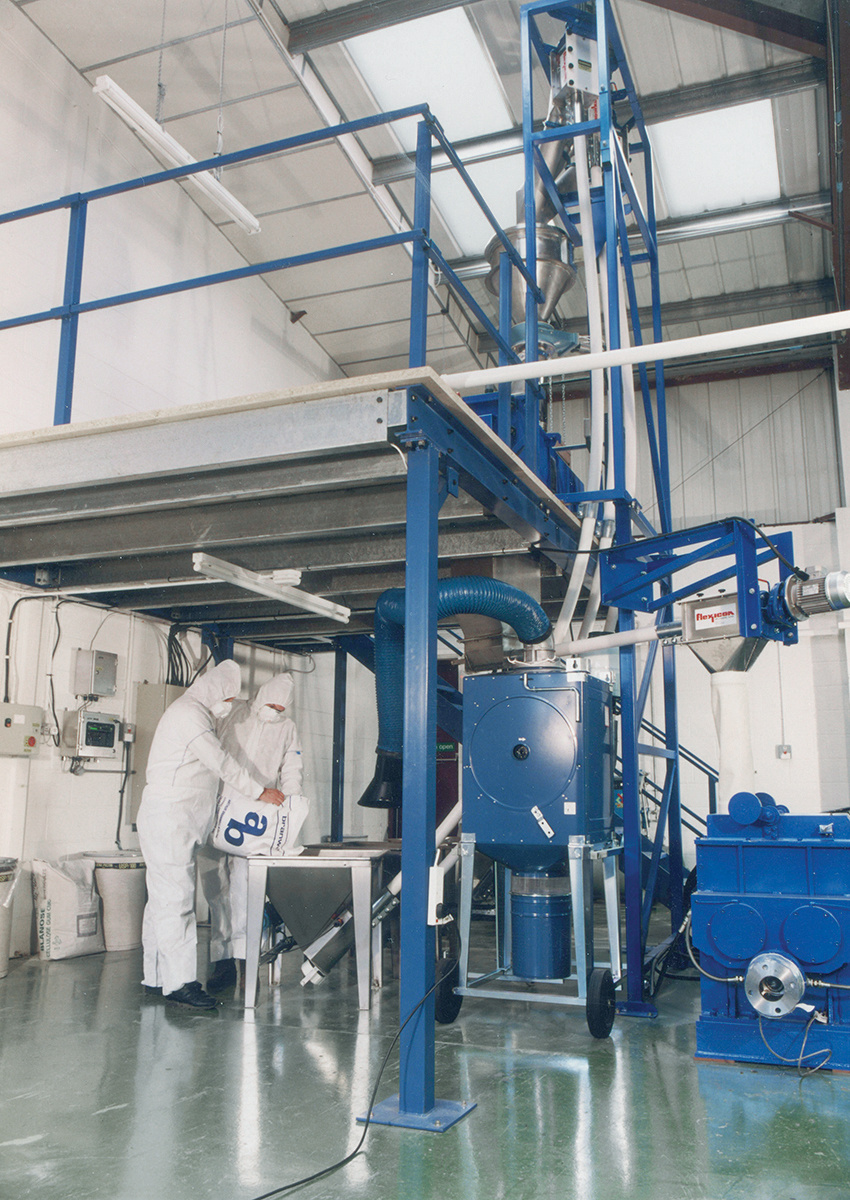
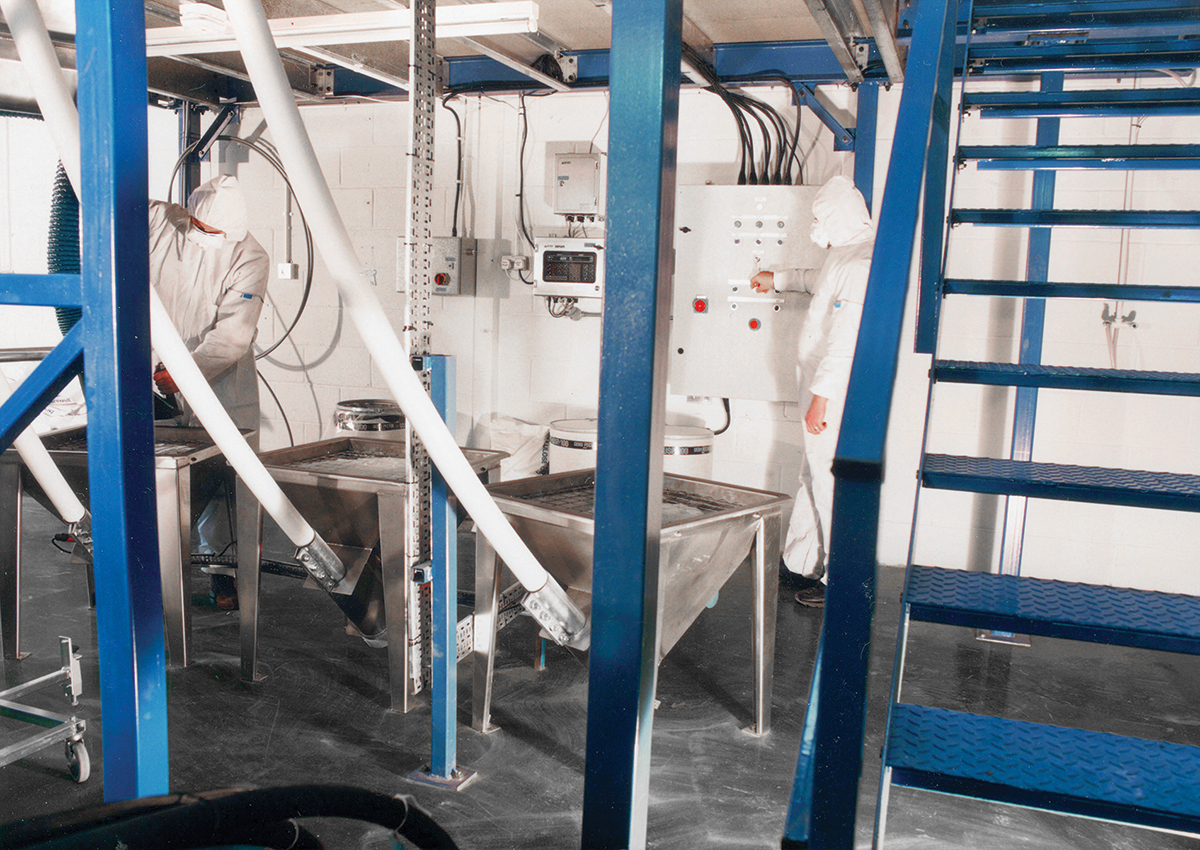
Afin d’assurer un cycle de production en continu et de répondre aux exigences de flexibilité opérationnelle, Flexicon a proposé une configuration sur deux niveaux. Celle-ci a été conçue pour optimiser l’espace au sol limité disponible, tout en exploitant pleinement la hauteur du bâtiment. Les sacs d’ingrédients sont vidés individuellement dans des trémies tampons distinctes. Celles-ci sont desservies par une seule unité de dépoussiérage, à partir de laquelle un tuyau d’aspiration flexible peut être déployé au-dessus des trémies, l’une après l’autre, au fur et à mesure du chargement des matières.
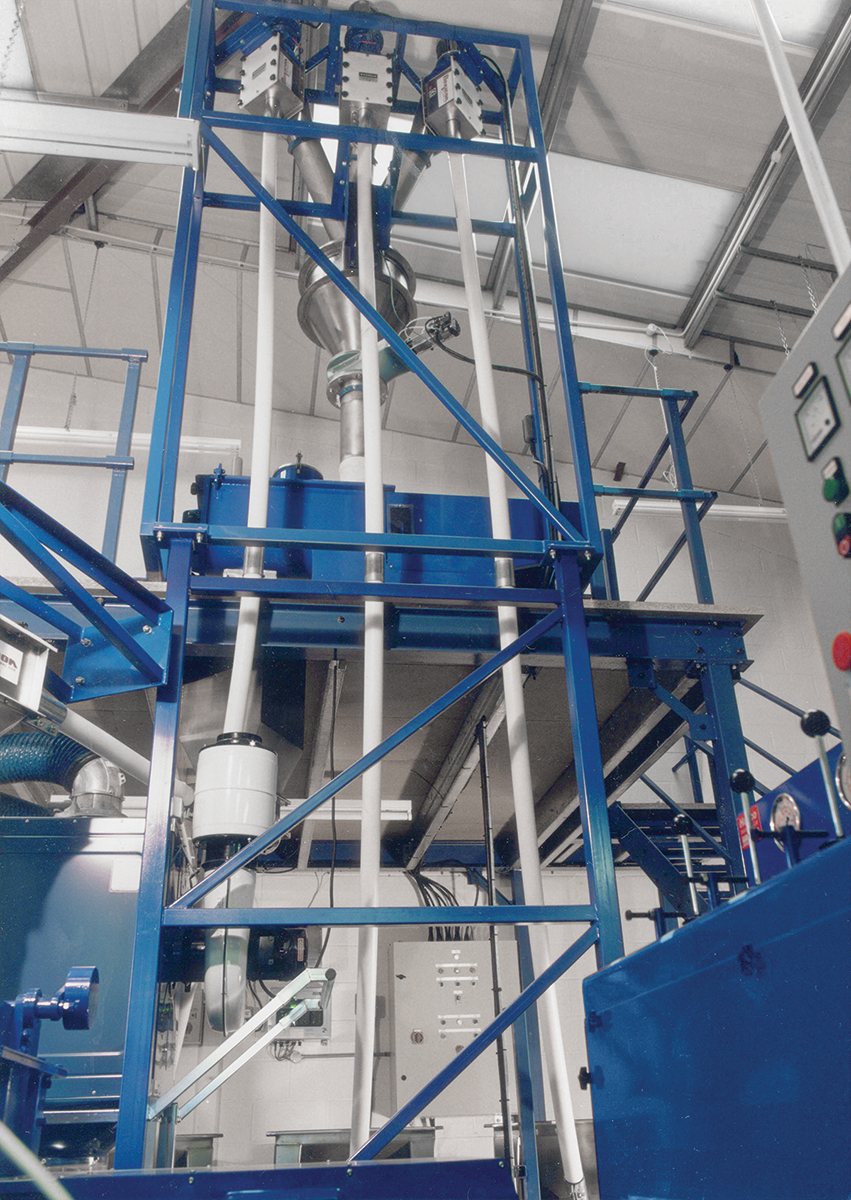
Chaque trémie est équipée d’un dispositif vibrant d’aide à l’écoulement destiné à fluidifier les poudres cohésives et à garantir un écoulement continu du produit. Des convoyeurs à spirale flexibles et intégrés acheminent les ingrédients en vrac vers le mélangeur discontinu installé sur une mezzanine située directement au-dessus. Le dosage des trois matières en fonction de leur poids s’effectue dans une trémie tampon montée sur une balance électronique. Dès que le poids cible de chaque lot est atteint, la vitesse du convoyeur diminue automatiquement pour permettre un écoulement précis et régulier du produit final vers la trémie.
Les aspects liés à la santé et à la sécurité figuraient en tête des priorités de conception. Chaque convoyeur est constitué d'une spirale simple, d'un seul tenant, entraînée à l'intérieur d'un tube en polyéthylène à poids moléculaire ultra élevé (UHMW-PE). Les poudres sont transportées dans un système à commande mécanique et entièrement fermé, ce qui garantit un confinement des émissions d'une fiabilité optimale.
Les ingrédients pesés sont acheminés, via une vanne à commande pneumatique, vers le mélangeur préliminaire où ils sont homogénéisés. Pendant le processus de mélange, le système de transport effectue automatiquement un nouveau cycle de chargement vers la trémie de pesage. La capacité des convoyeurs à spirale à acheminer automatiquement des lots de matériaux présentant des caractéristiques différentes a constitué un facteur clé dans la conception d'un système adapté à cette application.
Le lot homogénéisé est acheminé par l'action de la pale du mélangeur à spirale à travers une vanne à tiroir à commande manuelle. Le transfert vers le processus de mélange thermique et d'extrusion au niveau du sol s'effectue par l'intermédiaire d'un court tronçon de convoyeur à spirale horizontal, qui prélève le mélange de manière gravimétrique à partir d'une petite trémie intermédiaire. La turbulence de roulement créée par le convoyeur à vis sans centre de Flexicon empêche les particules de poudre mélangées de se séparer.
La conception du convoyeur fait office d'embrayage à glissement intégré, ce qui lui permet d'accepter un flux continu de matière sans nécessiter de mécanisme supplémentaire pour réduire le débit. La sortie du convoyeur achemine les matières directement vers l'entrée du mélangeur/extrudeuse par le biais d'un manchon de raccordement étanche à la poussière.
L'utilisation de convoyeurs à vis sans fin a permis à Welland de bénéficier d'un avantage supplémentaire : le nettoyage sur place. En inversant le sens de rotation de la vis, il est possible de vider régulièrement les tubes du convoyeur de tout résidu avant de passer à une nouvelle recette.
Le système aurait répondu aux exigences de flexibilité requises et serait en mesure de répondre aux projets futurs de Welland en matière de développement de nouveaux produits.