
COMTÉ DE DURHAM, ROYAUME-UNI — La fabrication de carton ondulé utilisé dans les solutions d’emballage promotionnelles et de point de vente peut s’avérer salissante et source de gaspillage en l’absence d’une solution intégrée de manutention en vrac et de dépoussiérage, telle que celle désormais mise en œuvre par SCA Packaging sur son site du comté de Durham, au Royaume-Uni. La colle à base d'amidon nécessaire à la fabrication du carton ondulé, que SCA utilise dans sa production de carton ondulé laminé, peut générer une pollution par les poussières en suspension dans l'air, tant à l'intérieur qu'à l'extérieur de l'usine — une situation à laquelle l'entreprise était auparavant confrontée. SCA a protégé ses employés, évité la contamination de l'usine et réduit le gaspillage de matériaux en installant une station de déchargement de sacs Flexicon, un filtre et un système de convoyage. Ce système a également permis d'améliorer la qualité du mélange et de réduire de moitié les temps de mélange.
Actuellement, sept mélanges sont nécessaires chaque semaine pour répondre aux besoins de production de l'usine du comté de Durham. Avant l’installation du système Flexicon, un opérateur devait accéder à un stock de sacs d’amidon de 55 lb (25 kg) via un portique de 5 ft (1 525 mm), puis ouvrir et vider manuellement 10 sacs dans un mélangeur d’une capacité de 396 gal (1 500 l) contenant 224 gal (850 l) d’eau chauffée. Pour limiter la poussière au sein de son site, SCA avait mis en place un système d’aspiration. Cependant, ce système se contentait d’évacuer la poussière vers le périmètre de l’usine, tout en laissant s’échapper de faibles quantités de poussière à l’intérieur de l’usine. De plus, le processus de mélange manuel obligeait l’opérateur à surveiller le mélangeur depuis le haut pendant au moins 20 minutes afin de garantir un mélange homogène.
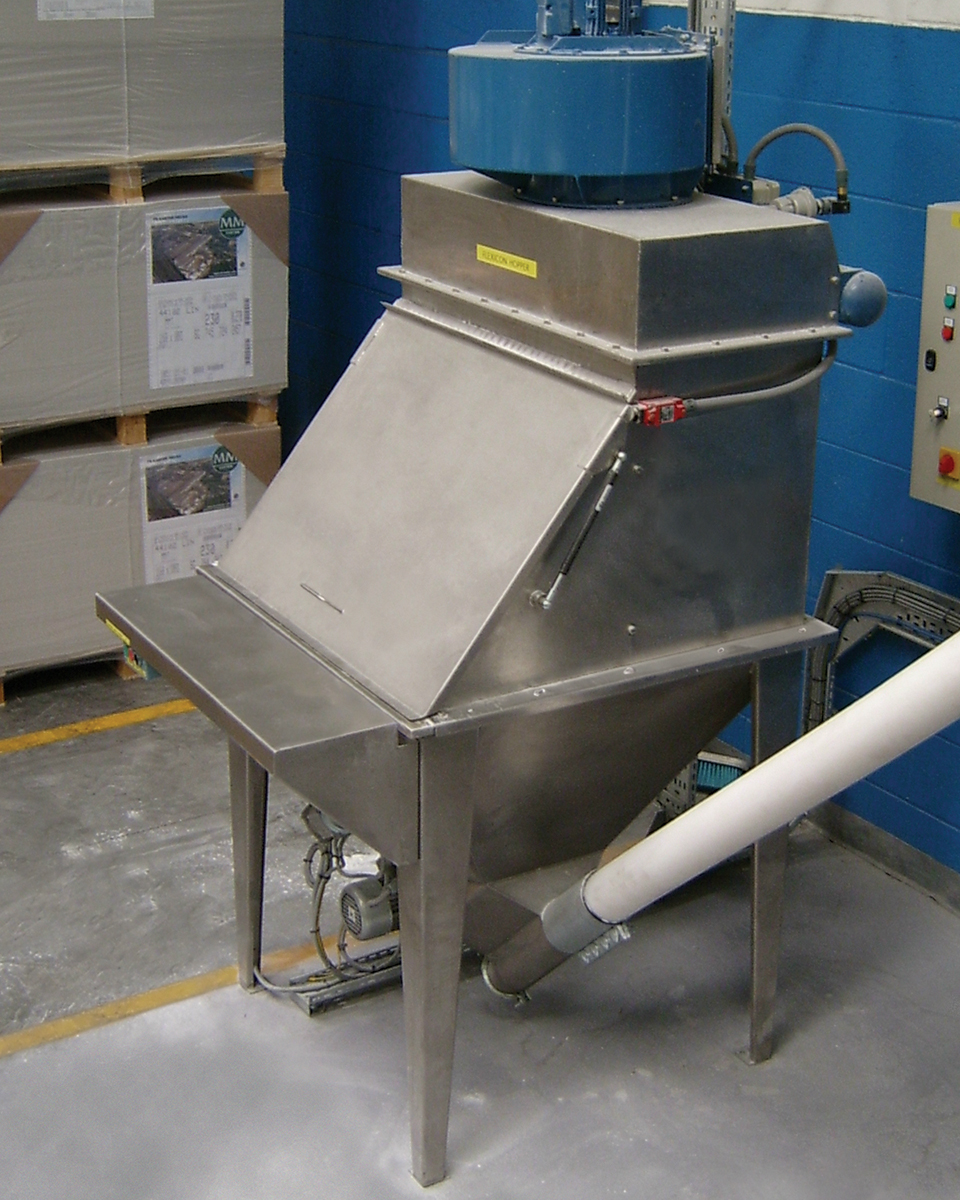
Bien qu’elle nécessite toujours qu’un opérateur manipule manuellement dix sacs d’amidon par lot, cette solution de manutention en vrac réduit considérablement l’intervention de l’opérateur et rationalise le flux de matière. Les opérateurs soulèvent les sacs au niveau du sol, puis les ouvrent et en déversent le contenu, via un plateau de support, dans une trémie de réception T-36 de 9 pieds cubes (250 l). Le produit passe d'abord à travers un tamis à mailles de 2 pouces (50 mm) afin d'empêcher toute particule étrangère, telle que des fragments de papier, de pénétrer dans le flux de traitement.
Les caractéristiques de fluidité de cet amidon particulier, qui est dense et ne s'écoule que moyennement bien, rendent sa mise en œuvre particulièrement difficile, car il a tendance à former des ponts, à s'agglomérer, à s'étaler et à s'agglutiner. Un vibrateur électrique fixé à la paroi de la trémie et un agitateur rotatif situé à sa base facilitent le transfert en douceur et de manière homogène, par gravité, de l'amidon de la trémie vers le convoyeur à vis flexible.
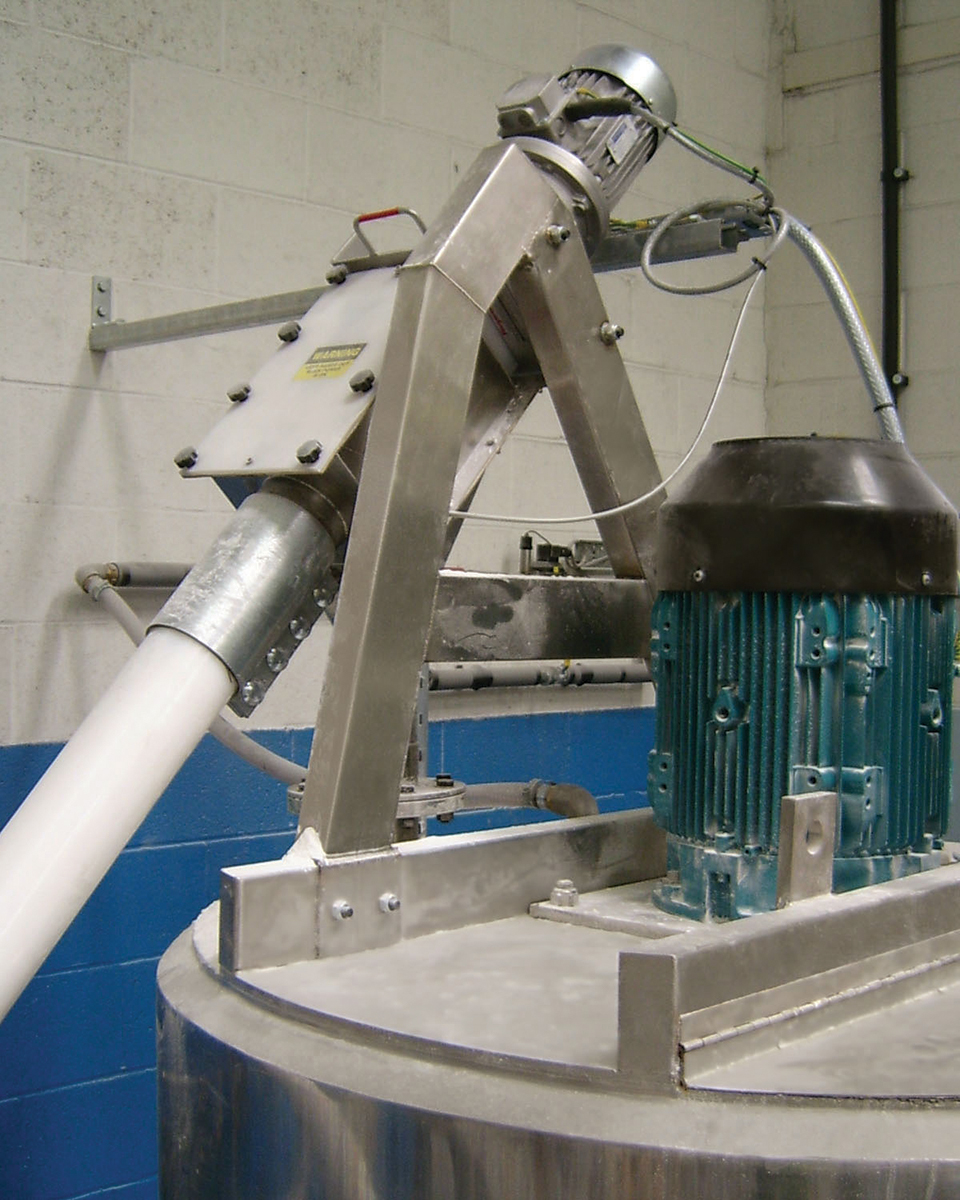
Le convoyeur achemine ensuite la matière, sur une pente à 45°, directement dans la colonne d'écoulement centrale du mélangeur. Ce flux régulier et ininterrompu d'amidon garantit un mélange homogène pour chaque lot sans nécessiter de surveillance de la part de l'opérateur, ce qui permet à ce dernier d'utiliser son temps de manière plus efficace pendant le mélange. La durée totale du processus a été réduite de moitié.
Au cours du processus, un système de dépoussiérage intégré, installé au-dessus de la trémie, utilise un ventilateur à vide à haute vitesse pour évacuer la poussière en suspension loin de l'opérateur à travers deux cartouches filtrantes en polyester filé-lié. Un système automatique de nettoyage des filtres par impulsions inversées utilise des électrovannes activées par minuterie pour envoyer de brèves rafales d’air comprimé à l’intérieur des cartouches filtrantes, ce qui provoque la chute de la poussière d’amidon accumulée sur la surface extérieure du filtre vers la trémie, réduisant ainsi considérablement le gaspillage de matière et éliminant la nécessité de rejeter la poussière à l’air libre.