
DONCASTER, Royaume-Uni — Rockware Glass Ltd. est le leader du marché britannique dans la fabrication de récipients en verre. Depuis 1919, ses quatre usines modernes fabriquent du verre dans une grande variété de couleurs, de formes et de tailles. L’usine de Wheatley, à Doncaster, produit notamment depuis 1969 des récipients en verre « flint » (verre transparent), principalement selon les spécifications des industries agroalimentaire, laitière et des boissons non alcoolisées.
L'entreprise a surmonté un problème rencontré lors du transfert de l'une de ses chaînes de production de son usine de Knottingley vers celle de Wheatley, afin de répondre à la demande d'un client en matière de récipients en verre vert.
La production de verre de différentes couleurs au sein d’une même installation de mélange peut compromettre la qualité de chaque cycle de production en raison du risque de contamination croisée des fours par les matières premières. L'objectif était donc de concevoir un système capable de fonctionner avec précision, dans un environnement hostile, qui ajouterait un colorant prémélangé au mélange principal, mais à distance de l'installation de mélange elle-même. Ce système injecterait un débit contrôlé de colorant prémélangé dans le mélange principal juste avant son entrée dans le four. Une fois fondus, le colorant et le mélange principal produiraient le liquide en fusion nécessaire au moulage des bouteilles vertes.
Les principales matières premières utilisées sont le calcin (verre recyclé via le système de collecte sélective des bouteilles), le sable, le carbonate de sodium, le calcaire et la calumite. Le colorant prémélangé utilisé pour obtenir un verre « vert » est un mélange à parts égales de carbonate de sodium et de chromite de fer, également connu sous le nom dePORTACHROME®.
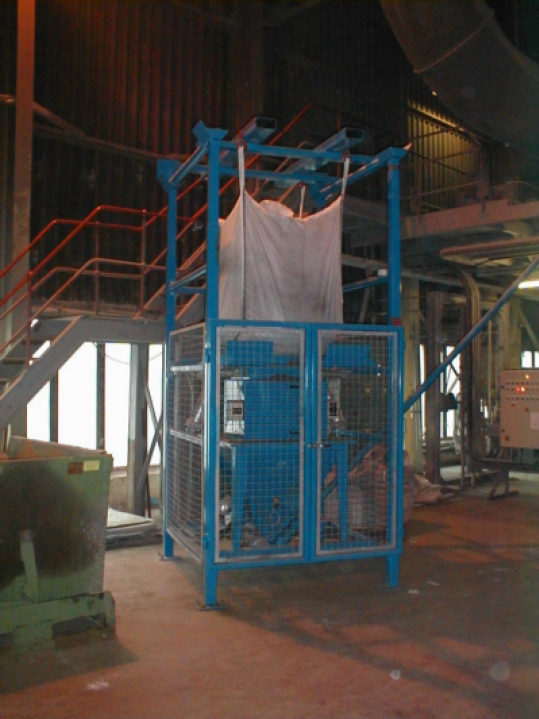
L’entreprise a fait appel à Flexicon Europe Limited, située à Herne Bay, dans le Kent (Royaume-Uni), pour concevoir et fabriquer son système de manutention de vrac. Celui-ci se compose d’un châssis pour sacs en vrac Flexicon modèle BFF, chargé par chariot élévateur, doté d’une trémie de réception sécurisée par une porte de protection à verrouillage interbloqué qui isole le système, ainsi que d’une série de convoyeurs à vis flexibles stratégiquement disposés pour acheminer les matériaux vers et depuis deux trémies de stockage plus petites. Au cœur de ce système entièrement automatique se trouve le panneau de commande Flexicon, asservi à l’automate programmable (PLC) du client, qui contrôle également le reste du processus.
À l'aide d'un chariot élévateur, un sac en vrac d'une tonne contenant le prémélange est positionné dans le châssis prévu à cet effet, au-dessus de la trémie de réception. Une fois le sac en place, son bec verseur est tiré à travers un dispositif de serrage, qui est ensuite fermé, ce qui permet de desserrer les attaches sans perte de produit ni déversement. Le dispositif de serrage est ensuite ouvert et le produit s'écoule librement dans la trémie. Au point de déchargement du sac grand volume vers la trémie, les plaquesFLOW-FLEXER® soulèvent et abaissent les bords inférieurs opposés du sac à intervalles réguliers, favorisant ainsi l'écoulement des produits susceptibles de se tasser pendant le transport ou le stockage vers la colonne d'écoulement centrale.
Un mécanisme « POP-TOP™ » exerce une tension ascendante constante sur le sac à mesure qu'il se vide. Cela allonge progressivement le sac tandis que la course des plaquesFLOW-FLEXER® augmente, ce qui soulève efficacement le fond du sac pour lui donner une forme en « V » prononcée, favorisant ainsi une évacuation complète par le bec verseur sans aucune intervention manuelle.
Des dispositifs de facilitation de l'écoulement « Flexi-Finger » font saillie à travers la paroi latérale de la trémie de réception ; ils remuent en permanence le matériau afin d'assurer un écoulement ininterrompu vers l'adaptateur d'admission du convoyeur à vis flexible. Chacune des petites trémies de stockage est également équipée de ces dispositifs de facilitation de l'écoulement.
Lorsque le niveau de produit dans la trémie de réception passe en dessous du capteur d'alerte de niveau bas, l'opérateur est averti qu'il doit remplacer le sac en vrac — une opération qui doit généralement être effectuée une fois par jour et qui s'effectue sans interruption de la production.
Le convoyeur à vis flexible achemine le prémélange depuis la trémie de réception, inclinée à 45°, jusqu'à une hauteur d'environ 20 pieds (6 mètres), puis alimente, via un convoyeur transversal, deux trémies de stockage plus petites avec un volume contrôlé de matière. Afin d'assurer une alimentation continue en matière, les trémies de stockage ainsi que les trémies de dosage principales alimentées par gravité sont équipées de capteurs d'alerte de niveau haut et bas qui signalent au PLC de démarrer et d'arrêter automatiquement l'alimentation en matière selon les besoins.
Les trémies de stockage est et ouest, associées aux trémies de dosage principales est et ouest alimentées par gravité, déversent le prémélange et le lot sur deux plateaux vibrants (est et ouest) qui acheminent les matériaux vers le four via un convoyeur à vis indépendant du système Flexicon.
Deux vannes à tiroir, l'une à commande manuelle et l'autre à commande électronique, permettent de nettoyer n'importe quelle trémie sans interrompre la production.
Le mélange est fondu dans le four à une température d'environ 900 °F (1 550 °C). Le verre fondu s'écoule ensuite dans un avant-four où il est découpé en « gouttes » qui sont chargées dans les machines de formage de bouteilles et soufflées pour former les récipients finis. Les bouteilles qui tombent sont recyclées dans le lot principal sous forme de calcin.