
WEST WARWICK, RI — Original Bradford Soap Works, Inc. est un fabricant privé de savons en barre synthétiques et cuits à la marmite de haute qualité qui entend « faire le ménage » sur le marché des savons synthétiques.
Afin d’augmenter sa production et ses ventes, Bradford Soap a repensé son système de manutention, passant du déversement manuel des sacs au déchargement automatisé de sacs en vrac pour acheminer de grandes quantités de matières premières. L’entreprise a également mis en place un système de convoyage flexible pour acheminer les matières premières dans un espace vertical restreint, ainsi qu’un système de pesage et de dosage par lots, sous contrôle automatisé, afin de remplir avec précision une grande cuve d’agitation.
Grâce à cette expansion, Bradford Soap a augmenté le rendement et la productivité de ses savons synthétiques, tout en améliorant la qualité des produits, l’ergonomie pour les employés et l’environnement de travail. L’investissement dans cette nouvelle organisation de la production a été amorti en moins de deux ans.
Limites du déchargement manuel
Bradford Soap est passé du déversement manuel de sacs de 50 lb contenant des tensioactifs granulés à l’évidage automatisé de sacs en vrac de 800 à 1 200 lb. À l’origine, les petits sacs étaient vidés dans une cuve plus petite située au rez-de-chaussée, mais leur élimination entraînait des coûts plus élevés. L’achat d’un nombre réduit de sacs en vrac et l’élimination d’un nombre moindre de sacs vides ont permis de réduire les coûts.
Le déversement manuel posait d’autres problèmes. Les contaminants en papier provenant de l’ouverture des sacs affectaient la qualité du produit. De la poussière s’accumulait dans l’air de l’usine. L’effort nécessaire pour soulever les sacs, en particulier pour les employés de petite taille, posait des problèmes ergonomiques, tandis que le fait de découper les sacs à l’aide de couteaux soulevait des questions de sécurité.
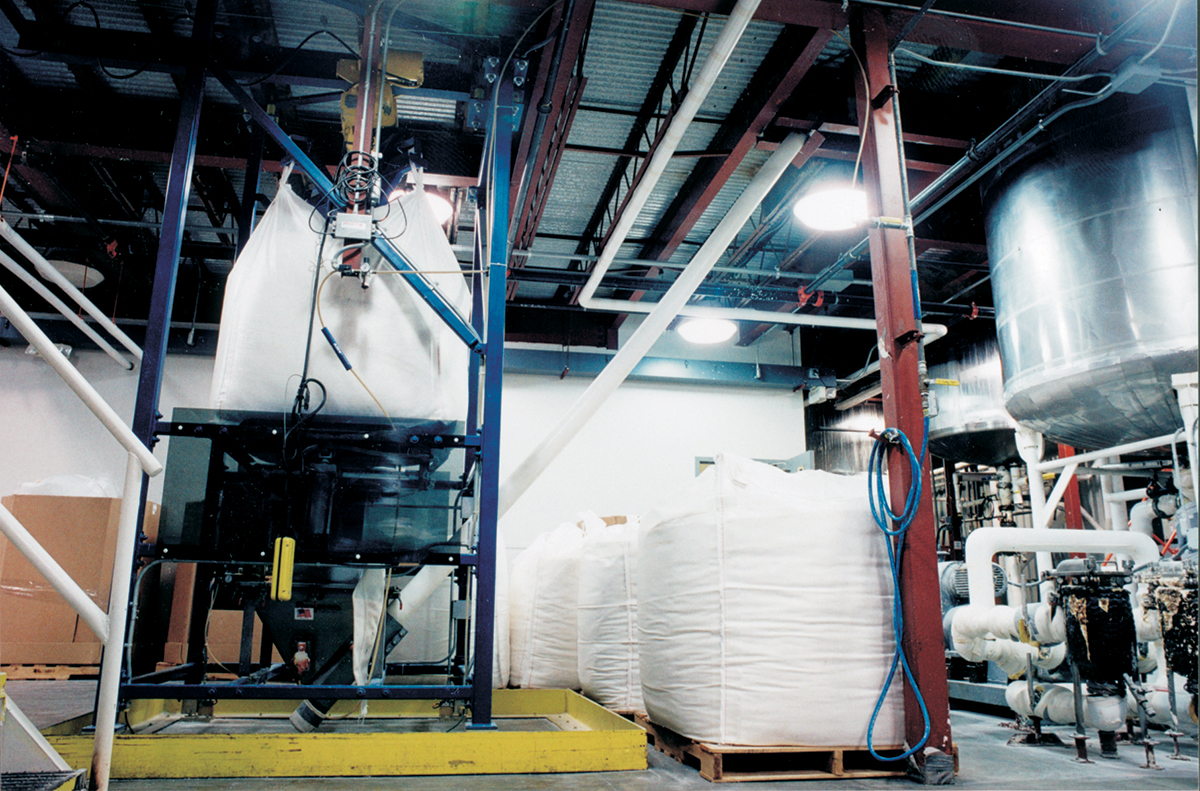
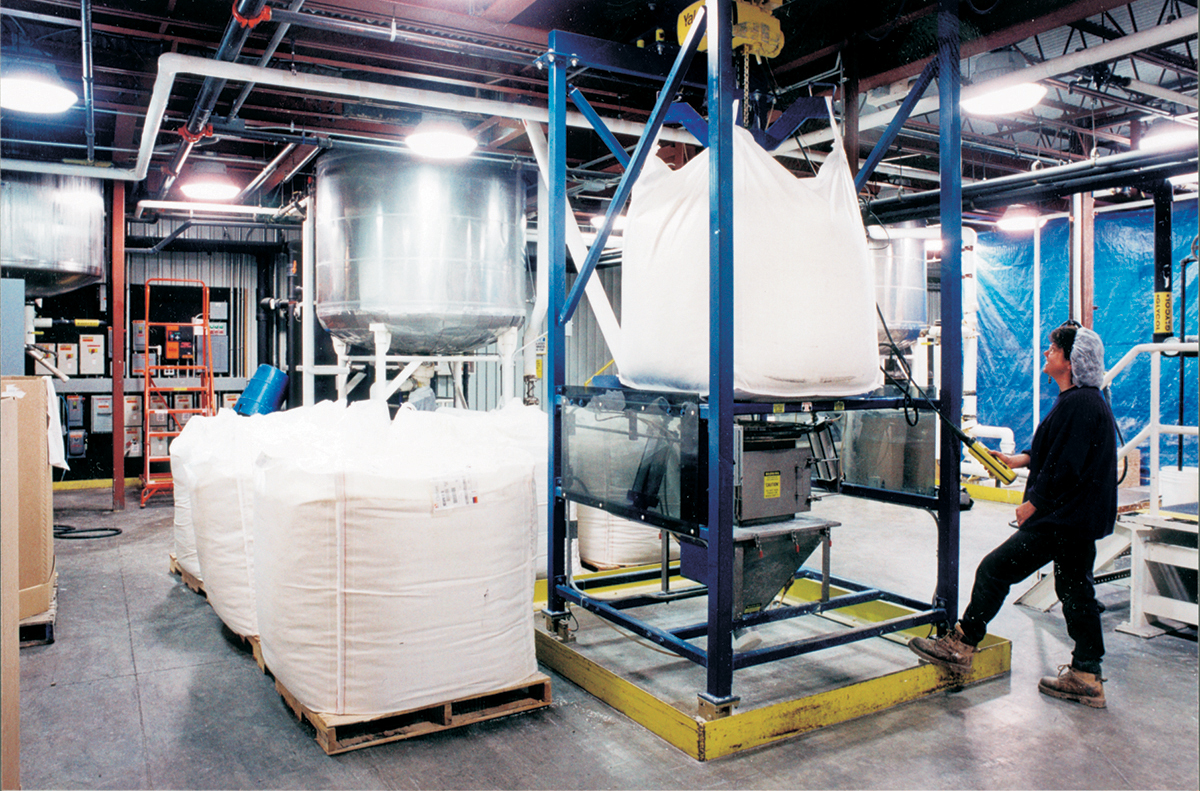
Désormais, les flocons entrants sont traités par un déchargeur automatique de sacs en vrac de la société Flexicon Corporation, qui soulève les sacs de 800 à 1 200 livres à l’aide d’un palan électrique et d’un chariot situés au sommet de son châssis en poutre en I en porte-à-faux. Le déchargeur, d’une hauteur de 12 pieds, s’intègre entre les solives soutenant la mezzanine sur laquelle repose la cuve agitée.
À l’aide de dispositifs favorisant l’écoulement, le déchargeur vide les sacs dans une trémie située en dessous. Des dispositifs d’activation des sacs vident entièrement ces derniers en soulevant et en abaissant les bords inférieurs opposés à intervalles réguliers. La goulotte d’alimentation fermée de la trémie, équipée d’une vanne de régulation de débit, permet une ouverture sans poussière du bec du sac lors de son vidage dans la trémie. Le convoyeur flexible fermé, qui relie le déchargeur de sacs en vrac à la cuve agitée située sur la mezzanine de 12 pieds de haut, retient la poussière.
Le convoyeur à vis flexible transporte les flocons de tensioactif sur une distance de 26 pieds, avec une inclinaison de 42 degrés et un léger coude, à travers un trou de 6 pouces percé dans la mezzanine jusqu’à la cuve agitée. Les contraintes d’espace vertical, qui découragent l’utilisation de méthodes de convoyage lourdes et obsolètes, ont favorisé l’adoption de ce système de convoyage à vis léger.
Les convoyeurs classiques sont trop lourds
Andy Moniz, responsable des procédés chimiques, explique avoir d’abord envisagé un système d’alimentation par gravité, puis un convoyeur à vis sans fin rigide en acier inoxydable. La hauteur de 12 pieds sous la mezzanine était insuffisante pour qu’un système par gravité puisse déverser son contenu dans une cuve posée au sol.
Bien que Bradford Soap utilise des convoyeurs à vis sans fin rigides dans d’autres zones de l’usine, un tel système aurait été trop encombrant et trop lourd à installer dans cet espace restreint. « Sans parler du coût élevé », ajoute M. Moniz. Le convoyeur doit passer par une ouverture pratiquée dans la mezzanine à ossature métallique pour atteindre la cuve d’agitation haute de 5 pieds. « De plus, un convoyeur à vis sans fin en acier inoxydable n’aurait pas pu s’adapter à la position que nous souhaitions », ajoute M. Moniz.
Les premières réactions nécessaires à la fabrication de la base liquide du savon synthétique ont lieu dans la cuve agitée. L’agitation transforme les flocons de tensioactifs, facilement fusibles et fragiles, ainsi que les ingrédients ajoutés, en un liquide qui est ensuite pompé vers les opérations en aval. Celles-ci comprennent le refroidissement, la transformation en flocons, l’ajout de colorants et de parfums, tandis que le liquide se gélifie pour former un savon synthétique doux en pain.
Manipulation en douceur
Les flocons de tensioactif, tendres et granuleux (densité de 27 lb/pied cube), nécessitent une manipulation et un transport en douceur, car ils ont un point de fusion bas et ont tendance à s’agglomérer et à fusionner sous l’effet du frottement et de la pression.
Le convoyeur à vis flexible déplace les flocons en douceur, sans les écraser, contrairement à d’autres convoyeurs envisagés. Les flocons circulent à l’intérieur d’un tube extérieur en polyéthylène de 4,5 pouces de diamètre renfermant une vis sans fin robuste et flexible en acier inoxydable, entraînée par un moteur électrique de faible puissance. Seule la vis sans fin interne entre en contact avec le produit. Lorsque la vis sans fin flexible tourne dans le tube, elle se centre automatiquement pour maintenir un jeu entre la vis et la paroi du tube. Le mouvement de roulement en douceur du produit empêche l’agglomération, la rupture ou la fusion des flocons.
Afin de peser avec précision la quantité de flocons déversés dans la cuve d’agitation, le déchargeur de sacs en vrac est monté sur des cellules de pesage qui transmettent les informations de perte de poids à un contrôleur. À mesure que le convoyeur flexible alimente la cuve, le contrôleur arrête le convoyeur lorsque le poids défini est atteint.
Flexicon a conçu ce système de manutention après avoir évalué le tensioactif dans son laboratoire d’essais. Selon M. Moniz, le nouveau système permet de traiter davantage de matière, de manière plus sûre et plus rentable, dans une atmosphère d’usine plus propre. La qualité du produit s’en trouve également améliorée.
« Sans le convoyeur flexible, nous n’aurions pas pu y parvenir aussi facilement », déclare M. Moniz.