
ADELAIDE, AUSTRALIEN — Smith’s Snackfoods begann 1931 in Australien mit der Herstellung von Kartoffelchips und war das erste Unternehmen, das in Australien aromatisierte Chips auf den Markt brachte. Heute gehört das Unternehmen zur US-amerikanischen PepsiCo-Gruppe und führt unter anderem die MarkenTwisties®, BurgerRings®,Doritos®,Parker’s®-Brezeln sowie fettarme Produkte wieSakata®- Reiskuchen,Sunbites® GrainWaves® -Vollkornchips undSunbites® -Luftpopcorn.
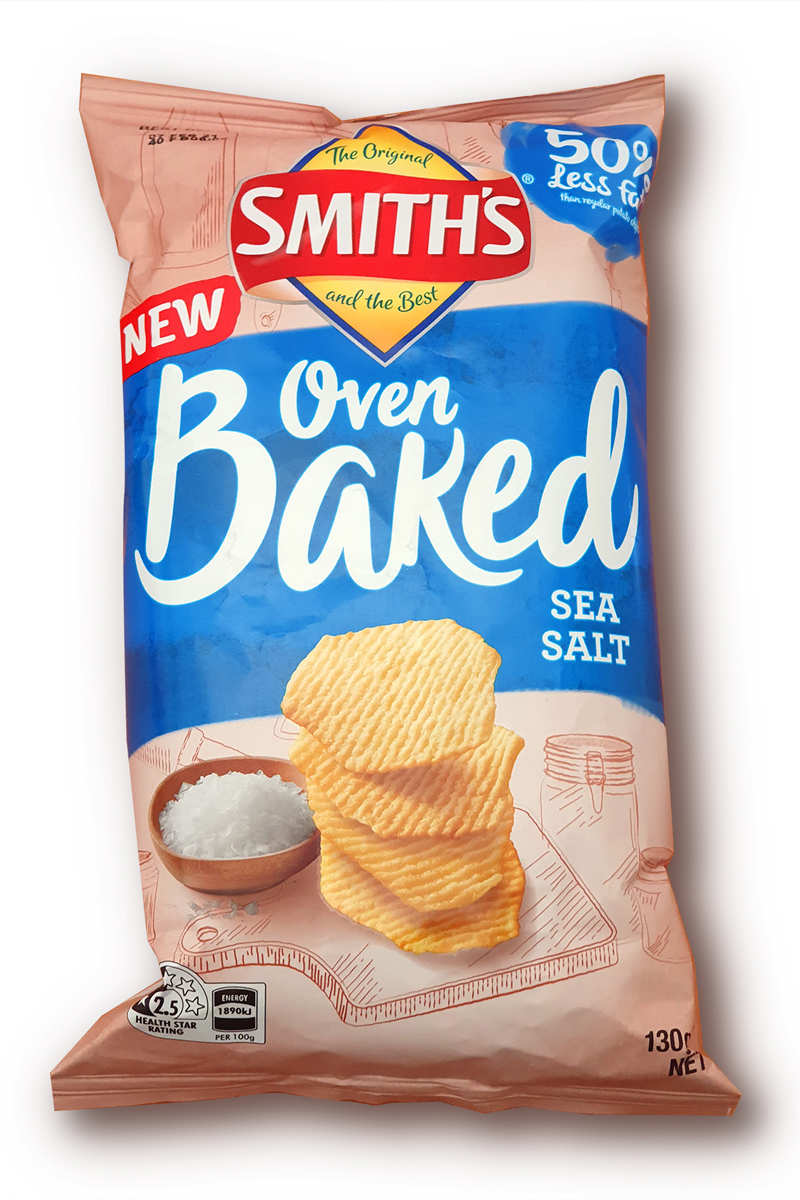
Im Januar 2019 hat Smith’s eine Produktionslinie zur Herstellungder Smith’s® Oven Baked Kartoffelchips in Betrieb genommen, die 50 Prozent weniger Fett enthalten und knuspriger sind sowie eine bessere Textur aufweisen als herkömmliche frittierte Kartoffelchips.
Für den Bereich Pulverförderung und -mischung der neuen Anlage arbeitete Smith’s mit der Flexicon Corporation Australia zusammen. Aufgrund der Größe und des Umfangs der neuen Anlage übernahm die Projektentwicklungsabteilung (PED) des Lieferanten einen Großteil der Konstruktions- und Spezifikationsarbeiten.
Vorgelagerte chargenweise und nachgelagerte kontinuierliche Prozesse
Das neue System zur Pulverhandhabung und -mischung besteht aus zwei vorgelagerten Chargenprozessen, die einen nachgelagerten kontinuierlichen Prozess beschicken.
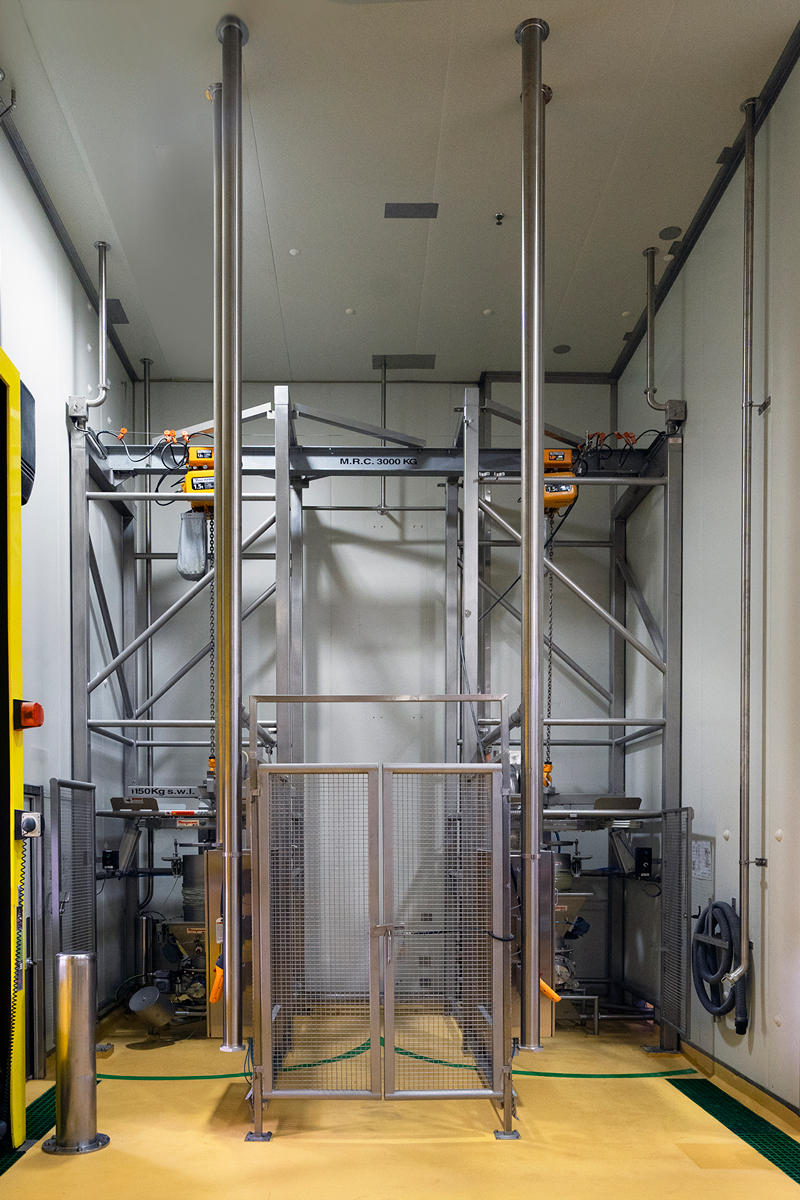
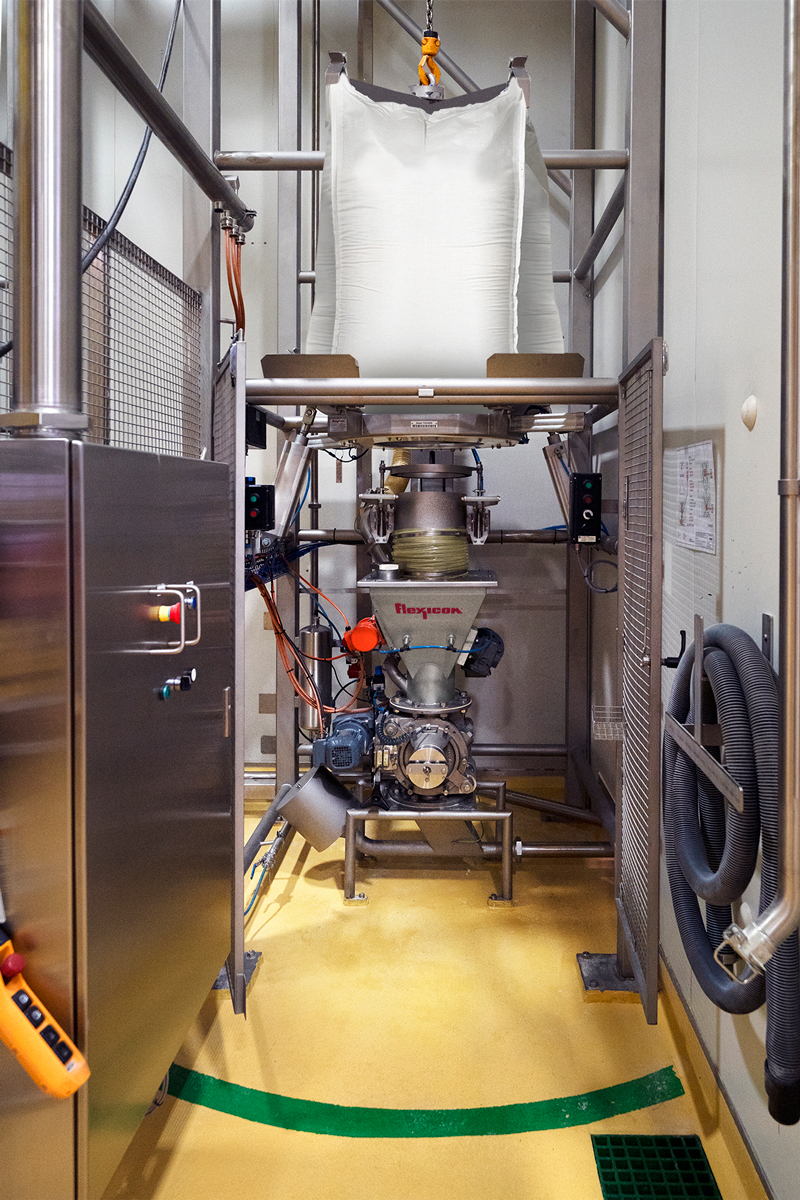
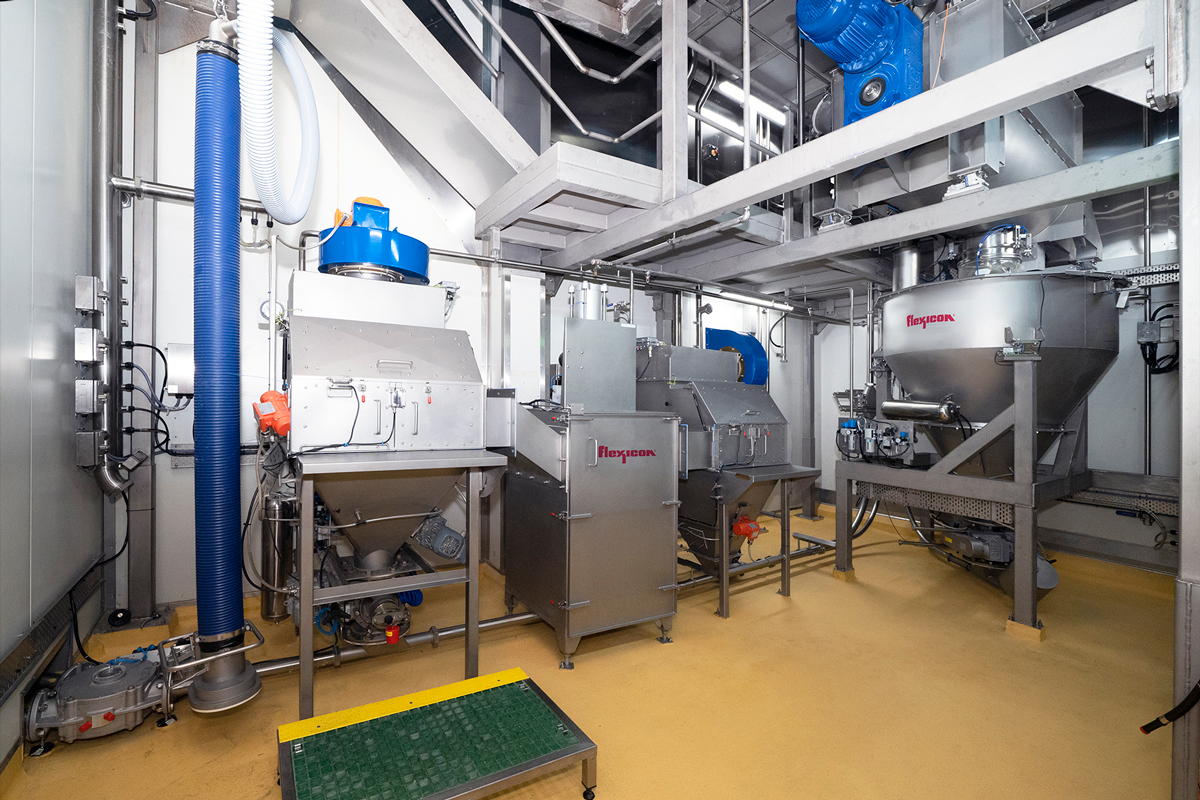
In einem Chargenprozess werden die in Schüttgut-Säcken angelieferten Hauptzutaten nach Gewicht aus zwei von Flexicon gelieferten Bulk-Out®-Schüttgut-Sackentleerern des Modells BFC dosiert. Die beiden identischen Entleerer sind einander gegenüberliegend installiert und jeweils mit einem elektrischen Hebezeug und einer Laufkatze ausgestattet, die auf einem gemeinsamen I-Träger beider Rahmen verlaufen, sodass die Schüttgut-Säcke von einem einzigen Standort auf Bodenebene aus beladen werden können.
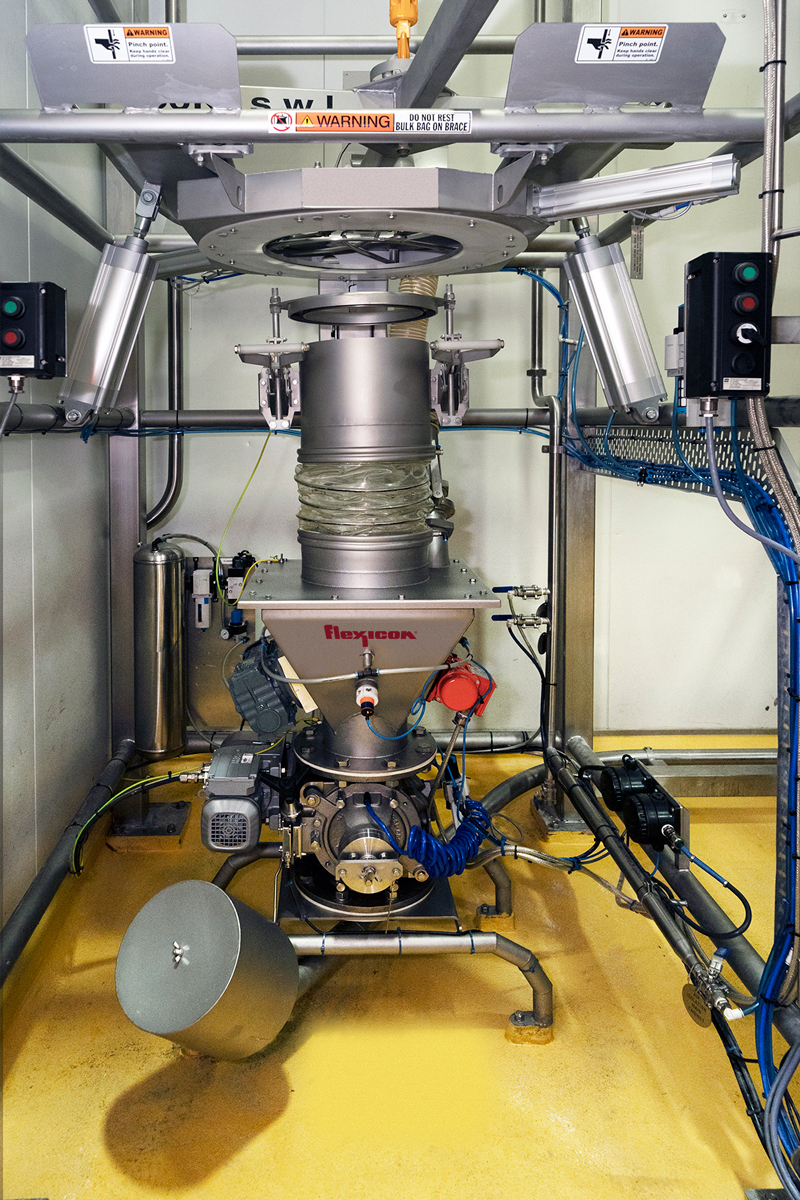
Die Entleerungsvorrichtungen sind jeweils mit einem Spout-Lock™-Klemmring ausgestattet, der auf einem Tele-Tube™-Teleskoprohr sitzt und beim Entleeren und Dehnen des Beutels eine kontinuierliche Zugkraft nach unten ausübt, wodurch das Material durch den Beutelauslauf geleitet wird. Die geschlossenen Systeme beider Entleerungsvorrichtungen sind an eine in einem angrenzenden Raum installierte Staubabsauganlage angeschlossen, wodurch eine Verunreinigung der Anlagenumgebung verhindert wird.
Die Flow-Flexer™-Beutelaktivierungsplatten heben und senken die gegenüberliegenden Unterkanten der Beutel in zeitgesteuerten Zyklen an und bilden so letztlich eine steile „V“-Form, die eine vollständige Entleerung fördert. Beide sind zudem mit einem Power-Cincher™-Durchflussregelventil ausgestattet, bei dem konturierte Edelstahlstangen den Beutelaufsatz konzentrisch zusammenziehen und so ein staubfreies Wiederzubinden teilweise leerer Beutel ermöglichen.
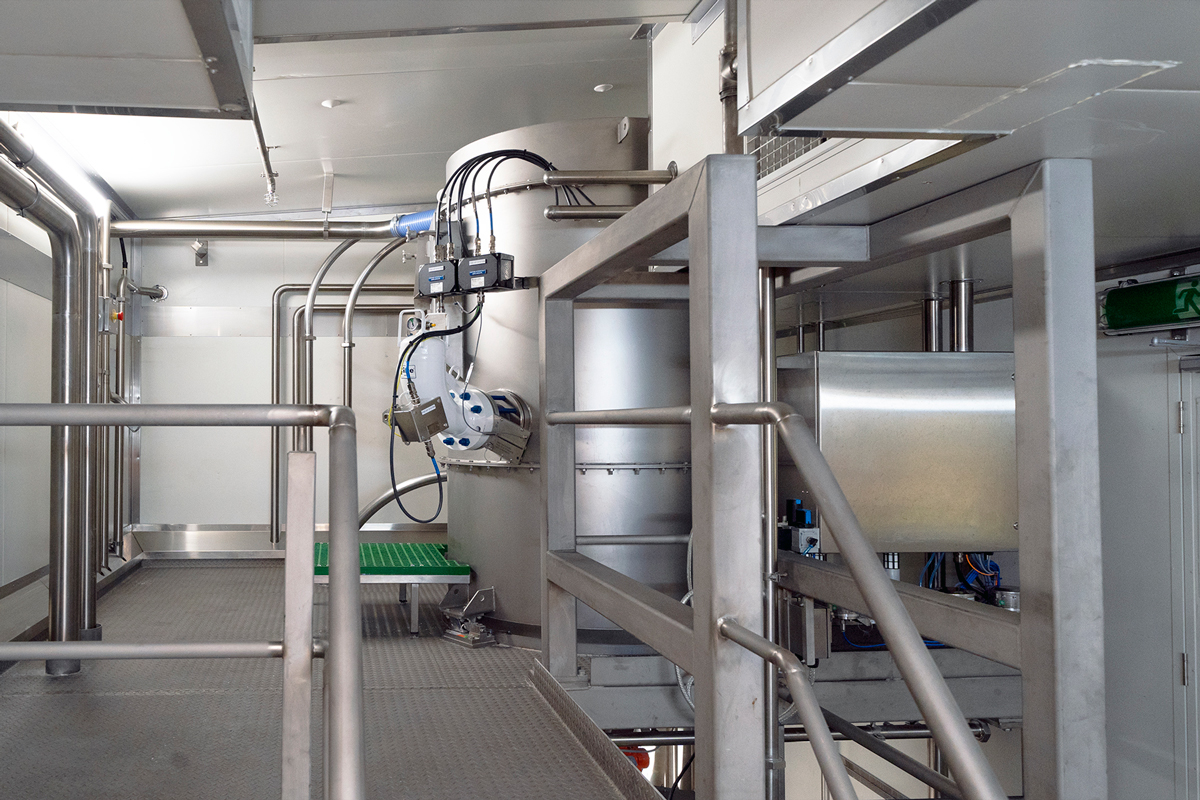
Wenn eine Charge gestartet wird, beginnt die Drehschleuse eines der beiden Austragsgeräte damit, Material in eine gemeinsame pneumatische Förderleitung zu dosieren, die zu einem auf Wägezellen aufgehängten Flexicon-Filterbehälter führt. Die Daten zur Gewichtszunahme werden an die Systemsteuerung übertragen, die das Schleusenventil zunächst mit hoher Geschwindigkeit und anschließend mit einer Tröpfchenförderrate betätigt, wodurch in Verbindung mit einer programmgesteuerten Kompensation für das Material im Flug eine präzise Chargengewichtsgenauigkeit erreicht wird.
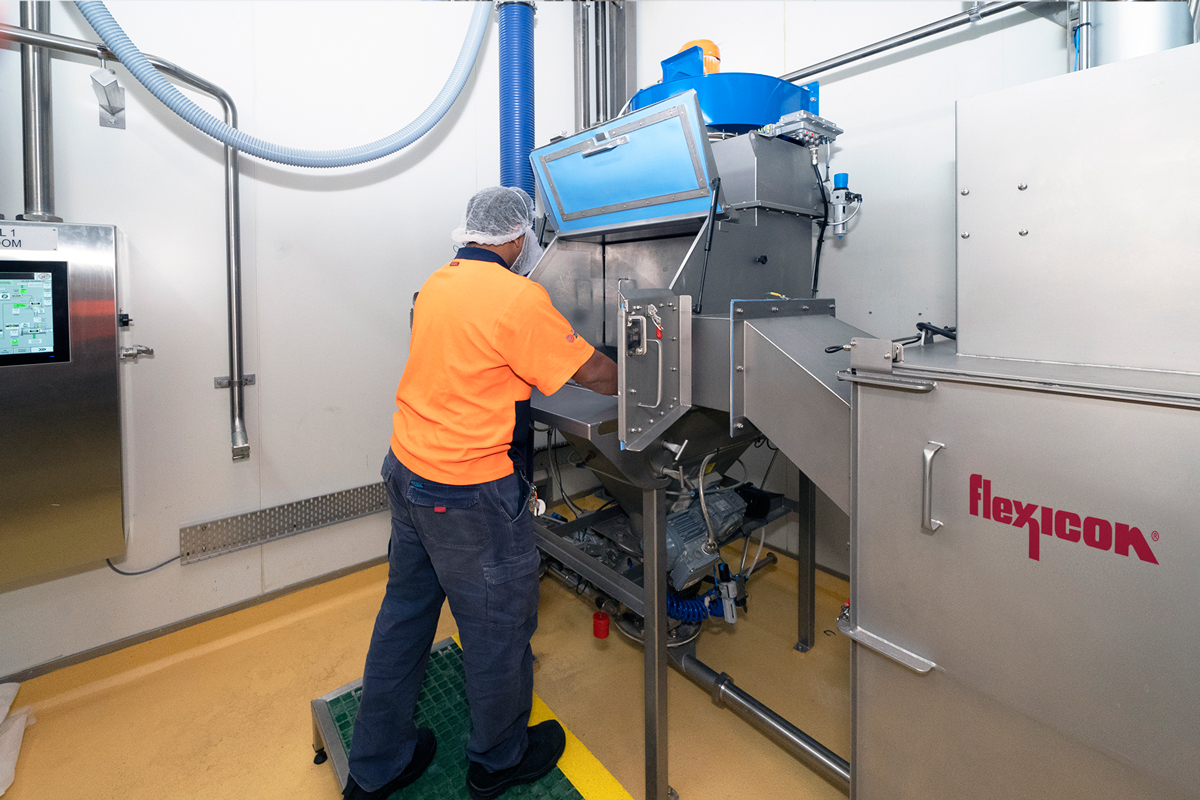
Nachdem die Hauptzutaten nacheinander aus Großsäcken dosiert wurden, werden vorgewogene Säcke mit Zutaten in geringen Mengen mithilfe eines 25-kg-Vakuum-Sackhebers positioniert und manuell über eine Flexicon-Sackentleerungsstation mit integriertem Staubabscheider und Drehschleuse in dieselbe pneumatische Förderleitung entleert. Eine Rutsche durch die Seitenwand der Sackentleerungshaube führt zu einem Flexicon-Sackverdichter mit pneumatischem Stößel, der bis zu 150 Säcke in einen mit Kunststoff ausgekleideten Behälter komprimiert, um eine staubfreie Entsorgung zu gewährleisten.
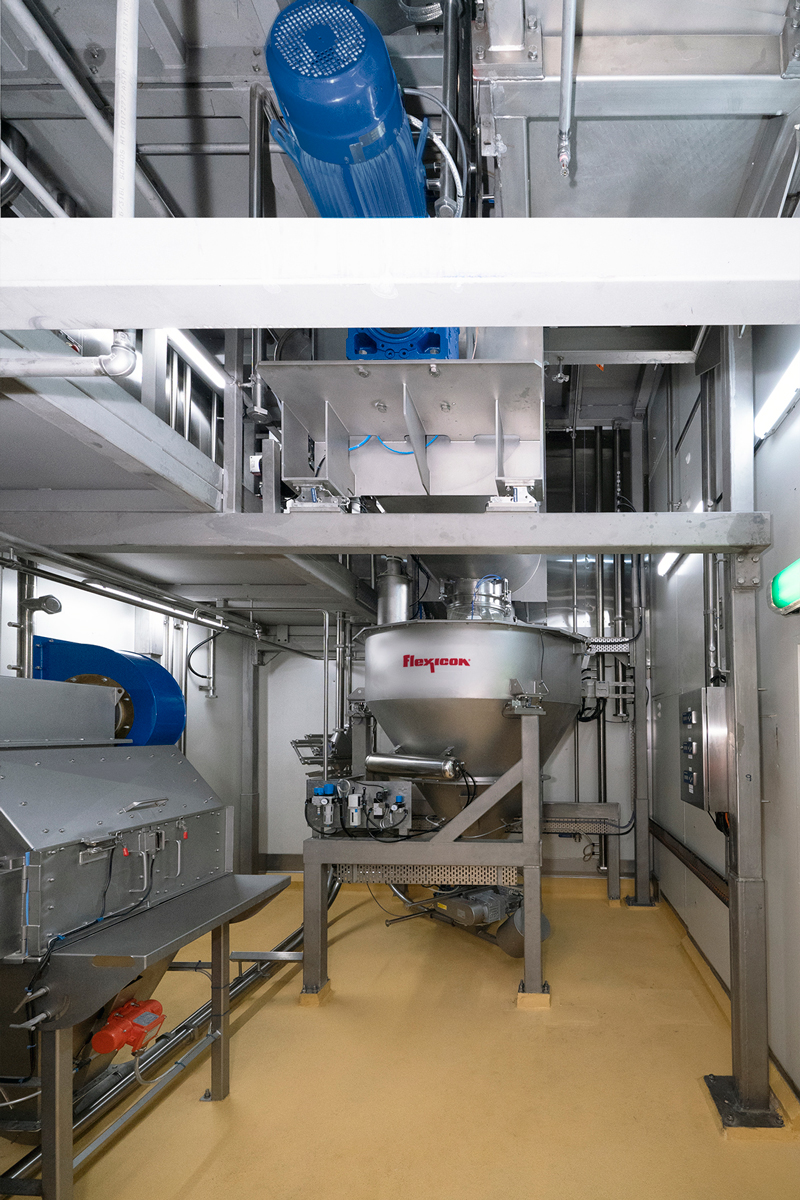
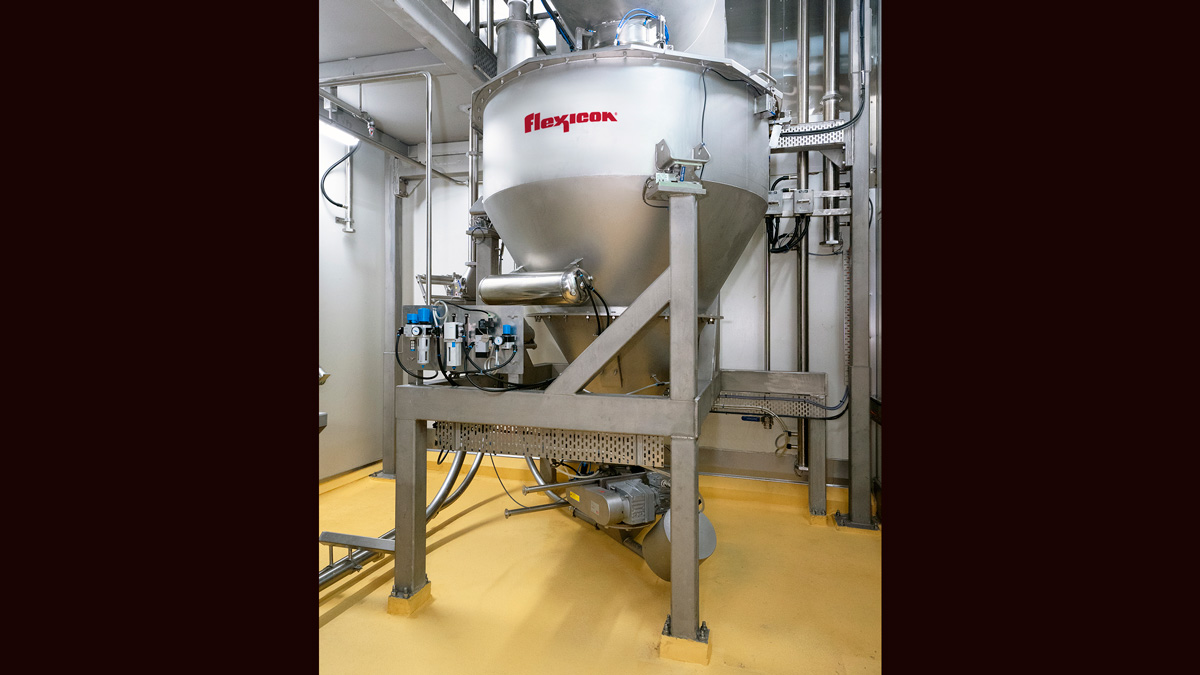
Die im Filterbehälter angesammelte Charge wird anschließend durch Schwerkraft in einen Paddelmischer abgeführt. Die vermischten Chargen werden in einen Flexicon-Puffertrichter abgeführt, der so dimensioniert ist, dass er über ein zweites pneumatisches Fördersystem und einen Filterbehälter eine kontinuierliche Materialzufuhr zum nachgeschalteten Prozess gewährleistet.
In einem separaten Chargenprozess dient eine Flexicon-Sackausleerstation – ebenfalls mit integriertem Staubabscheider, Verdichtungsrutsche und Drehschleuse – der manuellen Zugabe von vorgewogenen, vorgemischten Zusatzstoffen. Sie befindet sich direkt neben der ersten Sackausleerstation und nutzt denselben Sackverdichter, dosiert das Material jedoch in ein drittes pneumatisches Fördersystem und einen Filterbehälter.
Der zweite und der dritte Filterbehälter sind an Wägezellen aufgehängt, die der Systemsteuerung signalisieren, wann zusätzliches Mischgut aus dem Puffertrichter bzw. von der zweiten Sackentleerungsstation zugeführt werden soll. Diese Drehschleusen versorgen zwei gravimetrische Loss-in-Weight-Dosierer (LIW) bedarfsgerecht mit Material; diese ermöglichen einen schnellen Austausch der Schnecken, um sie an die Materialflusseigenschaften anzupassen, bei Durchsätzen von 4 bis 400 kg/h (8,8 bis 880 lb/h). Die Gesamtanordnung ermöglicht es den LIW-Dosierern, einen neuen Durchlaufmischer unterbrechungsfrei mit Material in präzisen Mischungsverhältnissen und Dosierraten zu versorgen und damit den Bereich der Pulverhandhabung und -mischung der neuen Produktionslinie für ofengebackene Kartoffelchips abzuschließen.
Umgang mit Lockdowns und Logistik
Die Projektentwicklungsabteilung von Flexicon empfahl Ausrüstungsspezifikationen, koordinierte mehrere Ausrüstungshersteller und entwickelte ein Steuerungs- und Automatisierungspaket für das Schüttgutfördersystem, das in das übergeordnete Prozessleitsystem von Smith integriert ist. Für den Import von Bauteilen erwirkte der Lieferant Sonderausnahmen von den COVID-19-Beschränkungen beim Überschreiten von Staatsgrenzen.
„Wir hatten einen straffen Zeitplan, um die neue Produktionslinie termingerecht zu installieren und in Betrieb zu nehmen, und standen aufgrund der Covid-19-Pandemie vor zahlreichen Herausforderungen“, sagt Nayantha Abeysiri, Projektmanagerin bei PepsiCo. „Flexicon hat jedoch Lösungen für diese Herausforderungen gefunden und dabei das Budget eingehalten, sodass die Fertigung der Anlagen termingerecht abgeschlossen werden konnte.“
„Die Konstruktion der Anlage ist effizient, hygienisch und einfach und erfüllt alle EHS-Anforderungen sowie die Standards für Lebensmittelsicherheit“, sagt er und fügt hinzu, dass Flexicon sich bei einem weiteren Projekt in der Konstruktionsphase befindet.