
WOONSOCKET, RI — La société The Plastics Group of America fabrique des composés thermoplastiques dans une ancienne usine située à Woonsocket, dans le Rhode Island. Lorsque l’entreprise a cherché à augmenter sa capacité de production en remplaçant ses lignes de compoundage à vis unique par des lignes à double vis, la hauteur sous plafond relativement faible du bâtiment a compliqué l’agencement des équipements. Mais grâce à une planification minutieuse et à l’utilisation d’équipements de déchargement et de transport de sacs en vrac, l’entreprise a réussi à tout installer sur un seul niveau de son bâtiment de 60 000 pieds carrés (5 574 m²).
L’histoire commence en 2001, avec la décision d’acquérir sa première extrudeuse à double vis de 2,6 pouces (68 mm) de diamètre destinée au compoundage. (La mise en service a eu lieu en 2002.)
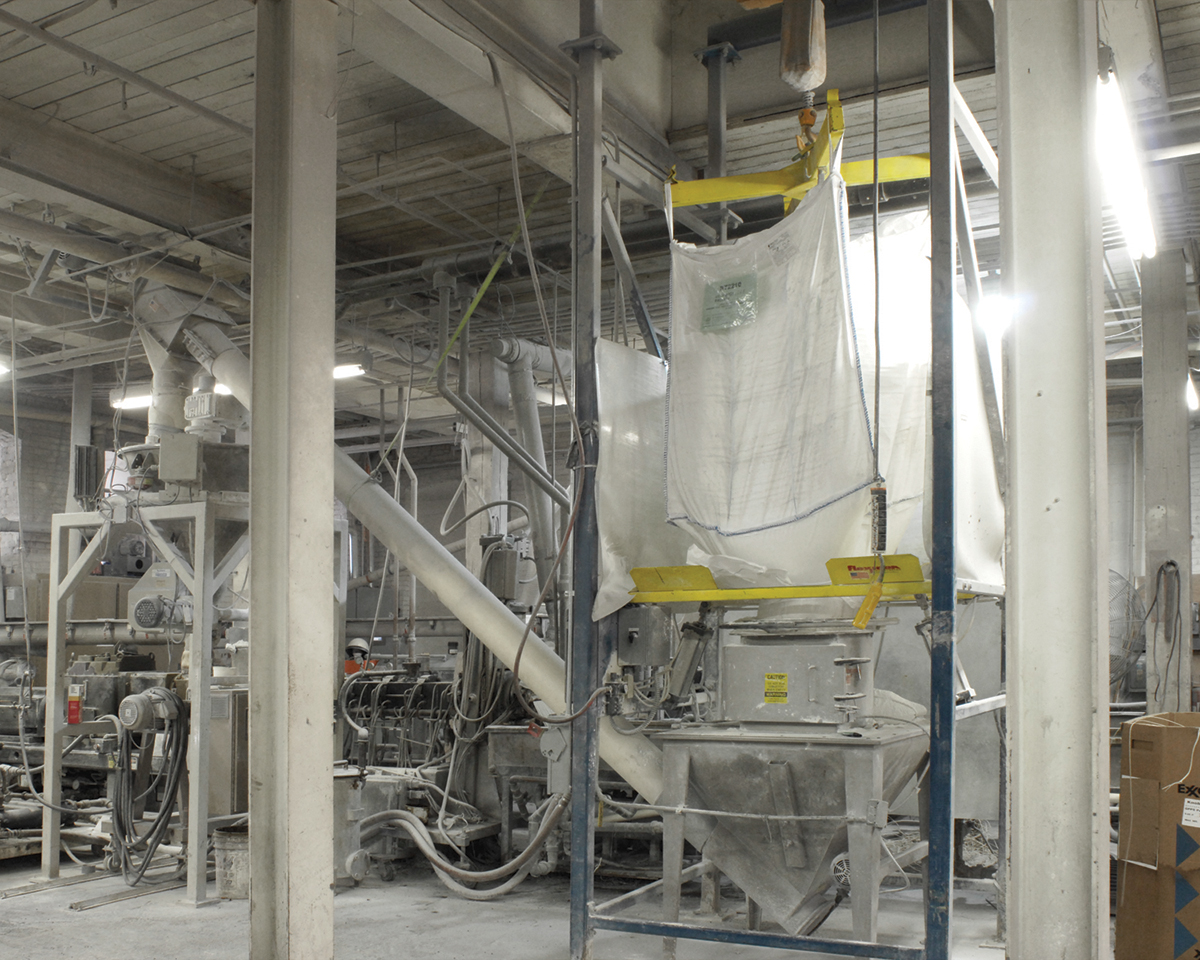
« Nous disposons d’une hauteur sous plafond limitée dans l’usine — entre 14 et 16 pieds (4,2 à 4,8 m) », explique Duane T. Delaney, directeur technique de The Plastics Group. L’extrudeuse et les équipements auxiliaires devaient tenir dans cet espace. Percer le plafond était une option, mais M. Delaney ne pensait pas que cela améliorerait l’efficacité ni, surtout, la sécurité des employés en ajoutant des plates-formes pour accéder aux équipements auxiliaires tels que les trémies qui alimentent l’extrudeuse. Il a donc conçu une ligne de compoundage où tous les équipements tiennent sur un seul niveau.
M. Delaney n’apprécie pas les plates-formes à plusieurs niveaux que l’on trouve sur la plupart des lignes à double vis, qui accueillent les doseurs et autres systèmes auxiliaires. « Elles s’élèvent de 20 à 30 pieds (6 à 9 m), ce qui rend le nettoyage et l’entretien des équipements difficiles et dangereux, et ajoute entre 100 000 et 200 000 dollars au coût d’une ligne de compoundage pour les plates-formes, les garde-corps et les marches », explique-t-il.
« Notre philosophie de production consiste à rendre le travail sûr, facile et simple », ajoute Delaney.
Préservation des propriétés des additifs
Les quatre trémies à résine de l’extrudeuse à double vis sont alimentées par des conduites pneumatiques depuis des silos. Le système d’alimentation en additifs a toutefois constitué un véritable défi, car il devait répondre à plusieurs exigences en plus de la contrainte de hauteur. Le groupe Plastics utilise de nombreux additifs, charges et renforts, allant du talc, du mica, du carbonate de calcium et du sulfate de baryum aux fibres de verre et aux billes. Le transport d’additifs et de charges pulvérulents vers un doseur depuis un emplacement éloigné, par un système pneumatique ou mécanique, aurait entraîné un coût relativement élevé pour le convoyeur et son installation, ainsi qu’un entretien plus intensif lié à la longueur des systèmes de convoyage. Le transport de fibres de verre sur de longues distances aurait également accru le risque d’endommagement du matériau, ce qui aurait affecté les propriétés du composé.
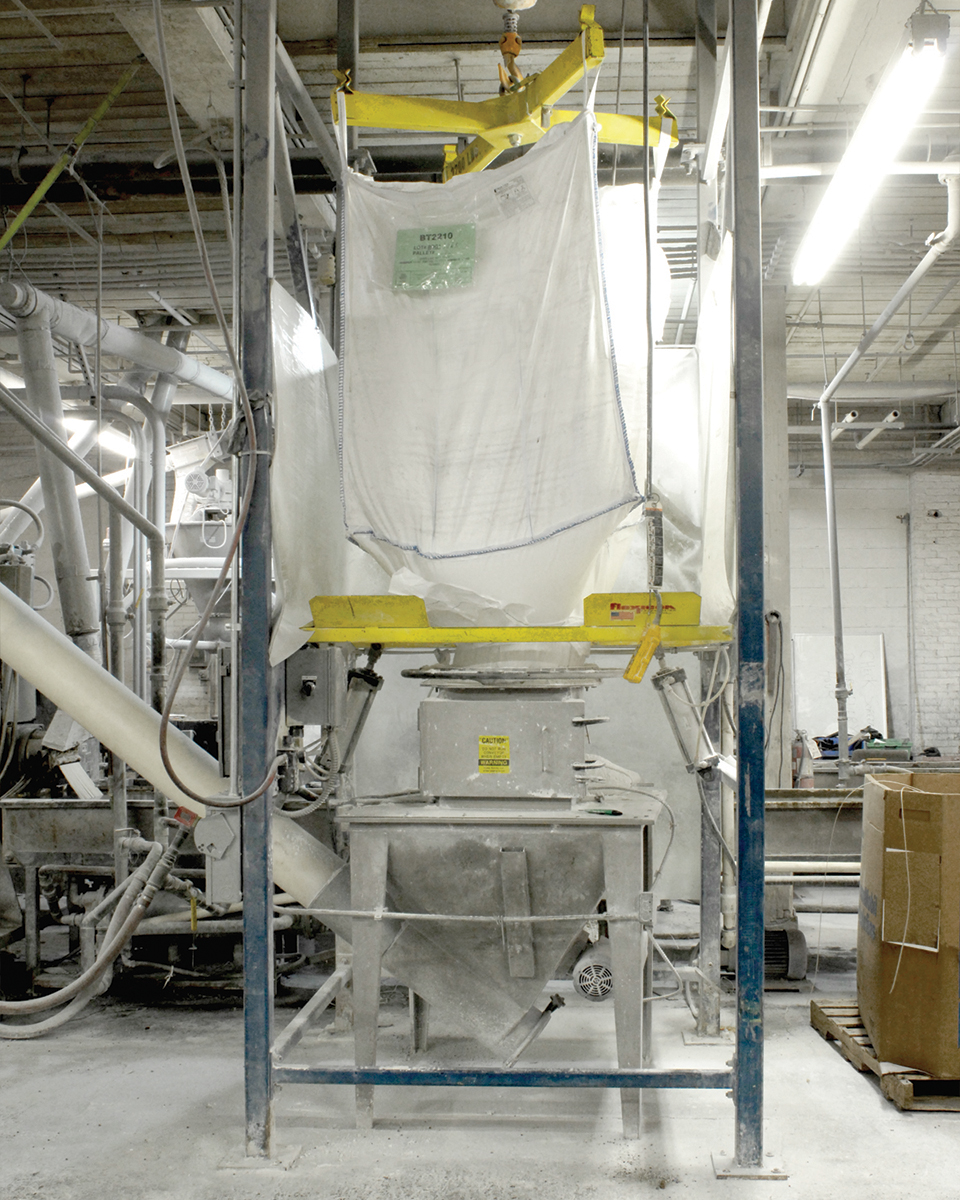
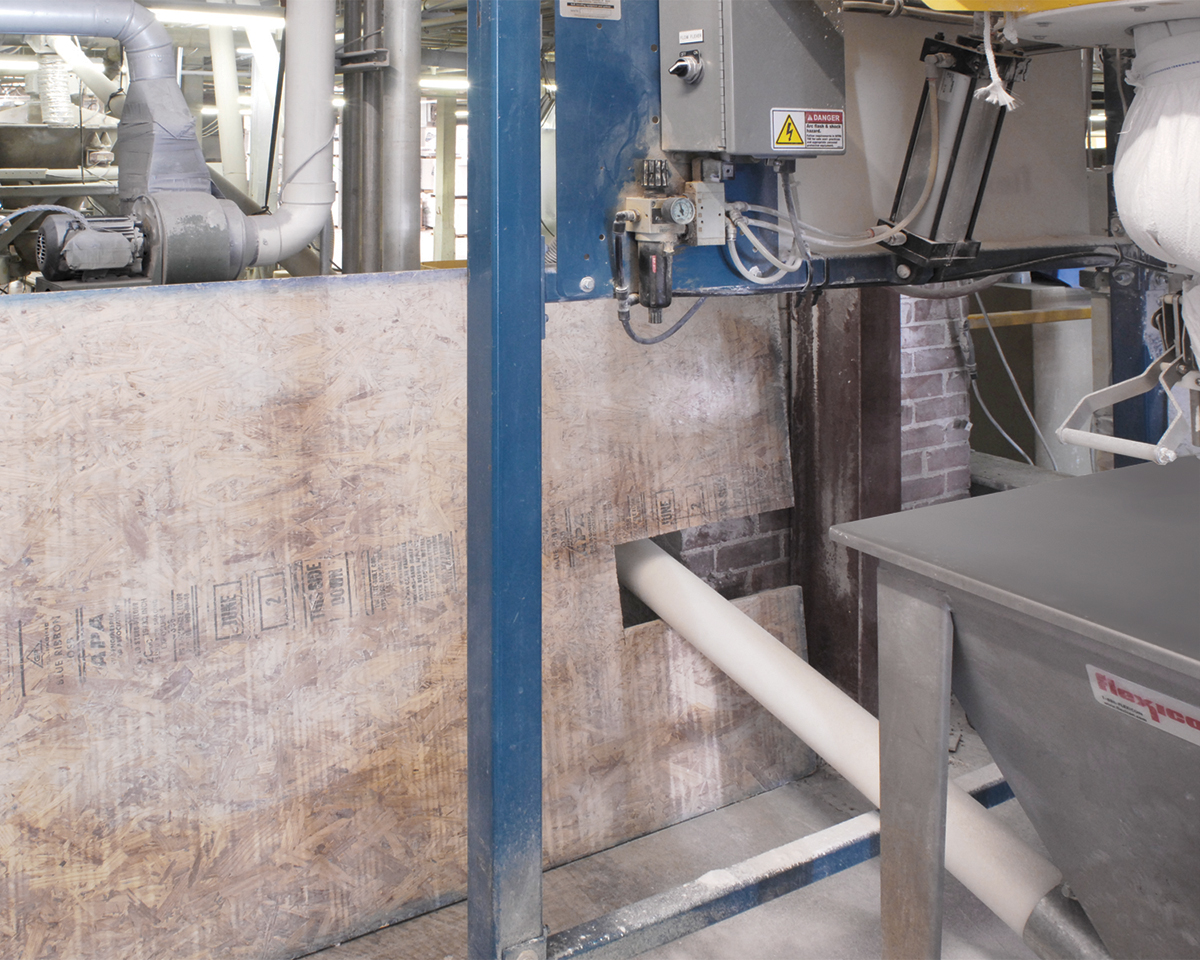
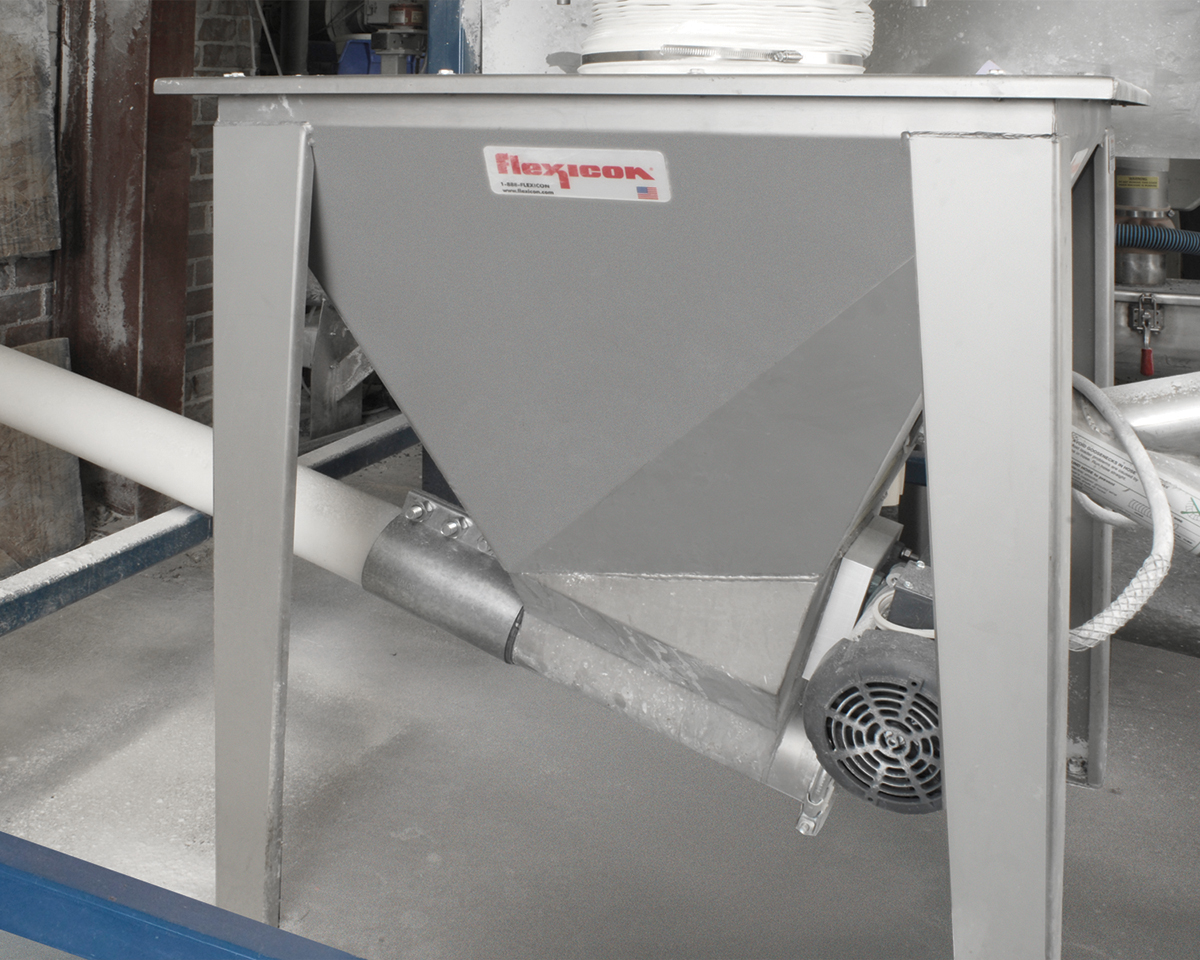
Delaney a décidé que la solution résidait dans un système de déchargement de sacs en vrac associé à un convoyeur à vis flexible, moins coûteux et nécessitant moins d’entretien, installé à proximité de la ligne de compoundage. Le déchargeur viderait les sacs en vrac dans une trémie située à sa base, et le convoyeur à vis flexible acheminerait les additifs à travers un tube incliné vers un doseur situé sur la ligne de compoundage.
En raison de l’emplacement de l’extrudeuse à double vis, explique Delaney, « le déchargeur de 15,5 pieds (4,7 m) de haut ne pouvait s’installer qu’à un seul endroit et le doseur d’additifs à double vis ne pouvait être rempli qu’à un seul endroit. Il est apparu évident qu’un convoyeur à vis flexible constituait un système simple et direct adapté à nos besoins. »
Cette configuration s’avérerait également plus efficace — et plus sûre — que de demander aux opérateurs d’ouvrir manuellement et de vider des sacs d’additifs de 50 lb (22,7 kg) dans la trémie d’alimentation depuis une plate-forme. Ce processus risquait d’introduire des débris de sacs et d’autres contaminants dans le processus de compoundage, d’occuper de l’espace au sol pour le stockage des sacs et de créer un problème coûteux d’élimination des déchets liés aux sacs vides.
L’intégration du déchargeur de sacs en vrac et du convoyeur à vis flexible a permis de transporter rapidement les charges de remplissage ou les renforts vers le doseur d’additifs. « Chaque extrudeuse dispose de cinq systèmes d’alimentation gravimétriques. » L’un est destiné aux additifs et les autres aux résines. « Le matériau doit être acheminé vers le doseur d’additifs suffisamment rapidement pour garantir un dosage précis », explique-t-il. Une charge de 100 lb (45,3 kg) d’additifs, par exemple, doit être acheminée vers le doseur depuis la trémie de déchargement en 10 secondes. Un système de contrôle par perte de poids démarre et arrête le convoyeur à vis flexible lorsque la trémie du doseur atteint les niveaux de poids prédéfinis.
La combinaison du déchargeur de sacs en vrac et du convoyeur à vis flexible a si bien fonctionné que lorsque The Plastics Group a commandé une deuxième ligne à double vis en 2007, une unité à grande vitesse de 2,75 pouces (70 mm) de diamètre (mise en service en 2008), l’entreprise a commandé un autre déchargeur de sacs en vrac et un autre convoyeur à vis flexible.
Discharger offre de nombreuses fonctionnalités
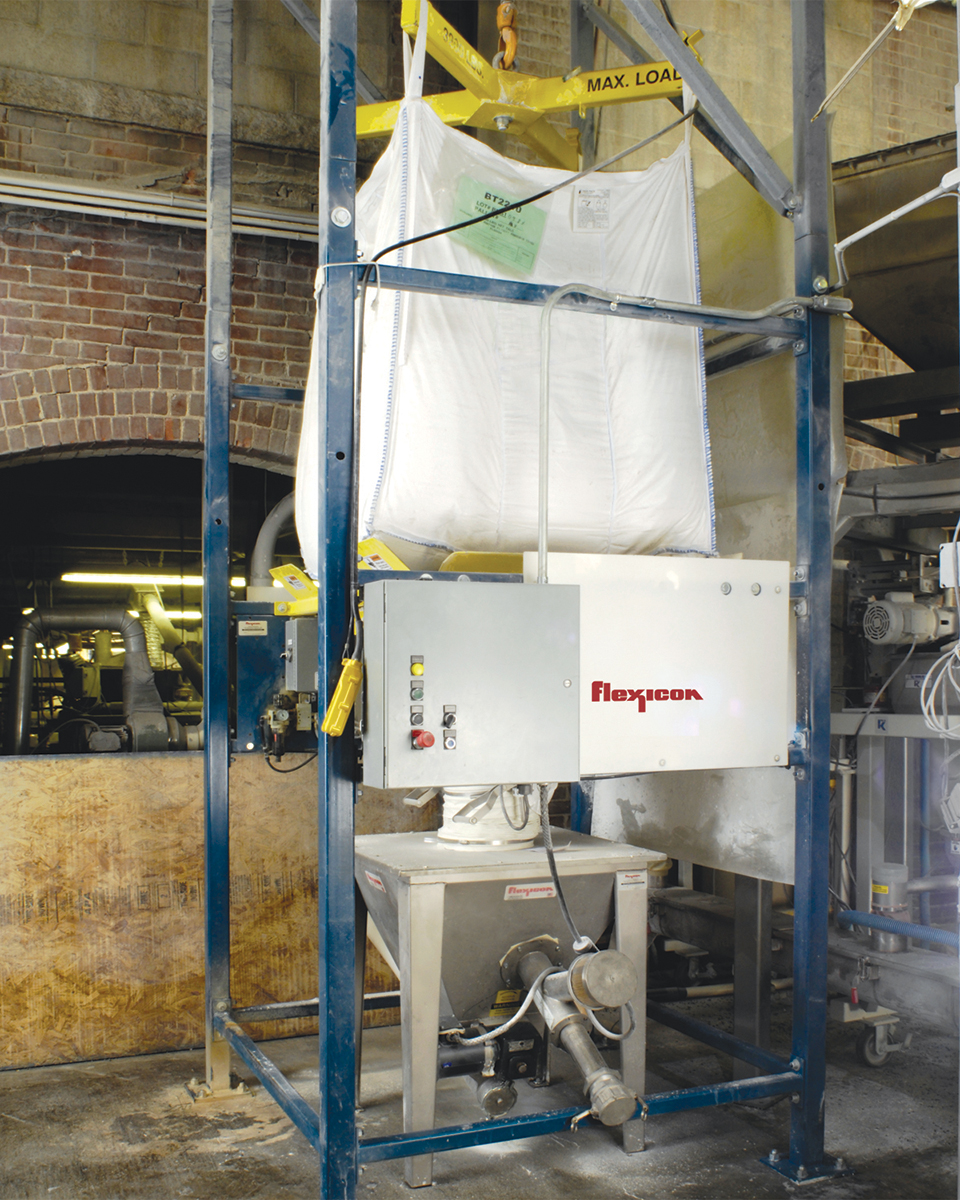
Pour ces deux installations, l’entreprise a choisi le déchargeur de sacs en vrac BFC de Flexicon. Les sacs sont fixés à un berceau de levage à quatre coins et à profil bas à l’aide de supports de sangles Z-CLIP™, puis mis en place par un palan électrique monté sur une poutre en I en porte-à-faux.
Une vanne pneumatique de régulation de débitPOWER-CINCHER® contrôle le débit à travers le bec du sac. Ce système fonctionne grâce à une série de tiges courbées et articulées en acier inoxydable qui serrent le bec de manière concentrique sur un axe horizontal pour le fermer et verticalement pour empêcher toute fuite de matière. La vanne permet également de refermer et de renouer le bec si un sac est partiellement déchargé.
Le déchargeur BFC est équipé d’une bague de serrageSPOUT-LOCK® qui fixe le bec du sac en vrac à un tube télescopiqueTELE-TUBE®. Le tube exerce une tension vers le bas sur la bague de serrage, ce qui maintient le bec tendu et empêche le produit de bomber vers l’extérieur ou de s’affaisser pendant le déchargement, ce qui créerait des restrictions d’écoulement.
Les deux déchargeurs sont équipés d’une paire de plaques d’agitation pneumatiquesFLOW-FLEXER® qui soulèvent et abaissent le fond du sac afin de maintenir un écoulement régulier et d’assurer une vidange complète.
The Plastics Group commande généralement des sacs pesant entre 1 000 et 2 500 lb (453 à 1 132 kg). Certains additifs qu’elle utilise sont livrés dans des sacs de 3 000 lb (1 359 kg) ; les châssis des déchargeurs de sacs en vrac BFC sont donc conçus pour supporter des charges de 4 000 lb (1 812 kg).
Le convoyeur à vis flexible d’origine, d’un diamètre de 6 pouces (150 mm), est installé à un angle de 35 degrés et achemine le matériau sur une distance de 17 pieds (5,2 m) jusqu’à la trémie d’alimentation. M. Delaney explique que, lorsque la vis flexible tourne, elle se centre automatiquement à l’intérieur du tube extérieur en polymère, ce qui permet un acheminement efficace du matériau vers les alimentateurs sans endommager les fibres de verre ni les autres renforts.
Le deuxième convoyeur à vis flexible a un diamètre de 4,5 pouces (115 mm) et s’étend sur 27,5 pieds (8,4 m) selon un angle faible pour déverser le matériau dans le doseur d’additifs de l’extrudeuse à double vis.
M. Delaney précise que les convoyeurs à vis flexibles, tous deux fournis par Flexicon, traitent chacun entre 50 et 2 000 lb (22,7 à 907 kg) d’additifs par heure, en fonction du matériau à comporter. L’entreprise change de matériau en moyenne une à deux fois par jour. Un cycle de production typique dure 18 heures.
Le système d'alimentation s'avère fiable
Les déchargeurs BFC et les convoyeurs à vis flexibles ont fonctionné de manière quasi irréprochable. « Nous n’avons dû effectuer que l’entretien courant », explique M. Delaney.
La fiabilité est essentielle au bon fonctionnement des opérations. « Si l’un de ces systèmes tombe en panne, il n’y a pas de solution de secours. » Et comme chaque ligne est capable de produire 70 000 lb (31 710 kg) par heure, un système de déchargeur et de convoyeur à vis flexible moins fiable pourrait entraîner des problèmes de production majeurs.
The Plastics Group ne communique pas ses chiffres d’affaires, mais M. Delaney indique que l’activité est suffisamment diversifiée sur les marchés finaux pour que les ventes soient restées stables même en période de récession. L’entreprise fournit du polypropylène chargé et renforcé, ainsi que des polyoléfines à teneur en matières recyclées, du polystyrène à haute résistance aux chocs et de l’ABS, destinés aux secteurs de l’automobile, des loisirs, de l’emballage, de la construction, de l’électroménager, des jouets, des biens durables ménagers et à d’autres applications.