
SYDNEY, AUSTRALIE — Depuis de nombreuses années, diverses autorités australiennes mettent progressivement en place des installations de fluoration de l’eau dans le cadre d’une initiative générale visant à promouvoir la santé dentaire. Ces dernières années, cependant, le rythme de la fluoration s’est accéléré, plusieurs États ayant mis en place des programmes de fluoration, soutenus par des subventions gouvernementales. Le Queensland, par exemple, a décrété en 2006 que 90 % de ses habitants auraient accès à de l’eau fluorée d’ici 2012.
ProMinent Fluid Controls Pty Ltd. a fourni plus de 60 systèmes de fluoration au cours des 25 dernières années. Bon nombre des premières installations concernaient l’approvisionnement en eau en milieu rural, dans des stations de traitement d’eau relativement petites. Au départ, des sacs de 55 lb (25 kg) de silicofluorure de sodium en poudre (Na₂SiF₆) étaient chargés manuellement dans une trémie ; les installations ultérieures ont utilisé un chargeur sous vide conçu par ProMinent. Un doseur de produits chimiques secs dose leNa₂SiF₆ dans une cuve de mélange contenant de l'eau, où il est dissous avant d'être ajouté au réseau d'approvisionnement en eau. (D'autres produits chimiques utilisés pour la fluoration sont la poudre de fluorure de sodium et l'acide hydrofluorosilicique).
Lutte contre la poussière
Plus récemment, cependant, l'entreprise a fourni des équipements pour des stations d'épuration de bien plus grande envergure, dont cinq qui ont été mises en service dans le Queensland vers la fin de l'année 2008. La capacité de ces stations varie entre environ 33 MGD (125 MLD) et 200 MGD (750 MLD) et elles desservent plus de 50 % de la population du Queensland, qui compte environ 4,5 millions d’habitants, explique Neville McKee, responsable commercial chez ProMinent.
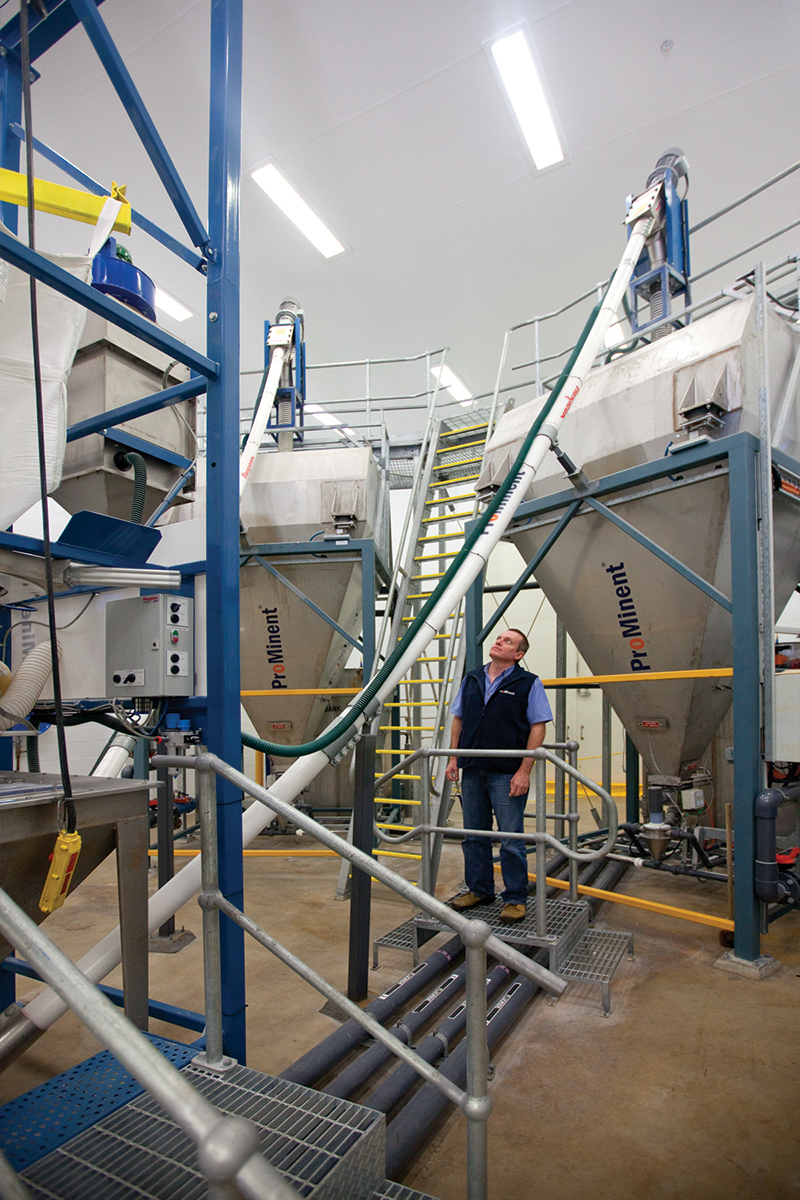
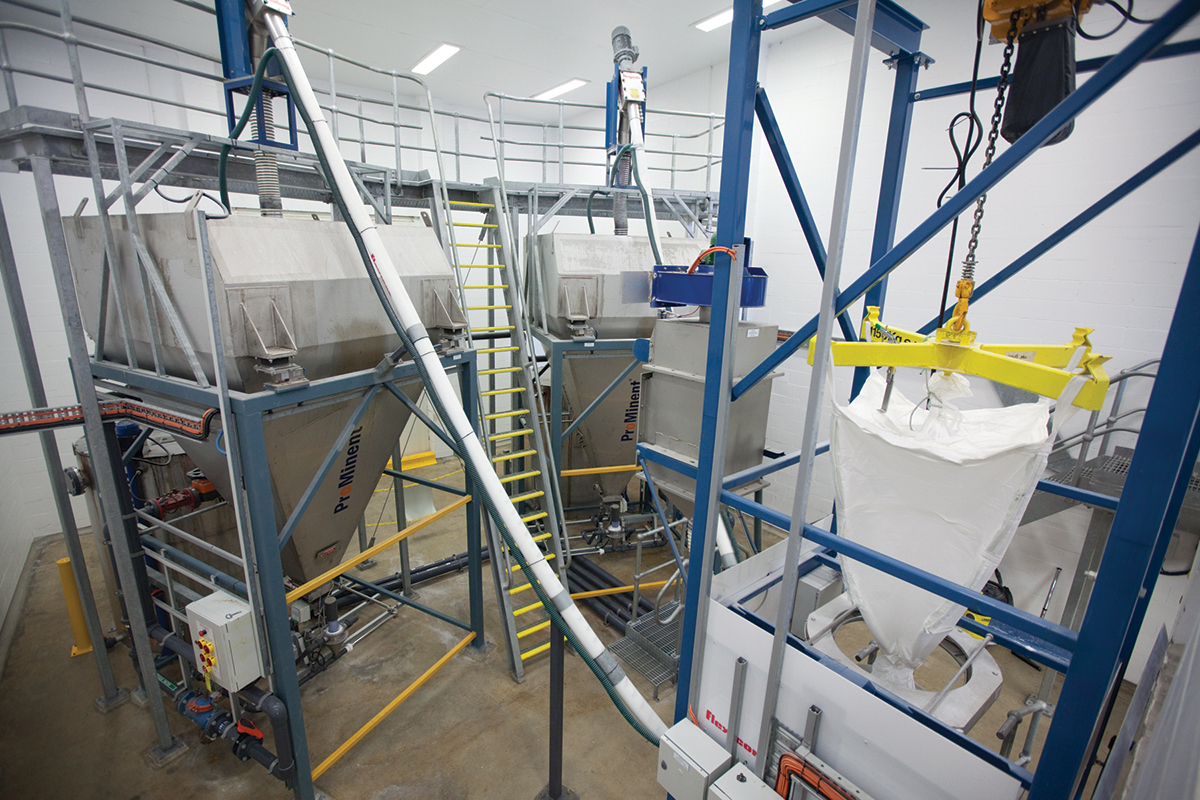
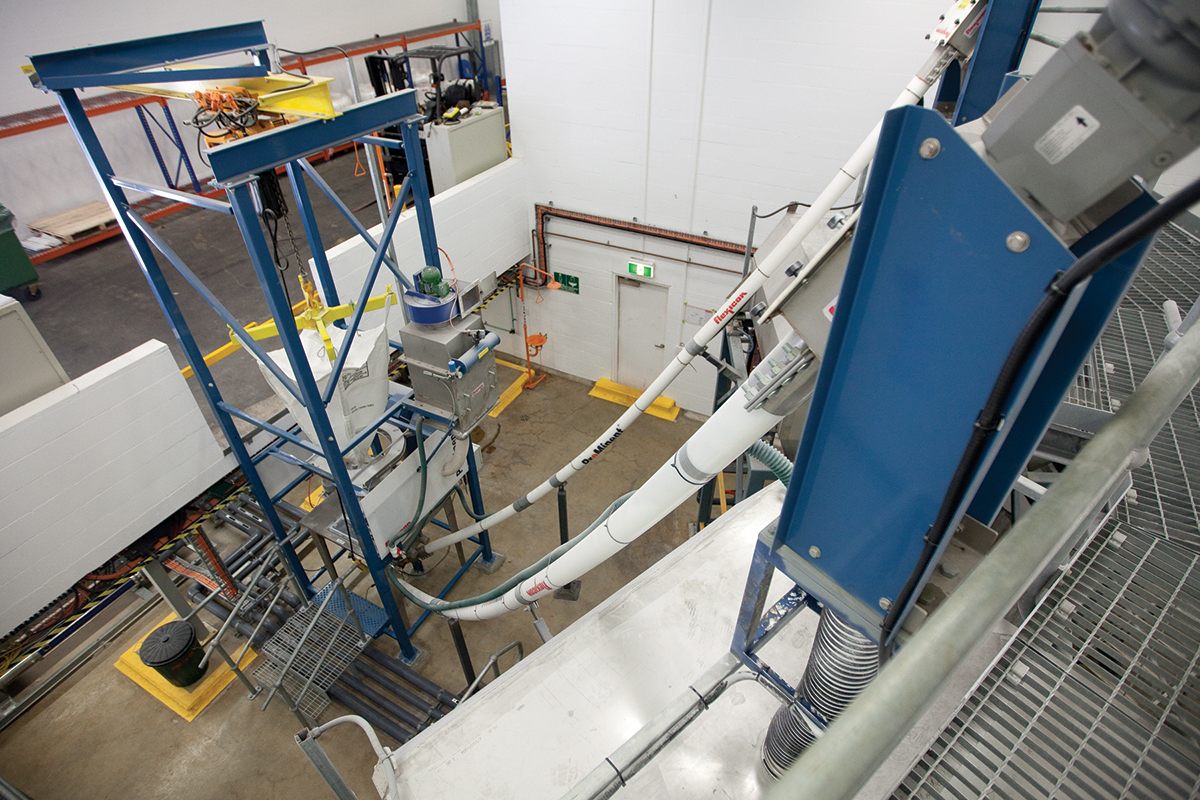
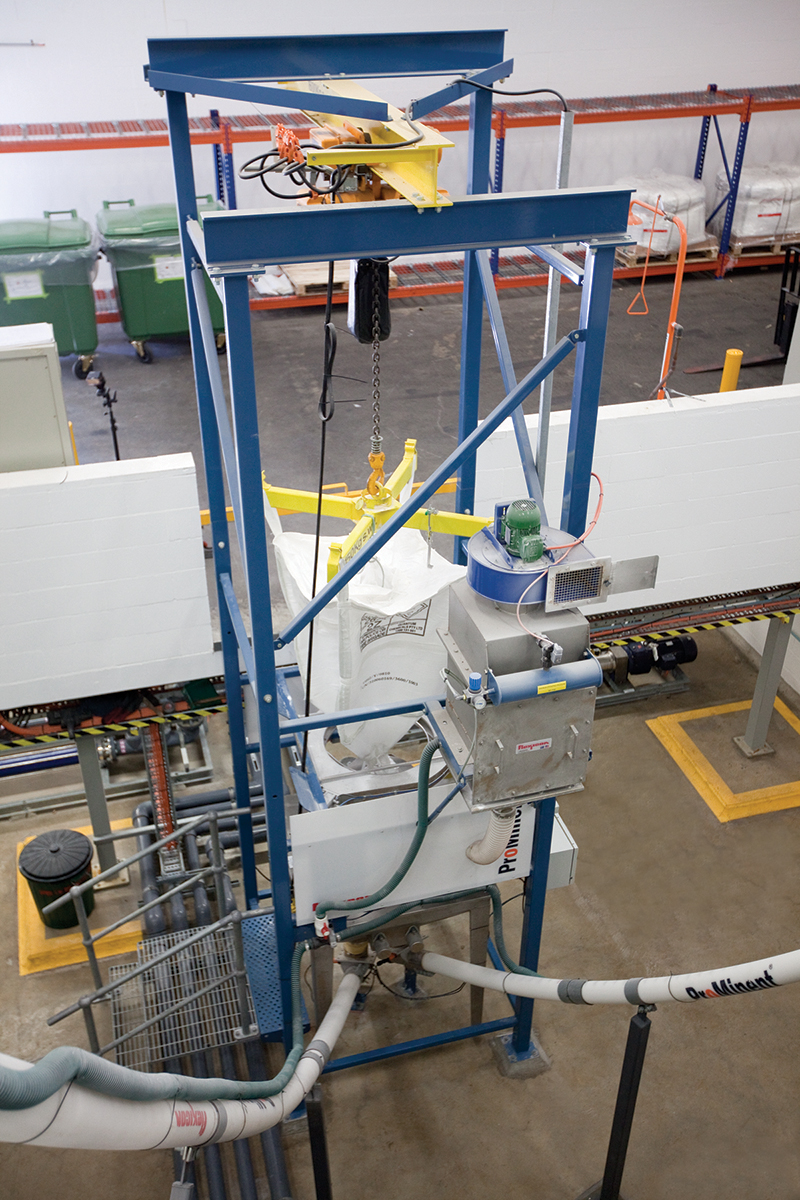
Pour les usines de cette taille, ProMinent a conçu un processus entièrement automatisé dans lequel leNa₂SiF₆ est entièrement confiné dans un système de transfert étanche, depuis sa réception jusqu’à son introduction dans la cuve de mélange. L’étanchéité est essentielle pour le contrôle des poussières, car les usines utilisent jusqu’à 1 930 lb/j (875 kg/j) deNa₂SiF₆, substance soumise à une réglementation stricte. Les sacs en vrac deNa₂SiF₆ sont déchargés dans une trémie de transition ou au sol, d’où un convoyeur à vis flexible transfère le matériau vers une trémie de stockage qui alimente la cuve de mélange.
La trémie de transition est de petite taille, avec une capacité de seulement 4,9 cu ft (60 l). En revanche, les trémies de stockage peuvent atteindre 309 cu ft (8 750 l) voire plus pour une usine de 200 MGD (750 MLD), et sont conçues pour contenir jusqu’à sept jours d’approvisionnement enNa₂SiF₆.
Les principaux équipements sont le déchargeur de sacs en vrac, un système de confinement des poussières et le convoyeur à vis flexible, tous fournis par Flexicon Corp. (Australia) Pty Ltd., Brisbane. Les sacs en vrac de 2 200 lb (1 000 kg) sont mis en place sur le châssis du déchargeur à l’aide d’un palan électrique et d’un chariot montés sur une poutre en I en porte-à-faux.
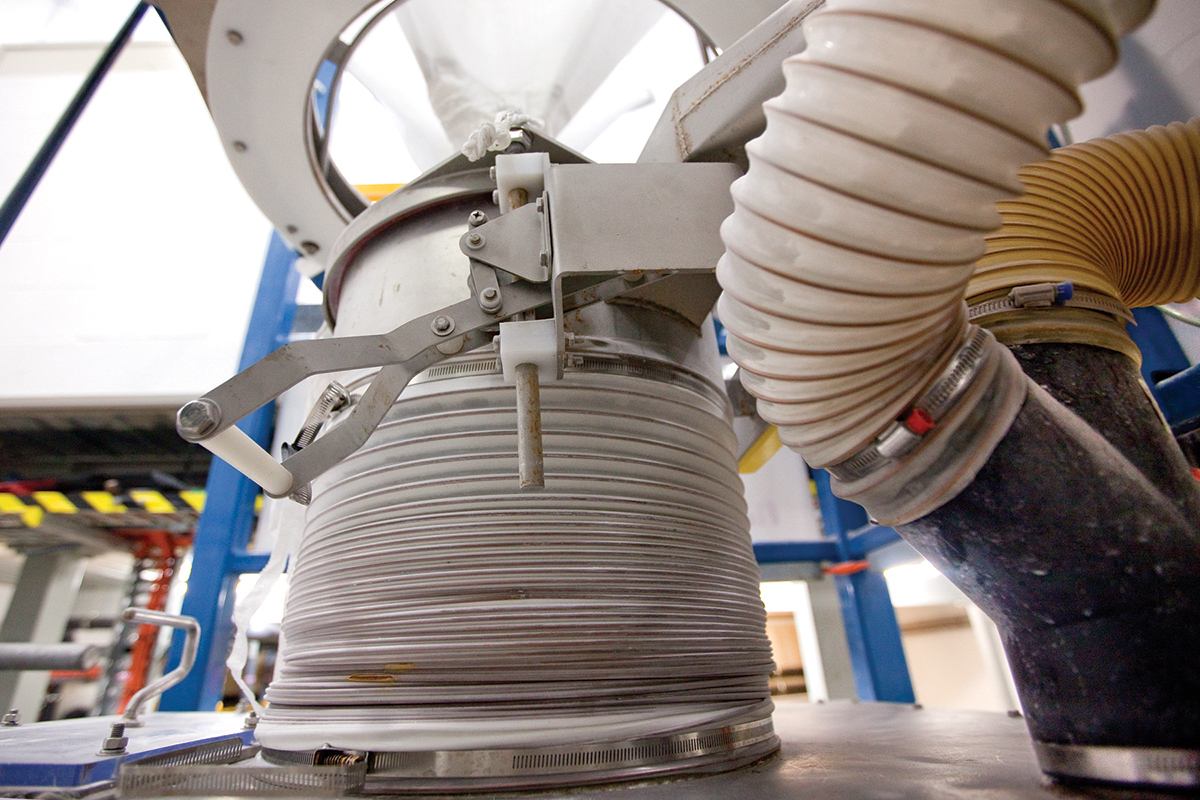
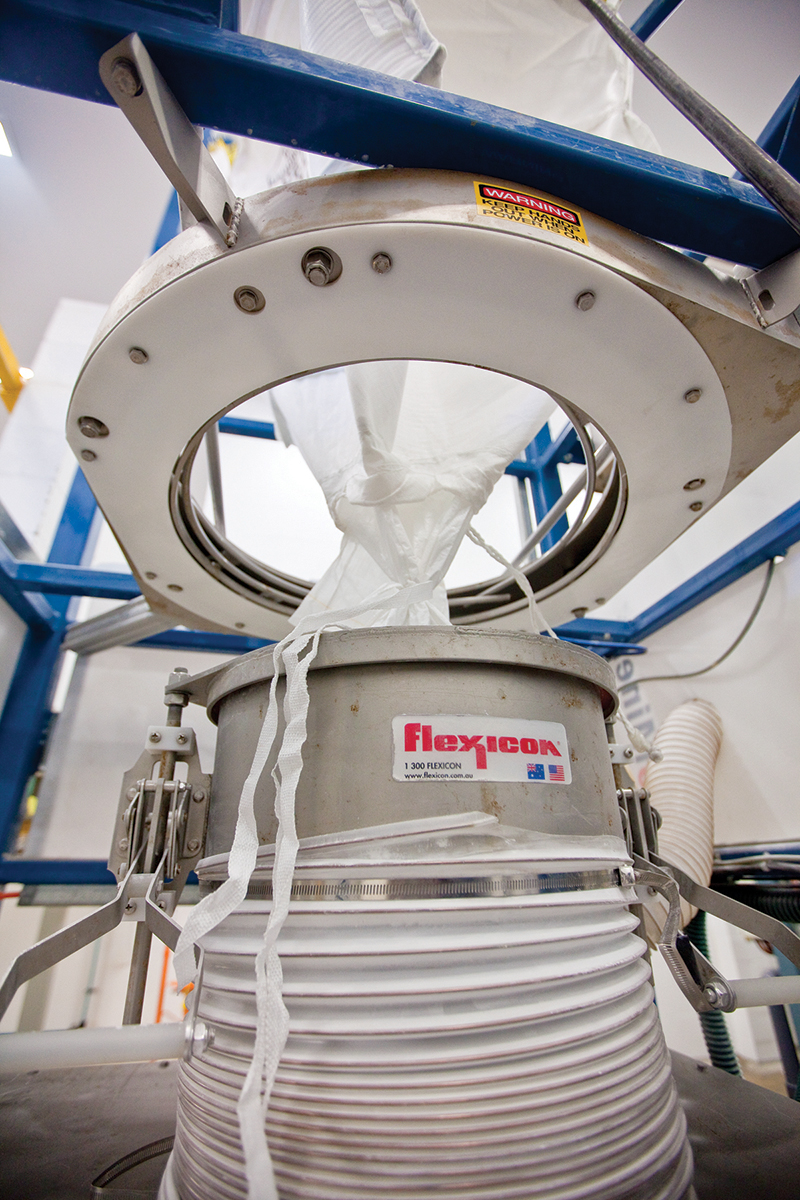
La poudre est déchargée du sac dans la trémie de transition par un tube télescopique à double paroiTELE-TUBE®. Le tube est fixé au bec verseur du sac à l’aide d’un anneau de serrage brevetéSPOUT-LOCK® qui assure une étanchéité parfaite aux poussières, tandis que la partie inférieure du tube est raccordée à un collier situé dans le couvercle de la trémie étanche.
En position ouverte, la bague de serrage est soulevée pneumatiquement jusqu’au bec du sac. Le bec est rabattu par-dessus le rebord de la paroi intérieure du tube et la bague est verrouillée en place par-dessus. À ce stade, la pression pneumatique qui a soulevé le tube est relâchée, ce qui fait que l’ensemble de tubes télescopiques exerce une pression vers le bas sur le bec verseur. La pression descendante continue exercée sur le sac maintient le bec verseur tendu en permanence et contribue à maintenir un débit régulier en empêchant l’excès de matière dans le bec verseur de bomber vers l’extérieur et de créer des zones mortes, ou de s’affaisser vers l’intérieur et de restreindre le débit.
Le tube télescopique à double paroi est un élément clé de l’ensemble du système, explique M. McKee. Dans cette conception, les particules égarées sont aspirées dans le dépoussiéreur par un interstice annulaire qui entoure le joint de la goulotte du sac. « C’est la seule solution pour obtenir une protection supplémentaire contre les fuites de poussière », précise-t-il.
Le système de dépoussiérageBAG-VAC® de Flexicon est activé avant le raccordement du tube télescopique au sac. Fixé au châssis du dispositif de déchargement, ce système achemine la poussière par voie pneumatique vers un réservoir de séparation d’eau. Une fois la bague de serrage fixée, le dépoussiéreur est arrêté et le cordon de fermeture de la goulotte est défait, permettant ainsi à la poudre de s’écouler dans la trémie de transition.
L’aspirateur de poussière reste inactif tout au long du processus de déchargement. Cependant, l’air déplacé par le flux de matière s’échappe via le système de dépoussiérage. Un filtre empêchele Na₂SiF₆ d’être entraîné dans l’air sortant.
Arrêter le débit, c'est un jeu d'enfant
L'unité de déchargement se distingue notamment par une vanne de régulation de débit pneumatiquePOWER-CINCHER® capable de fermer le sac à tout moment, ce qui permet à un sac partiellement vide de rester en place jusqu'à ce que l'on ait besoin de davantage de produit. Ceci est important pour les stations de fluoration, qui utilisent environ 265 lb/j (120 kg/j) deNa₂SiF₆ pour 26,4 MGD (100 MLD) d’eau. La vanne de fermeture contribue également à empêcher l’humidité de pénétrer dans le sac et permet d’isoler ce dernier en cas d’urgence.
Les activateurs de sacsFLOW-FLEXER® favorisent l’écoulement : il s’agit de deux plaques à commande pneumatique qui soulèvent et abaissent de manière rythmée les bords inférieurs opposés du sac afin de diriger le produit vers la sortie. À mesure que le sac se vide, la course des plaques s’allonge, donnant au sac une forme en V prononcé et favorisant une évacuation totale. Une minuterie réglable contrôle la fréquence des courses.
Le système étanche à la poussière est raccordé à un dépoussiéreur Bag-Vac qui élimine la poudre résiduelle et affaisse le sac vide avant son fermeture, évitant ainsi la formation de poussière lors de l’aplatissement manuel des sacs vides.
Comme mentionné précédemment, un convoyeur à vis flexible transporte leNa₂SiF₆ de la trémie au sol vers une trémie de stockage qui alimente la cuve de mélange. Le convoyeur se compose d’une vis hélicoïdale rotative en acier inoxydable, logée dans un tube en polymère de 2,5 pouces de diamètre (65 mm). L’extrémité inférieure du tube, d’une longueur d’environ 16,5 pieds (5 m), traverse la paroi de la trémie au sol, près du fond, tandis que l’extrémité supérieure déverse la poudre par une goulotte dans la partie supérieure de la trémie de stockage, située à environ 14,5 pieds (4,5 m) au-dessus du sol de l’usine.
Un convoyeur à entraînement autonome
Lorsque la vis tourne, elle se centre automatiquement à l'intérieur du tube, ce qui laisse un jeu suffisant entre la vis et la paroi du tube pour éviter tout frottement du produit. Un moteur électrique de 5 hp (4,0 kW), situé au-dessus du point de déchargement, entraîne la vis à une cadence variable pouvant atteindre 13 228 lb/h (6 000 kg/h). Le convoyeur à vis flexible est entièrement fermé sur toute sa longueur afin d’éviter la dispersion de poussière dans l’air.
Lorsque le contenu du sac se déverse dans la trémie de réception, le convoyeur est activé. Le transfert de poudre vers la trémie de stockage se poursuit jusqu’à ce que la trémie de transition soit vide ou que le poids de la trémie de stockage atteigne un niveau haut prédéfini, comme l’indiquent quatre capteurs de pesage situés sous la trémie. Le système de commande ordonne au convoyeur de s’arrêter lorsque ce niveau haut est atteint.
À partir de la trémie de stockage, un doseur de produits chimiques secs dose la poudre de fluorure dans une cuve de mélange via un dispositif étanche qui empêche la fuite de poussière. Le débit de poudre est automatiquement adapté au débit d’eau entrant dans la cuve selon un rapport permettant d’obtenir une solution saturée à 0,2 %de Na₂SiF₆. La cuve est équipée d’un mélangeur à grande vitesse et présente un temps de séjour de 10 minutes.
Enfin, la solution est soigneusement dosée dans le réseau d’alimentation en eau courante à l’aide d’une pompe péristaltique (ou d’une pompe de secours à cavité progressive). Le débit de dosage varie de 0,6 à 1 ppm (0,6 mg/l à 1 mg/l), en fonction des exigences locales.
Dans de rares cas, une station de traitement d’eau peut disposer de deux canalisations indépendantes, chacune dotée de son propre système de dosage. Cette situation se produit, par exemple, lorsqu’une ville s’est développée et a augmenté sa capacité de traitement.
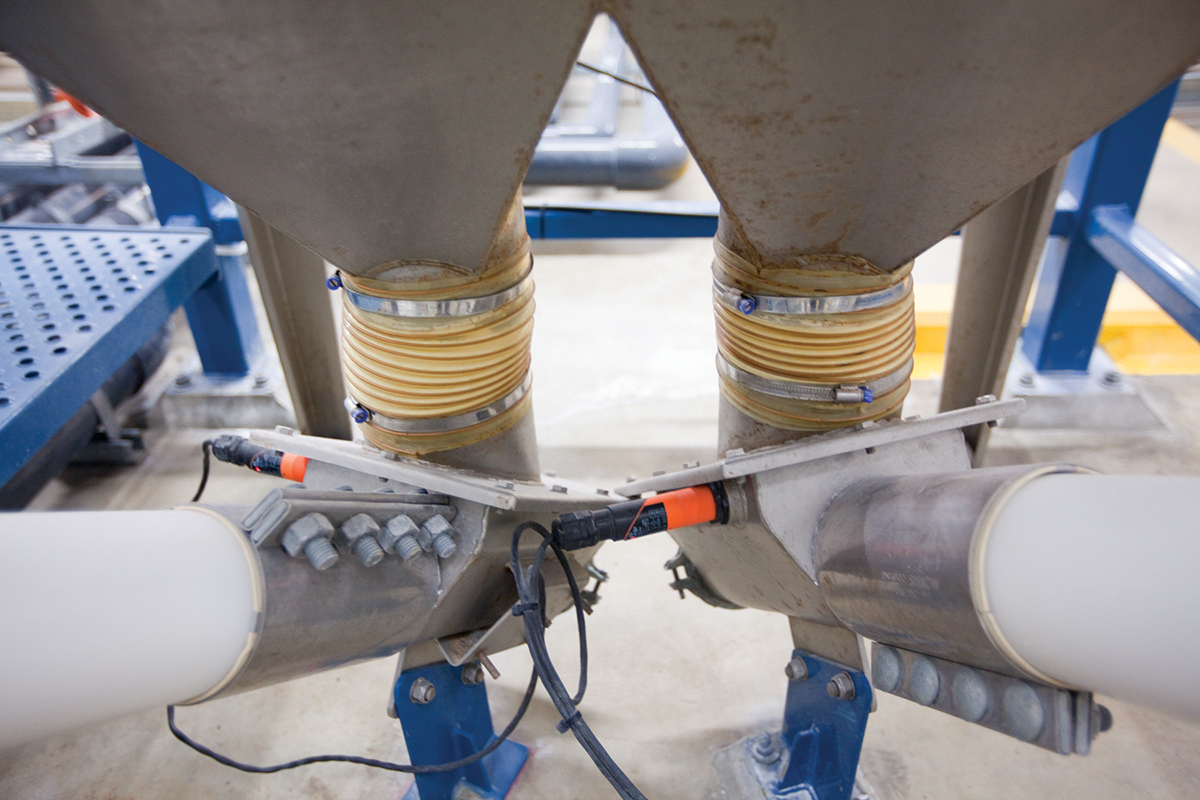
Ces cas nécessitent des trémies de stockage et des systèmes de dosage distincts pour chaque canalisation, explique M. McKee. Cependant, un seul déchargeur de sacs en vrac et une seule trémie de transition peuvent alimenter deux trémies de stockage en intégrant deux convoyeurs à vis flexibles distincts dans la trémie de transition commune. L’alimentation de deux trémies de stockage est tout à fait dans les capacités du système. M. McKee souligne qu’un seul convoyeur achemine le matériau à un débit d’environ 11 000 lb/h (5 000 kg/h), tandis que la capacité de stockage sur sept jours d’une grande trémie n’est que d’environ 19 250 lb (8 750 kg).
Le système Flexicon est le seul que ProMinent utilise pour les stations de fluoration, précise M. McKee. « Nous n’avons jamais proposé que les déchargeurs de sacs en vrac Flexicon équipés de tubes télescopiques à double paroi pour le fluorure, car nous avons constaté qu’il s’agissait de la meilleure solution disponible pour manipuler une poudre toxique avec un risque minimal de dispersion de poussière », explique-t-il. « Je pense qu’il faudrait une autorité de distribution d’eau bien audacieuse pour essayer une autre marque à l’heure actuelle, car nous promouvons ce système depuis l’apparition de la demande pour des installations de fluorure en vrac de plus grande envergure (il y a environ trois ans). »