
ASHLAND, OR — La société MaraNatha Nut Butters a été fondée en 1982 à Ashland, dans l’Oregon, lorsque Robert et Chris Plotnik, un couple marié, ont commencé à livrer des fruits secs provenant de la vallée centrale de Californie à des magasins d’alimentation naturelle de l’Oregon et de l’État de Washington. À mesure que leur entreprise de distribution se développait, la famille s’est lancée dans la production de ses propres pâtes à tartiner spécialisées à base de cacahuètes et de fruits à coque sous la marque MaraNatha. La gamme gagnant en popularité, les Plotnik se sont concentrés sur la fabrication de pâtes à tartiner à base de fruits à coque. Aujourd’hui, MaraNatha est l’un des principaux fabricants de pâtes à tartiner biologiques et naturelles à base de fruits à coque et de graines.
Face à la forte hausse de la demande pour les pâtes à tartiner entièrement naturelles à base d’amandes, de cacahuètes, de noix de cajou, de noix de macadamia et de tahini au sésame, l’entreprise a augmenté sa production en accélérant les cadences et, surtout, en réduisant les temps d’arrêt entre les lots.
Limites du système actuel
L’entreprise utilisait des convoyeurs à godets pour acheminer des cacahuètes, des amandes, des noix de cajou et des graines de sésame vers différentes zones de production au sein de l’usine. L’utilisation de cet équipement présentait deux inconvénients : son nettoyage prenait beaucoup de temps et sa vitesse était trop faible pour répondre à la demande. « Avec les convoyeurs à godets, nous ne remplissions que 20 à 30 bocaux par minute », explique le directeur des opérations de l’entreprise. « De plus, leur nettoyage entre deux cycles de production prenait deux heures, car des centaines de godets étaient fixés à une chaîne, et il fallait tous les démonter et les nettoyer entre chaque changement de produit. La nécessité de réduire le temps de nettoyage et d’augmenter le rendement horaire de l’équipement a rendu indispensable l’installation d’un tout nouveau système de manutention en vrac.
« Comme tous nos produits sont des allergènes de classe 1, nous devons pouvoir nettoyer tous les équipements en contact direct de manière aussi approfondie que possible, mais aussi rapidement que possible », poursuit le directeur des opérations. « Nous avons décidé d’opter pour un système composé de déchargeurs de sacs en vrac et de convoyeurs à vis flexibles de Flexicon, car ces derniers nécessitent moins de temps pour être démontés, nettoyés, désinfectés et remontés entre les différentes séries de production. »
Le renouvellement des équipements réduit les temps d'arrêt et stimule la production
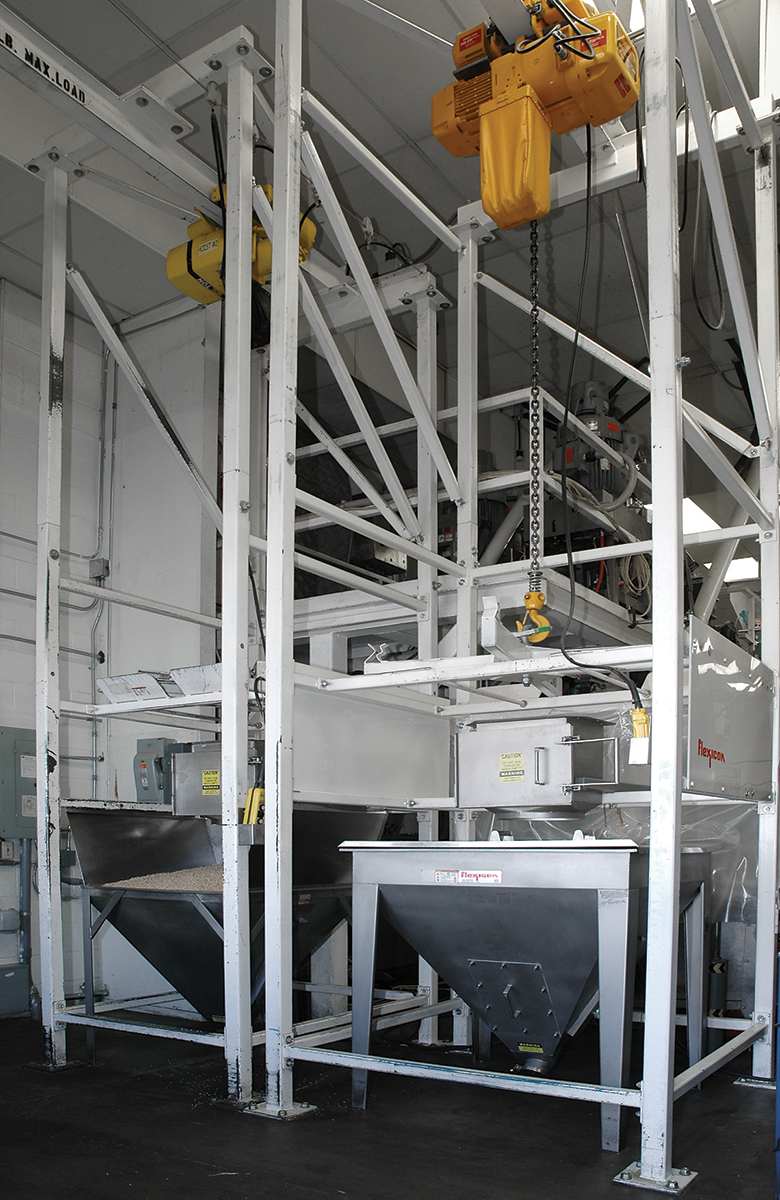
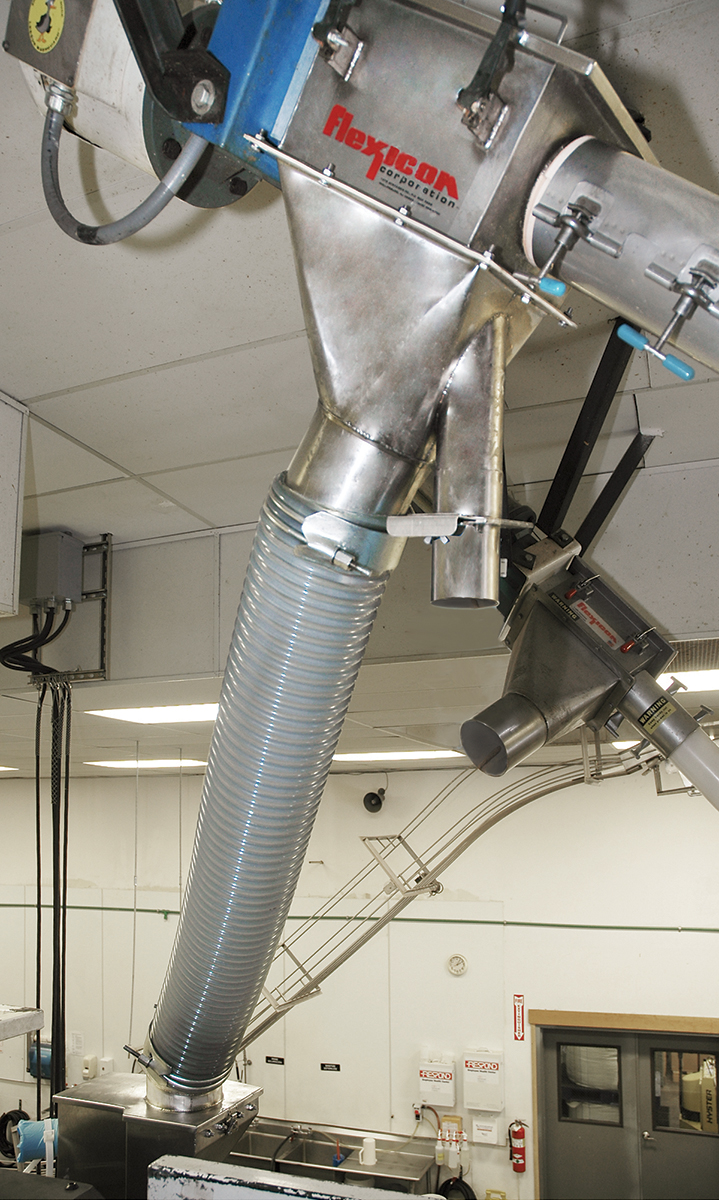
Le système installé comprend cinq déchargeurs de sacs en vrac de modèle BFC et des convoyeurs à vis souples. Bien qu’aucun équipement ne soit dédié à un produit particulier, chaque déchargeur de sacs en vrac est associé à un convoyeur à vis souple qui achemine les produits en cours de fabrication ou les matières premières vers différentes salles de l’usine. Deux convoyeurs à vis souples de 15 pieds (4,6 m) de long, équipés de tubes en acier inoxydable, ont été installés dans les zones de torréfaction pour acheminer les produits bruts, tels que les noix et les graines de sésame, vers les torréfacteurs. « Nous avons opté pour l’acier inoxydable plutôt que le plastique dans les salles de torréfaction en raison de la chaleur ambiante », explique le responsable.
Trois convoyeurs sont utilisés dans d’autres zones. Un convoyeur de 15 pieds (4,6 m) de long achemine des cacahuètes, des amandes et d’autres fruits à coque vers une ligne industrielle, qui traite les matières premières et remplit des seaux ou des fûts. Deux autres, d’une longueur de 25 pieds (7,5 m), acheminent les matières premières vers les équipements de transformation, qui les transforment en produits destinés à être conditionnés dans des bocaux pour la vente au détail.
La désinfection de ces convoyeurs s’est avérée moins chronophage. Un bouchon de nettoyage amovible situé à l’extrémité d’entrée du tube du convoyeur permet d’inverser le sens de rotation de la vis sans fin pour évacuer tout résidu de matière, de retirer la vis sans fin flexible pour la désinfection et de rincer le tube du convoyeur en 45 minutes, contre deux heures pour les convoyeurs à godets.
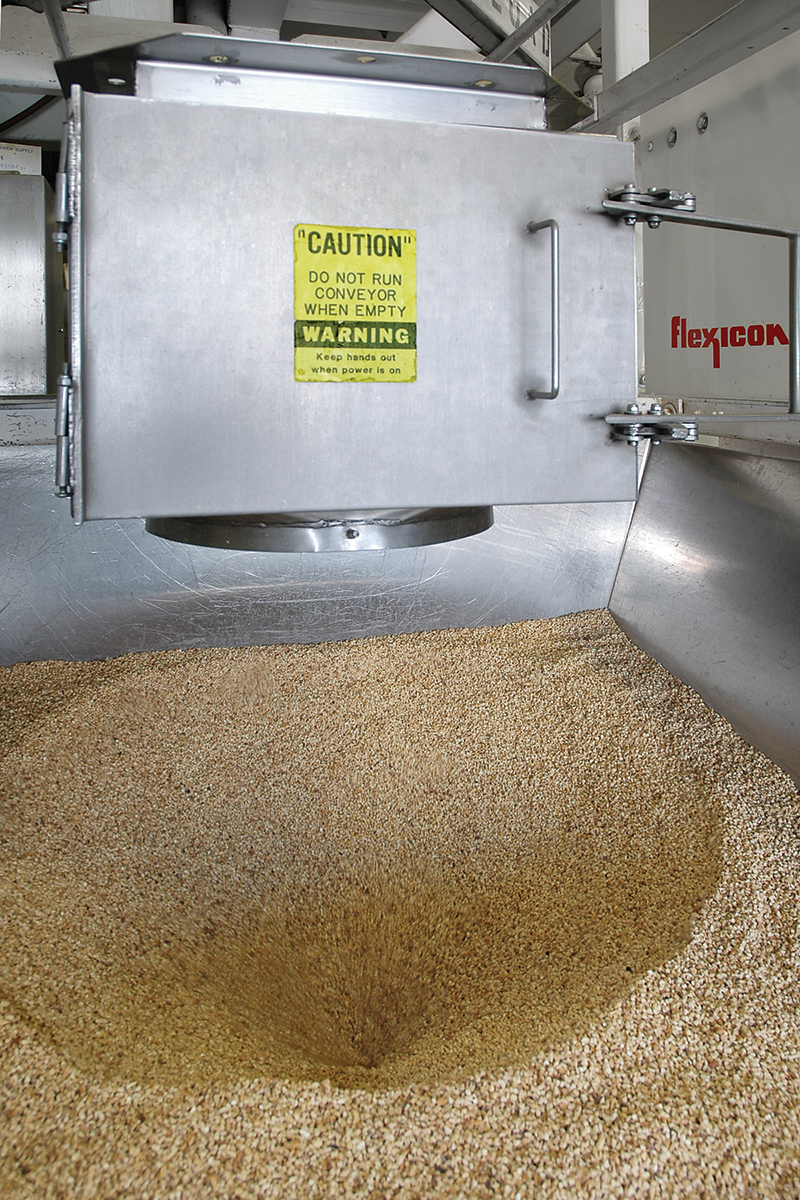
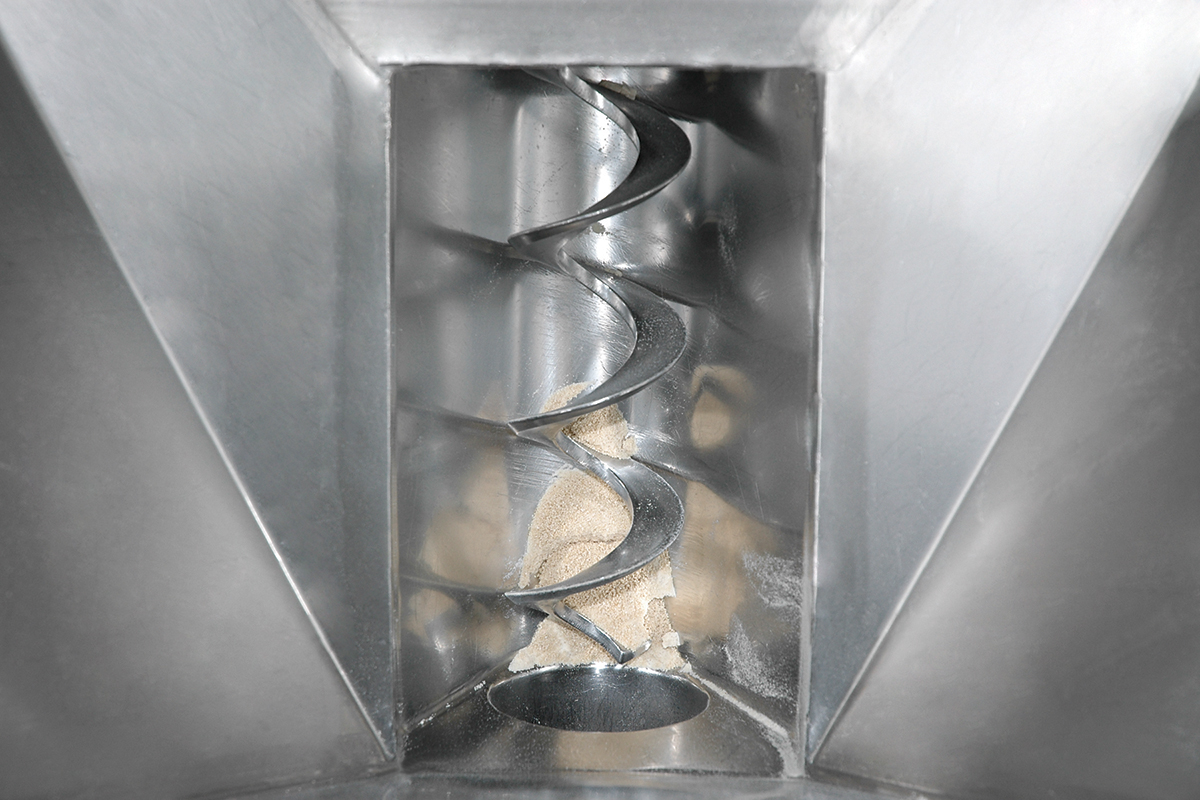
Les convoyeurs à vis souples se composent d’une spirale en acier inoxydable à l’intérieur d’un tube fermé, entraînée par un moteur résistant au lavage à grande eau situé à l’extrémité de décharge. MaraNatha a spécifié d’autres caractéristiques adaptées au secteur alimentaire, notamment des trémies et des vis souples en acier inoxydable. Le responsable affirme que la conception et le fonctionnement simples de l’équipement surpassent ceux des convoyeurs à godets qu’il a remplacés. « Nous remplissons jusqu’à 150 bocaux par minute avec le nouveau système, contre 20 à 30 bocaux avec l’ancien. »
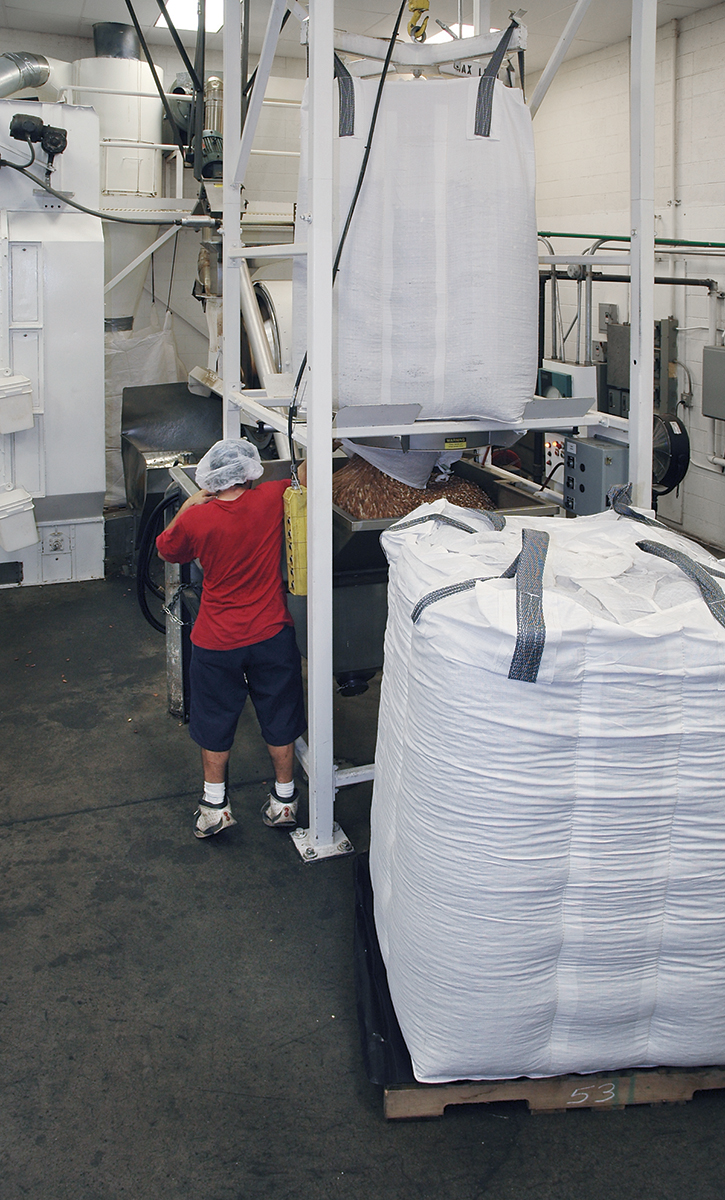
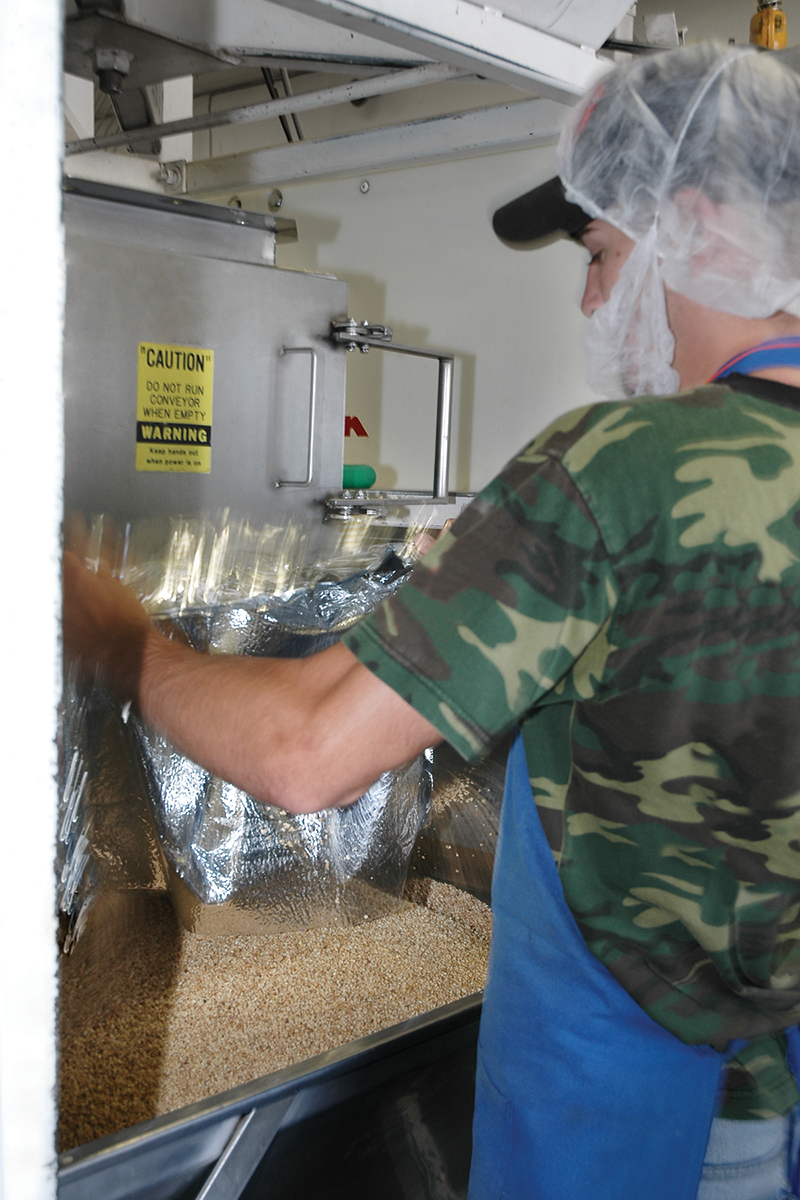
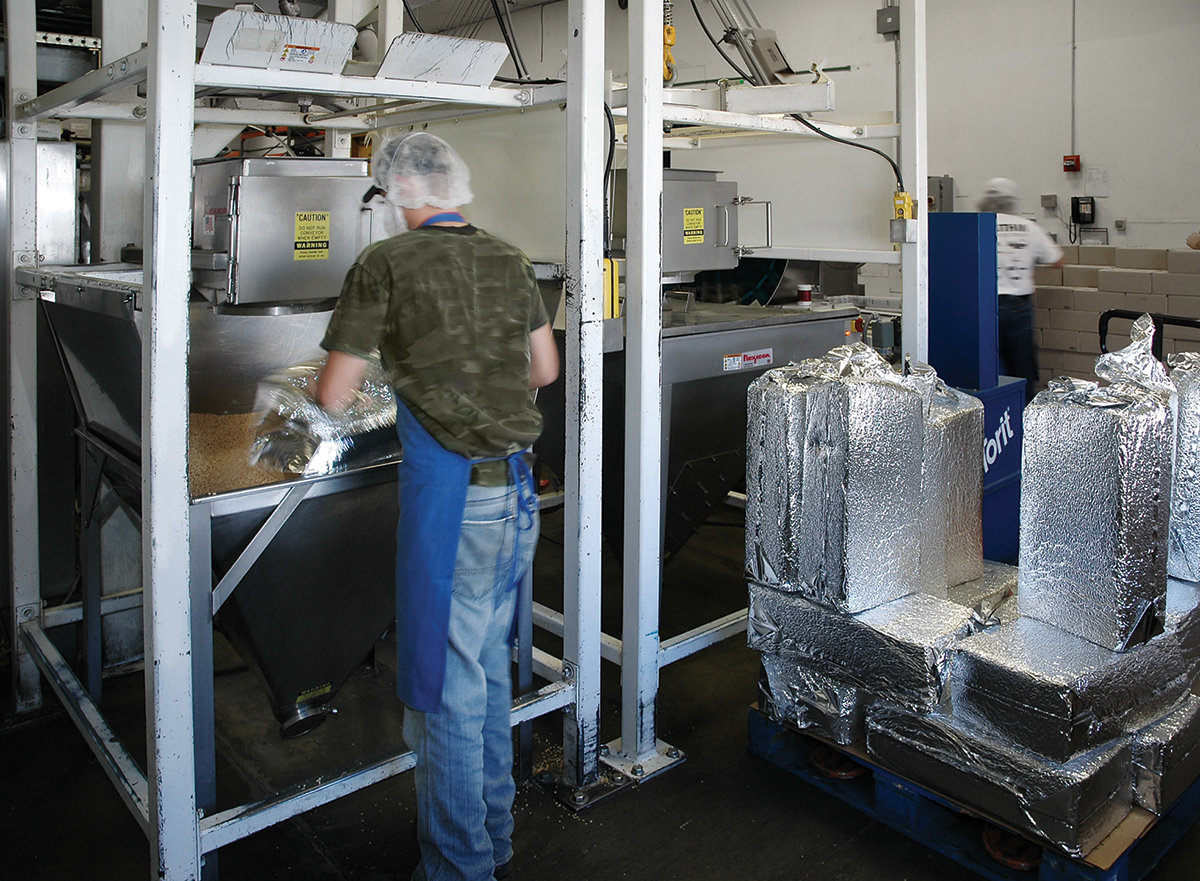
Les déchargeurs BFC de l’usine MaraNatha sont équipés de poutres en I en porte-à-faux avec des palans électriques et des chariots permettant de charger et de décharger des sacs en vrac sans chariot élévateur.
Les deux déchargeurs situés dans les salles de torréfaction sont équipés d’anneaux de serrageSPOUT-LOCK® qui assurent une connexion étanche à l’air entre le côté propre du bec du sac et le côté propre de l’équipement, empêchant ainsi toute contamination du produit et de l’environnement de l’usine. Les anneaux de serrage sont situés au sommet des tubes télescopiquesTELE-TUBE® qui maintiennent une tension vers le bas constante sur le bec du sac afin de favoriser l’évacuation complète du sac à mesure qu’il se vide et s’allonge. Juste au-dessus des bagues de serrage se trouvent des vannes de régulation de débitPOWER-CINCHER® à commande pneumatique qui serrent les becs des sacs de manière concentrique, permettant ainsi de refermer les sacs partiellement vides sans fuite des fines de noix utilisées dans les opérations de MaraNatha.
Les trois déchargeurs de la salle de production utilisent des vannes à iris classiques à la place des anneaux de serrage et des tubes télescopiques décrits ci-dessus, car une connexion étanche entre le bec du sac et la trémie n’est pas nécessaire. Pour les faire fonctionner, le bec verseur du sac est tiré à travers la vanne à iris ouverte, la vanne est fermée, le cordon du bec verseur est défait et la porte d’accès est fermée. La vanne est ensuite ouverte lentement pour éviter tout déversement incontrôlé de matière dans la trémie, ce qui réduit les fuites de poussière.
« Nous avons démarré dans un bâtiment de 14 000 pieds carrés (1 301 m²) et nous disposons désormais de 45 000 pieds carrés (4 181 m²) répartis dans trois bâtiments, d’un entrepôt dans une ville voisine et d’un centre de distribution en Californie du Nord », explique-t-il. « Ce nouvel équipement nous a aidés à réaliser cette croissance en nous permettant de produire cinq fois plus grâce à sa facilité de nettoyage et à ses performances accrues. »