HERNE BAY, KENT, ROYAUME-UNI — Dans les années 1950, la société H+H Celcon Ltd., située dans le Kent, en Angleterre, a mis au point une méthode permettant de fabriquer des parpaings plus légers en incorporant de la poudre d’aluminium au mélange. L’aluminium déclenche une réaction chimique qui génère de minuscules bulles. Une fois le mélange partiellement pris, les blocs « Aircrete » sont découpés puis durcis dans des autoclaves ; au cours de ce processus, les ingrédients se combinent pour former des hydrates de silicate de calcium qui renforcent le produit fini.
Le processus de fabrication des blocs était en partie manuel et commençait par le dosage de quantités précises de ciment, de gypse, de chaux et d’un mélange de sable en suspension, qui étaient transférés depuis plusieurs silos extérieurs vers un malaxeur d’une capacité de 77,7 pieds cubes (2,2 m³) situé à l’intérieur du bâtiment, sur une mezzanine à 19,7 pieds (6 m) au-dessus du sol de l’usine. La poudre d’aluminium était ajoutée en dernier, une procédure manuelle et potentiellement dangereuse qui obligeait l’opérateur à transporter des sacs de poudre depuis une zone de stockage jusqu’à un poste de pesage situé au niveau du sol de l’usine. Plusieurs lots de poudre étaient ensuite pesés, reconditionnés dans des sacs et acheminés jusqu’au mélangeur, via plusieurs escaliers, en vue de leur incorporation au mélange. Des sacs supplémentaires de poudre étaient généralement préparés et conservés en réserve en cas de déversement ou de perte.
Le pesage, le transfert et le déversement du matériau par un seul opérateur prenaient deux heures et généraient de la poussière, ce qui rendait nécessaire une refonte du processus ; cependant, le passage des sacs de 55 lb (25 kg) aux big bags n’était pas envisageable : la poudre d’aluminium présente les caractéristiques d’un matériau à écoulement semi-libre et a tendance à se tasser, à s’agglomérer, à s’étaler, à former des trous de souris et même à se solidifier, ce qui limite sa durée de conservation et annule les avantages liés à l’achat du matériau en conteneurs vrac.
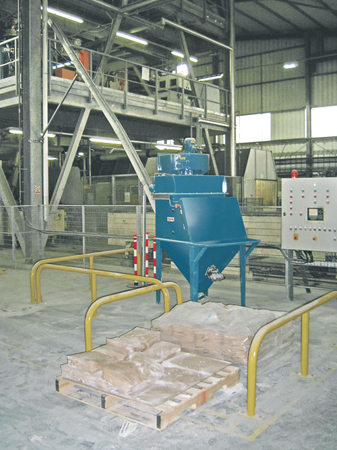
Pour améliorer la manutention de la poudre, H+H Celcon a fait l’acquisition d’un système automatisé de pesage et de dosage composé d’une station de déchargement de sacs, d’un convoyeur à vis flexible, d’une trémie de réception et d’un contrôleur, auprès de Flexicon (Europe) Ltd.
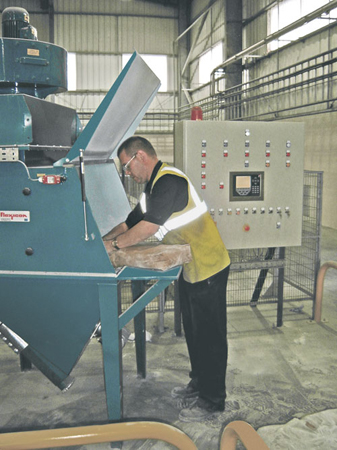
L’opérateur déplace désormais les sacs depuis les palettes situées à côté de la station de déchargement vers un plateau de support, ouvre les sacs, puis les vide dans une trémie de réception de 7,9 pieds cubes (225 litres). Un tamis installé en travers de l’ouverture de la trémie empêche les débris de sacs et autres particules surdimensionnées de pénétrer dans le processus, tandis qu’un vibrateur monté sur le côté favorise un écoulement ininterrompu du matériau vers l’adaptateur d’admission du convoyeur. La trémie est également équipée d’un capteur qui alerte l’opérateur en cas de niveau bas.
La station de vidange des sacs est équipée d’un ventilateur à vide à grande vitesse qui aspire la poussière en suspension générée par les opérations de vidange vers un dépoussiéreur intégré. De courtes rafales d’air comprimé de l’usine, libérées en alternance à intervalles réguliers à l’intérieur des filtres à double cartouche du dépoussiéreur, provoquent la chute de la poussière accumulée sur les surfaces extérieures des filtres dans la trémie.
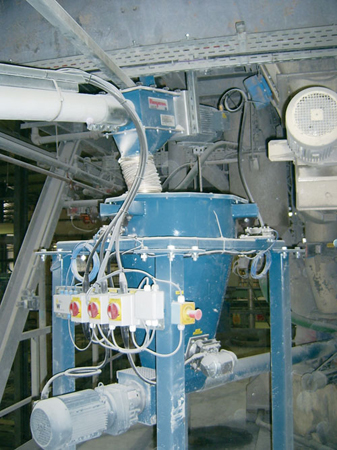
La poudre est ensuite transférée depuis la trémie vers le haut, sur une pente à 45 degrés, via un convoyeur à vis flexible de 30 pieds (9 m) de long, composé d’une vis autocentrante qui tourne à l’intérieur d’un tube en plastique fermé. À l’extrémité opposée du convoyeur, la poudre est déversée dans une trémie de pesage équipée d’un deuxième convoyeur à vis flexible de 6,6 pieds (2 m) orienté horizontalement, installé à la sortie de la trémie.
L’ensemble trémie-convoyeur est monté à l’intérieur d’un châssis de support sur des cellules de pesage qui transmettent les données de prise de poids à un automate programmable. Le convoyeur incliné déverse le matériau dans la trémie de pesage jusqu’à ce que celle-ci atteigne un poids de 66,1 lb (30 kg), moment auquel l’automate arrête le convoyeur. Le convoyeur horizontal achemine ensuite le matériau vers le mélangeur à un débit constant afin d’éviter l’afflux rapide de matière qui se produirait via une vanne à glissière positionnée directement au-dessus du mélangeur, et continue de fonctionner jusqu’à ce que les capteurs de pesage de la trémie indiquent un poids net nul.
Ce système a apporté un grand avantage, non seulement en respectant les exigences locales en matière de santé et de sécurité, mais aussi en augmentant l’efficacité de la production, puisque l’opérateur peut se consacrer à d’autres tâches pendant le processus de manutention des matériaux.